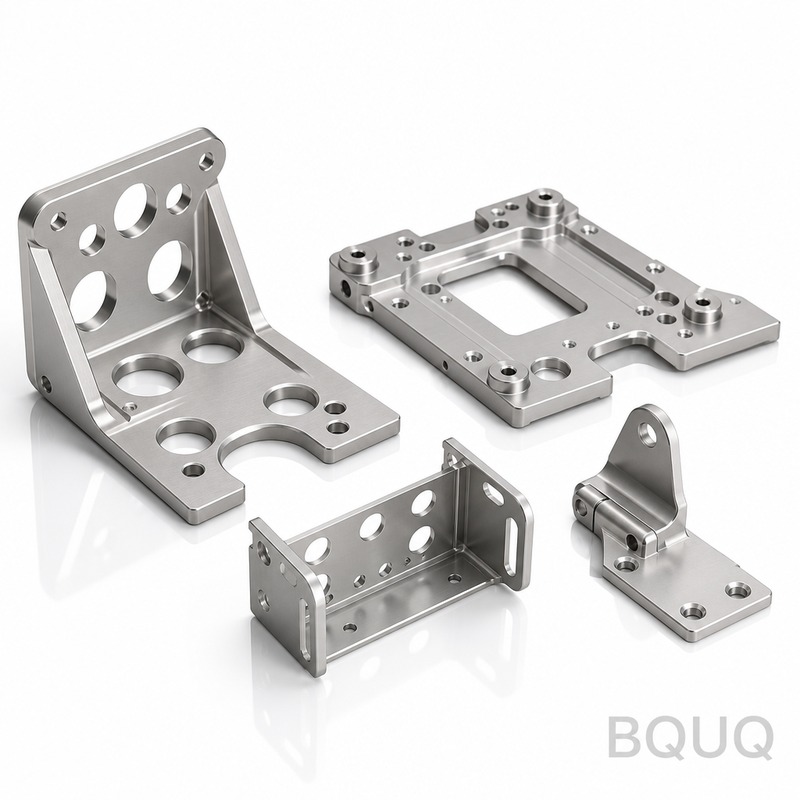
BQUQ Flange e Giunti di Precisione Lavorati a CNC | Mozzi con Zero Eccentricità, Lead Time 24h
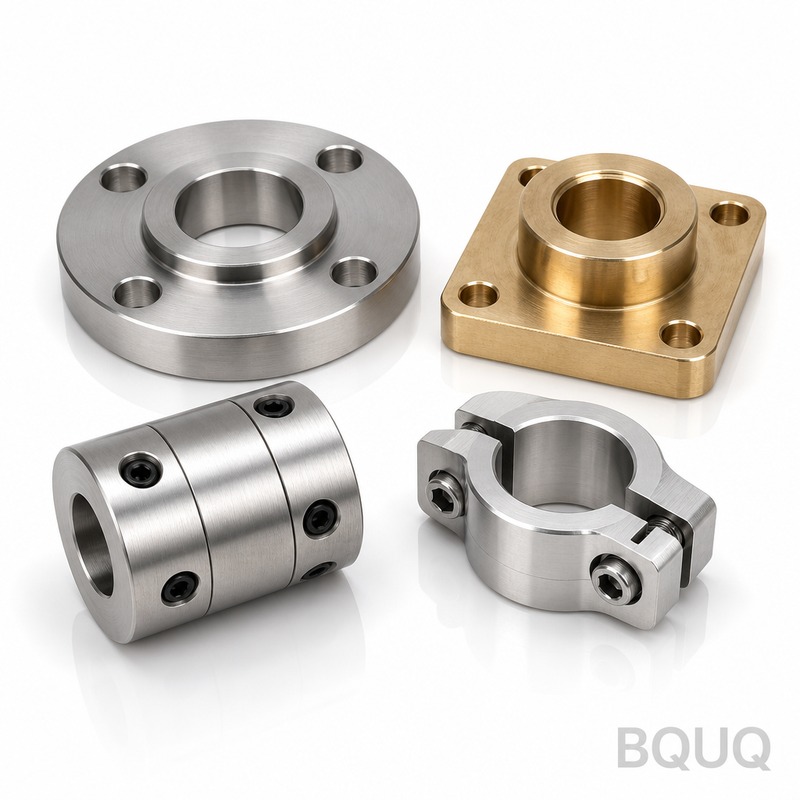
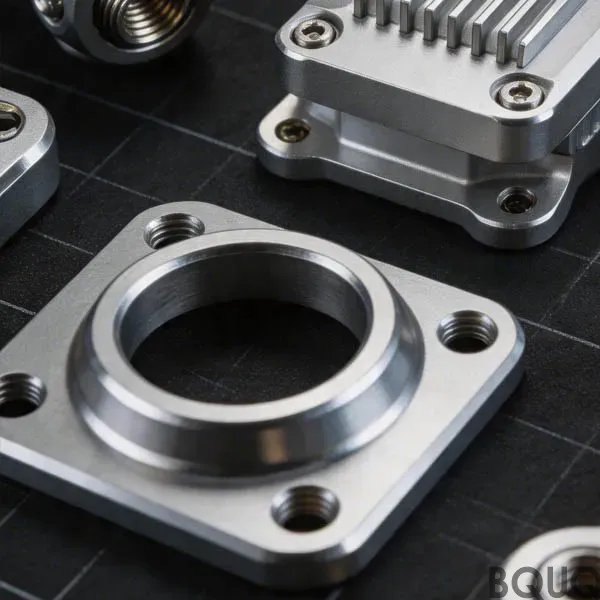
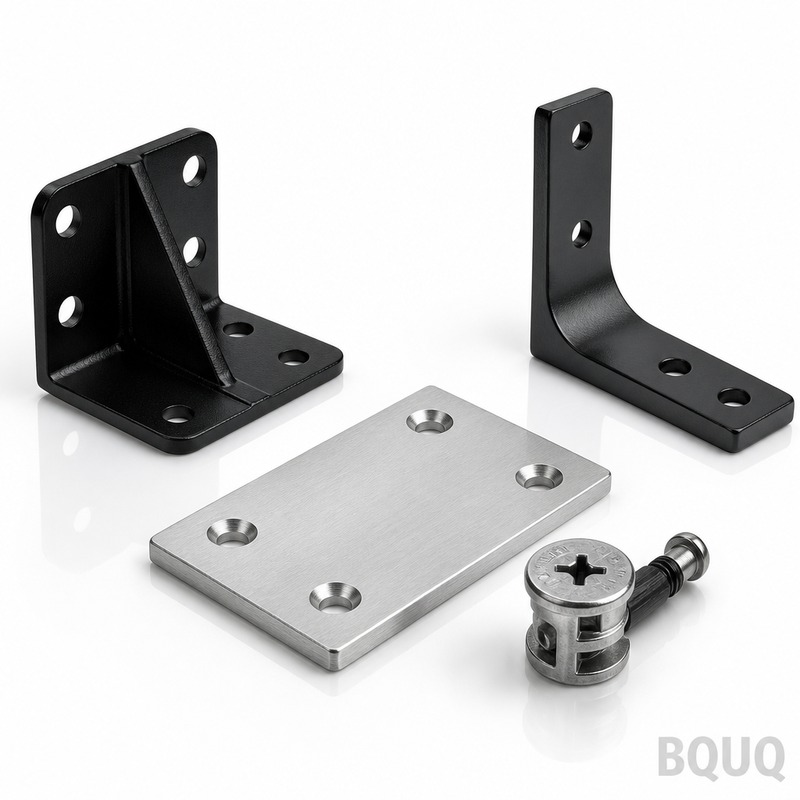
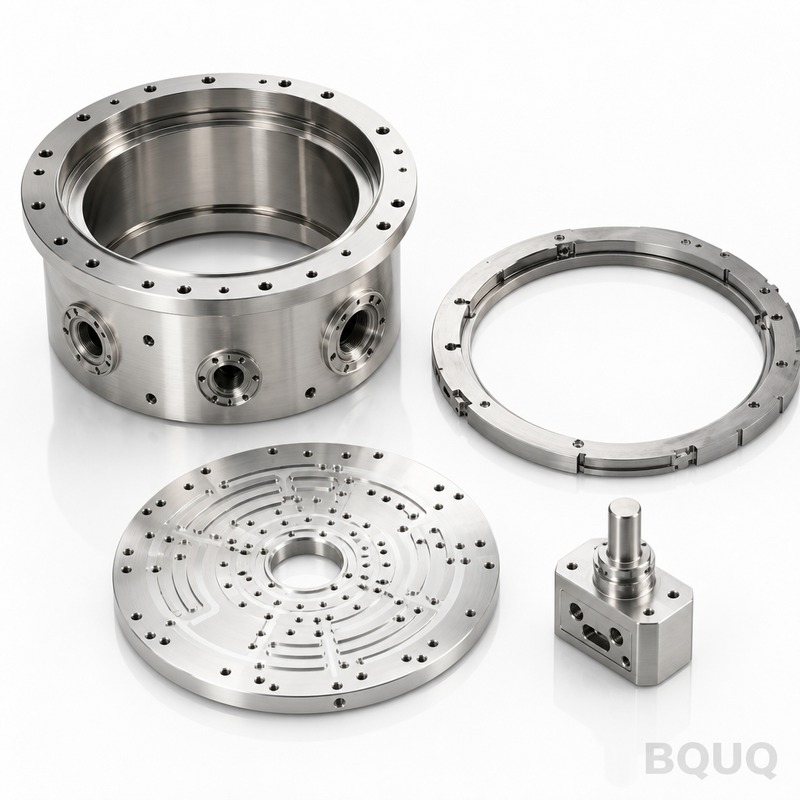
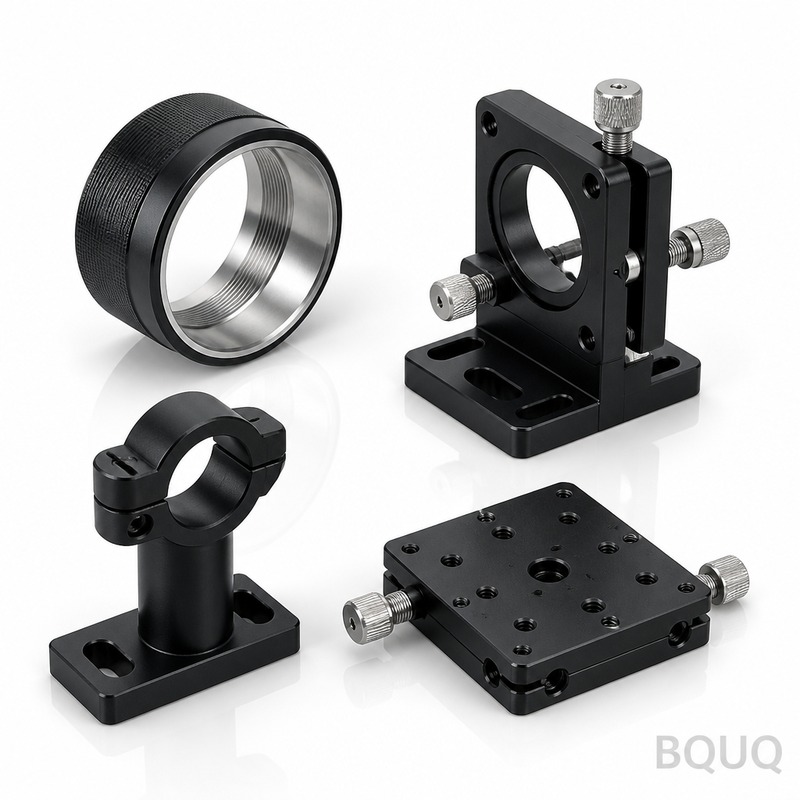
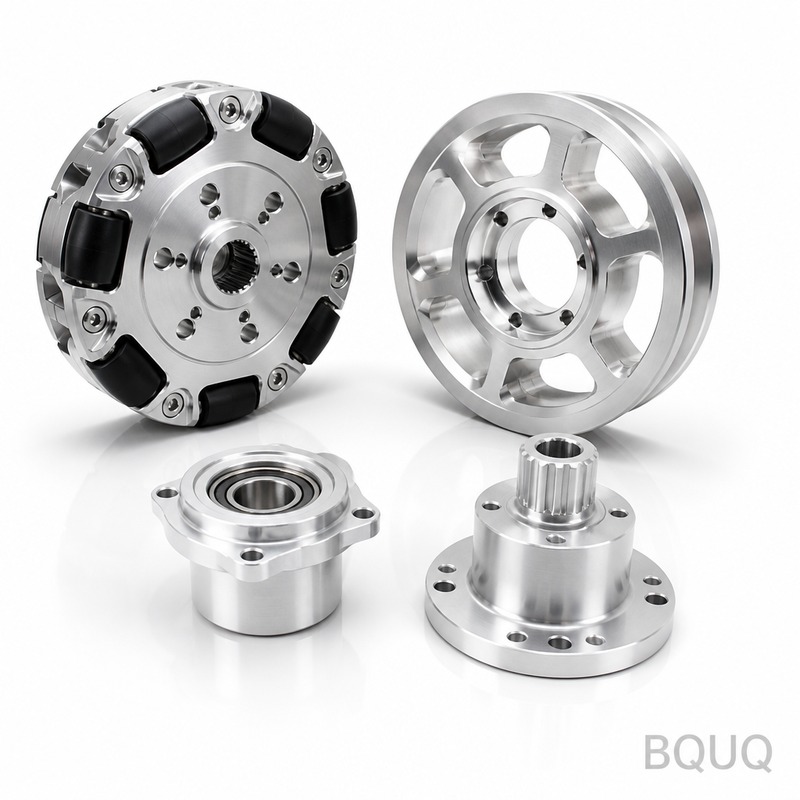
Questi sono flange e giunti lavorati a CNC utilizzati per trasferire coppia tra alberi, montare mandrini o posizionare attrezzature—tutti lavorati in un unico setup nel nostro stabilimento di Donggu
Questi sono flange e giunti lavorati a CNC utilizzati per trasferire coppia tra alberi, montare mandrini o posizionare attrezzature—tutti lavorati in un unico setup nel nostro stabilimento di Dongguan. Manteniamo l'eccentricità radiale a 5 µm e le tolleranze dei fori a ±0,005 mm, con durezza fino a 58 HRC su richiesta. Il lead time tipico è di 7 giorni per piccoli lotti e offriamo nessun MOQ per dimensioni standard di grezzi.
Come Eliminiamo l'Eccentricità sul Foro Pilota e sulla Faccia della Flangia
L'eccentricità riduce la vita degli utensili e compromette la concentricità dei pezzi. Lavoriamo il foro pilota e la faccia della flangia nella stessa operazione di serraggio sui nostri centri di lavoro a 5 assi Mazak. Ciò significa che le caratteristiche di riferimento vengono tagliate senza ri-serratura, quindi la relazione geometrica non dipende dall'abilità dell'operatore. Per giunti critici, aggiungiamo una passata finale di rasatura con inserto CBN—questo rimuove lo strato incrudito dalla sgrossatura e porta la finitura superficiale a Ra 0,4 µm. I nostri rapporti di ispezione mostrano i valori effettivi di eccentricità, non solo dichiarazioni "entro specifica".
Materiali e Trattamenti Termici che Utilizziamo per Flange e Giunti
Teniamo a magazzino acciaio 1045, 4140, 4340 e acciaio inossidabile 17-4PH in barre tonde e piastre. Per flange standard, utilizziamo 1045 nella condizione normalizzata (HB 170-210) e rettifichiamo le facce di accoppiamento. Se hai bisogno di resistenza all'usura, offriamo tempra completa di 4140 a 28-32 HRC, o tempra a induzione del foro e della sede per chiavetta a 50-55 HRC. Per ambienti corrosivi, il 17-4PH è fornito nella condizione H1025 (33-38 HRC). Lavoriamo anche flange in alluminio 6061-T6 e 7075-T6 per supporti di servomotori dove il peso è critico.
Finitura dei Fori: Levigatura vs. Alesatura Fine vs. Rettifica Interna
Il foro è dove iniziano la maggior parte dei guasti ai giunti. Per fori sotto i 25 mm, eseguiamo un'alesatura fine con inserto PCD, mantenendo tolleranza H7 e finitura Ra 0,8 µm. Per fori da 25 a 80 mm, passiamo alla levigatura Sunnen—questo produce un motivo a reticolo incrociato che trattiene il lubrificante e riduce il fretting su alberi con chiavetta. Per fori oltre 80 mm o quelli che richiedono superfici temprate oltre 45 HRC, rettifichiamo internamente con mola CBN. Non utilizziamo alesatori per i fori finali; gli alesatori replicano l'errore di posizione del foro esistente. L'alesatura o la rettifica lo correggono.
Bilanciamento e Standard per Sedi per Chiavette per Rotazione ad Alta Velocità
Se il tuo giunto ruota sopra i 3.000 RPM, le vibrazioni da sbilanciamento danneggeranno i cuscinetti. Bilanciamo dinamicamente ogni flangia sopra i 150 mm di diametro a grado G2.5 secondo ISO 1940-1. Per le sedi per chiavette, tagliamo secondo DIN 6885 o ANSI B17.1 con broccia, non con fresa a candela. Una sede per chiavetta brocciata ha lati paralleli e fondo piatto—una fresa a candela lascia un raggio che riduce l'area di taglio effettiva fino al 15%. Offriamo anche scanalature a evolvente (DIN 5480) su richiesta. Ogni pezzo bilanciato è marcato con il valore di sbilanciamento residuo sulla faccia della flangia.
Ispezione Prima di Ogni Spedizione: Rapporti CMM e di Durezza
Ogni giunto a flangia parte con tre documenti: un rapporto dimensionale dalla nostra CMM Zeiss (precisione ±1,5 µm), una stampa del profilo di finitura superficiale e un certificato del materiale con numero di colata. Non facciamo campionamento per lotti—misuriamo il 100% delle dimensioni critiche sul 100% dei pezzi. Per l'eccentricità, utilizziamo una macchina di rotondità Talyrond, non un supporto a V con comparatore. La differenza conta: un test con supporto a V può non rilevare errori di lobatura. Se il pezzo ha una sede per chiavetta, verifichiamo la posizione della sede con un comparatore ottico prima della sbavatura.
Opzioni di Finitura Superficiale: Da Lavorato a Ossido Nero a Nichel Chimico
L'acciaio lavorato nudo arrugginisce entro una settimana in aria umida. Offriamo tre finiture standard. Ossido nero (MIL-DTL-13924) per uso interno, con spessore di 0,5 µm e buona ritenzione dell'olio. Nichel chimico (AMS 2404) a 25 µm per resistenza alla corrosione—questo è ciò che raccomandiamo per ambienti con lavaggi. Per flange in alluminio, anodizziamo duro fino a 60 HRC equivalente (secondo MIL-A-8625 Tipo III) con rivestimento di 50 µm. Non offriamo zincatura di default perché provoca infragilimento da idrogeno negli acciai ad alta resistenza sopra i 40 HRC a meno che non venga eseguito un trattamento di degassamento—possiamo farlo ma ti chiederemo di firmare una rinuncia.
Verifiche di Progettazione per Giunti a Flangia Prima del Preventivo
Inviaci il tuo disegno, ma prima controlla tre cose. Uno: il foro pilota dovrebbe essere il riferimento, non il cerchio dei bulloni. Due: se il diametro esterno della flangia supera i 200 mm, comunicaci il grado di bilanciamento richiesto—G2.5 aggiunge un'ora di lavorazione. Tre: specifica la classe di filettatura per eventuali fori filettati (2B è standard, 3B per alte vibrazioni). Segnaleremo gli stessi problemi nella revisione del tuo disegno. I nostri ingegneri evidenzieranno eventuali quotature GD&T mancanti entro 4 ore dalla ricezione del file. Lavoriamo secondo ISO 2768-mK per caratteristiche non quotate, ma preferiamo che tu quoti tutto.
Da HB 170 come laminato fino a 58 HRC (a induzione)
Durezza (Alluminio)
Tempra T6 o anodizzazione dura a 60 HRC eq.
Tolleranza Foro
H7 standard (fino a H5 con rettifica)
Finitura Superficiale
Ra 0,4 µm sui fori, Ra 0,8 µm sulle facce
Eccentricità Radiale (pilota a foro)
5 µm TIR massimo
Grado di Bilanciamento
G2.5 secondo ISO 1940-1 (sopra 150 mm OD)
Lead Time Standard
7 giorni per quantità sotto i 100 pezzi
MOQ
Nessun MOQ (1 pezzo accettato)
Paese di Origine
Made in China, stabilimento di Dongguan
Qual è il MOQ per giunti a flangia personalizzati?
Nessun MOQ—lavoriamo singoli prototipi e produzioni di milioni di pezzi con lo stesso sistema di qualità.
Potete modificare un disegno di flangia standard per il mio supporto motore esistente?
Sì, accettiamo DXF, STEP o PDF e ridisegneremo il tuo schema di bulloni e il foro pilota per adattarli alla flangia del motore entro 24 ore.
Come garantite l'eccentricità di 5 µm su ogni pezzo?
Misuriamo il 100% dei pezzi su una macchina di rotondità Talyrond e includiamo il rapporto numerico nella spedizione, non un certificato di superato/non superato.
Qual è il lead time più rapido per un ordine urgente di 10 giunti?
Se il materiale è a magazzino (1045 o 6061-T6), possiamo spedire in 3 giorni via aerea dal nostro stabilimento di Dongguan.
Ottieni un preventivo fermo entro 12 ore. Invia il tuo disegno via email a sc@bquq.com o inviacelo su WhatsApp al +86 13713157787. Ti risponderemo con un prezzo unitario, lead time e una checklist di revisione del progetto—nessun discorso di vendita generico. Questa è produzione di precisione da una fabbrica cinese con 20 anni di esperienza che tratta la tua tolleranza come un contratto, non come un suggerimento.
FAQ fornitore — cosa chiede l'acquirente prima di ordinare
Risposte dalla fabbrica, non un depliant commerciale.
Come ottengo un preventivo per questo pezzo?
Inviate il disegno (STEP, IGES, DWG, DXF o PDF) con quantità e materiale a sc@bquq.com o WhatsApp +86 137 1315 7787. I nostri ingegneri esaminano il disegno e rispondono con prezzo, tempi e costo dell'attrezzatura.
Qual è il vostro ordine minimo?
Non applichiamo un minimo fisso. Il minimo è definito per pezzo e per processo: indicaci la quantità obiettivo e quotiamo su quella. Per pezzi nuovi accettiamo piccoli lotti di prova.
Quali sono i tempi di consegna?
I tempi si concordano per ordine, in base alla data richiesta, alla quantità, al materiale e alla necessità di attrezzaggio. Invia la data target con il disegno: confermiamo la fattibilità prima del preventivo.
Che tolleranza riuscite a tenere?
Lavorazione CNC: ±0,005 mm. Pezzi stampati, molle e profili estrusi sono prodotti secondo le tolleranze indicate sul disegno; confermiamo i valori raggiungibili in fase di offerta.
Realizzate pezzi su mio disegno?
Sì. Ogni ordine è prodotto su disegno o campione del cliente. Nel nostro stabilimento di Dongguan operano lavorazione CNC, stampaggio, avvolgimento molle ed estrusione di dissipatori in alluminio: un solo fornitore per il pezzo completo.
Con quali materiali lavorate?
Alluminio (6061, 6063, 7075), acciaio inox (301, 304, 316), acciaio al carbonio (SPCC, SGCC), ottone, rame, bronzo fosforoso, rame al berillio e acciaio per molle (filo musicale, bonificato in olio).
Quali formati di disegno accettate?
STEP, IGES, DWG, DXF e PDF. Preferiamo disegni 2D con tolleranze e finiture insieme al modello 3D. Gli schizzi a mano vengono quotati dopo il ridisegno dei nostri ingegneri.
Come viene controllata la qualità?
Il controllo accompagna il processo, non solo la fine: approvazione del primo pezzo, controlli in corso e rapporto per lotto, misurato con CMM e strumenti ottici. Certificati di materiale su richiesta.
Dov'è la fabbrica e spedite in tutto il mondo?
La fabbrica è a Dongguan, Guangdong, Cina, attiva dal 2005. Spediamo in tutto il mondo con espresso, aereo e mare, lavorando con lo spedizioniere indicato dall'acquirente.