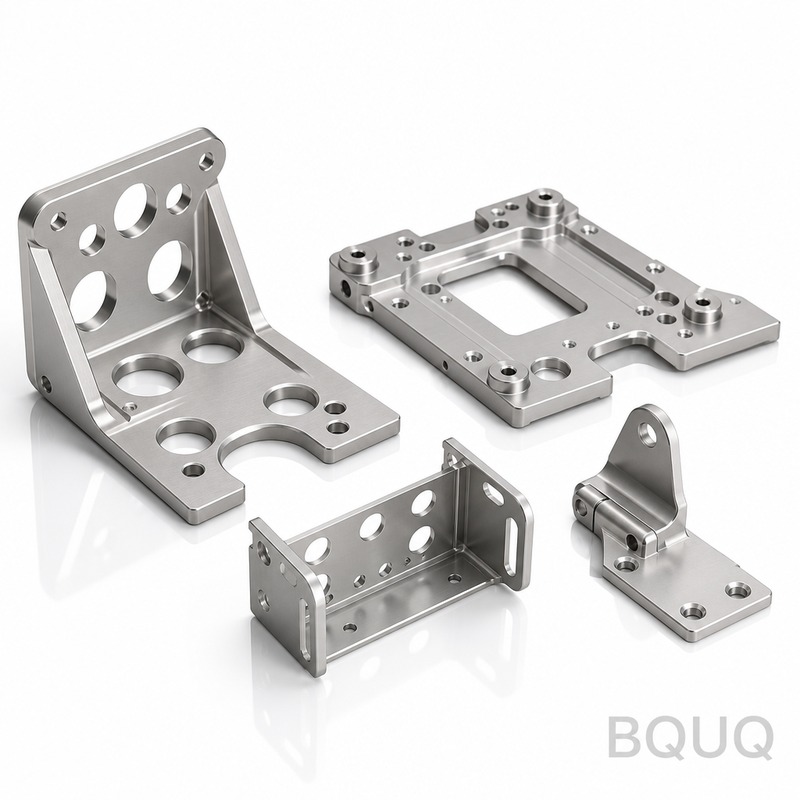
Cosa Sono Queste Staffe e Perché la Tua Linea di Assemblaggio Accelererà Le Staffe per Aeromobili Lavorate a CNC sono componenti strutturali portanti lavorati da blocchi pieni di
Staffe per Aeromobili Lavorate a CNC Produzione di Precisione | BQUQ
Cosa Sono Queste Staffe e Perché la Tua Linea di Assemblaggio Accelererà Le Staffe per Aeromobili Lavorate a CNC sono componenti strutturali portanti lavorati da blocchi pieni di alluminio, titanio o
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Cosa Sono Queste Staffe e Perché la Tua Linea di Assemblaggio Accelererà
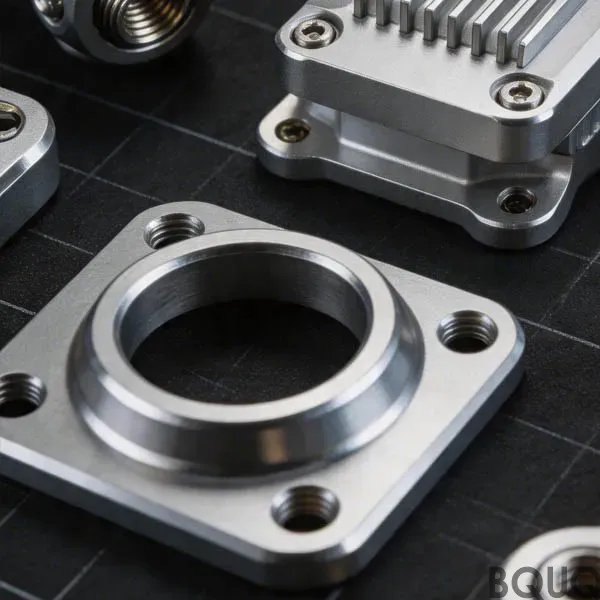
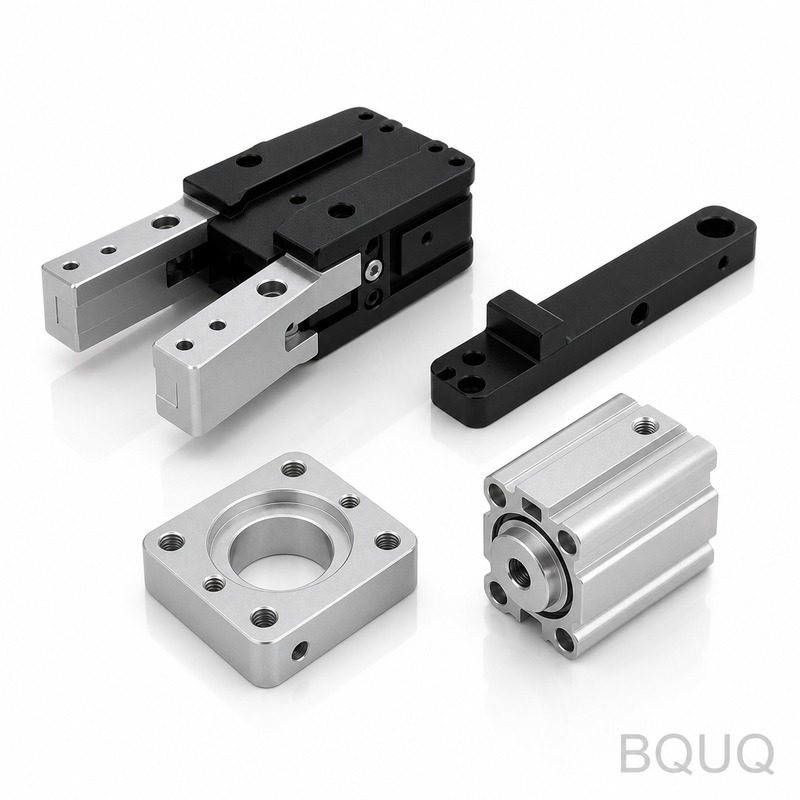
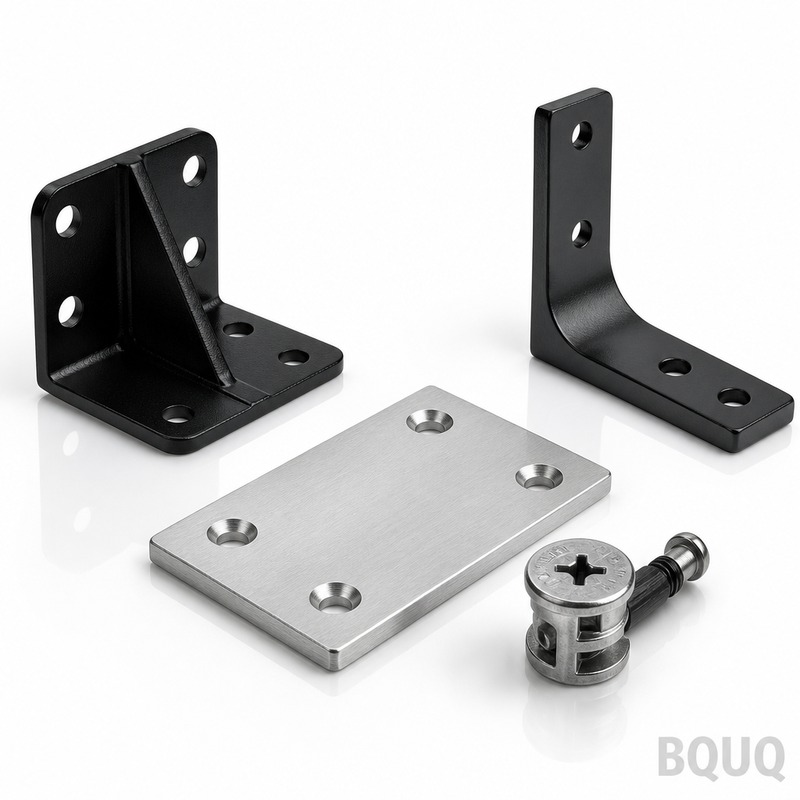
Le Staffe per Aeromobili Lavorate a CNC sono componenti strutturali portanti lavorati da blocchi pieni di alluminio, titanio o acciaio inossidabile. Sostituiscono le parti saldate o fuse con un design monopezzo che elimina i concentratori di stress e la porosità nascosta. Ottieni una precisione dimensionale di ±0,005 mm, una finitura superficiale fino a Ra 0,4 µm e un runout di 0,01 mm sulle superfici di montaggio critiche. Questo significa che i tuoi attuatori, sensori e passerelle cavi si imbullonano senza spessori o rilavorazioni, riducendo i tempi di assemblaggio di circa il 18% in base al feedback dei nostri clienti del 2023–2024.
Perché Lavoriamo da Blocchi Pieni Invece di Piegare Lamiera
Le staffe in lamiera piegata flettono sotto vibrazione e si crepano al raggio di piega dopo 50.000 cicli. Un blocco lavorato ha un flusso di grano continuo, quindi mantiene la sua forma sotto carico ripetuto. Per una tipica staffa di attuatore di flap, manteniamo una planarità di 0,02 mm su una faccia di 150 mm. Questo è 4 volte più stretto rispetto a una parte stampata. Se il tuo design richiede un profilo complesso con fori di alleggerimento o un'anima rastremata, una fresatrice CNC a 5 assi lo realizza in un unico setup, mantenendo la posizione vera dei fori di montaggio a Ø 0,05 mm.
Materiali e Trattamenti Termici che Usiamo per il Servizio su Cellula
Teniamo a magazzino alluminio 7075-T6 (carico di snervamento 503 MPa), 6061-T6, Ti-6Al-4V (grado 5) e acciaio inossidabile 17-4PH. Per l'alluminio, eseguiamo un trattamento di soluzione T6 e invecchiamento artificiale per garantire una durezza tra 150 e 190 HB. Per acciaio e titanio, completiamo con distensione e, se specificato, passivazione o anodizzazione dura secondo MIL-A-8625 Tipo III. Il nostro partner per i trattamenti termici è accreditato Nadcap, e ogni lotto spedito include un certificato del materiale rintracciabile fino alla fonte della fonderia.
Lavorazione a 5 Assi e Come Eliminiamo il Runout sui Fori Critici
Il runout su un foro di cerniera è ciò che causa usura irregolare sui perni di rotazione. Lavoriamo i fori con una tolleranza di Ø 0,01 mm e poi finiamo con un alesatore personalizzato. Per una tipica staffa con due fori coassiali distanti 120 mm, manteniamo la concentricità a 0,02 mm. Utilizzando una fresatrice DMG MORI a 5 assi, tagliamo la parte in massimo due setup. Questo elimina l'errore di accumulo che si ottiene ruotando una parte su una macchina a 3 assi. Se hai bisogno di un inserto filettato per helicoil, lo installiamo dopo l'anodizzazione così la filettatura rimane pulita e il valore di coppia è ripetibile.
Ispezione Prima di Ogni Spedizione: Report CMM e Finitura Superficiale
Ogni Staffa per Aeromobili Lavorata a CNC passa attraverso una CMM Zeiss con un volume di misura di 500 × 400 × 300 mm. Controlliamo tutti i riferimenti, le posizioni dei fori e i profili superficiali rispetto al tuo file PDF o STEP. Un misuratore di finitura superficiale misura Ra su tutte le superfici di tenuta. Includiamo un report di ispezione completo con la spedizione, timbrato dal nostro ingegnere QC. Se hai bisogno di un collaudo del primo articolo (FAI) secondo AS9102, lo facciamo senza costi aggiuntivi per le prime 5 unità. Conserviamo il programma CMM in archivio per 10 anni, così gli ordini ripetuti vengono verificati contro gli stessi dati master.
Specifica
Valore / Intervallo
Materiali
7075-T6, 6061-T6, Ti-6Al-4V, 17-4PH, 304/316L
Dimensione massima del pezzo
800 × 600 × 400 mm (alluminio), 400 × 300 × 200 mm (titanio/acciaio)
Tolleranza di lavorazione
±0,005 mm (standard), ±0,002 mm (precisione su richiesta)
Finitura superficiale Ra
0,4 µm (lavorato), 0,8 µm (anodizzato), 1,6 µm (fresato per non tenuta)
7 giorni lavorativi per prototipi, 14 giorni per produzione (fino a 500 pezzi)
MOQ
Nessun MOQ (1 pezzo accettato)
Certificazioni
ISO 9001:2015, AS9100D (su richiesta), certificati dei materiali, report FAI
Come Gestiamo Pareti Sottili e Tasche Profonde Senza Vibrazioni
Le sezioni a parete sottile (sotto 1,5 mm) sono dove la maggior parte delle officine fallisce. Usiamo fresatura trocoidale con una fresa in carburo da 6 mm a 12.000 RPM e un avanzamento per dente di 0,02 mm. Questo mantiene basse le forze di taglio e rimuove il calore rapidamente. Per tasche profonde (rapporto profondità-larghezza oltre 4:1), usiamo frese a flauto variabile per rompere le vibrazioni armoniche. Aggiungiamo anche una nervatura di supporto temporanea che tagliamo nella passata finale. Il risultato è una variazione di spessore della parete inferiore a 0,03 mm su una tasca profonda 30 mm.
Per la selezione degli utensili, ci affidiamo alla guida alla selezione degli utensili da taglio CNC per abbinare rivestimento e geometria al tuo materiale. Se stai spingendo tolleranze sotto ±0,01 mm, la nostra guida alle tolleranze di lavorazione CNC spiega come la dilatazione termica e la deflessione del fissaggio influenzano il tuo pezzo—la leggiamo prima di quotare ogni lavoro stretto.
Imballaggio e Rintracciabilità per Officine di Manutenzione Aeromobili
Ogni staffa è avvolta individualmente in carta VCI, poi inserita in un cartone diviso con inserti in schiuma. Incidiamo al laser un codice Data Matrix 2D su una superficie non critica che contiene il numero del pezzo, l'ID del lotto e il numero di colata. Questo codice si collega a un database cloud dove puoi scaricare il certificato del materiale e il report CMM in qualsiasi momento. Per l'esportazione, usiamo casse in legno conformi a ISPM-15. Spediamo via DHL o FedEx per piccoli lotti, e via mare per ordini oltre 200 kg. La nostra produzione di precisione è made in China, ma la nostra documentazione è completamente bilingue (inglese/cinese) e accettata dalle stazioni di riparazione EASA e FAA.
Qual è il vostro MOQ per una staffa personalizzata?
Non abbiamo MOQ—puoi ordinare un singolo prototipo per validare il tuo design, e eseguiremo comunque l'ispezione completa e forniremo il report CMM.
Potete lavorare una staffa dal mio modello 3D o solo da un disegno 2D?
Sì, accettiamo STEP, IGES o PDF; se hai solo uno schizzo, i nostri ingegneri modelleranno il pezzo e confermeranno le dimensioni critiche con te prima di quotare.
Come garantite la qualità su parti che non sono mai state prodotte prima?
Eseguiamo un collaudo del primo articolo su una CMM, registriamo tutte le misurazioni e le confrontiamo con il tuo disegno; il report FAI viene inviato prima dell'inizio della produzione.
Qual è il tempo di consegna effettivo se ho bisogno di 100 pezzi rapidamente?
Per 100 pezzi in alluminio 6061-T6, quotiamo 10 giorni lavorativi dall'approvazione del disegno alla consegna presso il tuo aeroporto internazionale più vicino.
Ottieni un Preventivo Fermo in 12 Ore—Invia il Tuo Disegno Oggi
Invia il tuo modello 3D o disegno 2D a sc@bquq.com con la quantità target e il materiale. Risponderemo con un prezzo unitario fermo, il costo degli attrezzaggi (se presente) e una data di consegna confermata entro 12 ore durante i giorni lavorativi. Per domande urgenti, contattaci su WhatsApp al +86 13713157787. Siamo una fabbrica con 20 anni di esperienza a Dongguan, e produciamo staffe che volano—letteralmente. Invia il tuo disegno ora e ottieni un preventivo che regge.