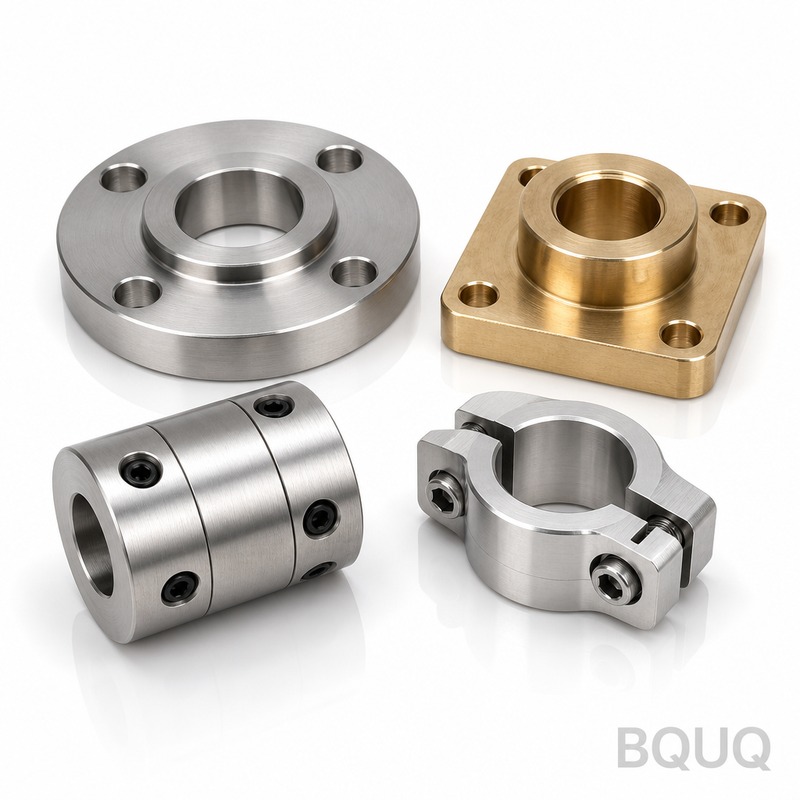
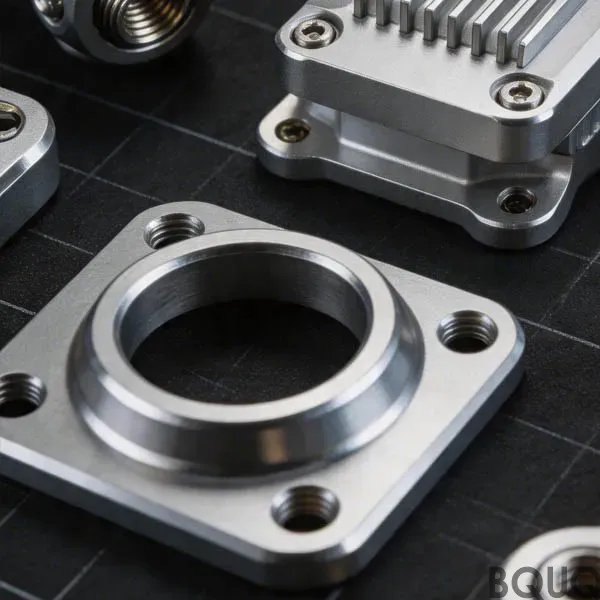
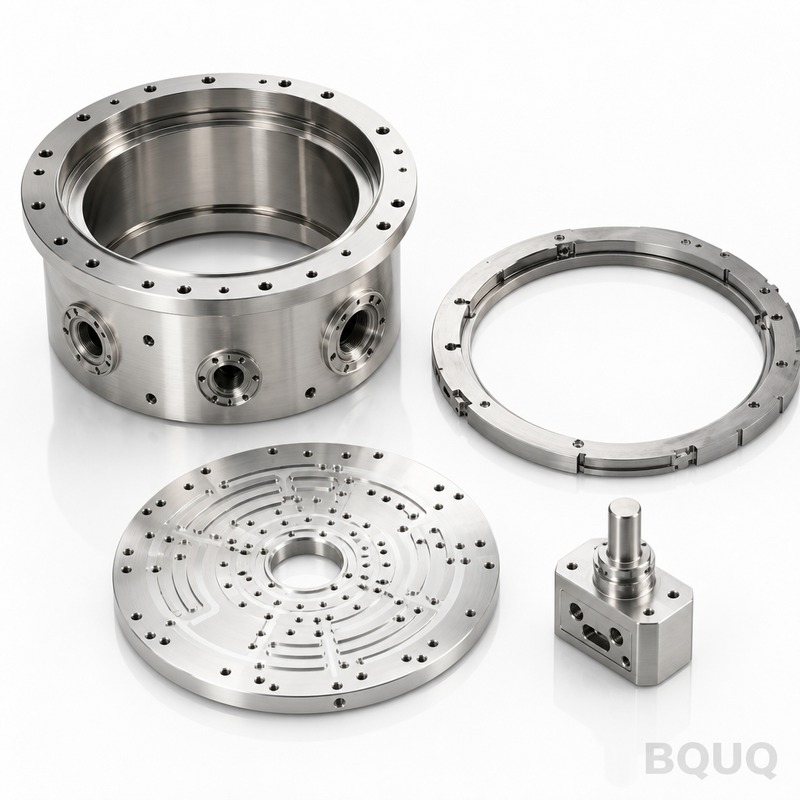
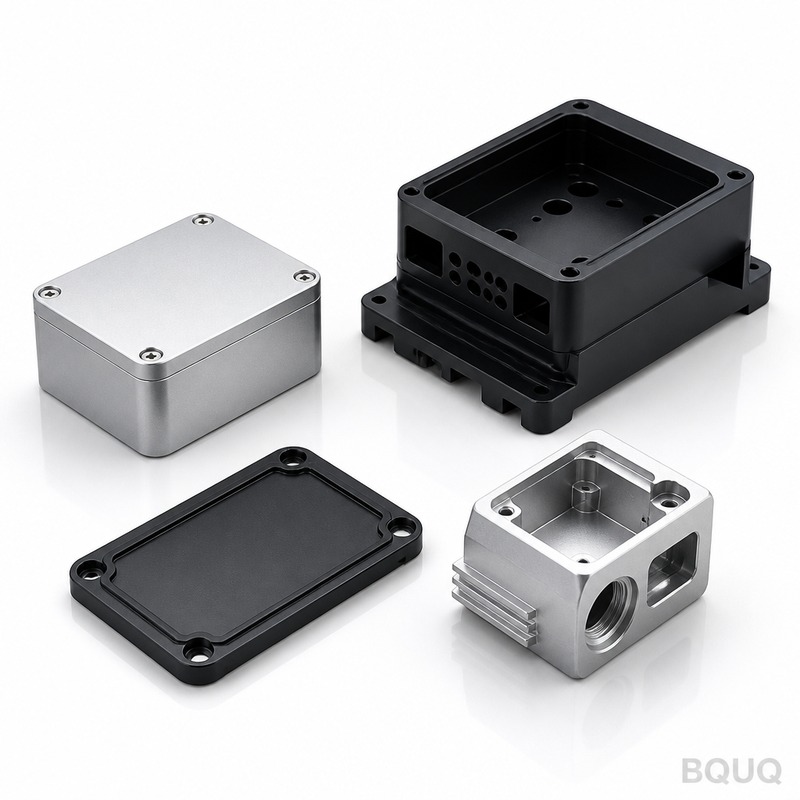
Questi sono flange e giunti lavorati a CNC utilizzati per trasferire coppia tra alberi, montare mandrini o posizionare attrezzature—tutti lavorati in un unico setup nel nostro st
BQUQ Flange e Giunti di Precisione Lavorati a CNC | Mozzi con Zero Eccentricità, Lead Time 24h
Questi sono flange e giunti lavorati a CNC utilizzati per trasferire coppia tra alberi, montare mandrini o posizionare attrezzature—tutti lavorati in un unico setup nel nostro stabilimento di Donggu
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Questi sono flange e giunti lavorati a CNC utilizzati per trasferire coppia tra alberi, montare mandrini o posizionare attrezzature—tutti lavorati in un unico setup nel nostro stabilimento di Dongguan. Manteniamo l'eccentricità radiale a 5 µm e le tolleranze dei fori a ±0,005 mm, con durezza fino a 58 HRC su richiesta. Il lead time tipico è di 7 giorni per piccoli lotti e offriamo nessun MOQ per dimensioni standard di grezzi.
Come Eliminiamo l'Eccentricità sul Foro Pilota e sulla Faccia della Flangia
L'eccentricità riduce la vita degli utensili e compromette la concentricità dei pezzi. Lavoriamo il foro pilota e la faccia della flangia nella stessa operazione di serraggio sui nostri centri di lavoro a 5 assi Mazak. Ciò significa che le caratteristiche di riferimento vengono tagliate senza ri-serratura, quindi la relazione geometrica non dipende dall'abilità dell'operatore. Per giunti critici, aggiungiamo una passata finale di rasatura con inserto CBN—questo rimuove lo strato incrudito dalla sgrossatura e porta la finitura superficiale a Ra 0,4 µm. I nostri rapporti di ispezione mostrano i valori effettivi di eccentricità, non solo dichiarazioni "entro specifica".
Materiali e Trattamenti Termici che Utilizziamo per Flange e Giunti
Teniamo a magazzino acciaio 1045, 4140, 4340 e acciaio inossidabile 17-4PH in barre tonde e piastre. Per flange standard, utilizziamo 1045 nella condizione normalizzata (HB 170-210) e rettifichiamo le facce di accoppiamento. Se hai bisogno di resistenza all'usura, offriamo tempra completa di 4140 a 28-32 HRC, o tempra a induzione del foro e della sede per chiavetta a 50-55 HRC. Per ambienti corrosivi, il 17-4PH è fornito nella condizione H1025 (33-38 HRC). Lavoriamo anche flange in alluminio 6061-T6 e 7075-T6 per supporti di servomotori dove il peso è critico.
Finitura dei Fori: Levigatura vs. Alesatura Fine vs. Rettifica Interna
Il foro è dove iniziano la maggior parte dei guasti ai giunti. Per fori sotto i 25 mm, eseguiamo un'alesatura fine con inserto PCD, mantenendo tolleranza H7 e finitura Ra 0,8 µm. Per fori da 25 a 80 mm, passiamo alla levigatura Sunnen—questo produce un motivo a reticolo incrociato che trattiene il lubrificante e riduce il fretting su alberi con chiavetta. Per fori oltre 80 mm o quelli che richiedono superfici temprate oltre 45 HRC, rettifichiamo internamente con mola CBN. Non utilizziamo alesatori per i fori finali; gli alesatori replicano l'errore di posizione del foro esistente. L'alesatura o la rettifica lo correggono.
Bilanciamento e Standard per Sedi per Chiavette per Rotazione ad Alta Velocità
Se il tuo giunto ruota sopra i 3.000 RPM, le vibrazioni da sbilanciamento danneggeranno i cuscinetti. Bilanciamo dinamicamente ogni flangia sopra i 150 mm di diametro a grado G2.5 secondo ISO 1940-1. Per le sedi per chiavette, tagliamo secondo DIN 6885 o ANSI B17.1 con broccia, non con fresa a candela. Una sede per chiavetta brocciata ha lati paralleli e fondo piatto—una fresa a candela lascia un raggio che riduce l'area di taglio effettiva fino al 15%. Offriamo anche scanalature a evolvente (DIN 5480) su richiesta. Ogni pezzo bilanciato è marcato con il valore di sbilanciamento residuo sulla faccia della flangia.
Ispezione Prima di Ogni Spedizione: Rapporti CMM e di Durezza
Ogni giunto a flangia parte con tre documenti: un rapporto dimensionale dalla nostra CMM Zeiss (precisione ±1,5 µm), una stampa del profilo di finitura superficiale e un certificato del materiale con numero di colata. Non facciamo campionamento per lotti—misuriamo il 100% delle dimensioni critiche sul 100% dei pezzi. Per l'eccentricità, utilizziamo una macchina di rotondità Talyrond, non un supporto a V con comparatore. La differenza conta: un test con supporto a V può non rilevare errori di lobatura. Se il pezzo ha una sede per chiavetta, verifichiamo la posizione della sede con un comparatore ottico prima della sbavatura.
Opzioni di Finitura Superficiale: Da Lavorato a Ossido Nero a Nichel Chimico
L'acciaio lavorato nudo arrugginisce entro una settimana in aria umida. Offriamo tre finiture standard. Ossido nero (MIL-DTL-13924) per uso interno, con spessore di 0,5 µm e buona ritenzione dell'olio. Nichel chimico (AMS 2404) a 25 µm per resistenza alla corrosione—questo è ciò che raccomandiamo per ambienti con lavaggi. Per flange in alluminio, anodizziamo duro fino a 60 HRC equivalente (secondo MIL-A-8625 Tipo III) con rivestimento di 50 µm. Non offriamo zincatura di default perché provoca infragilimento da idrogeno negli acciai ad alta resistenza sopra i 40 HRC a meno che non venga eseguito un trattamento di degassamento—possiamo farlo ma ti chiederemo di firmare una rinuncia.
Verifiche di Progettazione per Giunti a Flangia Prima del Preventivo
Inviaci il tuo disegno, ma prima controlla tre cose. Uno: il foro pilota dovrebbe essere il riferimento, non il cerchio dei bulloni. Due: se il diametro esterno della flangia supera i 200 mm, comunicaci il grado di bilanciamento richiesto—G2.5 aggiunge un'ora di lavorazione. Tre: specifica la classe di filettatura per eventuali fori filettati (2B è standard, 3B per alte vibrazioni). Segnaleremo gli stessi problemi nella revisione del tuo disegno. I nostri ingegneri evidenzieranno eventuali quotature GD&T mancanti entro 4 ore dalla ricezione del file. Lavoriamo secondo ISO 2768-mK per caratteristiche non quotate, ma preferiamo che tu quoti tutto.
Da HB 170 come laminato fino a 58 HRC (a induzione)
Durezza (Alluminio)
Tempra T6 o anodizzazione dura a 60 HRC eq.
Tolleranza Foro
H7 standard (fino a H5 con rettifica)
Finitura Superficiale
Ra 0,4 µm sui fori, Ra 0,8 µm sulle facce
Eccentricità Radiale (pilota a foro)
5 µm TIR massimo
Grado di Bilanciamento
G2.5 secondo ISO 1940-1 (sopra 150 mm OD)
Lead Time Standard
7 giorni per quantità sotto i 100 pezzi
MOQ
Nessun MOQ (1 pezzo accettato)
Paese di Origine
Made in China, stabilimento di Dongguan
Qual è il MOQ per giunti a flangia personalizzati?
Nessun MOQ—lavoriamo singoli prototipi e produzioni di milioni di pezzi con lo stesso sistema di qualità.
Potete modificare un disegno di flangia standard per il mio supporto motore esistente?
Sì, accettiamo DXF, STEP o PDF e ridisegneremo il tuo schema di bulloni e il foro pilota per adattarli alla flangia del motore entro 24 ore.
Come garantite l'eccentricità di 5 µm su ogni pezzo?
Misuriamo il 100% dei pezzi su una macchina di rotondità Talyrond e includiamo il rapporto numerico nella spedizione, non un certificato di superato/non superato.
Qual è il lead time più rapido per un ordine urgente di 10 giunti?
Se il materiale è a magazzino (1045 o 6061-T6), possiamo spedire in 3 giorni via aerea dal nostro stabilimento di Dongguan.
Ottieni un preventivo fermo entro 12 ore. Invia il tuo disegno via email a sc@bquq.com o inviacelo su WhatsApp al +86 13713157787. Ti risponderemo con un prezzo unitario, lead time e una checklist di revisione del progetto—nessun discorso di vendita generico. Questa è produzione di precisione da una fabbrica cinese con 20 anni di esperienza che tratta la tua tolleranza come un contratto, non come un suggerimento.