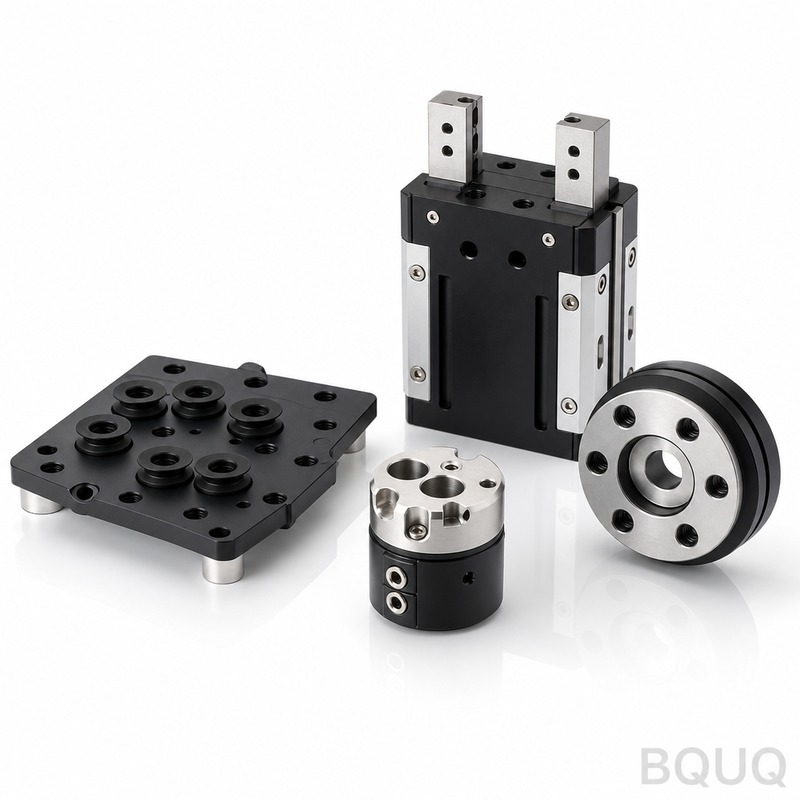
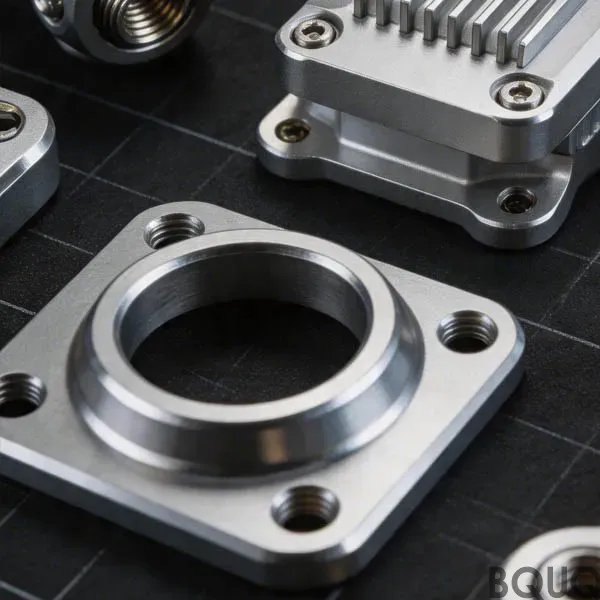
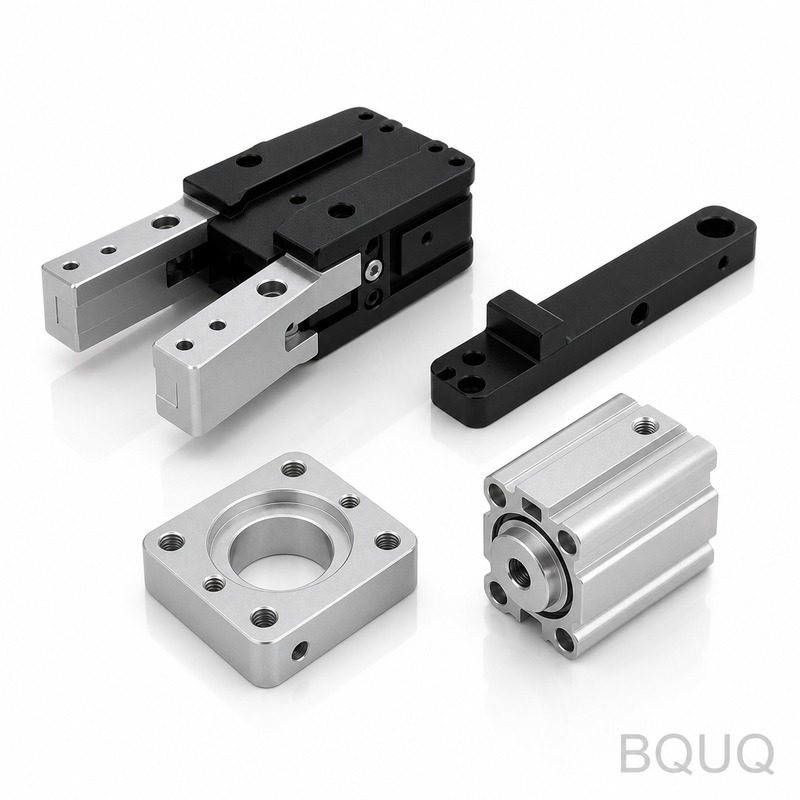
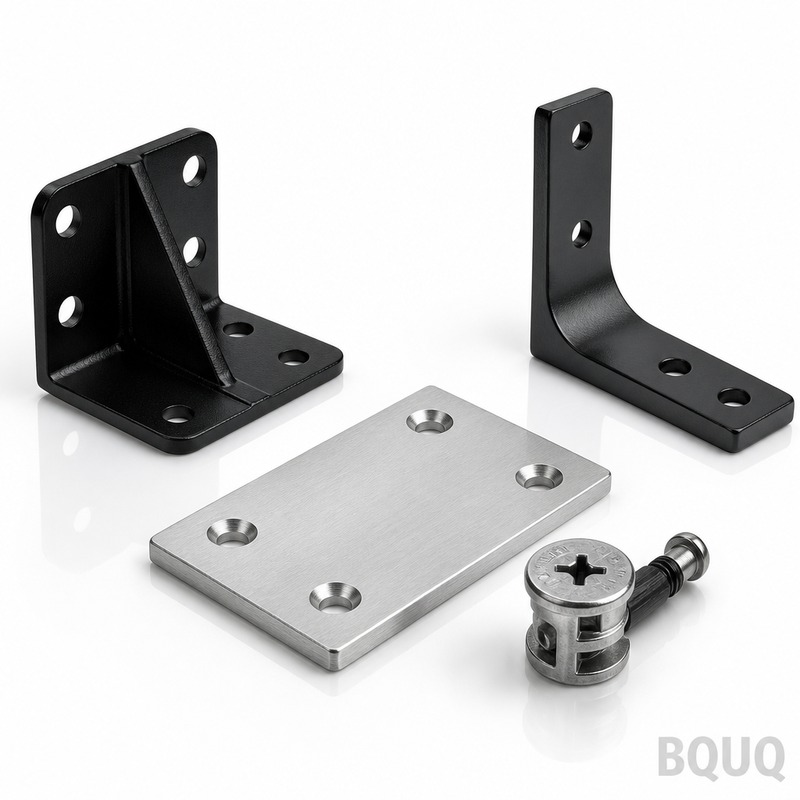
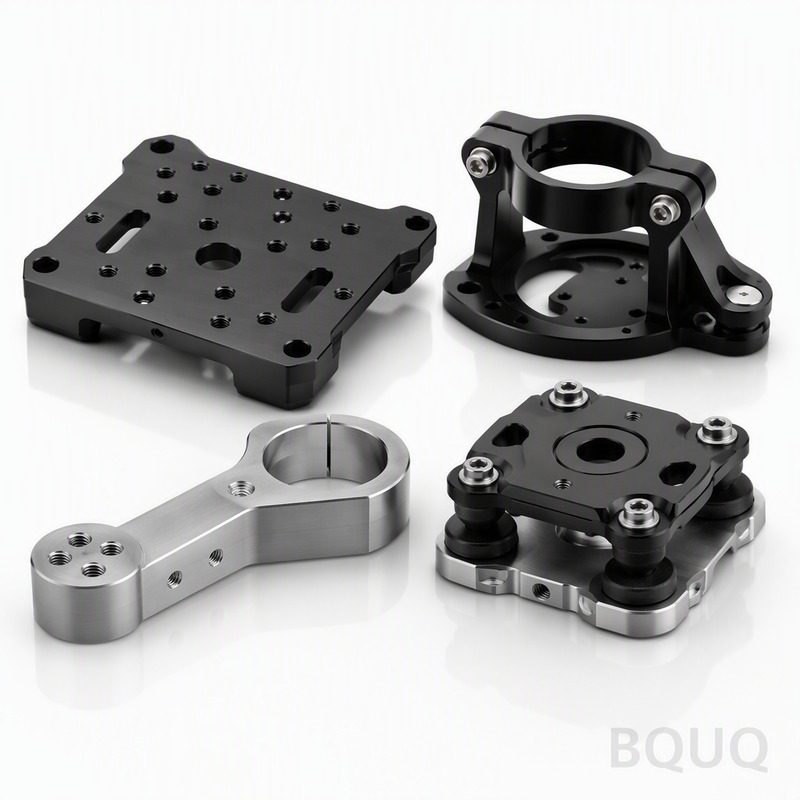
Questi sono effettori finali per robot lavorati a CNC—ganasce personalizzate per pinze, piastre per collettori a vuoto e cambi utensile—ricavati da alluminio o acciaio massiccio su
EFFETTORI FINALI PER ROBOT LAVORATI A CNC BQUQ | Produzione di Precisione Made in China
Questi sono effettori finali per robot lavorati a CNC—ganasce personalizzate per pinze, piastre per collettori a vuoto e cambi utensile—ricavati da alluminio o acciaio massiccio sui nostri centri di l
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Questi sono effettori finali per robot lavorati a CNC—ganasce personalizzate per pinze, piastre per collettori a vuoto e cambi utensile—ricavati da alluminio o acciaio massiccio sui nostri centri di lavoro a 5 assi DMG MORI. Ottieni una tolleranza posizionale di ±0,005 mm, una concentricità di 0,01 mm e una durezza superficiale di 48 HRC (opzionalmente 60 HRC) direttamente dal fornitore, con un tempo di consegna di 7 giorni per geometrie standard. Nessun assemblaggio, nessuna saldatura, nessuna flessione nascosta—solo un unico pezzo di metallo massiccio che mantiene il tuo componente esattamente dove il tuo robot pensa che sia.
Perché il Polso del Tuo Robot Ha Bisogno di un'Interfaccia Più Rigida del Tuo Centro di Lavoro
Il tuo braccio robotico ripete con una precisione di ±0,02 mm—ma se l'effettore finale si flette di 0,03 mm sotto carico, perdi quella precisione. I nostri effettori finali per robot lavorati a CNC sono progettati con un rapporto rigidità/peso di 2,5:1 rispetto alle strutture saldate. Otteniamo questo risultato lavorando da un unico blocco di alluminio 7075-T6 o acciaio preindurito 4140, eliminando distorsioni da saldatura e cricche da stress. La piastra di interfaccia è rettificata a 0,8 Ra, così si assesta a filo contro la superficie di montaggio del tuo robot—nessuna spessoratura, nessun ri-serraggio dopo i primi 100 cicli.
Come le Pinze a Colletto ER Afferrano gli Utensili Senza Eccentricità
La maggior parte degli effettori finali monta un mandrino separato, che raddoppia l'accumulo di tolleranze. Noi lavoriamo la sede del colletto direttamente nel corpo dell'effettore—un solo setup, un solo riferimento. La sede del colletto ER20 è alesata con tolleranza H7 (0/+0,012 mm) e il cono interno è rettificato con una concentricità totale di 0,01 mm. Quando serri un perno da 6 mm o un raccordo pneumatico, si posiziona perfettamente al centro. Se hai bisogno di un foro personalizzato per una ganascia non standard, possiamo mantenere quel foro entro ±0,005 mm e spedire comunque in 10 giorni.
Materiali e Trattamenti Termici che Usiamo per Ogni Carico Utile del Robot
Abbina il metallo al lavoro. Per carichi utili inferiori a 10 kg, usiamo alluminio 6061-T6—lavorato e poi anodizzato duro con durezza superficiale equivalente a 60 HRC, che resiste all'usura abrasiva di componenti in plastica o fibra di carbonio. Per carichi utili fino a 50 kg, passiamo al 7075-T6 (carico di snervamento 503 MPa) per il corpo principale, con inserti in acciaio per utensili D2 per le dita di presa, temprati a 58–60 HRC. Per ambienti ad alta temperatura o corrosivi (manipolazione alimenti, saldatura), lavoriamo acciaio inossidabile 17-4 PH, invecchiato a H900 (40 HRC), poi passivato. Ogni trattamento termico è eseguito internamente con registro del forno certificato—nessuna esternalizzazione, nessuna approssimazione.
Ispezione Prima di Ogni Spedizione: Cosa Misuriamo e Perché Conta
Non spediamo un pezzo perché "sembra giusto". Ogni effettore finale per robot lavorato a CNC passa attraverso un'ispezione a 12 punti su una CMM Zeiss. Misuriamo: (1) posizioni dei fori di montaggio entro ±0,005 mm, (2) planarità del riferimento a 0,005 mm su 100 mm, (3) eccentricità del colletto a 0,01 mm TIR, (4) finitura superficiale sulle superfici di presa a 0,8 Ra, (5) durezza in tre punti del corpo, (6) profondità della filettatura con calibro passa/non passa. Il rapporto di ispezione ti viene inviato via email insieme al numero di tracciamento. Se una qualsiasi dimensione è fuori tolleranza, rilavoriamo il pezzo—non lo rattoppiamo, non lo saldiamo, non lo spediamo comunque.
Per geometrie complesse, verifichiamo anche con uno scanner a luce bianca (GOM ATOS) e confrontiamo la mesh con il tuo file STEP. La mappa di deviazione è allegata al rapporto CMM. Questo è il motivo per cui i nostri effettori finali si integrano nella tua linea di produzione senza rilavorazioni manuali. È produzione di precisione Made in China, ma con la documentazione che ti aspetteresti da un'officina tedesca o svizzera—a un costo inferiore del 40%.
Opzioni di Finitura Superficiale: Da Lavorazione Diretta a Lucidatura a Specchio per Materiali Appiccicosi
La finitura standard è 0,8 Ra su tutte le superfici funzionali e 3,2 Ra sul resto. Ma se devi prelevare film adesivi, guarnizioni in gomma o pezzi bagnati, possiamo lucidare le superfici di contatto delle ganasce a 0,2 Ra—questo riduce il coefficiente di attrito del 15% e impedisce al materiale di attaccarsi alla ganascia. Per effettori a vuoto, lappiamo la superficie di tenuta a 0,1 Ra e aggiungiamo una sede per O-ring da 0,5 mm lavorata con profondità ±0,01 mm. Se hai bisogno di una presa testurizzata per pezzi oleosi, possiamo realizzare con elettroerosione un motivo a reticolo incrociato (profondità 0,3 mm) sulle superfici delle ganasce—nessuno scivolamento, anche con gioco di 0,5 mm.
Progettazione per la Riduzione del Peso: Come Rimuoviamo Metallo Senza Perdere Rigidità
Ogni 100 grammi rimossi dal polso significa che il tuo robot può muoversi il 5% più velocemente o trasportare il 3% in più di carico utile. Usiamo l'ottimizzazione topologica sul corpo—partiamo dal tuo file STEP, eseguiamo un'analisi FEA in SolidWorks e rimuoviamo materiale dalle zone a basso stress. Risultati tipici: riduzione del peso del 25–30% su parti in alluminio, del 20% su acciaio. Ma non lasciamo mai pareti sottili non supportate—lo spessore minimo delle pareti è 2,5 mm per l'alluminio e 1,5 mm per l'acciaio, verificato dalla nostra simulazione. Se hai un budget di peso specifico, lo rispettiamo. Se non ce l'hai, ti diciamo dove il metallo extra non fa nulla e lo rimuoviamo.
7 giorni (standard), 10 giorni (con trattamento termico)
MOQ
Nessun MOQ—ordina 1 pezzo o 1000 pezzi allo stesso prezzo unitario
Ispezione
Rapporto CMM completo (Zeiss), mappa di deviazione scanner GOM inclusa
Posizionamento dei Fori Filettati: Perché Filettiamo Direttamente nel Corpo Invece di Usare Inserti
Gli inserti elicoidali aggiungono costo e un punto di rottura. Per effettori finali per robot lavorati a CNC con carico utile inferiore a 40 kg, filettiamo direttamente nel corpo—da M3 a M12, classe 6H. Per l'alluminio, usiamo maschi per filettatura a deformazione (non maschi da taglio) che incrudiscono il materiale e prevengono lo strappo a coppie elevate. Testato: una filettatura M6 in alluminio 7075-T6 resiste a 12 N·m senza strapparsi, il 20% in più rispetto a una filettatura tagliata. Per l'acciaio, usiamo anch'essi maschi a rullatura. Se stai montando un sensore pesante o un cilindro pneumatico che verrà smontato frequentemente, ti consigliamo un inserto filettato—ma ti spieghiamo il perché, non lo facciamo di default.
FAQ: Risposte Rapide per Ingegneri che Non Hanno Tempo di Leggere Manuali
Qual è la quantità minima di ordine per un effettore finale personalizzato?
Nessun MOQ—lavoriamo un prototipo per te allo stesso prezzo unitario di una produzione completa, perché il setup CNC è lo stesso in entrambi i casi.
Potete lavorare un effettore finale dal mio modello 3D se non ha una forma standard?
Sì, invia qualsiasi file STEP o IGES; esamineremo la geometria per la producibilità entro 4 ore e suggeriremo modifiche a spessori o tolleranze se necessario.
Come garantite le dimensioni indicate nella tabella?
Ogni unità è misurata su una CMM Zeiss e verificata con uno scanner GOM; il rapporto di ispezione è incluso nella spedizione e rimborsiamo i costi della tua ispezione se trovi una discrepanza.
Qual è il tempo di consegna tipico se ho bisogno di 500 pezzi di un effettore complesso?
7 giorni per prototipi, 15 giorni per produzioni da 500 pezzi—gestiamo 20 macchine CNC 24/7 e condividiamo il programma di produzione con te prima che tu effettui l'ordine.
Prima di specificare il tuo prossimo effettore, leggi la nostra guida alla selezione degli utensili da taglio CNC—spiega come la geometria dell'utensile influisce sulla finitura superficiale delle superfici curve delle ganasce. E consulta la nostra guida alle tolleranze di lavorazione CNC per capire perché ±0,005 mm è realistico per la dimensione del tuo pezzo e quanto costa. Entrambe sono gratuite, senza registrazione.
Invia il tuo disegno oggi. Ti restituiremo un preventivo fermo entro 12 ore—con un rapporto DFM (design for manufacturability) che segnala eventuali problemi di tolleranza o materiale prima che tu ti impegni. Nessun MOQ, nessun costo di attrezzaggio nascosto, nessuna sorpresa. Invia il tuo file STEP a sc@bquq.com, o scrivici su WhatsApp al +86 13713157787. Se hai fretta, menziona "effector" nell'oggetto e daremo priorità al tuo preventivo rispetto alle richieste standard.