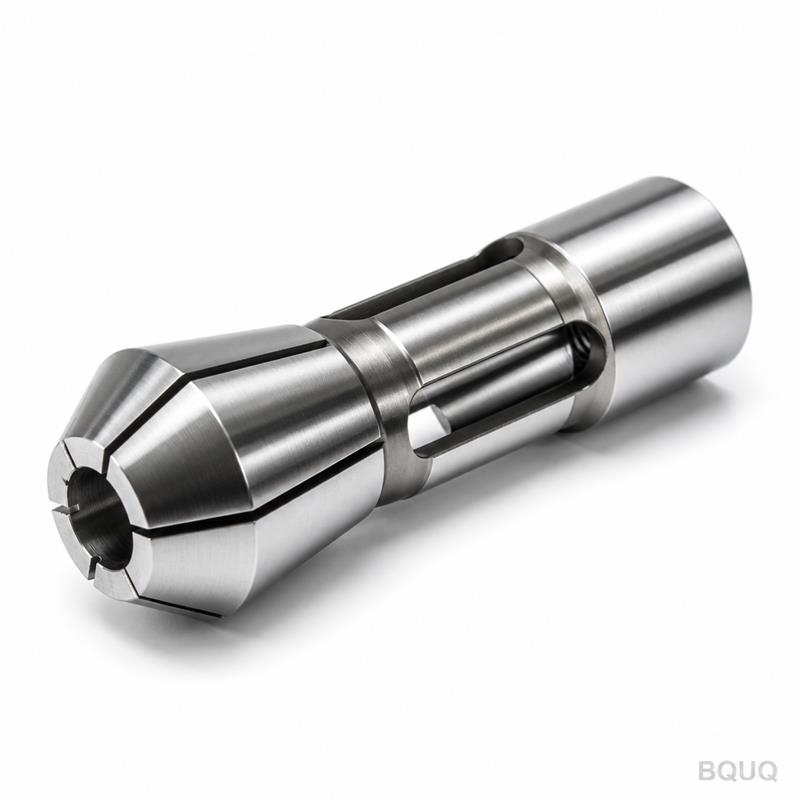
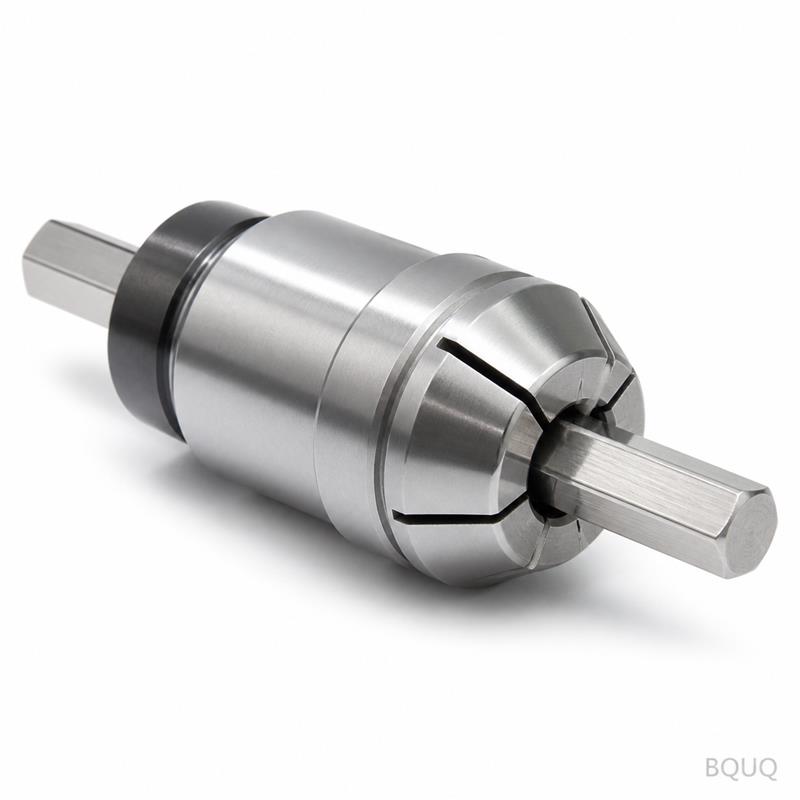
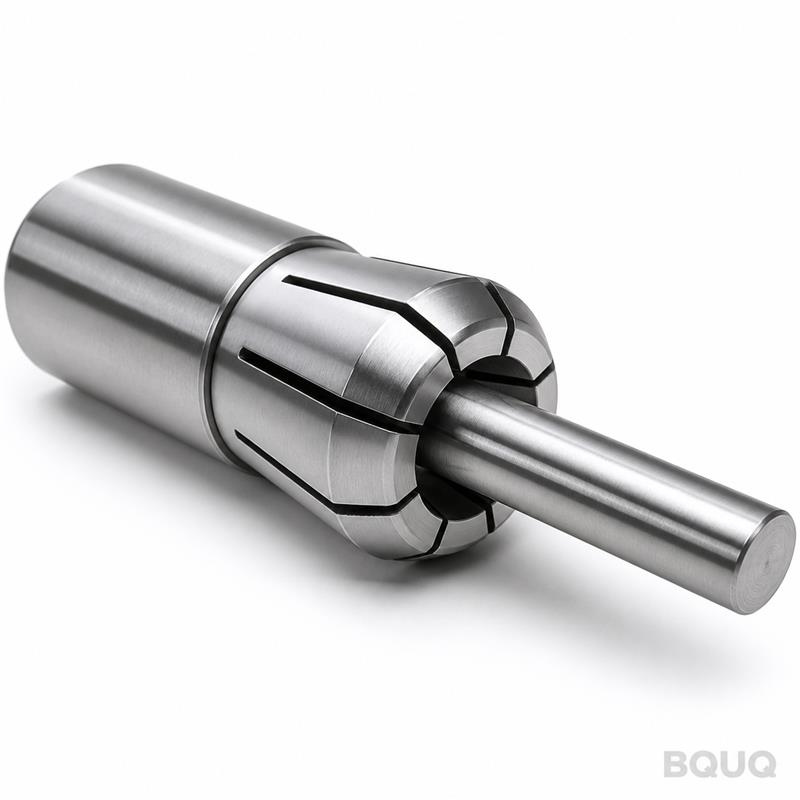
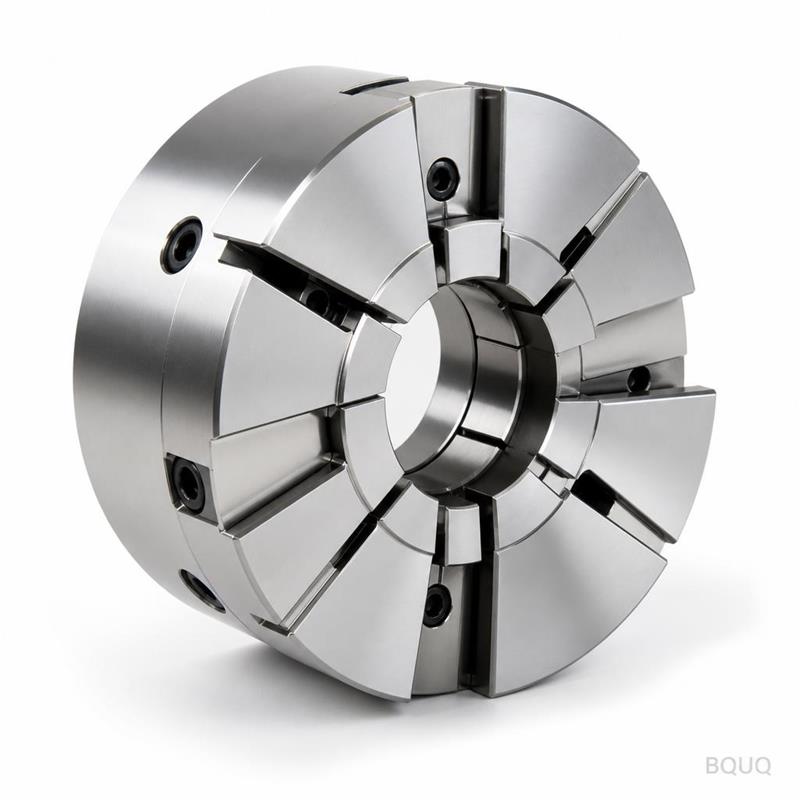
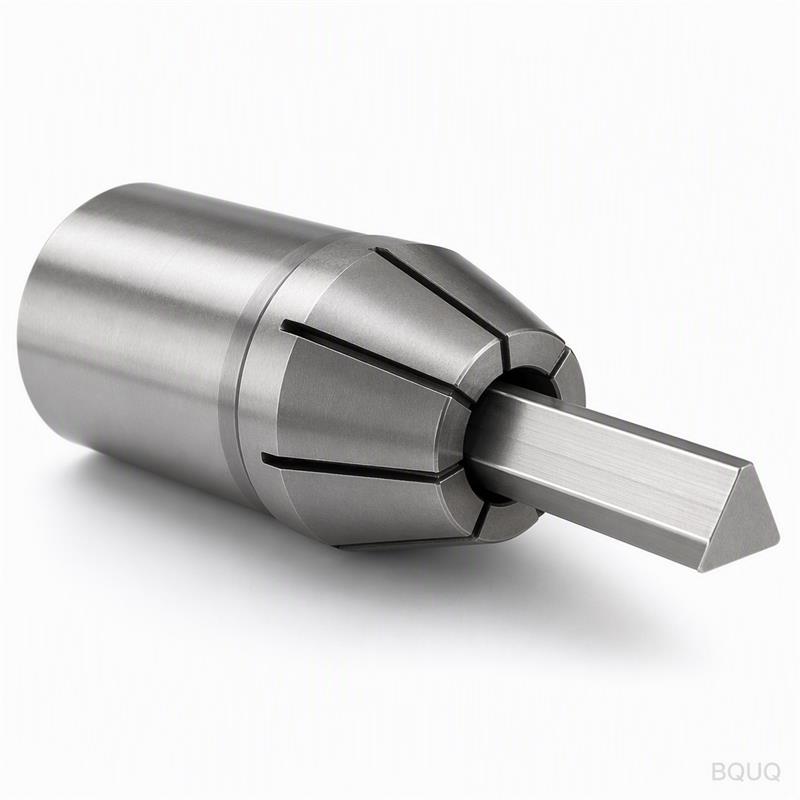
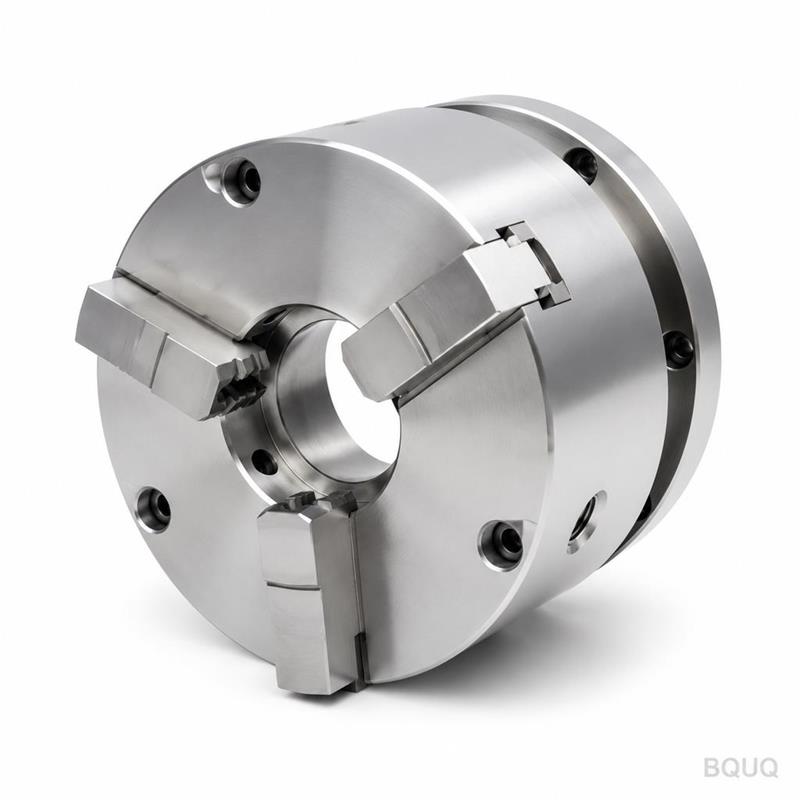
Questa è una pinza tipo 15 per tornio automatico CNC con scanalatura per perno, progettata per torni a testa mobile e torni svizzeri che devono afferrare barre o componenti pre-lav
BQUQ Pinza Tipo 15 per Tornio Automatico CNC con Scanalatura per Perno
Questa è una pinza tipo 15 per tornio automatico CNC con scanalatura per perno, progettata per torni a testa mobile e torni svizzeri che devono afferrare barre o componenti pre-lavorati senza flession
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Questa è una pinza tipo 15 per tornio automatico CNC con scanalatura per perno, progettata per torni a testa mobile e torni svizzeri che devono afferrare barre o componenti pre-lavorati senza flessione. La scanalatura per perno blocca la pinza nel naso del mandrino, eliminando lo slittamento rotazionale e riducendo i tempi di cambio utensile del 15%. Garantiamo un runout di 0,005 mm TIR, una finitura superficiale di Ra 0,4 e una durezza di 60 HRC, il tutto dal nostro impianto di produzione di precisione con 20 anni di esperienza a Dongguan, Cina.
Perché la Geometria della Scanalatura per Perno è Cruciale per la Trasmissione della Coppia
Una pinza standard si affida esclusivamente all'attrito. Questo fallisce quando il mandrino decelera rapidamente o quando si spingono velocità di avanzamento oltre 0,15 mm/giro. La nostra pinza tipo 15 utilizza una scanalatura per perno lavorata che si accoppia con un perno di trascinamento nel mandrino. Questo blocco meccanico trasmette la coppia direttamente, consentendo di operare a 8.000 RPM senza che la pinza slitti o segni la barra. La scanalatura è tagliata a ±0,01 mm, garantendo un impegno del perno senza gioco.
Materiali e Trattamento Termico per una Ritenzione del Filo a 60 HRC
Partiamo da acciaio da cementazione 20CrMnTi o acciaio legato per utensili 9SiCr. Entrambi vengono temprati sotto vuoto nel nostro forno interno a 58–62 HRC, poi sottoposti a trattamento criogenico profondo a −120°C. Questo passaggio converte l'austenite residua, offrendo una durata di 40.000+ cicli su ottone e alluminio, e 25.000 cicli su acciaio inossidabile. Il foro di presa viene rettificato internamente dopo il trattamento termico, non prima, così la tolleranza finale è fedele alla superficie dura, non al grezzo morbido.
Controllo del Runout: Come Manteniamo 0,005 mm TIR in Produzione
Il runout non è un incidente di rettifica; è un errore cumulativo di foro, scanalatura e conicità posteriore. Rettifichiamo il foro e la conicità posteriore in un unico serraggio su una Studer S33. Poi tagliamo la scanalatura per perno con elettroerosione a filo rispetto allo stesso riferimento. Ogni pinza viene controllata su un dispositivo di misura ad aria personalizzato con risoluzione di 0,001 mm. Se il TIR supera 0,005 mm al naso o 0,008 mm a 20 mm di profondità, la scartiamo. Non spediamo alcuna pinza che non superi questo test.
Scheda Tecnica: Pinza Tipo 15 con Scanalatura per Perno
Parametro
Valore
Opzioni materiale
20CrMnTi / 9SiCr / acciaio per molle 65Mn
Campo di presa (diametro barra)
Ø1,0 mm – Ø15,0 mm (in passi da 0,5 mm)
Lunghezza pinza
52 mm (equivalente standard DIN 6499)
Larghezza scanalatura per perno
3,0 mm +0,02 / −0,00 mm
Profondità scanalatura
2,5 mm ±0,05 mm
Durezza (finale)
58–62 HRC
Runout (TIR al naso)
≤0,005 mm
Finitura superficiale (foro)
Ra 0,4 µm (rettificato e levigato)
Concentricità (foro a conicità)
≤0,003 mm
Tempi di consegna
7 giorni per misure standard, 15 giorni per foro personalizzato
MOQ
Nessun MOQ—ordina 1 pezzo per test
Come Preveniamo la Deformazione della Scanalatura Durante la Tornitura Dura
Molte officine tagliano la scanalatura prima del trattamento termico, poi osservano una deformazione di 0,02 mm. Noi facciamo l'opposto: tagliamo la scanalatura in grezzo, tempriamo, poi rifiniamo la scanalatura con elettroerosione a filo nello stato temprato. L'elettroerosione a filo lascia uno strato di ricast di soli 0,005 mm, che rimuoviamo con un flusso abrasivo secondario. Il risultato è un bordo di scanalatura che rimane affilato per 5.000 inserimenti, non 500. Questa è la differenza tra una pinza che dura un turno e una che dura un trimestre.
Ispezione Prima di Ogni Spedizione—Non Solo un Rapporto Campione
Ogni pinza riceve un numero di serie. Registriamo tre punti dati: diametro del foro (misurato a 3 profondità), larghezza della scanalatura e TIR. Riceverai un rapporto di ispezione PDF con questi valori, più una micrografia del bordo della scanalatura a ingrandimento 200x. Se ordini 50 pezzi, ricevi 50 rapporti individuali—non un singolo rapporto di lotto. Questo è il nostro standard di produzione di precisione, ed è il motivo per cui il nostro tasso di riordino per le pinze è del 92%.
Qual è la quantità minima di ordine per questa pinza?
Nessun MOQ—accettiamo un singolo pezzo per prototipazione o sostituzione, e il prezzo unitario diminuisce solo leggermente a partire da 20+ pezzi.
Potete personalizzare le dimensioni della scanalatura per perno o il foro di presa?
Sì, possiamo modificare larghezza della scanalatura, profondità, diametro del foro e lunghezza totale per adattarli al perno di trascinamento esistente del tuo mandrino, con tempi di consegna di 15 giorni per geometrie personalizzate.
Come garantite 0,005 mm di runout su ogni pezzo?
Utilizziamo una politica di ispezione al 100% con misurazione ad aria e un valore TIR scritto nel rapporto finale; qualsiasi pinza che superi 0,005 mm viene scartata, non rilavorata.
Qual è il tempo di consegna tipico per una pinza tipo 15 standard?
Le misure standard vengono spedite in 7 giorni dal nostro stabilimento di Dongguan, e possiamo accelerare a 3 giorni per guasti urgenti se confermi entro le 10:00 ora cinese.
Inviaci il tuo disegno o il tuo campione di pinza attuale per un preventivo definitivo entro 12 ore. Email sc@bquq.com o WhatsApp +86 13713157787. Rispondiamo con un prezzo, un tempo di consegna e una nota DFM sulla tua geometria della scanalatura—nessun discorso di vendita generico.