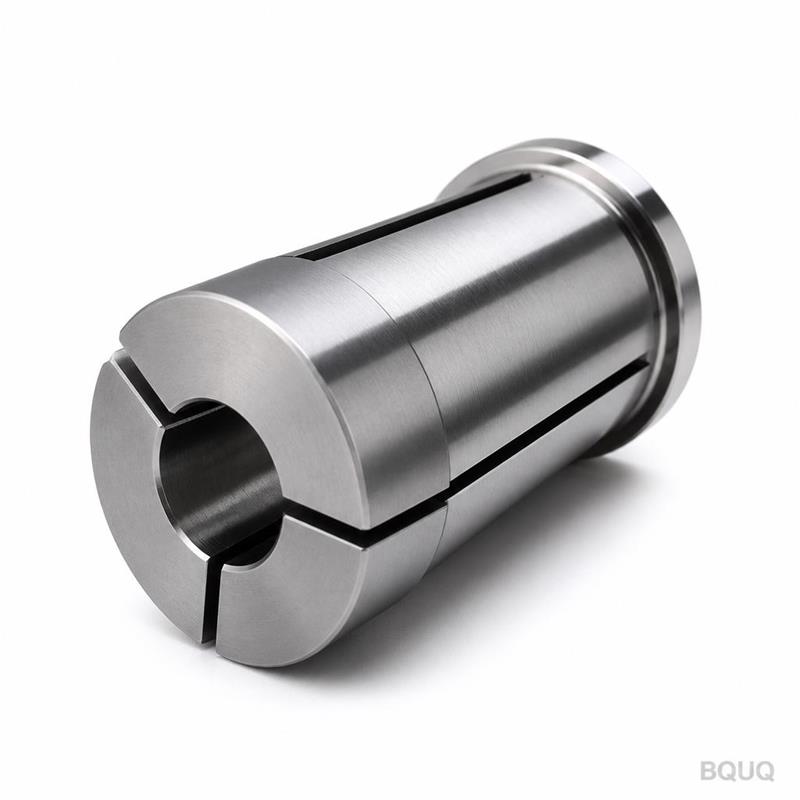
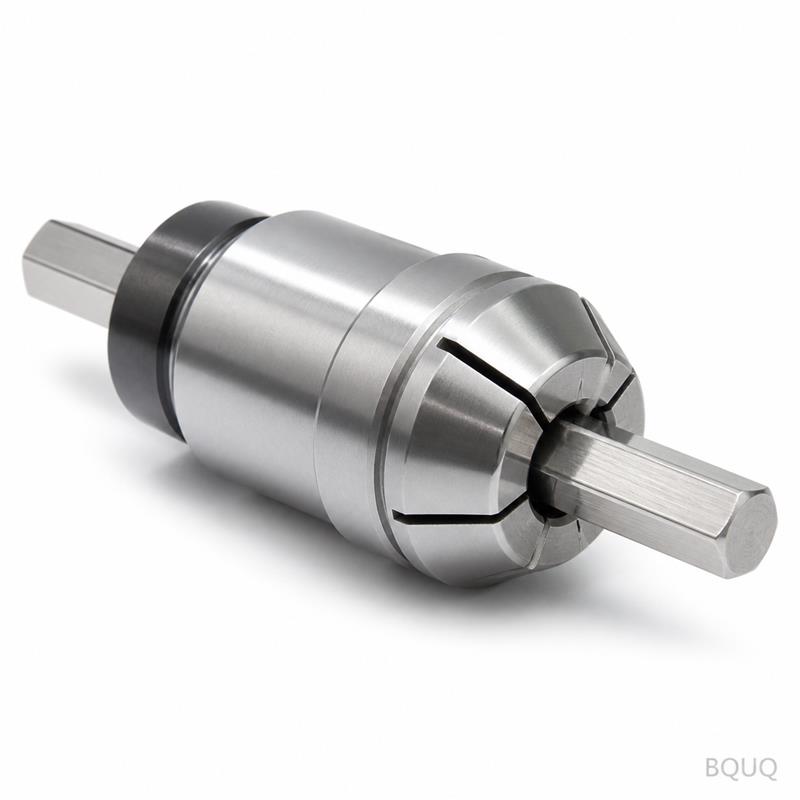
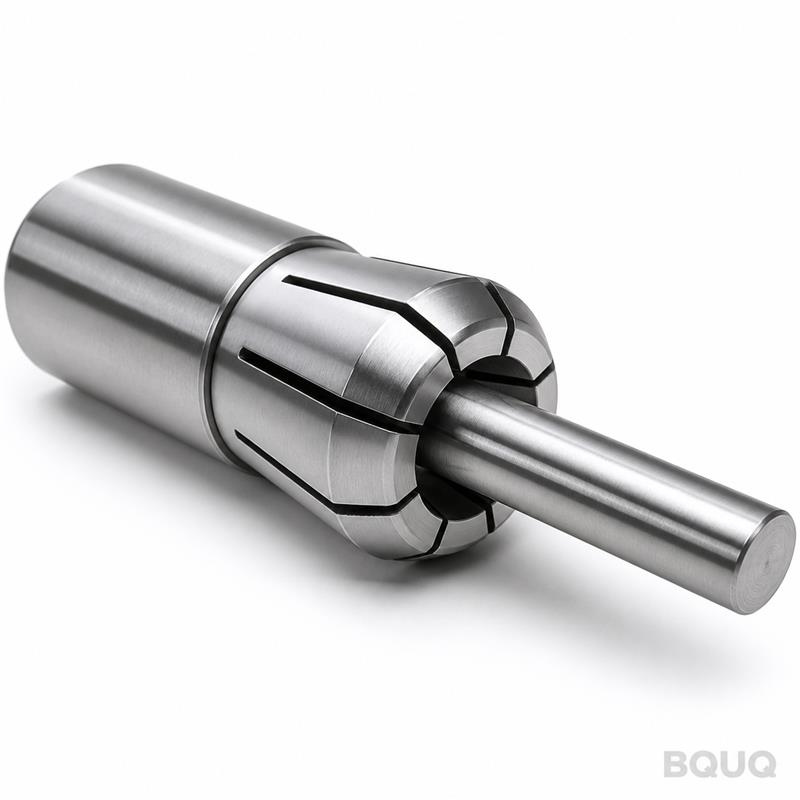
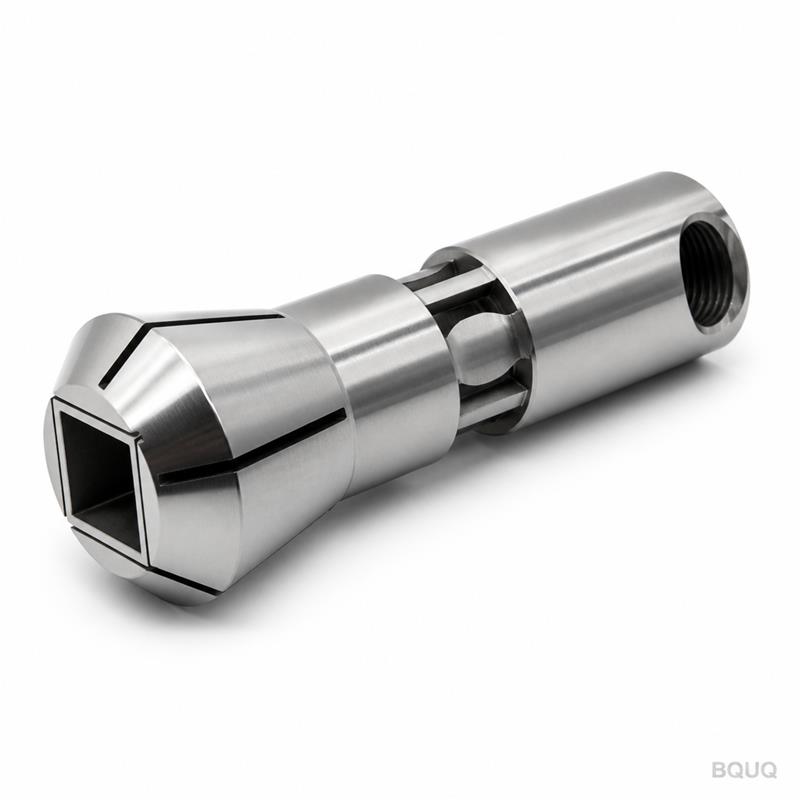
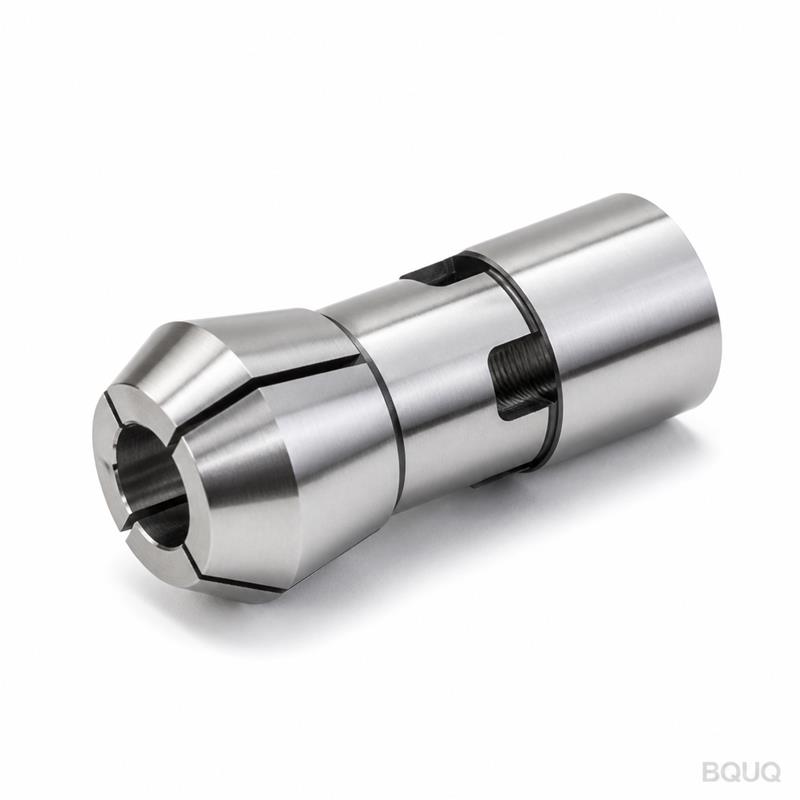
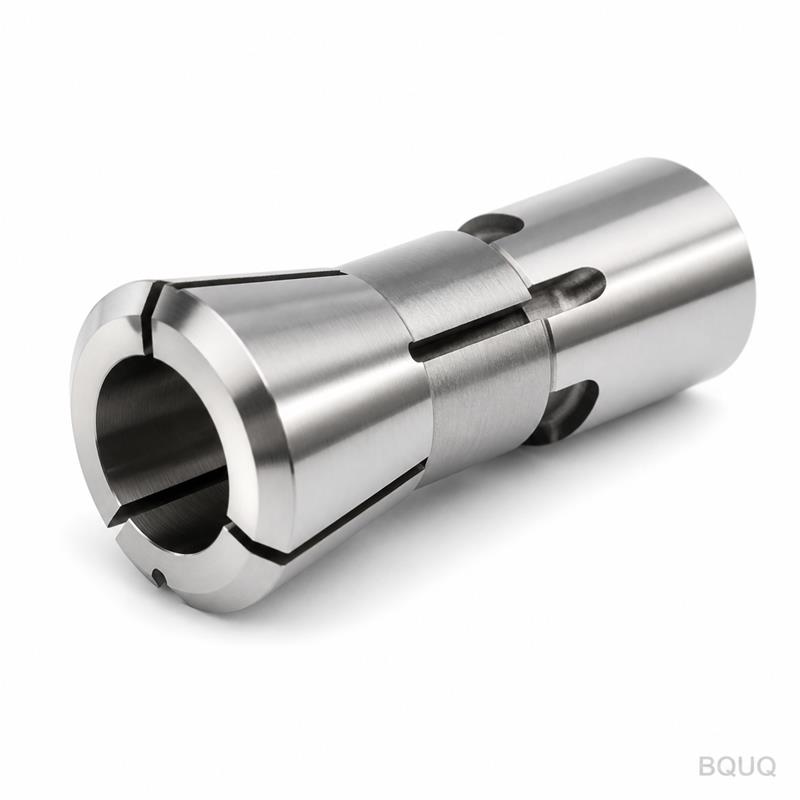
BQUQ Mandrino a Pinza a Foro Rotondo Tipo 640 per Tornio Automatico CNC
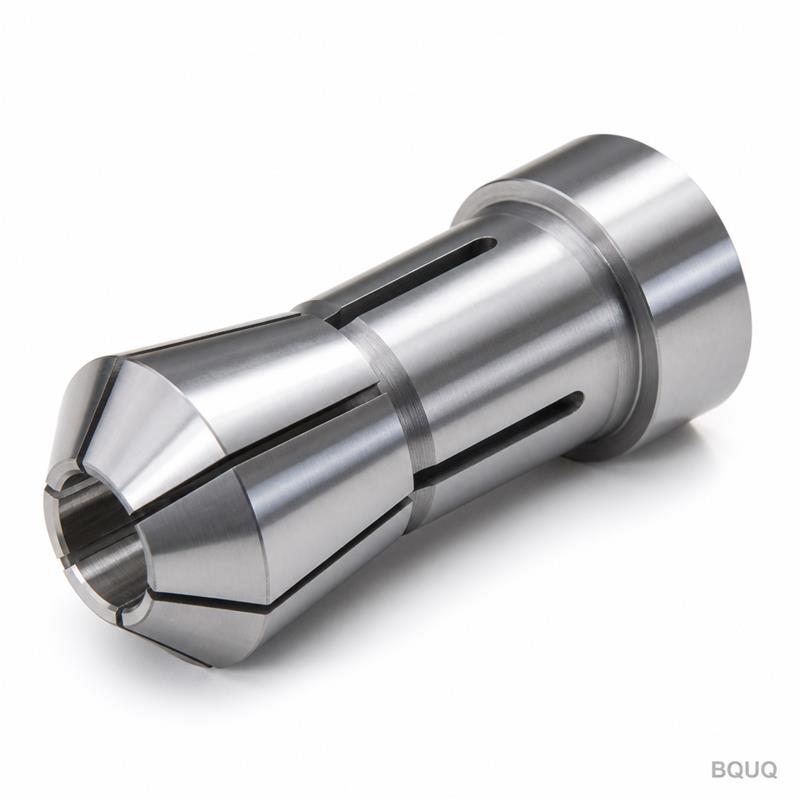
Questo è un mandrino a pinza a foro rotondo tipo 640 per tornio automatico CNC, progettato per operazioni di tornitura ad alta velocità e alimentazione barra. Lavoriamo il corpo in acciaio 42CrMo, lo
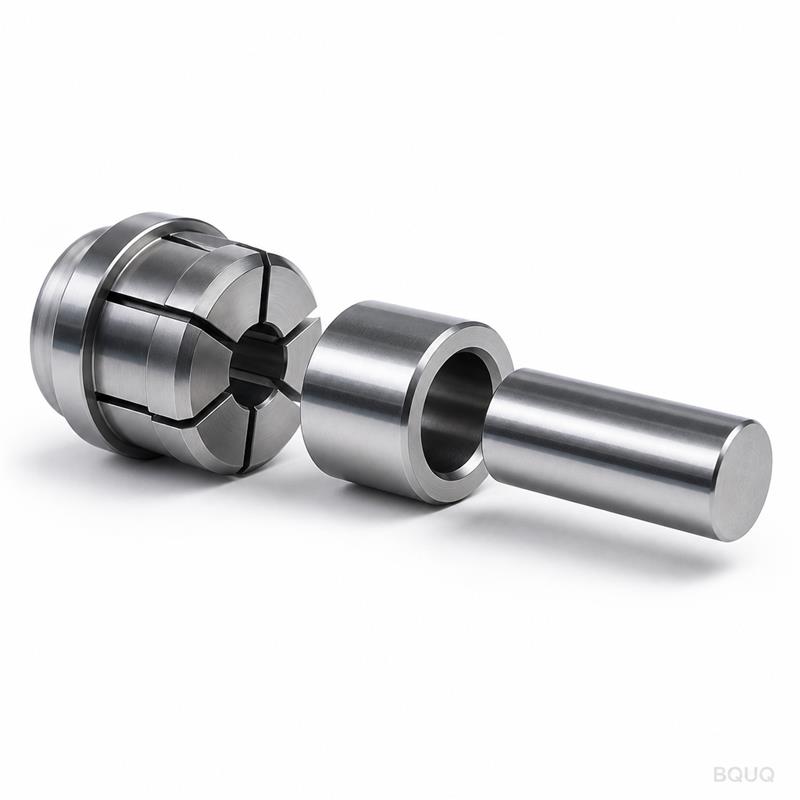
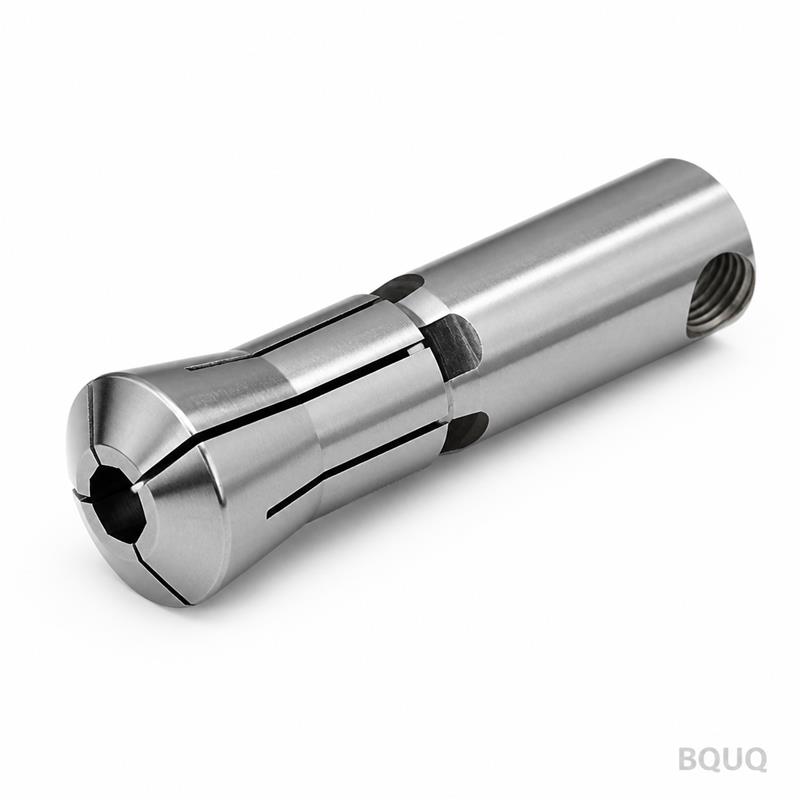
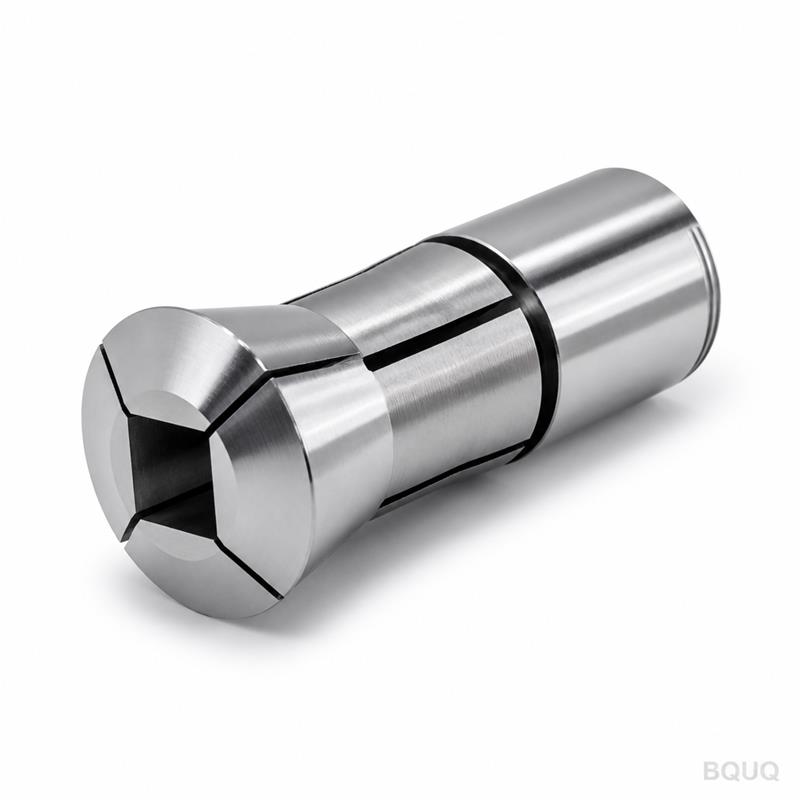
Questo è un mandrino a pinza a foro rotondo tipo 640 per tornio automatico CNC, progettato per operazioni di tornitura ad alta velocità e alimentazione barra. Lavoriamo il corpo in acciaio 42CrMo, lo tempriamo a HRC 58-62 e rettifichiamo il foro con un'eccentricità totale di 0,005 mm — una precisione di presa 4 volte superiore rispetto ai mandrini commerciali standard. Ogni unità viene spedita entro 10 giorni e non manteniamo alcun magazzino perché tagliamo ogni mandrino solo dopo la conferma del tuo ordine.
Perché la Geometria del Foro Tipo 640 è Importante per la Barra
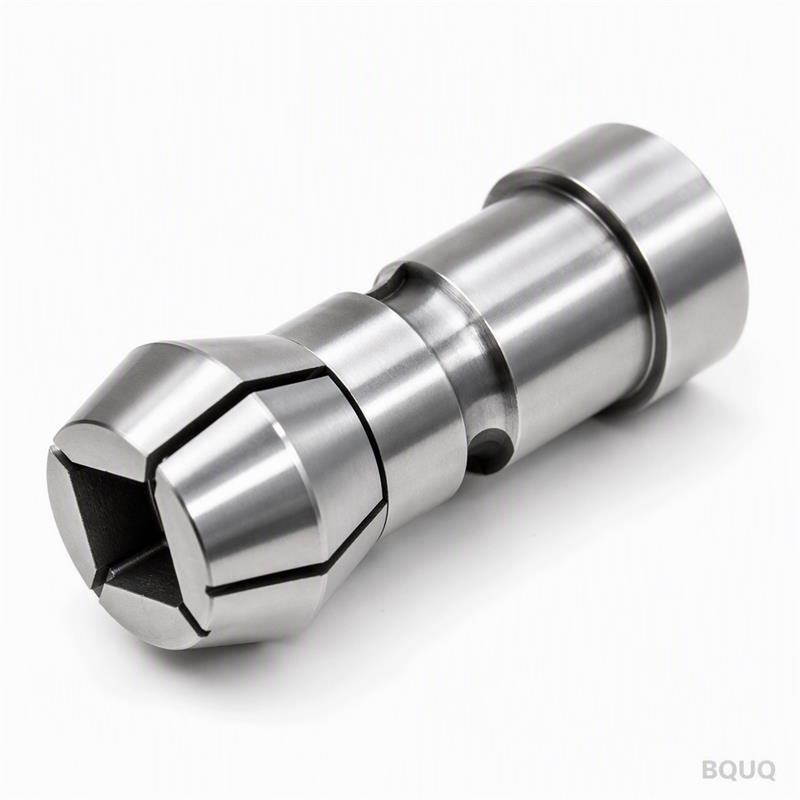
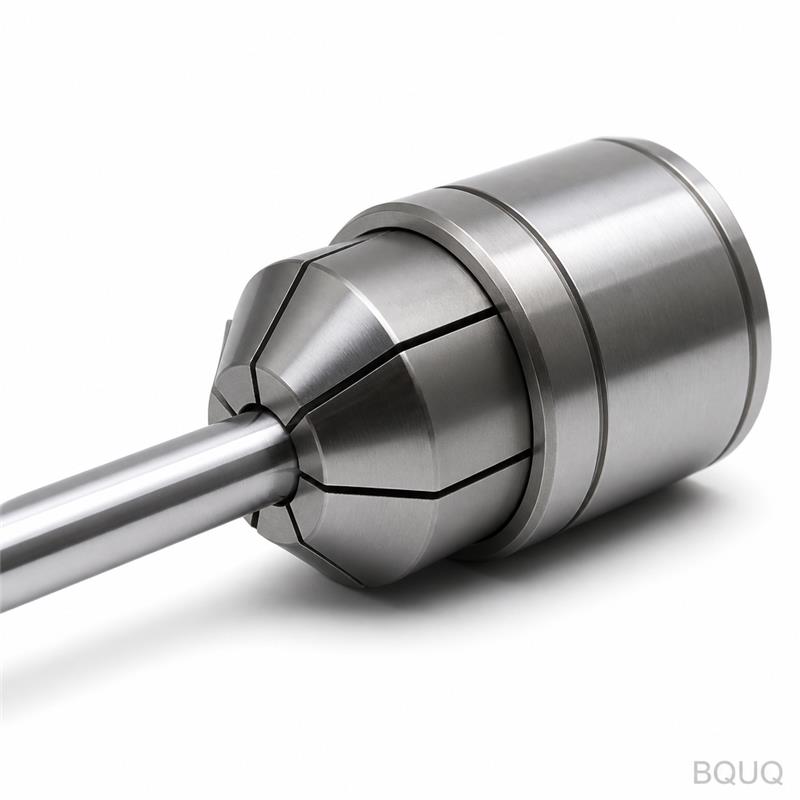
La serie 640 utilizza un foro rotondo dritto, non un'apertura conica o esagonale. Quel foro viene rettificato in una singola passata su una rettificatrice interna CNC, mantenendo una tolleranza di +0,005 / -0,000 mm. Il foro rotondo distribuisce uniformemente la forza di serraggio attorno alla circonferenza del pezzo, evitando la distorsione a tre punti comune nelle pinze 5C o ER quando si afferrano tubi a parete sottile. Se alimenti barra tonda da 10 mm, ottieni una lunghezza di presa costante di 28 mm — sufficiente per mantenere un rapporto lunghezza-diametro di 3:1 senza vibrazioni.
Forza di Serraggio e Compressione della Molla: Numeri Reali
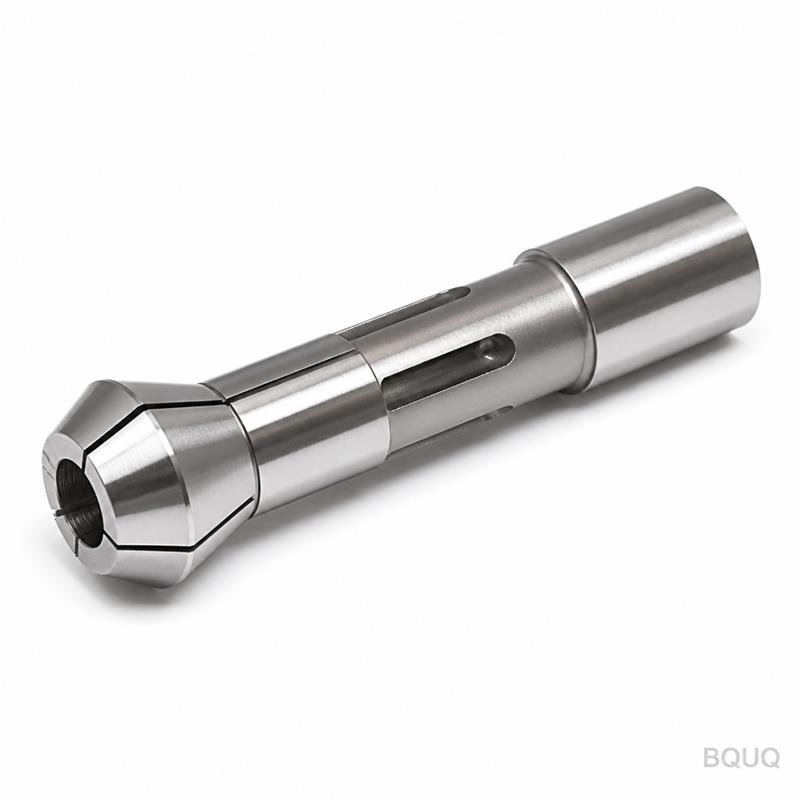
Il nostro mandrino 640 utilizza un manicotto a molla in acciaio temprato con una gamma di compressione di 1,0 mm (da 9,0 mm a 10,0 mm di diametro del foro). Al massimo della compressione, il manicotto esercita una forza radiale di 4,2 kN. Questa forza è ripetibile per 50.000 cicli di apertura-chiusura perché rettifichiamo le fessure della molla con un raggio di 0,2 mm alla base — un dettaglio che la maggior parte delle fabbriche trascura. Una base della fessura affilata crea concentratori di stress e cricche; il nostro raggio triplica la vita a fatica del manicotto.
Materiali e Trattamento Termico che Utilizziamo
Partiamo da barra tonda 42CrMo (AISI 4140), non da grezzi fusi. Le fusioni hanno porosità; la barra no. Dopo la tornitura e fresatura CNC del corpo e delle fessure, tempriamo sotto vuoto a HRC 58-62. La tempra sotto vuoto previene la decarburazione superficiale, che ammorbidirebbe lo strato esterno e causerebbe usura. La fase finale di rettifica rimuove 0,15 mm dal foro e dal cono esterno, garantendo una finitura superficiale di Ra 0,4 sulla superficie di presa e Ra 0,8 sul cono.
Ispezione Prima di Ogni Spedizione
Ogni mandrino viene sottoposto a un'ispezione a 6 punti su una CMM Zeiss. Misuriamo il diametro del foro a tre profondità, l'angolo del cono a ±0,1 gradi, l'eccentricità del foro rispetto al cono, la durezza in due punti, la finitura superficiale con un profilometro portatile e la gamma di compressione della molla con un calibro a tampone calibrato. Ricevi un rapporto PDF con i valori effettivamente misurati, non un certificato di conformità. Se un qualsiasi valore supera la nostra specifica, il mandrino viene scartato — non rilavorato.
Compatibilità con i Mandrini dei Torni Automatici
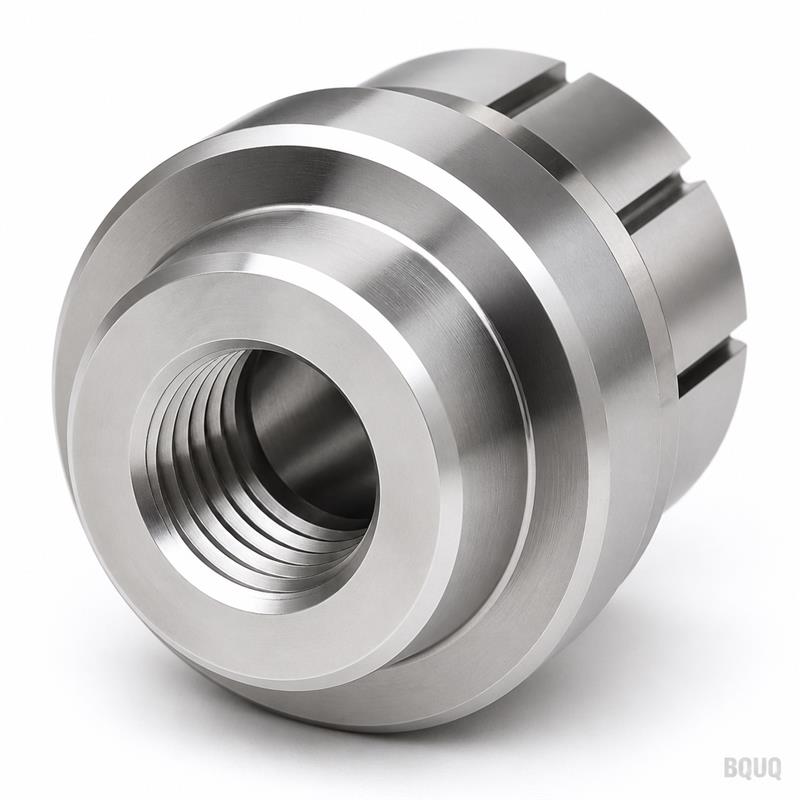
Il tipo 640 è un montaggio standard su naso del mandrino, quindi si adatta alla maggior parte dei torni automatici giapponesi e coreani — Citizen, Star, Tsugami e Hanwha. L'angolo del cono è di 16 gradi incluso, e la faccia posteriore ha un diametro pilota di 42 mm. Lavoriamo un perno di centraggio sulla piastra posteriore con una concentricità di 0,003 mm rispetto al foro. Quel perno è ciò che garantisce che la linea centrale dell'utensile rimanga perfettamente allineata dopo il montaggio. Se hai un mandrino non standard, inviaci il disegno del naso del mandrino e adatteremo la geometria della piastra posteriore senza costi aggiuntivi per ordini di 5 pezzi o più.
Finitura Superficiale e Ritenzione della Lubrificazione
Il foro non è solo rettificato — è levigato con una pietra diamantata a grana 400. La levigatura crea un motivo a reticolo incrociato che trattiene il film d'olio, riducendo l'impuntamento quando afferri acciaio inossidabile o alluminio. L'angolo del reticolo incrociato è di 30 gradi e la Ra risultante è 0,4. Se esegui taglio a secco, la superficie levigata funziona comunque, ma raccomandiamo una leggera nebbia d'olio. Per barre di alluminio, possiamo applicare un rivestimento anodizzato duro (50 micron) sul foro per prevenire la saldatura a freddo dell'alluminio sull'acciaio.
Tempi di Consegna e MOQ: Nessun Minimo, 10 Giorni Standard
Non abbiamo una quantità minima d'ordine. Un pezzo o cento pezzi — il prezzo per pezzo rimane lo stesso perché il nostro tempo di configurazione CNC è identico. Il tempo di consegna standard è di 10 giorni lavorativi per qualsiasi dimensione nella serie 640 (diametri del foro da 3 mm a 42 mm). Se hai bisogno di un ordine urgente, possiamo spedire in 5 giorni con una commissione di accelerazione del 15%. La commissione copre il lavoro straordinario, non scorciatoie nella lavorazione — il processo di ispezione rimane identico.
Specifica
Valore
Tipo
Mandrino a pinza a foro rotondo serie 640
Materiale del Corpo
Barra 42CrMo (AISI 4140)
Durezza
HRC 58-62 (tempra sotto vuoto)
Gamma Diametro Foro
3,0 mm – 42,0 mm
Gamma di Compressione
1,0 mm per mandrino
Eccentricità Totale (foro a cono)
0,005 mm
Tolleranza del Foro
+0,005 / -0,000 mm
Finitura Superficiale (foro)
Ra 0,4 (levigato)
Finitura Superficiale (cono)
Ra 0,8 (rettificato)
Forza di Serraggio (a max compressione)
4,2 kN
Tempo di Consegna Standard
10 giorni lavorativi
MOQ
Nessun MOQ
Come Questo Mandrino si Confronta con i Mandrini a Pinza ER
I mandrini a pinza ER afferrano con un cono, che genera una trazione assiale. Il mandrino a foro rotondo 640 non ha trazione assiale — afferra puramente in direzione radiale. Questo è un vantaggio per l'alimentazione barra, perché la barra non si sposta all'indietro quando serri. Significa anche che puoi afferrare lunghezze più corte senza perdere precisione posizionale. Se stai già usando pinze ER e vuoi cambiare, consulta la nostra guida alla selezione degli utensili da taglio CNC per un confronto delle geometrie di presa. Per i limiti di tolleranza generali sui pezzi che terrai, leggi la nostra guida alle tolleranze di lavorazione CNC.
Cosa Lavoriamo nella Nostra Fabbrica
Siamo un impianto di produzione di precisione a Dongguan, Cina, con 20 anni di esperienza in lavorazione CNC, stampaggio, molle e dissipatori di calore. Il mandrino 640 viene lavorato sui nostri torni CNC Mazak e rettificato su rettificatrici interne Studer. Non esternalizziamo alcun passaggio critico — il trattamento termico viene eseguito nel nostro forno a vuoto interno. Ecco perché possiamo mantenere costantemente l'eccentricità di 0,005 mm. Made in China non significa compromesso; significa che controlliamo l'intero processo sotto un unico tetto.
Qual è il vostro MOQ per questo mandrino a pinza?
Nessun MOQ — accettiamo ordini di un singolo pezzo allo stesso prezzo unitario degli ordini all'ingrosso.
Potete personalizzare la dimensione del foro o la geometria della piastra posteriore?
Sì, possiamo lavorare qualsiasi dimensione del foro da 3 mm a 42 mm, e modificheremo il perno della piastra posteriore per adattarlo al tuo mandrino per ordini di 5 pezzi o più senza costi aggiuntivi.
Come garantite il controllo qualità?
Ogni mandrino viene ispezionato su una CMM Zeiss con un controllo a 6 punti, e ricevi i valori effettivamente misurati in un rapporto PDF prima della spedizione.
Qual è il vostro tempo di consegna standard?
Il tempo di consegna standard è di 10 giorni lavorativi; la spedizione accelerata in 5 giorni è disponibile con una commissione del 15%.
Richiedi un Preventivo Fermo Entro 12 Ore
Inviaci il disegno del tuo mandrino o la dimensione del foro richiesta, e ti risponderemo con un prezzo fermo e un tempo di consegna entro 12 ore. Non forniamo intervalli di prezzo — ottieni un prezzo fisso per pezzo. Invia il tuo disegno via email a sc@bquq.com o contattaci su WhatsApp al +86 13713157787. Confermeremo la specifica del tuo mandrino a pinza a foro rotondo tipo 640 lo stesso giorno.
FAQ fornitore — cosa chiede l'acquirente prima di ordinare
Risposte dalla fabbrica, non un depliant commerciale.
Come ottengo un preventivo per questo pezzo?
Inviate il disegno (STEP, IGES, DWG, DXF o PDF) con quantità e materiale a sc@bquq.com o WhatsApp +86 137 1315 7787. I nostri ingegneri esaminano il disegno e rispondono con prezzo, tempi e costo dell'attrezzatura.
Qual è il vostro ordine minimo?
Non applichiamo un minimo fisso. Il minimo è definito per pezzo e per processo: indicaci la quantità obiettivo e quotiamo su quella. Per pezzi nuovi accettiamo piccoli lotti di prova.
Quali sono i tempi di consegna?
I tempi si concordano per ordine, in base alla data richiesta, alla quantità, al materiale e alla necessità di attrezzaggio. Invia la data target con il disegno: confermiamo la fattibilità prima del preventivo.
Che tolleranza riuscite a tenere?
Lavorazione CNC: ±0,005 mm. Pezzi stampati, molle e profili estrusi sono prodotti secondo le tolleranze indicate sul disegno; confermiamo i valori raggiungibili in fase di offerta.
Realizzate pezzi su mio disegno?
Sì. Ogni ordine è prodotto su disegno o campione del cliente. Nel nostro stabilimento di Dongguan operano lavorazione CNC, stampaggio, avvolgimento molle ed estrusione di dissipatori in alluminio: un solo fornitore per il pezzo completo.
Con quali materiali lavorate?
Alluminio (6061, 6063, 7075), acciaio inox (301, 304, 316), acciaio al carbonio (SPCC, SGCC), ottone, rame, bronzo fosforoso, rame al berillio e acciaio per molle (filo musicale, bonificato in olio).
Quali formati di disegno accettate?
STEP, IGES, DWG, DXF e PDF. Preferiamo disegni 2D con tolleranze e finiture insieme al modello 3D. Gli schizzi a mano vengono quotati dopo il ridisegno dei nostri ingegneri.
Come viene controllata la qualità?
Il controllo accompagna il processo, non solo la fine: approvazione del primo pezzo, controlli in corso e rapporto per lotto, misurato con CMM e strumenti ottici. Certificati di materiale su richiesta.
Dov'è la fabbrica e spedite in tutto il mondo?
La fabbrica è a Dongguan, Guangdong, Cina, attiva dal 2005. Spediamo in tutto il mondo con espresso, aereo e mare, lavorando con lo spedizioniere indicato dall'acquirente.