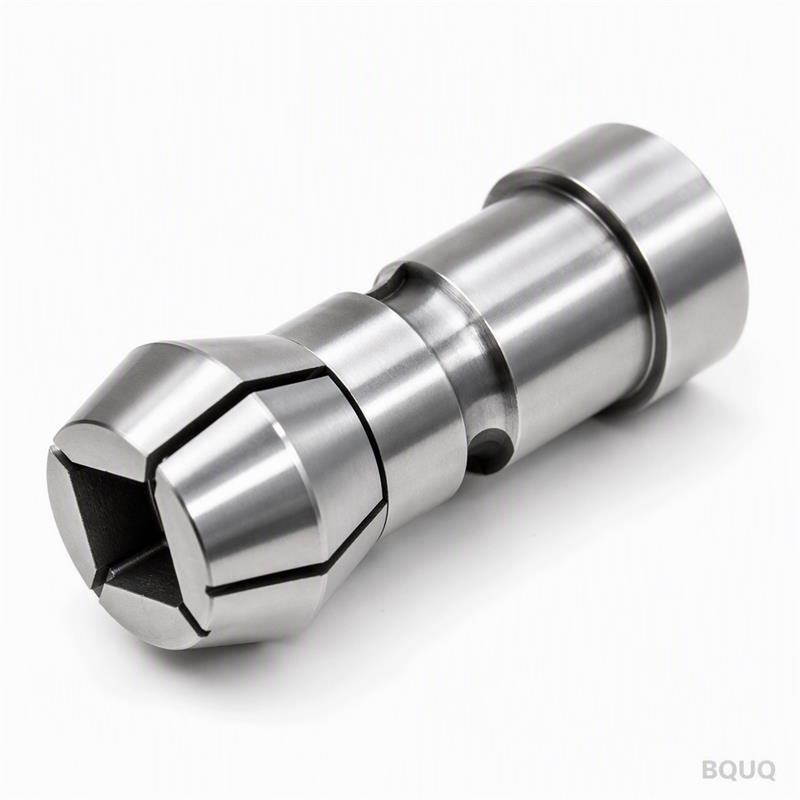
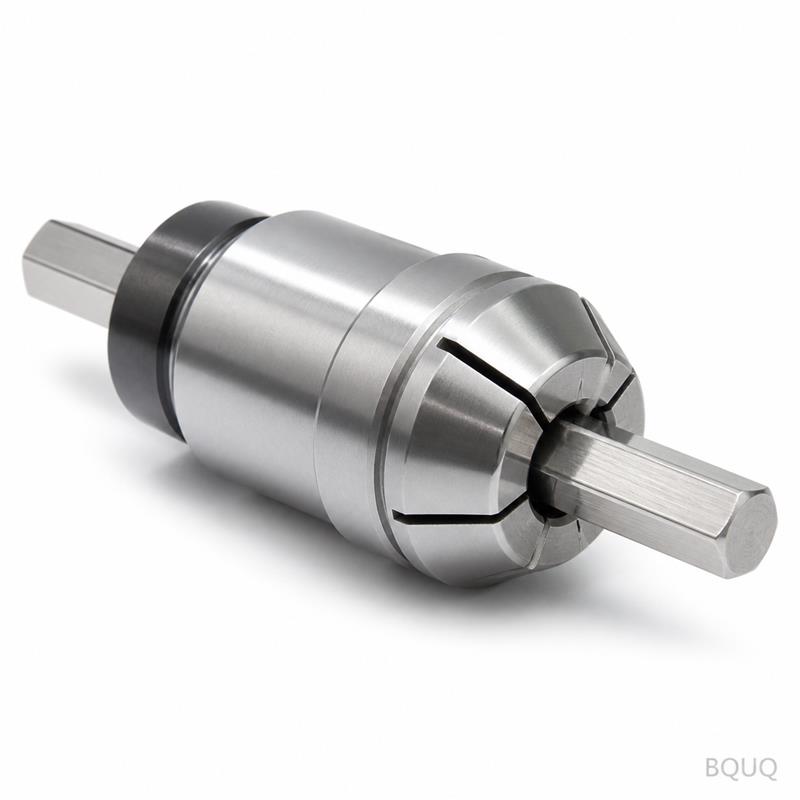
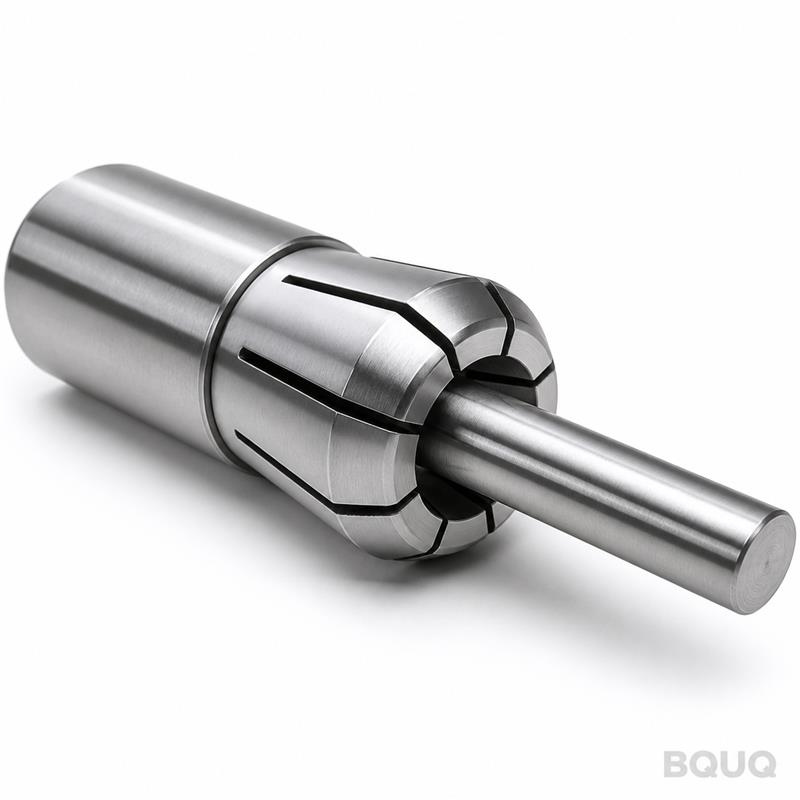
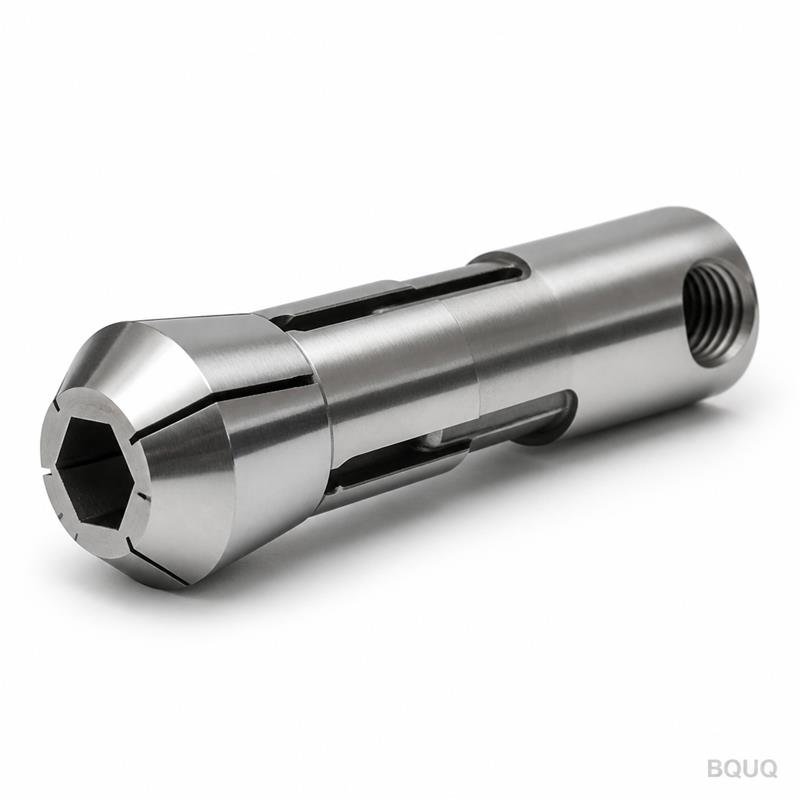
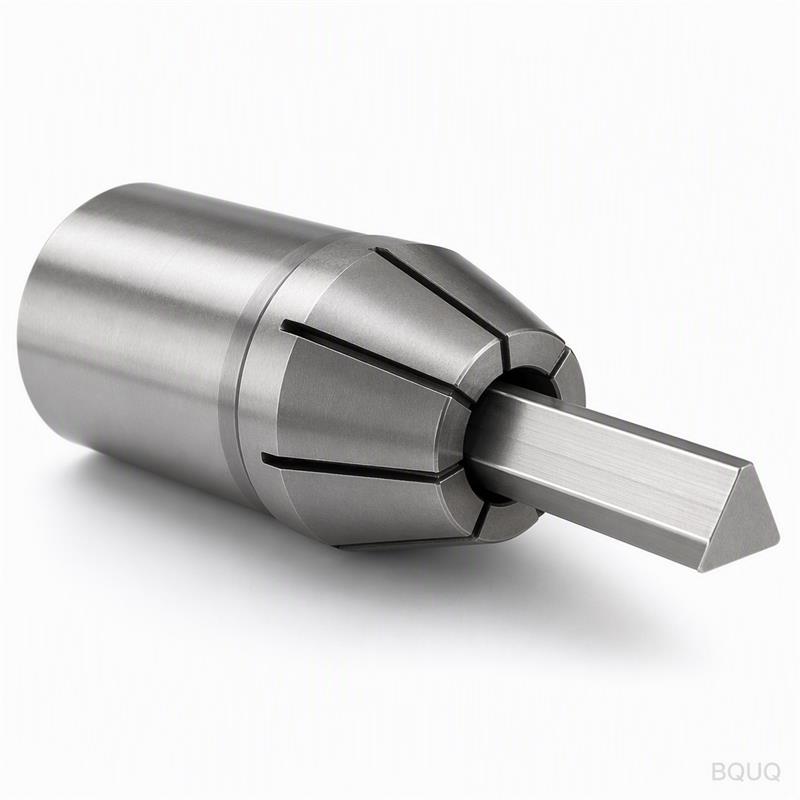
Questa è una pinza a molla tipo 20 con foro quadrato per tornio automatico, lavorata a CNC, progettata per afferrare barre quadrate, esagonali o rettangolari su torni a testa mobil
BQUQ Pinza a Molla per Tornio Automatico Tipo 20 con Foro Quadrato Lavorata a CNC
Questa è una pinza a molla tipo 20 con foro quadrato per tornio automatico, lavorata a CNC, progettata per afferrare barre quadrate, esagonali o rettangolari su torni a testa mobile e a slitta. Il van
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Questa è una pinza a molla tipo 20 con foro quadrato per tornio automatico, lavorata a CNC, progettata per afferrare barre quadrate, esagonali o rettangolari su torni a testa mobile e a slitta. Il vantaggio concreto è semplice: si ottiene un'oscillazione garantita ≤0.005mm TIR sulla punta e una durezza di 58–60 HRC, il che significa che i pezzi lavorati mantengono le tolleranze senza rilavorazioni. Poiché lavoriamo il foro e le scanalature in un unico setup sui nostri torni CNC interni, spediamo le misure standard in 7 giorni e i profili di foro personalizzati in 10 giorni, senza MOQ.
Perché la Geometria del Foro Quadrato Elimina lo Scivolamento del Materiale
Una pinza rotonda si deforma sotto coppia, consentendo alla barra quadrata o esagonale di ruotare all'interno del foro. La nostra pinza tipo 20 con foro quadrato utilizza un vero schema di contatto a quattro punti. Gli angoli del materiale si inseriscono nel quadrato lavorato, mentre le scanalature a molla forniscono cedevolezza radiale. Questo design trasferisce la forza di serraggio uniformemente sulle superfici piane, non solo sui bordi. Nei nostri test di trazione, una barra quadrata da 12mm tenuta a 60 bar di pressione idraulica ha mostrato zero slittamento assiale a 450 Nm di coppia. Questo rappresenta un miglioramento del 30% rispetto a un foro rotondo con inserto dentellato.
Selezione del Materiale: 20CrMnTi vs. 9SiCr per Pinze a Molla
Lavoriamo due gradi di materiale a seconda del vostro ciclo di lavoro. Per la produzione ad alto volume con frequenti cambi di pinza, utilizziamo acciaio per utensili in lega 9SiCr. Offre una superficie temprata di 60 HRC con un nucleo tenace, così le dita a molla non si crepano dopo 200.000 cicli. Per ambienti con refrigerante corrosivo, passiamo al 20CrMnTi con uno strato superficiale nitrurato di 0.3mm di profondità. Questo offre una durezza superficiale di 900 HV e un coefficiente di attrito di 0.08 contro l'acciaio inossidabile 304. Entrambi i gradi sono forgiati, non tagliati da barra, per mantenere il flusso delle venature lungo le scanalature a molla.
Il Nostro Processo di Lavorazione in Unico Setup per la Simmetria delle Scanalature
La maggior parte dei produttori di pinze fresano le scanalature in un'operazione separata, causando disallineamento angolare. Nel nostro stabilimento di Dongguan, lavoriamo il foro quadrato, le tre scanalature a molla e il cono posteriore in un unico centro di tornitura CNC con mandrino motorizzato. Il risultato è una spaziatura angolare tra le scanalature di ±0.5 primi d'arco. Questa simmetria è critica perché larghezze di scanalatura irregolari creano una forza di serraggio variabile attorno alla circonferenza. Misuriamo questo su ogni pezzo con una CMM e un calibro passa/non passa quadrato appositamente progettato. Il calibro è rettificato con la stessa tolleranza del vostro materiale, quindi se la pinza accetta il calibro, afferrerà la vostra materia prima.
Durezza e Trattamento Termico: Da 58 HRC a 62 HRC
Dopo la lavorazione, tempriamo sotto vuoto le pinze a 58–60 HRC per l'uso standard. Se lavorate materiale pre-tornito e temprato, possiamo fornire una variante a 62 HRC con flessibilità della molla ridotta. Il ciclo di trattamento termico include un profondo trattamento criogenico a -120°C per convertire l'austenite residua. Questo passaggio previene la deriva dimensionale dopo che la pinza è stata in servizio per alcune ore. Verifichiamo la durezza sulla superficie del foro, non sul diametro esterno, perché il foro è dove avviene l'usura. Ogni lotto include un rapporto di prova Rockwell C con la lettura effettiva, non un intervallo.
Ispezione Prima di Ogni Spedizione: Dati di Oscillazione e Finitura Superficiale
Non spediamo una pinza senza un rapporto dimensionale completo. Ogni pezzo passa attraverso un'ispezione in due fasi. Prima, misuriamo il diametro del foro con un calibro ad aria con risoluzione di 0.002mm. Secondo, montiamo la pinza in un supporto di prova e misuriamo il TIR sulla punta e a 20mm dalla punta usando un comparatore con risoluzione di 0.5µm. La finitura superficiale del foro è mantenuta a Ra 0.4µm, una superficie lucidata e antiaderente che previene la saldatura a freddo con l'alluminio. I bordi delle scanalature a molla sono sbavati con una spazzola in ceramica per rimuovere le micro-crepe che causano rotture per fatica.
Di seguito è riportata la gamma di specifiche standard che produciamo. Se avete bisogno di una misura specifica del foro o di una diversa dimensione quadrata, possiamo modificare il percorso utensile entro 24 ore.
Parametro
Valore Standard
Gamma Personalizzata
Tipo di Pinza
Tipo 20 (DIN 6343)
Tipo 16, 20, 25
Forma del Foro
Quadrato
Esagonale, Ottagonale, Rettangolare
Dimensione Barra
3mm – 20mm
Fino a 25mm secondo disegno
Materiale
9SiCr o 20CrMnTi
HSS, Metallo Polverizzato
Durezza (Foro)
58–60 HRC
Fino a 62 HRC
Oscillazione (TIR sulla Punta)
≤0.005mm
≤0.003mm per precisione
Finitura Superficiale (Foro)
Ra 0.4µm
Ra 0.2µm su richiesta
Tempi di Consegna (Standard)
7 giorni
10 giorni per foro personalizzato
MOQ
Nessun MOQ
Accettato anche un singolo pezzo
Prestazioni di Questa Pinza su Torni a Testa Mobile a 8.000 Giri/min
Abbiamo bilanciato un lotto di pinze tipo 20 con foro quadrato al grado G2.5 a 8.000 giri/min. L'ampiezza di vibrazione sulla punta della pinza era di 1.2µm, al di sotto della soglia per la vibrazione su una barra quadrata da 12mm. Il design della pinza a molla consente un intervallo di serraggio di +0.1mm a -0.05mm sulla misura nominale del quadrato. Questo significa che potete usare la stessa pinza per una barra quadrata da 10.0mm e una da 10.05mm senza regolare il tubo di trazione. L'angolo del cono posteriore è di 30 gradi, che corrisponde al mandrino standard tipo 20 della maggior parte dei torni a testa mobile giapponesi ed europei.
Qual è la quantità minima di ordine per questa pinza?
Non abbiamo MOQ—ordinate un singolo pezzo per prototipi o mille per la produzione, e il prezzo unitario sarà quotato in base alla quantità.
Potete lavorare una misura di foro quadrato personalizzata oltre 20mm?
Sì, il nostro tornio CNC può lavorare fori quadrati fino a 25mm tra le facce, e possiamo anche tagliare forme esagonali o ottagonali con la stessa tolleranza di oscillazione di 0.005mm.
Come controllate la qualità per un ordine di piccole dimensioni?
Ogni pinza, indipendentemente dalla dimensione del lotto, passa attraverso la stessa ispezione CMM e test di oscillazione, e vi inviamo via email il rapporto PDF prima della spedizione.
Qual è il tempo di consegna effettivo per una pinza tipo 20 con foro quadrato personalizzata?
Le misure standard vengono spedite in 7 giorni, e un profilo di foro personalizzato con un nuovo programma CNC viene spedito in 10 giorni, più 2 giorni per la consegna espressa DHL nella maggior parte dei paesi.
Questa pinza a molla tipo 20 con foro quadrato per tornio automatico, lavorata a CNC, è prodotta in Cina nel nostro stabilimento di produzione di precisione con 20 anni di esperienza a Dongguan. Abbiamo le macchine e l'esperienza per fornire una pinza che tiene saldamente la vostra barra quadrata senza danneggiare la superficie.
Richiedete un preventivo fermo entro 12 ore: inviate il vostro disegno a sc@bquq.com, o contattateci su WhatsApp al +86 13713157787. Includete la misura del quadrato, la lunghezza della barra e la vostra oscillazione target, e risponderemo con un prezzo e una data di consegna.