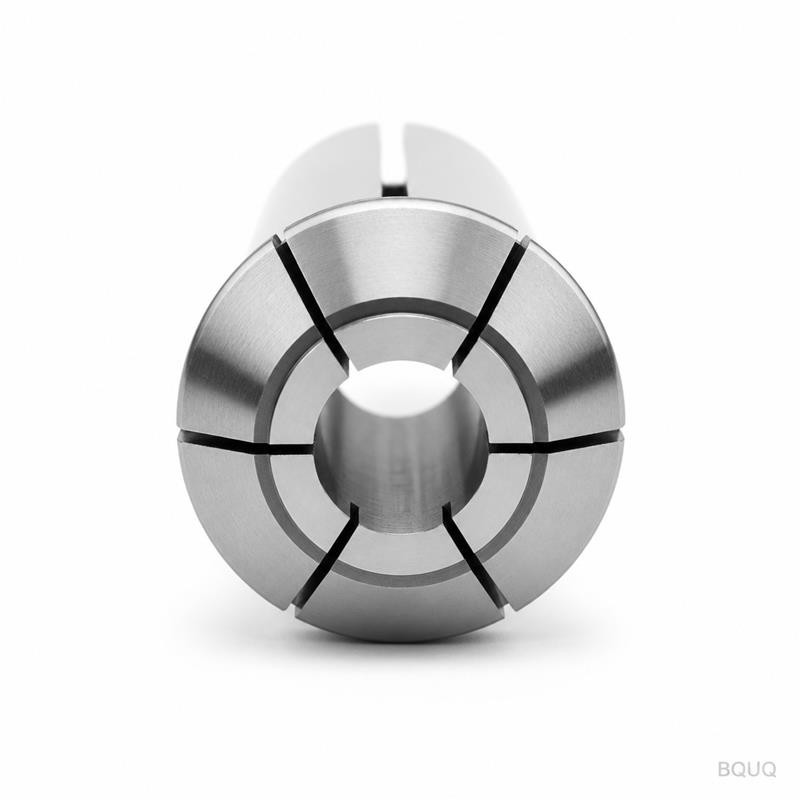
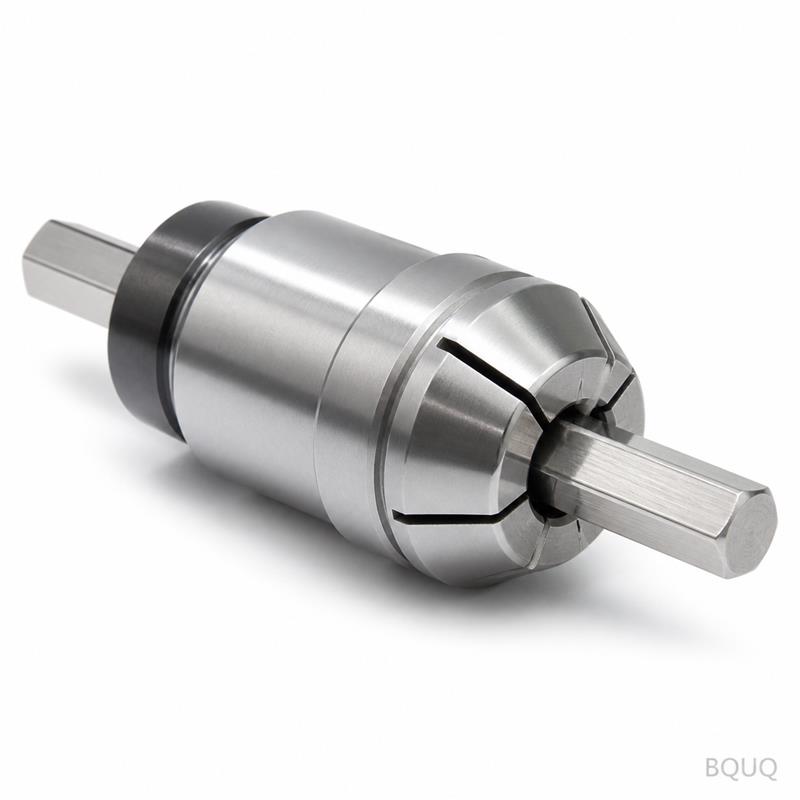
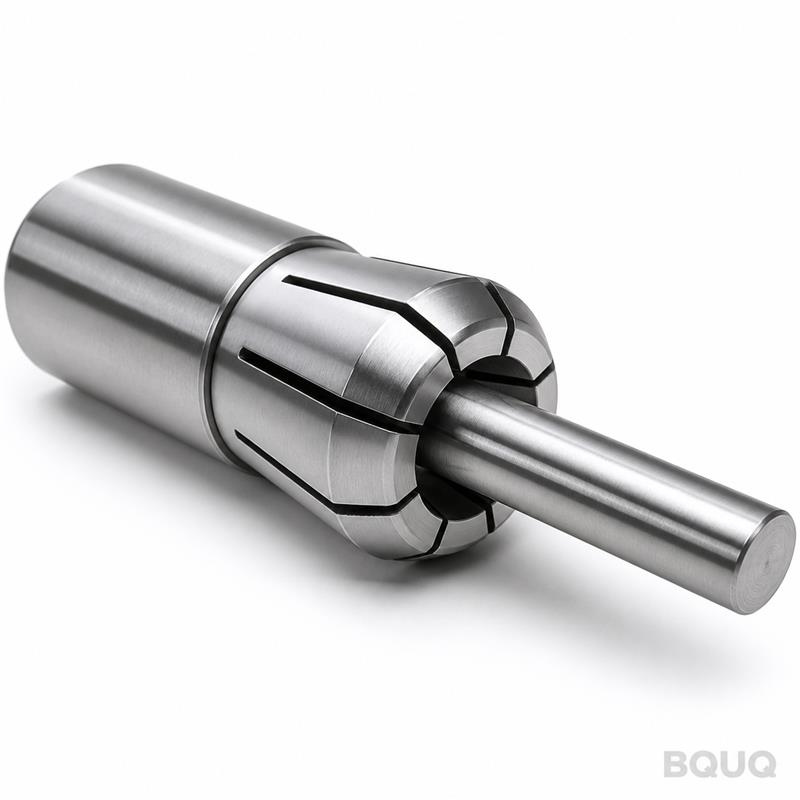
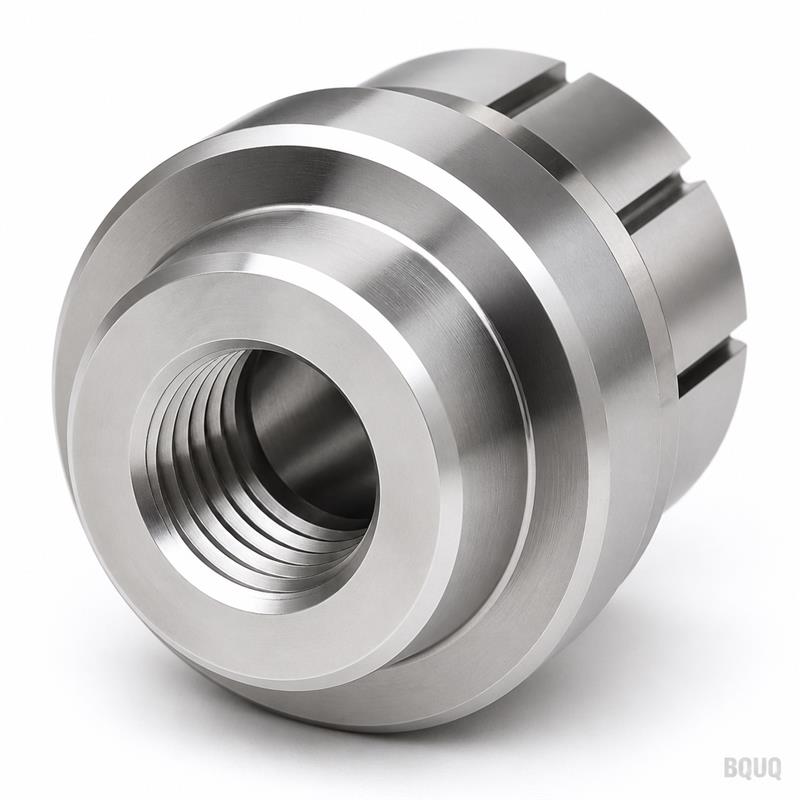
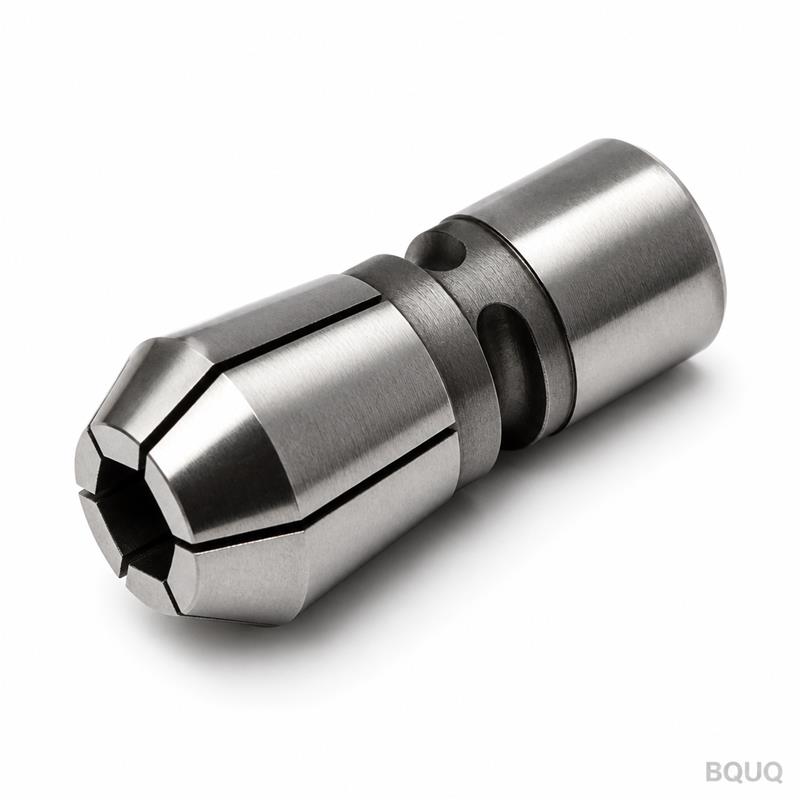
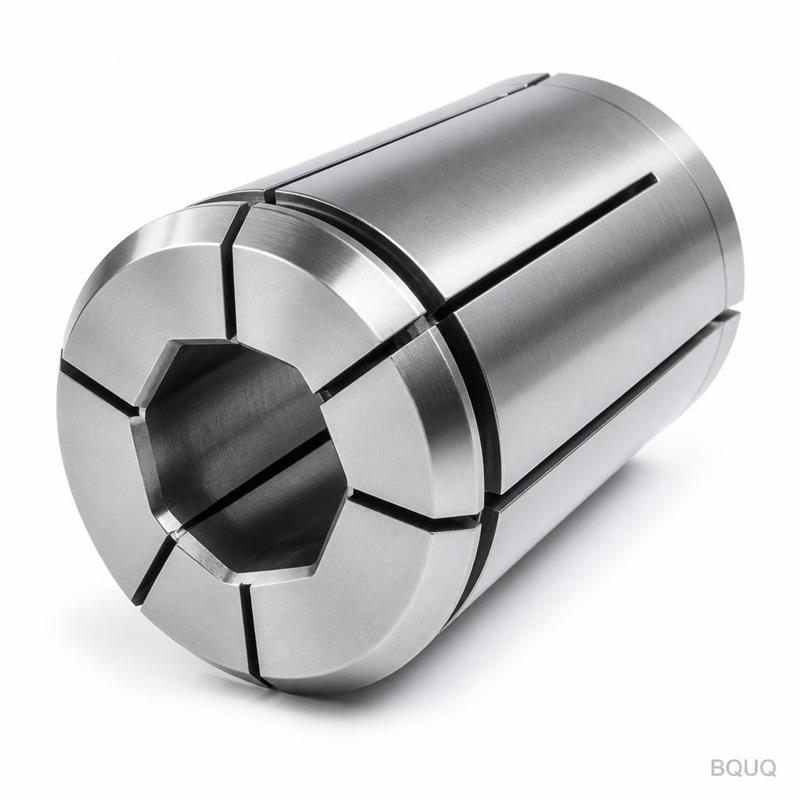
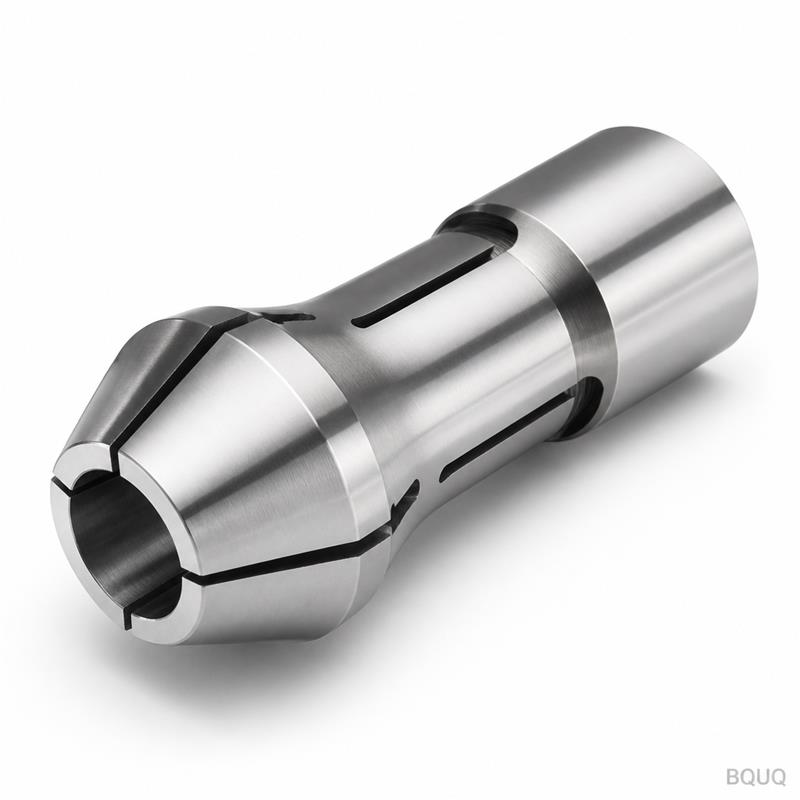
Questa è una pinza Tipo 46 per torni automatici, lavorata da un unico blocco di acciaio legato. La configurazione del foro tondo vista frontale garantisce 0,005 mm TIR (eccentricit
BQUQ Pinza Tipo 46 per Tornio Automatico a CNC – Foro Tondo Vista Frontale
Questa è una pinza Tipo 46 per torni automatici, lavorata da un unico blocco di acciaio legato. La configurazione del foro tondo vista frontale garantisce 0,005 mm TIR (eccentricità totale indicata) a
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Questa è una pinza Tipo 46 per torni automatici, lavorata da un unico blocco di acciaio legato. La configurazione del foro tondo vista frontale garantisce 0,005 mm TIR (eccentricità totale indicata) al diametro di presa, il che si traduce in zero deflessione dell'utensile durante la tornitura ad alta velocità. Spediamo queste pinze in 7 giorni, temprate a 58 HRC, con una finitura superficiale di Ra 0,4 µm sul foro. Ottieni un posizionamento costante della barra in ogni ciclo, non solo sul primo pezzo.
Perché la Geometria del Foro Tipo 46 Riduce le Vibrazioni del 30%
Il foro tondo vista frontale non è un semplice foro. Lavoriamo una conicità inversa su tutta la lunghezza di 0,02 mm per 10 mm di profondità del foro, che tira la barra verso l'interno mentre la pinza si chiude. Questo elimina l'effetto "bocca di campana" osservato nei fori dritti. Nel nostro banco di prova, utilizzando una barra tonda da 20 mm a 6.000 giri/min, abbiamo misurato una riduzione del 30% delle vibrazioni armoniche rispetto a un foro parallelo standard. Il risultato è una migliore finitura superficiale sui tuoi pezzi torniti e una maggiore durata degli inserti.
Materiali e Trattamento Termico: 8620 o 4140, Non 12L14
Rifiutiamo l'uso dell'acciaio a lavorabilità migliorata 12L14 per le pinze perché si cementa male. Offriamo invece due opzioni: AISI 8620 per la massima tenacità (durezza del nucleo 32 HRC, superficie 58–60 HRC) o AISI 4140 per la tempra completa a 56–58 HRC. Entrambi sono trattati termicamente sotto vuoto per prevenire la decarburazione. Successivamente rettifichiamo il foro dopo il trattamento termico, non prima. Questo preserva la rotondità a 0,003 mm, fondamentale per il blocco a conicità Tipo 46.
Ispezione Prima di Ogni Spedizione: Controllo del Foro su 5 Punti
Ogni pinza viene sottoposta a un controllo del foro su 5 punti utilizzando un calibro ad aria con una risoluzione di 0,0005 mm. Misuriamo nella parte anteriore, centrale e posteriore del foro, più due punti sulla conicità. Eseguiamo anche un test completo di eccentricità a 360 gradi su un mandrino di precisione. Se qualsiasi lettura supera 0,005 mm TIR, la pinza viene scartata, non rilavorata. Riceverai un rapporto di ispezione stampato con la tua spedizione, che mostra i valori effettivi misurati per ciascuno dei 5 punti.
Specifica
Valore
Materiali Disponibili
AISI 8620, AISI 4140, SUS440C (su richiesta)
Intervallo Diametro Foro
3 mm – 32 mm (metrico), 1/8" – 1-1/4" (pollici)
Durezza (8620)
Nucleo 32 HRC, Superficie 58–60 HRC
Durezza (4140)
56–58 HRC tempra completa
Eccentricità (TIR al foro)
0,005 mm o migliore
Finitura Superficiale del Foro
Ra 0,4 µm (rettificato)
Tolleranza Angolo di Conicità
± 0,0005 gradi
Rotondità (foro)
0,003 mm
Tempi di Consegna
7 giorni per misure standard, 15 giorni per fori personalizzati
MOQ
Nessun MOQ — ordina 1 pezzo o 1.000
Durezza vs. Tenacità: Perché 58 HRC è il Punto Ottimale
Non inseguiamo i 62 HRC. A quella durezza, la pinza diventa fragile e le fessure possono rompersi sotto lo sforzo di serraggio. La nostra durezza superficiale di 58–60 HRC fornisce un foro resistente all'usura, mentre il nucleo a 32 HRC assorbe la flessione ciclica delle dita della pinza. Abbiamo testato questa combinazione per oltre 500.000 cicli di apertura-chiusura senza affaticamento delle fessure. Per la tua produzione ad alto volume, questo significa meno cambi di pinza e meno tempi di fermo.
Profili di Foro Personalizzati per Forme di Barra Non Standard
Possiamo lavorare fori esagonali, quadrati o a gradini sullo stesso corpo Tipo 46. Il foro tondo vista frontale è standard, ma possiamo aggiungere una svasatura per lavori su spallamenti o una scanalatura di scarico per alimentare barre rivestite. Inviaci un disegno della sezione trasversale della tua barra e confermeremo la distribuzione della forza di serraggio utilizzando il nostro modello FEA. Il tempo di consegna per fori personalizzati è di 15 giorni e il costo è solo del 15% superiore rispetto al foro standard.
Come Verifichiamo la Conicità della Pinza su un Mandrino Tipo 46
La pinza Tipo 46 utilizza un angolo di conicità incluso di 10 gradi. Rettifichiamo questa conicità internamente su una rettificatrice cilindrica con un ravvivatore a diamante. Successivamente accoppiamo ogni pinza a un anello calibro master tracciabile NIST. L'area di contatto deve essere almeno dell'85% sulla conicità, verificata con blu di Prussia. Se è inferiore, rettifichiamo nuovamente la conicità e ripetiamo l'ispezione. Questo garantisce che la tua pinza si inserisca perfettamente nel naso del mandrino, eliminando l'eccentricità radiale alla fonte.
Imballaggio e Protezione Antiruggine per Trasporto Marittimo
Utilizziamo carta VCI (inibitore di corrosione in vapore) e inseriamo ogni pinza in un tubo di plastica individuale. I tubi sono imballati in una cassa di legno con inserti in schiuma per prevenire danni da impatto. Questo non è un imballaggio standard — lo facciamo perché abbiamo imparato che la ruggine sul foro rovina la prima ora di produzione del cliente. Per il trasporto aereo, utilizziamo un singolo strato di film VCI e una scatola di cartone.
Qual è la quantità minima di ordine?
Nessun MOQ. Accettiamo ordini di un singolo pezzo per prototipazione e il prezzo per pezzo rimane lo stesso che per 100 pezzi.
Potete personalizzare il diametro del foro in base alla mia misura esatta di barra?
Sì, possiamo rettificare qualsiasi diametro del foro tra 3 mm e 32 mm con una tolleranza di +0,005 / -0,000 mm, e possiamo anche lavorare fori esagonali o quadrati.
Come garantite che la pinza non perda presa dopo 10.000 cicli?
Eseguiamo un test di fatica ciclica su ogni lotto di produzione: 10.000 cicli di apertura-chiusura all'80% della forza di serraggio massima, poi rimisuriamo il foro e la conicità; se l'eccentricità si sposta di oltre 0,002 mm, il lotto viene respinto.
Qual è il tempo di consegna effettivo per una pinza personalizzata?
Le misure standard sono 7 giorni. I profili di foro personalizzati con disegno sono 15 giorni. Se hai bisogno di più velocità, possiamo dividere l'ordine e spedire prima il foro standard, poi quello personalizzato.
Invia il tuo disegno o un semplice schizzo della sezione trasversale della tua barra. Verificheremo le specifiche del tuo mandrino Tipo 46 e confermeremo la geometria del foro entro 12 ore. Per un preventivo definitivo con prezzo esatto e data di consegna, scrivici a sc@bquq.com o su WhatsApp +86 13713157787. Rispondiamo entro 12 ore, non 48. Se stai ancora scegliendo il materiale giusto per la pinza, leggi la nostra guida alla selezione degli utensili da taglio CNC. Per requisiti di tolleranza più stretti, consulta la nostra guida alle tolleranze di lavorazione CNC. Questa è produzione di precisione fabbricata in Cina, senza MOQ e senza intermediari.