Cosa Fa Realmente Questo Mandrino a Pinza per il Tuo Tornio Automatico Il Mandrino a Pinza a Molla con Foro Tondo da 60 mm per Tornio Automatico CNC è un componente di serraggio di
BQUQ Mandrino a Pinza a Molla con Foro Tondo da 60 mm per Tornio Automatico CNC
Cosa Fa Realmente Questo Mandrino a Pinza per il Tuo Tornio Automatico Il Mandrino a Pinza a Molla con Foro Tondo da 60 mm per Tornio Automatico CNC è un componente di serraggio di precisione progetta
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Cosa Fa Realmente Questo Mandrino a Pinza per il Tuo Tornio Automatico
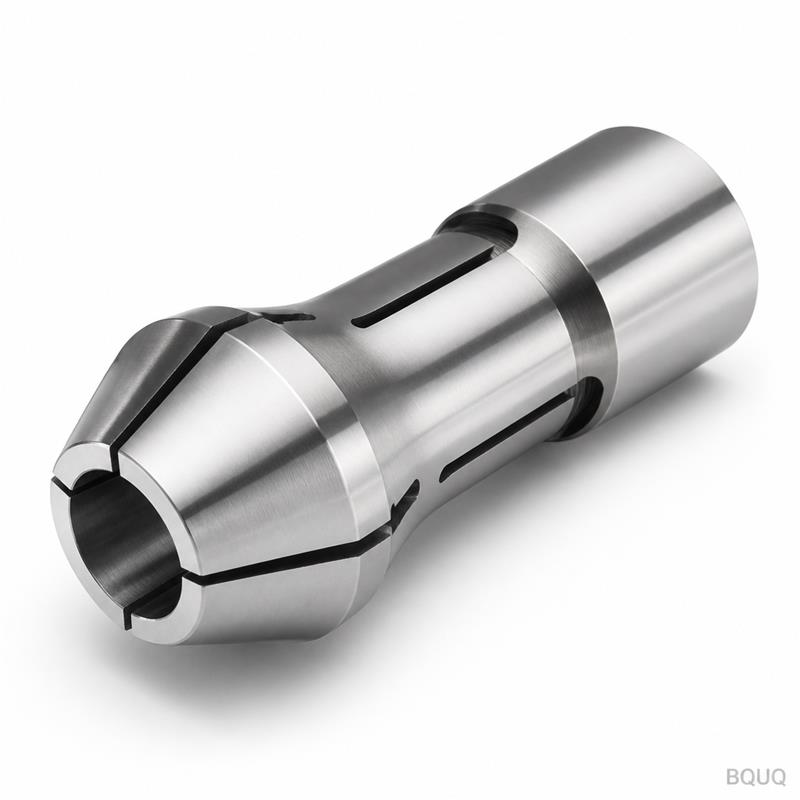
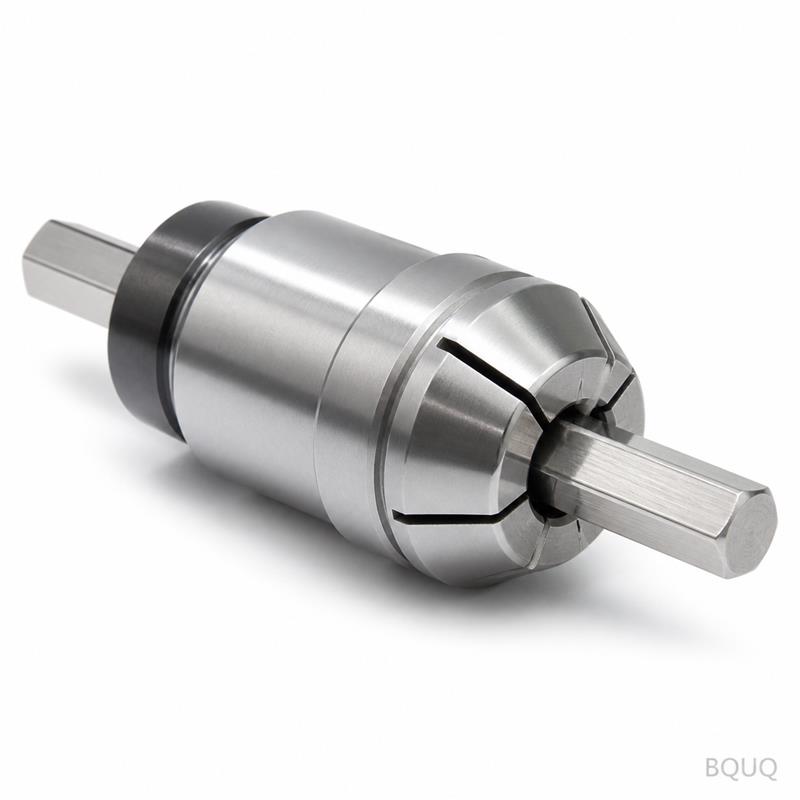
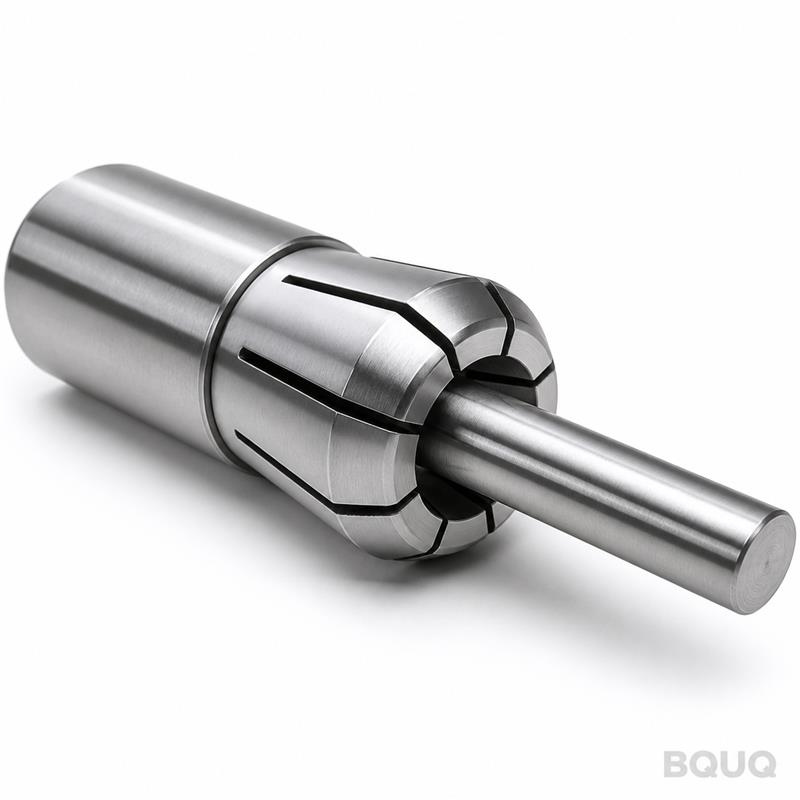
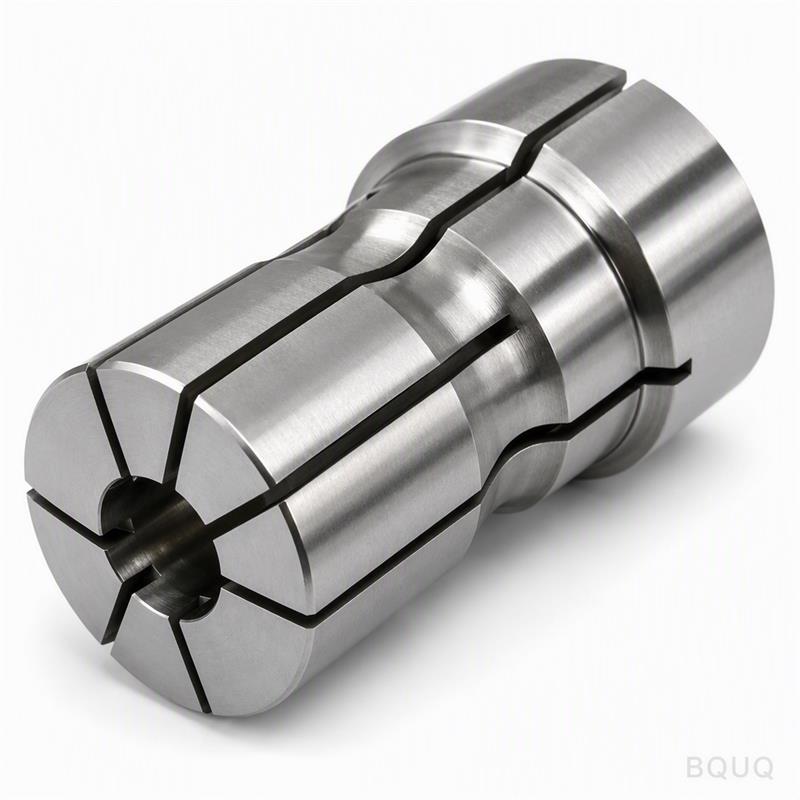
Il Mandrino a Pinza a Molla con Foro Tondo da 60 mm per Tornio Automatico CNC è un componente di serraggio di precisione progettato per torni a testa mobile e torni automatici. Afferra barre tonde da 3 mm a 60 mm di diametro, mantenendole concentriche all'asse del mandrino. Il vantaggio concreto è una forza di serraggio ripetibile con 0,005 mm di indicazione totale di eccentricità (TIR) alla punta, misurata su una barra di prova calibrata. Questo elimina la spinta indietro della barra e le vibrazioni durante la tornitura ad alta velocità, il che significa meno pezzi scartati e una maggiore durata dell'utensile sulla tua macchina CNC esistente.
Lavoriamo il corpo in acciaio legato 40CrMo, quindi trattiamo termicamente i segmenti di presa a 58–60 HRC. Il foro viene rettificato e levigato fino a una finitura superficiale di Ra 0,2 µm. Il tempo di consegna è di 15 giorni lavorativi per le dimensioni standard e offriamo nessun MOQ — ordina un singolo pezzo se è ciò che richiede il tuo test. Questa è produzione di precisione fabbricata in Cina, ma con la stessa documentazione di qualità che ti aspetteresti da un fornitore europeo o giapponese.
Perché la Geometria del Foro Tipo 60 Previene lo Scivolamento della Barra
Il "tipo 60" si riferisce all'angolo di inclinazione interno di 60° lavorato nel corpo del mandrino. Questo non è un dettaglio estetico. L'angolo di inclinazione controlla il vettore della forza di serraggio radiale. Quando il tubo di trazione tira indietro la pinza, l'inclinazione di 60° converte la trazione assiale in compressione radiale. Il foro tondo entra quindi in contatto con la barra lungo tutta la sua circonferenza, non solo in tre o sei punti come una pinza a ganasce.
Il contatto circonferenziale completo distribuisce uniformemente la forza di serraggio. Questo impedisce che la barra venga marcata o deformata — un fattore critico quando si lavorano superfici di alberi finite in una singola passata. I segmenti della pinza a molla sono scanalati per consentire un intervallo di compressione radiale di 0,5 mm. Ciò significa che una pinza può gestire variazioni di diametro della barra fino a ±0,25 mm senza perdere precisione di presa. Per il tuo tornio CNC, questo riduce i tempi di attrezzaggio perché non devi cambiare pinza per ogni lotto di materiale leggermente diverso.
Rettifichiamo inoltre il foro parallelo alla linea centrale del corpo entro 0,003 mm su tutta la lunghezza di presa. Questo è ciò che mantiene i tuoi fori alesati e i diametri torniti concentrici alla linea centrale della barra, anche a velocità del mandrino superiori a 6000 giri/min.
Materiali e Trattamento Termico che Usiamo per una Lunga Durata di Servizio
Il corpo e i segmenti della pinza sono realizzati in acciaio al cromo-molibdeno 40CrMo (equivalente AISI 4140). Questa lega è stata scelta per la sua elevata resistenza a fatica — i segmenti della pinza flettono milioni di volte durante la loro vita utile, e un acciaio di qualità inferiore si creperebbe alle radici delle scanalature. Pre-trattiamo termicamente il materiale a 28–32 HRC per la lavorazione, quindi eseguiamo la tempra finale sotto vuoto a 58–60 HRC dopo che tutte le operazioni di taglio sono completate.
La tempra sotto vuoto è importante. Previene la decarburazione superficiale e l'ossidazione, che lascerebbero una pelle morbida e fragile sulle superfici di presa. Dopo la tempra, eseguiamo due rinvenimenti per alleviare le tensioni interne. Questo garantisce che la pinza non si deformi quando la monti sul mandrino della tua macchina. L'operazione finale di rettifica rimuove 0,1 mm di materiale per ottenere la tolleranza del foro specificata H7 per il diametro di presa.
Per barre in acciaio inossidabile o corrosivo, offriamo un'opzione di rivestimento in nitruro di titanio (TiN) sul foro. Questo rivestimento ha una durezza di 2300 HV e un coefficiente di attrito di 0,4 contro l'acciaio. Previene l'impuntamento e estende l'intervallo di servizio tra le ri-rettifiche di tre volte rispetto ai fori non rivestiti.
Come il Meccanismo a Molla Mantiene una Forza di Serraggio Costante
Questo è un mandrino a pinza a molla, non un mandrino idraulico o pneumatico. La forza di serraggio proviene da un set di sei molle elicoidali di compressione montate tra i segmenti della pinza e il corpo del mandrino. Quando il tubo di trazione rilascia, le molle spingono i segmenti della pinza radialmente verso l'esterno, aprendo il foro. Quando il tubo di trazione tira, supera la forza della molla e chiude il foro sulla barra.
La forza della molla è calibrata nella nostra fabbrica a 120 N per segmento, dando una forza radiale totale di 720 N su una barra di 20 mm di diametro. Questo è sufficiente per trattenere la barra contro le forze di taglio di una passata di sgrossatura a 0,5 mm di profondità, ma non così alta da marcare alluminio morbido o ottone. Puoi regolare la pressione del tubo di trazione sulla tua macchina per ottimizzare la presa, ma le molle garantiscono una forza di base anche se la pressione idraulica della tua macchina fluttua.
Ogni molla viene compressa e testata per 10.000 cicli prima dell'assemblaggio. Misuriamo la forza all'inizio e alla fine del test. La caduta consentita è del 3%. Se una molla perde più di questo, viene scartata. Questo è ciò che ti dà concentricità costante pezzo per pezzo su lunghe serie di produzione.
Ispezione Prima di Ogni Spedizione: Cosa Misuriamo
Ogni Mandrino a Pinza a Molla con Foro Tondo da 60 mm per Tornio Automatico CNC viene ispezionato individualmente, non testato a lotti. Usiamo una macchina di misura a coordinate (CMM) Zeiss Contura con una risoluzione di 0,0001 mm per verificare le dimensioni critiche. Il rapporto di ispezione è incluso in ogni spedizione, anche per un ordine di un singolo pezzo.
Ecco cosa misuriamo e i limiti che applichiamo:
Diametro del foro: verificato con un calibro per fori, tolleranza H7 (es., 20,000 mm +0,021 / -0,000 mm).
Angolo di inclinazione del foro: misurato con una barra seno e sfere di calibro, tolleranza ±0,5 minuto d'arco.
Eccentricità: misurata su una barra di prova montata nel mandrino, TIR non superiore a 0,005 mm.
Durezza: testata sul corpo e su un segmento con un durometro Rockwell C, la lettura deve essere 58–60 HRC.
Finitura superficiale: misurata con un profilometro Taylor Hobson, Ra 0,2 µm sul foro, Ra 0,8 µm sul corpo.
Forza della molla: testata su un banco personalizzato, ogni molla deve misurare 120 N ±5 N.
Eseguiamo anche un'ispezione visiva al 100% sotto una lampada di ingrandimento per bave, rotture di spigolo o segni di utensile. Qualsiasi parte con un graffio più profondo di 0,05 mm sul foro viene scartata. Questo non è opzionale — è così che manteniamo un tasso di difetti inferiore allo 0,1% sui pezzi spediti.
Specifiche per il Mandrino a Pinza a Foro Tondo Tipo 60
Parametro
Valore
Note
Tipo di Prodotto
Mandrino a Pinza a Molla con Foro Tondo da 60 mm per Tornio Automatico CNC
Per torni a testa mobile e torni automatici
Capacità Barra
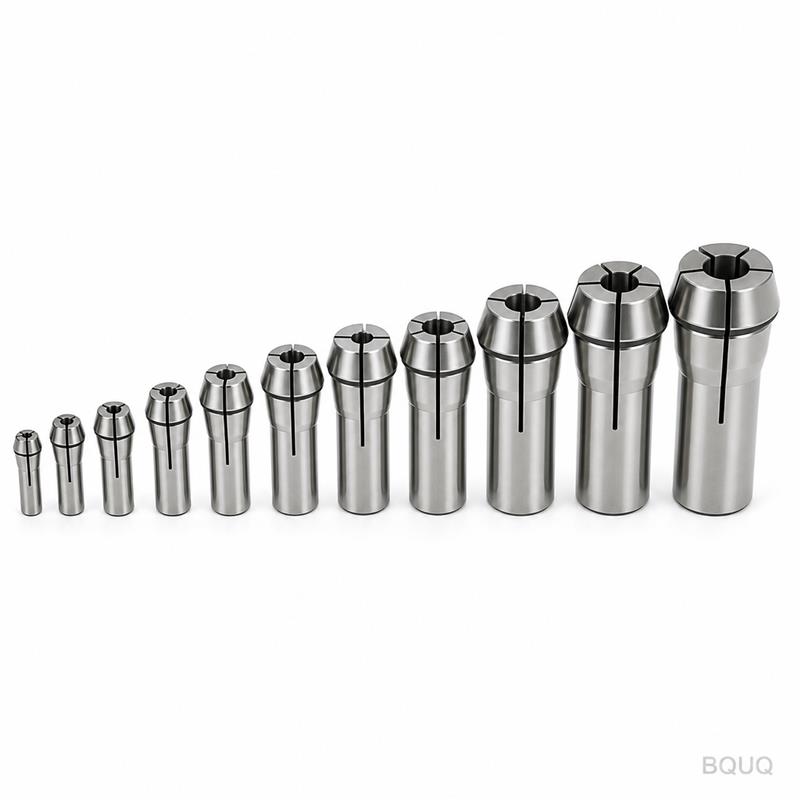
3 mm – 60 mm di diametro
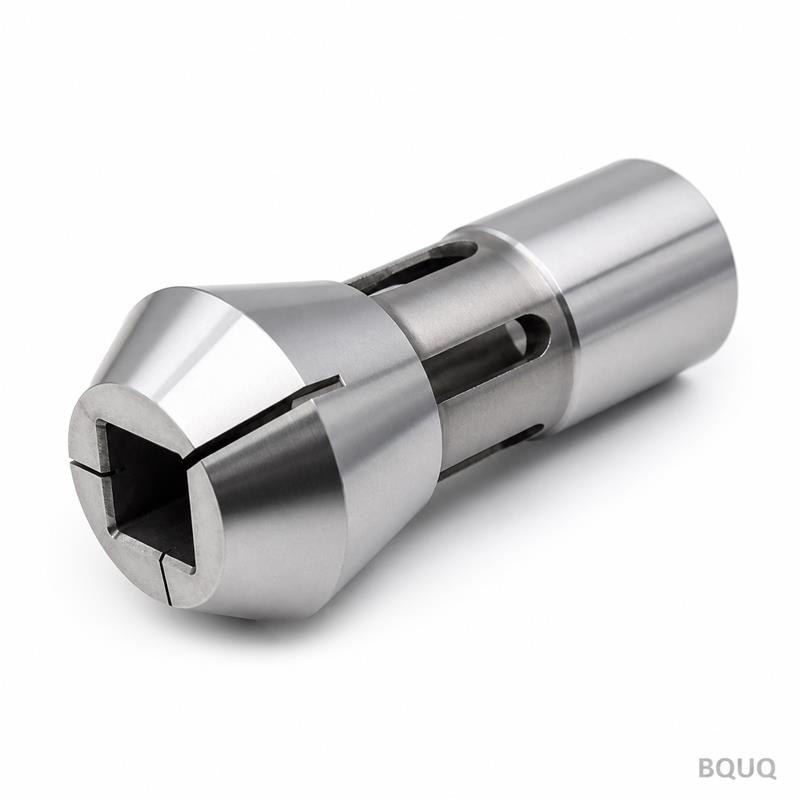
Foro tondo, altre forme su richiesta
Materiale del Corpo
40CrMo (equivalente AISI 4140)
Acciaio legato al cromo-molibdeno
Durezza (Corpo e Segmenti)
58–60 HRC
Tempra sotto vuoto, doppio rinvenimento
Tolleranza del Foro
H7 (es., +0,021 / -0,000 mm per 20 mm)
Rettificato e levigato
Finitura Superficiale del Foro
Ra 0,2 µm
Misurata con profilometro
Eccentricità (TIR)
0,005 mm max
Controllata su barra di prova
Angolo di Inclinazione
60° ±0,5 minuto d'arco
Inclinazione interna
Forza della Molla per Segmento
120 N ±5 N
6 molle in totale, 720 N di forza radiale su barra da 20 mm
Opzione di Rivestimento
TiN (nitruro di titanio)
2300 HV, per acciaio inossidabile o corrosivo
Tempo di Consegna
15 giorni lavorativi
Dimensioni standard, personalizzate su richiesta
MOQ
Nessun MOQ
Ordini di singoli pezzi accettati
Paese di Origine
Fabbricato in Cina
Fabbrica di Dongguan, 20 anni di esperienza
Perché i Nostri 20 Anni a Dongguan Contano per il Tuo Programma di Consegna
Siamo BQUQ, una fabbrica a Dongguan, Cina, che lavora componenti di precisione dal 2004. I nostri 20 anni di esperienza con lavorazioni CNC, stampaggio e produzione di molle significano che controlliamo l'intera catena di produzione di questo mandrino a pinza internamente. Non esternalizziamo la rettifica, il trattamento termico o l'avvolgimento delle molle. Questo è il motivo per cui il nostro tempo di consegna standard è di 15 giorni lavorativi, non le 6–8 settimane che potresti ottenere da una società di trading.
Abbiamo 12 torni CNC e 4 rettificatrici cilindriche dedicate alla produzione di mandrini a pinza. La linea di trattamento termico è in loco, quindi non aspettiamo che un fornitore terzo restituisca i pezzi. Se hai bisogno di un diametro del foro personalizzato, possiamo tipicamente aggiungere 3 giorni lavorativi al tempo di consegna. Per ordini urgenti, possiamo accelerare a 7 giorni lavorativi per le dimensioni standard, soggetto al nostro attuale carico di produzione.
Quando ordini da noi, lavori direttamente con il produttore. Non c'è margine di intermediazione e nessuna barriera linguistica sui disegni tecnici. I nostri ingegneri leggono GD&T (Geometric Dimensioning and Tolerancing) secondo ISO 2768 e ASME Y14.5. Se hai un requisito specifico per il mandrino del tuo tornio automatico, inviaci il tuo disegno o la specifica del naso del mandrino, e confermeremo l'adattamento prima di iniziare la produzione.
Qual è il vostro MOQ per questo mandrino a pinza?
Non c'è MOQ — accettiamo ordini di singoli pezzi perché sappiamo che devi testare il mandrino sulla tua macchina prima di impegnarti in un lotto di produzione più grande.
Potete personalizzare il diametro del foro o l'angolo di inclinazione?
Sì, possiamo rettificare qualsiasi diametro del foro da 3 mm a 60 mm, e possiamo modificare l'angolo di inclinazione per adattarlo a nasi di mandrino non standard, purché ci invii i dati dimensionali pertinenti.