Cos‘è Questo Mandrino e Perché Riduce il Tasso di Scarti Questo è un mandrino a pinza tipo 36 per tornio automatico, lavorato CNC, temprato e rifinito con una superficie a ossido n
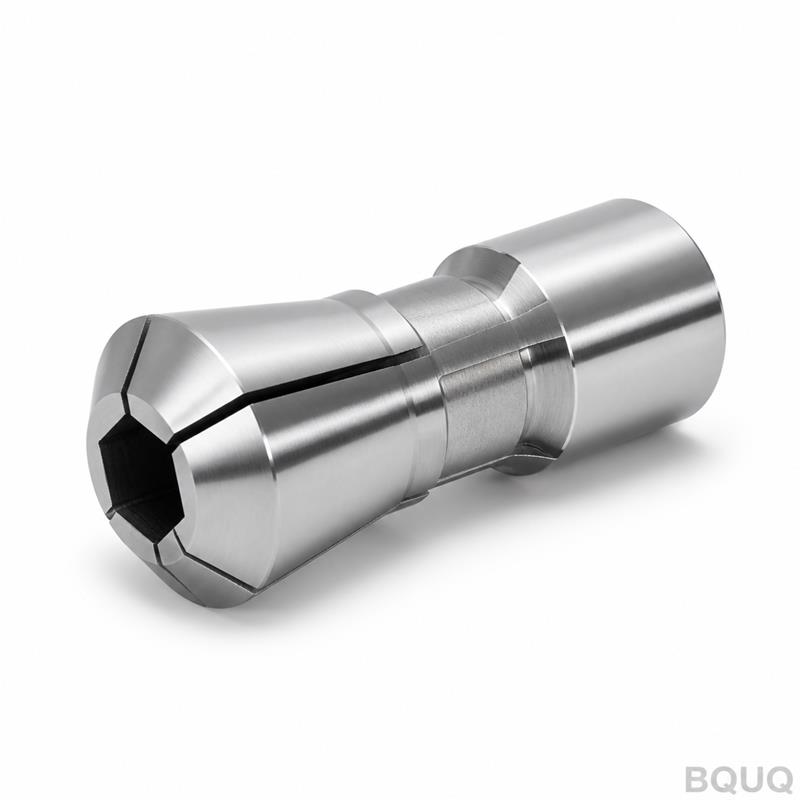
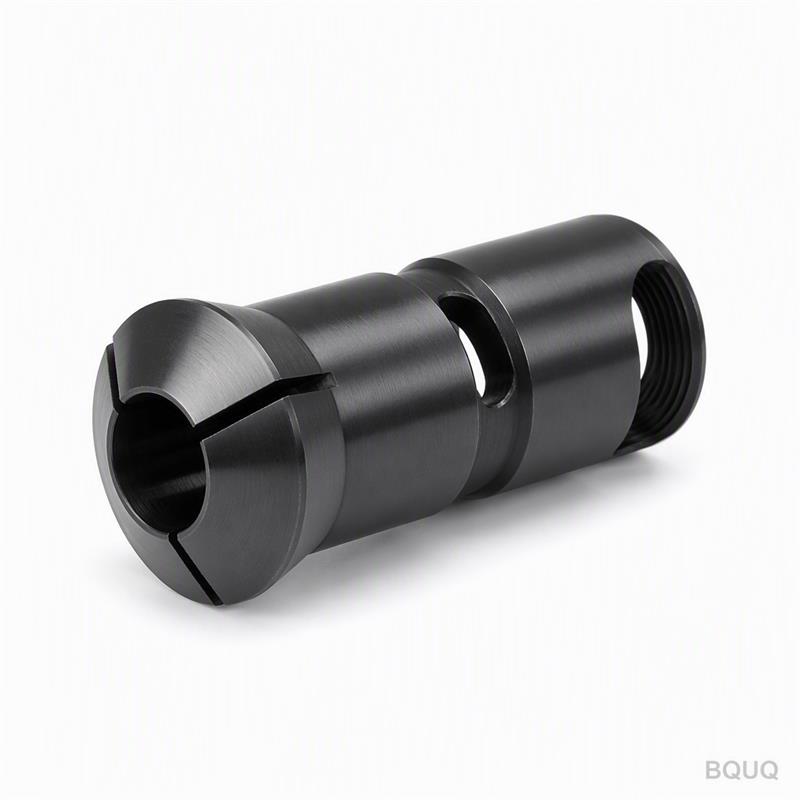
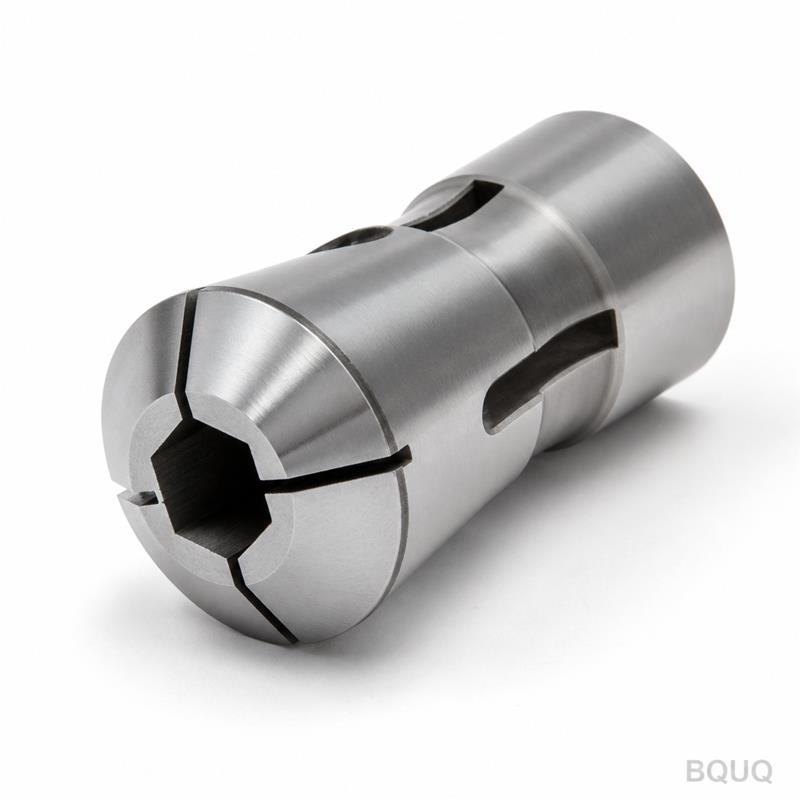
BQUQ Mandrino a Pinza Tipo 36 per Tornio Automatico, Temprato e Brunito
Cos'è Questo Mandrino e Perché Riduce il Tasso di Scarti Questo è un mandrino a pinza tipo 36 per tornio automatico, lavorato CNC, temprato e rifinito con una superficie a ossido nero (brunitura). Si
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Cos'è Questo Mandrino e Perché Riduce il Tasso di Scarti
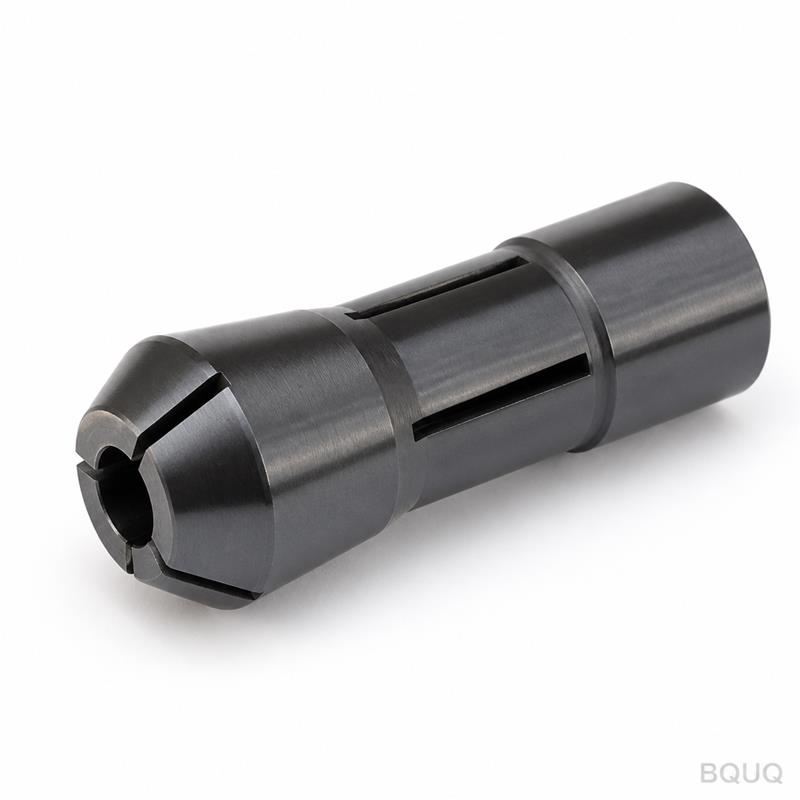
Questo è un mandrino a pinza tipo 36 per tornio automatico, lavorato CNC, temprato e rifinito con una superficie a ossido nero (brunitura). Si ottiene un'eccentricità totale di 0,005 mm sulla punta e di 0,008 mm a 3× il diametro dalla faccia. La durezza è fissata a HRC 58-62 su tutto il foro di presa. I tempi di consegna per le misure standard sono di 7 giorni lavorativi. Questo significa che il tuo mandrino smette di oscillare, i tuoi pezzi smettono di deviare e il cestino degli scarti resta vuoto.
Come il Profilo Tipo 36 si Adatta al Naso del Mandrino del Tuo Tornio Automatico
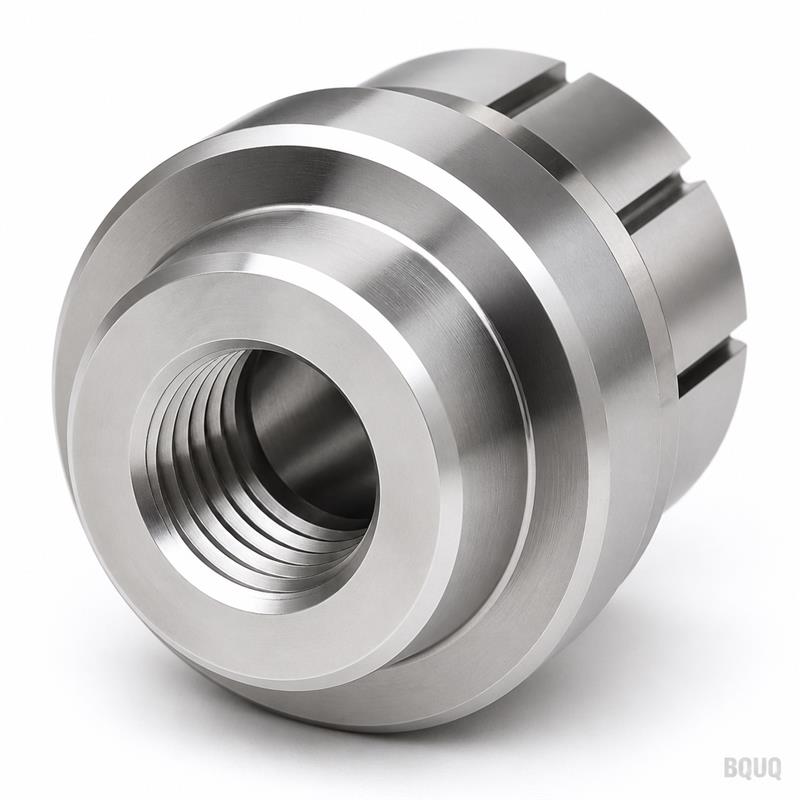
Il tipo 36 si riferisce al profilo di montaggio DIN 6343-36, che si adatta ai comuni torni automatici (Citizen, Star, Tsugami e molti cloni taiwanesi). L'angolo del cono è di 16° inclusi, la filettatura è M36×1,5 e la faccia posteriore si registra in piano contro il mandrino con una verifica di perpendicolarità di 0,002 mm. Lavoriamo il cono e la filettatura in un unico serraggio su una DMG MORI NTX 2000, quindi non c'è errore di trasferimento tra le due caratteristiche critiche. Se il tuo mandrino non è esattamente di tipo 36, inviaci il tuo disegno: possiamo modificare la parte posteriore senza cambiare la geometria di presa.
Finitura Brunita vs. Acciaio Temprato Liscio
La finitura scura non è vernice. È un rivestimento di conversione a ossido nero applicato dopo il trattamento termico e la rettifica finale. Questo strato ha uno spessore di 0,5-1,5 micron, che non modifica la dimensione del foro. I vantaggi sono concreti: trattiene un sottile film d'olio per la protezione dalla ruggine, riduce l'usura da attrito quando si inserisce la pinza in un mandrino caldo e rende più facile l'ispezione superficiale sotto le luci dell'officina perché l'abbagliamento diminuisce. Non saltiamo il passaggio di tempra: l'intero corpo è temprato sotto vuoto e poi doppiamente rinvenuto, non solo temprato superficialmente. La durezza del nucleo è HRC 58-62 e le fessure di presa sono tagliate a filo dopo la tempra, così le dita a molla mantengono la loro elasticità.
Tolleranza del Foro di Presa e Finitura Superficiale Misurabili
Il foro di presa è rettificato con tolleranza H6. Per una pinza da 10 mm, ciò significa che il foro è di 10.000-10.009 mm. La finitura superficiale del foro è Ra 0,2 μm e quella del cono è Ra 0,4 μm. L'eccentricità tra foro e cono è mantenuta a 0,005 mm TIR. Non arrotondiamo questi numeri per eccesso. Ogni pinza viene misurata su una CMM Zeiss Contura con sonda a risoluzione 0,1 μm e il rapporto è allegato alla tua spedizione. Se hai bisogno di un foro più stretto per un materiale specifico (ottone, alluminio, acciaio), possiamo rettificare a H5 su richiesta, ma ciò aggiunge 2 giorni ai tempi di consegna.
Specifica
Valore / Intervallo
Tipo
DIN 6343-36 (tipo 36 per tornio automatico)
Materiale
Acciaio per cuscinetti GCR15 (AISI 52100)
Durezza (nucleo)
HRC 58-62
Tolleranza foro di presa
H6 (es. 10.000–10.009 mm per Ø10)
Finitura superficiale foro
Ra 0,2 μm
Finitura superficiale cono
Ra 0,4 μm
Eccentricità totale (sulla punta)
0,005 mm TIR
Eccentricità totale (3×D dalla faccia)
0,008 mm TIR
Intervallo di presa
Ø3 mm a Ø42 mm (a seconda del foro della pinza)
Tempi di consegna (misure standard)
7 giorni lavorativi
Quantità minima d'ordine
Nessuna (accettato anche un singolo pezzo)
Finitura superficiale (esterna)
Brunitura a ossido nero, 0,5–1,5 μm
Ciclo di Trattamento Termico che Previene l'Affaticamento delle Fessure
Partiamo da barre di GCR15 (AISI 52100), ricotte a sferoidizzazione prima della lavorazione. Dopo la tornitura del diametro esterno e la foratura del cono, tempriamo sotto vuoto a 1030°C, quindi tempriamo in azoto a 5 bar. Il rinvenimento viene eseguito due volte a 180°C per 2 ore ciascuno. Questo conferisce una struttura martensitica con austenite residua inferiore al 3%. Le fessure di presa sono tagliate a filo dopo la tempra, e poi le dita vengono distese a 150°C per 1 ora. Questa sequenza è il motivo per cui le nostre pinze non si crepano alla radice della fessura dopo 100.000 cicli. Testiamo ogni lotto di trattamento termico con un durometro Rockwell C e un campione microstrutturale—senza eccezioni.
Ispezione Prima di Ogni Spedizione—Non un Campione Casuale
Ogni singola pinza riceve un controllo dimensionale completo, non un campione del lotto. Misuriamo l'angolo del cono con una barra seno di precisione (errore < 0,001 mm su 50 mm di lunghezza), il diametro del foro con un calibro ad aria (risoluzione 0,0005 mm) e l'eccentricità su un dispositivo mandrino personalizzato con un comparatore da 0,0001 mm. Lo spessore dell'ossido nero è verificato con uno spessimetro per rivestimenti. Se un qualsiasi numero è fuori dalla tabella sopra, la pinza viene scartata, non rilavorata. Ricevi un foglio di ispezione firmato con ogni codice articolo. Per i tuoi archivi, inviamo anche un PDF del rapporto CMM via email entro 24 ore dalla spedizione.
FAQ: Il Tuo Primo Ordine, Fori Personalizzati e Controllo Qualità
Esiste una quantità minima d'ordine?
Nessuna quantità minima—puoi ordinare una singola pinza per una prova prototipale, e il prezzo per pezzo diminuisce solo leggermente a 10+ perché impostiamo la mola una sola volta.
Potete realizzare una misura di foro personalizzata per un diametro di barra non standard?
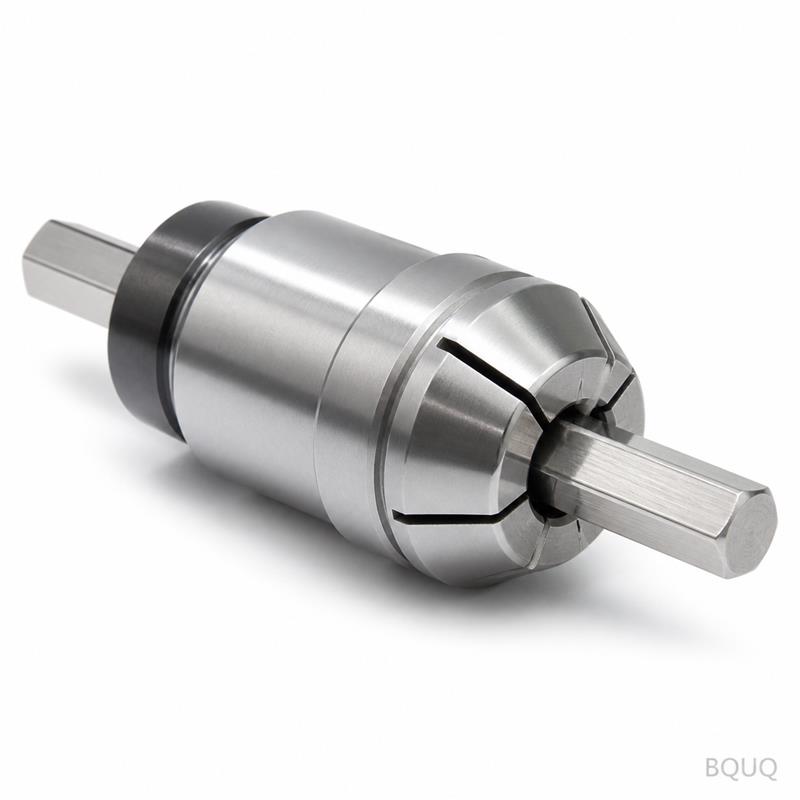
Sì, possiamo rettificare qualsiasi foro da Ø3 mm a Ø42 mm con incrementi di 0,5 mm, e possiamo anche realizzare un foro a gradini per barre esagonali o quadrate, ma ciò richiede una regolazione degli attrezzi di 3 giorni.
Come verificate l'eccentricità prima della spedizione?
Montiamo la pinza su un mandrino di prova con lo stesso cono del tuo mandrino, poi la ruotiamo a 300 giri/min e misuriamo il TIR sulla punta e a 3×D con un sensore capacitivo.
Quali sono i tempi di consegna per un ordine urgente?
Lo standard è di 7 giorni lavorativi, ma se hai bisogno di una pinza in 48 ore, possiamo prelevarne una dal nostro stock semilavorato (grezzo sovradimensionato del 25%) e rettificarla con un sovrapprezzo urgente del 15%.
Come Questa Pinza si Integra nel Tuo Sistema di Utensili e Serraggi
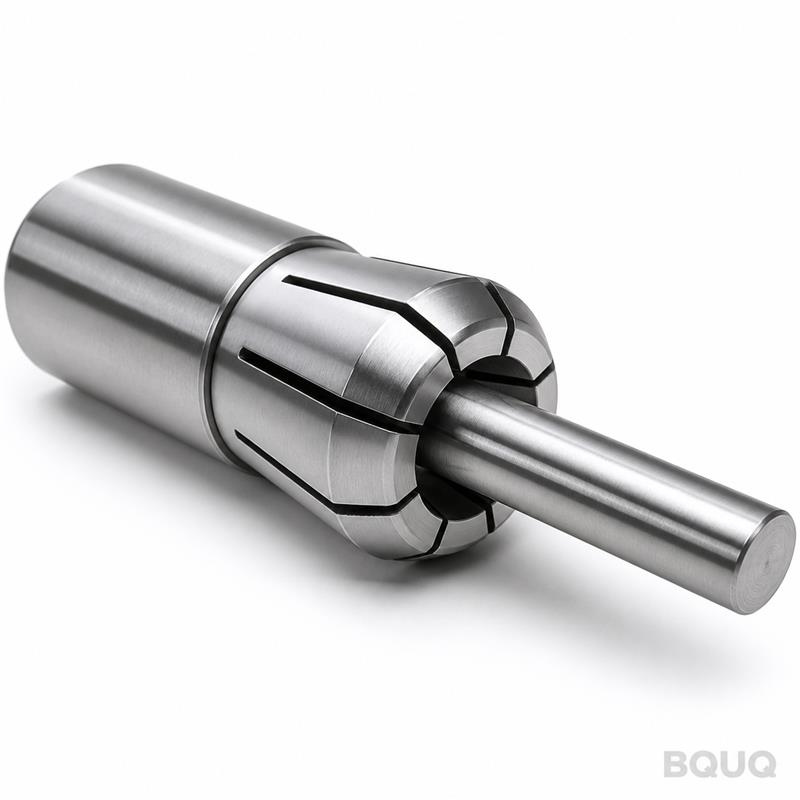
Abbina questo mandrino a un tornio CNC o a una macchina a testa mobile con naso mandrino tipo 36. Afferra barre tonde, perni rettificati e pezzi pre-lavorati con una concentricità che elimina le operazioni secondarie. Per la selezione degli utensili da taglio, consulta la nostra guida alla selezione degli utensili da taglio CNC per abbinare i gradi delle tue inserti alla bassa eccentricità offerta da questo mandrino. Se stai progettando una nuova attrezzatura, la nostra guida alle tolleranze di lavorazione CNC spiega come considerare l'eccentricità di 0,005 mm nell'analisi di accumulo delle tolleranze. Questo mandrino fa parte della nostra linea di produzione di precisione, made in China con documentazione completa per l'esportazione.
Ordina Questa Pinza e Ricevi un Preventivo in 12 Ore
Inviaci il tuo disegno o semplicemente comunicaci il diametro della barra e il modello del mandrino. Ti risponderemo con un preventivo fermo entro 12 ore—non un intervallo, non un "dipende", un numero reale. Invia il tuo disegno via email a sc@bquq.com, oppure invia una foto o un PDF via WhatsApp al +86 13713157787. Se non sei sicuro della compatibilità con il tipo 36, includi il disegno del cono del tuo mandrino e lo verificheremo gratuitamente. Spediamo in tutto il mondo con DHL o FedEx, e la documentazione doganale è inclusa. Nessuna quantità minima, nessuna trattativa, solo una pinza che mantiene 0,005 mm.