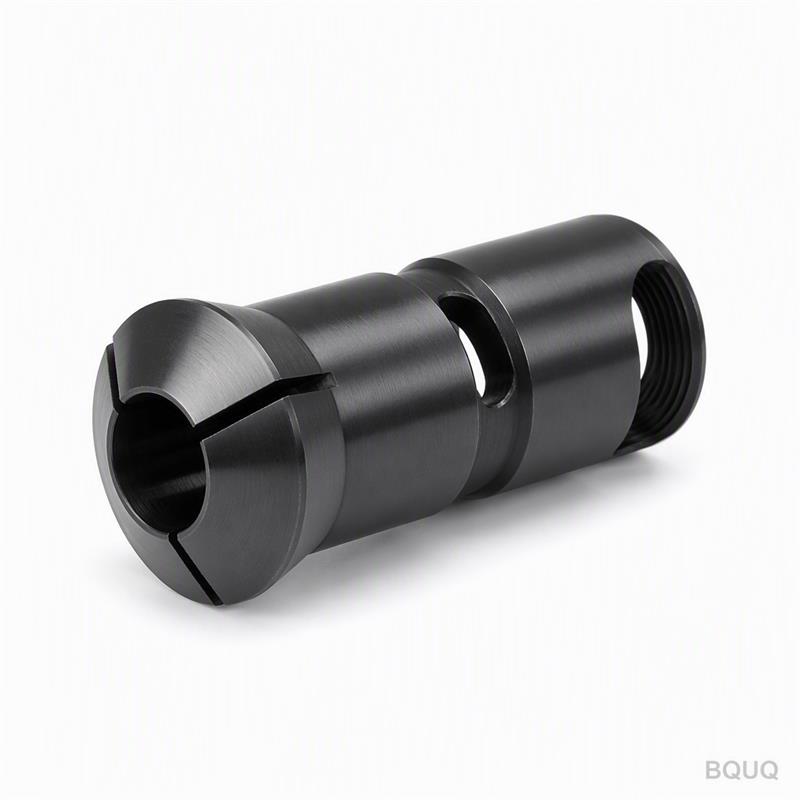
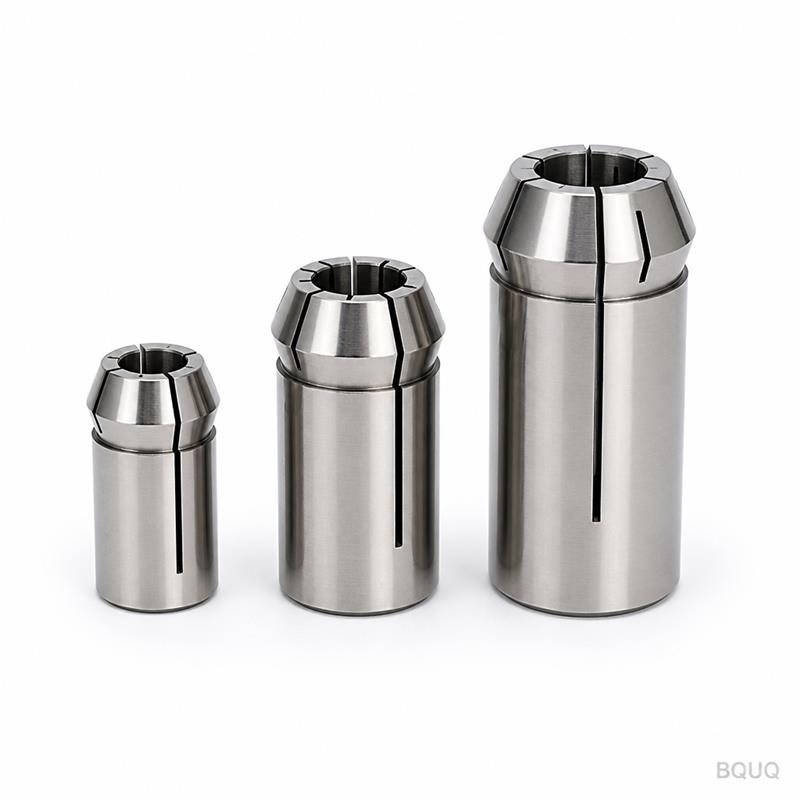
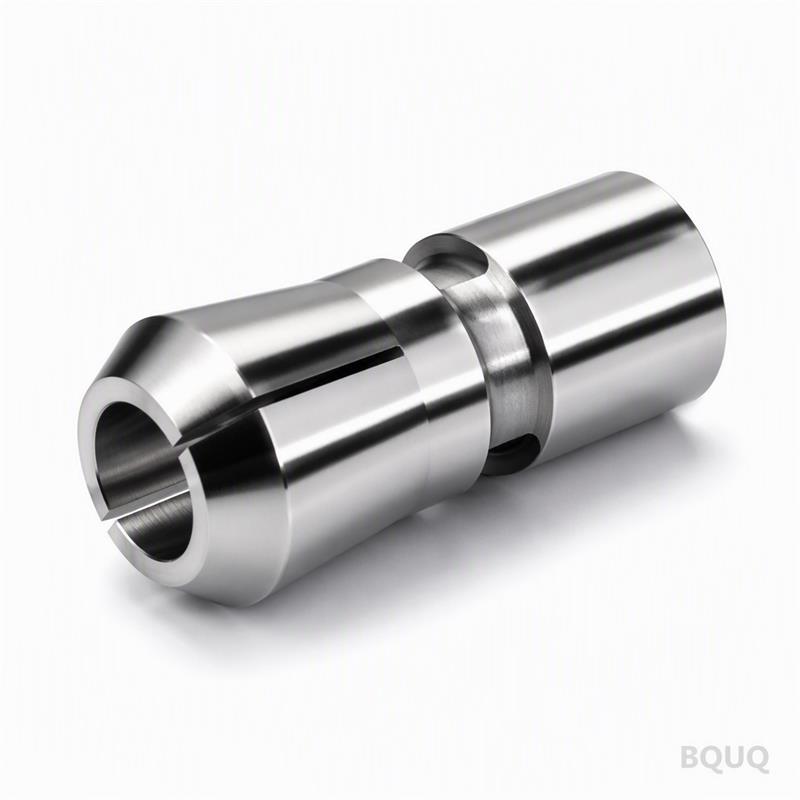
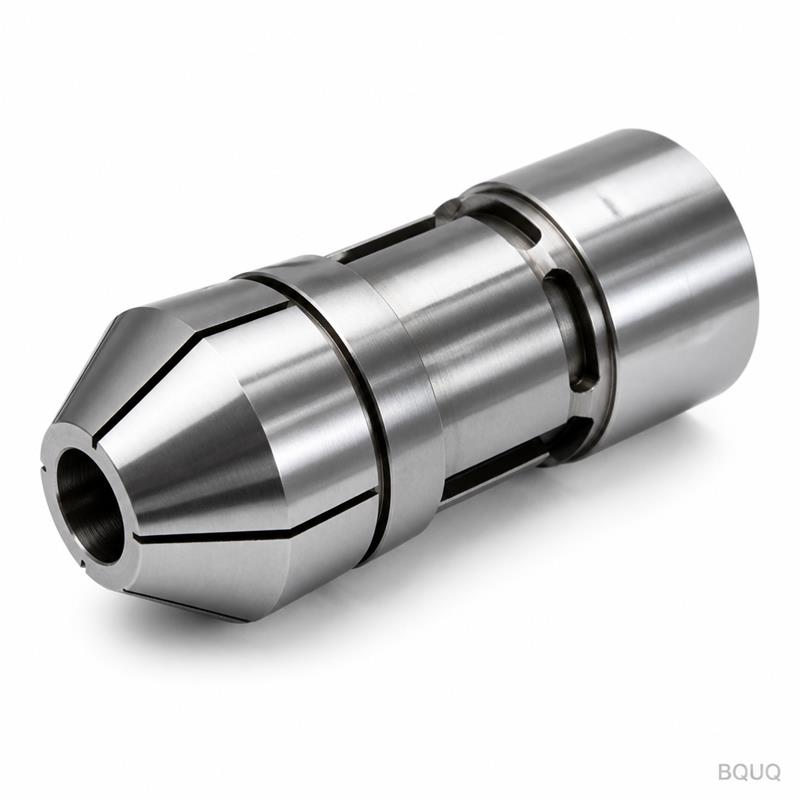
Questo è un mandrino a pinza per tornio automatico Tipo 52, temprato e nero opaco, progettato per mandrini ad alta velocità di torni svizzeri e automatici. Afferra barre e gambi ut
BQUQ Mandrino a Pinza Autolubrificante per Tornio Automatico Tipo 52, Temprato e Nero Opaco
Questo è un mandrino a pinza per tornio automatico Tipo 52, temprato e nero opaco, progettato per mandrini ad alta velocità di torni svizzeri e automatici. Afferra barre e gambi utensili con un runout
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Questo è un mandrino a pinza per tornio automatico Tipo 52, temprato e nero opaco, progettato per mandrini ad alta velocità di torni svizzeri e automatici. Afferra barre e gambi utensili con un runout totale di 0,008 mm e una durezza di 58–60 HRC, garantendo tolleranze strette a 10.000 RPM senza vibrazioni. Dal disegno al vostro magazzino a Dongguan, spediamo in 15 giorni, senza MOQ per il vostro primo ordine di prototipo.
Perché le Pinze Tipo 52 Superano le Pinze ER Standard sui Torni Automatici
Il profilo Tipo 52 corrisponde alla geometria di trazione dei torni automatici Citizen, Star e Tsugami, convertendo la forza dell'asta di trazione del mandrino in forza di serraggio radiale. Le pinze ER standard perdono presa sotto trazione assiale; questo design utilizza un angolo di conicità temprato di 16 gradi per bloccare il corpo della pinza nella sede del mandrino. Si ottiene una coppia di serraggio superiore del 20% rispetto a una pinza ER32 standard alla stessa pressione dell'asta di trazione. La finitura 'Quenched Dark' è uno strato di ossido nero applicato dopo la tempra, che aggiunge un film lubrificante di 0,002 mm che previene l'impuntamento sulla superficie della barra durante le operazioni ad alta avanzamento.
Materiali e Trattamento Termico per 58–60 HRC
Partiamo da acciaio da cementazione 20CrMnTi, non dal più economico 1045. Il grezzo viene tornito grossolanamente, poi cementato a 930°C per 6 ore per raggiungere una profondità di cementazione di 0,8–1,2 mm. Dopo la tempra in olio caldo a 160°C e il rinvenimento a 180°C, la durezza superficiale raggiunge 58–60 HRC, mentre il nucleo rimane a 32–36 HRC per la tenacità. Questa combinazione impedisce alla pinza di incrinarsi sotto cicli ripetuti di ritorno elastico. Rettifichiamo il diametro esterno e interno su una rettificatrice cilindrica Studer S33, mantenendo la conicità con una rotondità di 0,003 mm. La finitura a ossido nero viene applicata internamente in un bagno alcalino di 30 minuti, senza ritardi per placcature esterne.
Dimensioni Critiche che Lavoriamo e Ispezioniamo su Ogni Mandrino
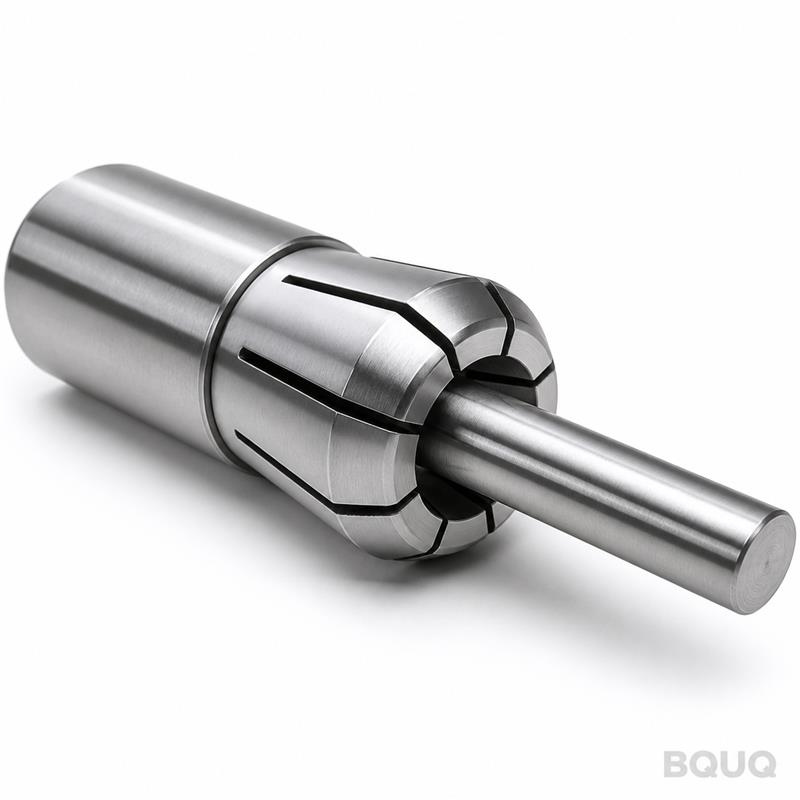
Il corpo del mandrino è tornito da barra preindurita 4140, poi il foro viene levigato con una tolleranza di 0,005 mm. La sede conica Tipo 52 viene rettificata a 0,003 mm su una lunghezza di 40 mm. Le fessure della pinza sono tagliate a filo con una larghezza di taglio di 0,15 mm, offrendo 8 fessure per una chiusura radiale uniforme. Ispezioniamo ogni mandrino con una CMM Zeiss, non con un campione casuale. Il TIR (runout totale indicato) sul diametro di presa viene misurato a 5 mm dalla punta e rifiutiamo qualsiasi valore superiore a 0,008 mm. La finitura superficiale sul foro di presa è Ra 0,4 µm, riducendo la rigatura della barra e prolungando la vita dell'utensile.
Ispezione Prima di Ogni Spedizione: Non un Campione Casuale
Ogni mandrino a pinza viene sottoposto a un protocollo di ispezione in 5 punti prima dell'imballaggio. Primo, un calibro ad anello conico verifica l'area di contatto della sede, che deve essere pari o superiore all'85%. Secondo, un dinamometro push-pull verifica la forza di serraggio con una trazione dell'asta di 4,5 kN. Terzo, un micrometro laser misura il diametro del foro di presa in tre posizioni assiali. Quarto, un durometro conferma 58–60 HRC sul fianco. Quinto, un'ispezione con particelle magnetiche verifica l'assenza di micro-cricche dopo il trattamento termico. Riceverete un rapporto di ispezione firmato con ogni spedizione, così il vostro controllo qualità in ingresso può evitare i propri test distruttivi.
Come Manteniamo i Tempi di Consegna a 15 Giorni Senza un Magazzino di Grezzi
Gestiamo una cella CNC di 12 macchine dedicata a corpi di mandrino e pinze. Il corpo Tipo 52 richiede 4 operazioni: tornitura, fresatura delle scanalature di azionamento, rettifica e levigatura. Raggruppiamo queste operazioni in lotti da 50 pezzi, con tempi di cambio inferiore a 20 minuti. Il nostro partner per il trattamento termico si trova a 2 km dalla fabbrica, quindi il ciclo di tempra e rinvenimento torna in 48 ore. Per ordini urgenti, manteniamo 20 set di grezzi Tipo 52 preinduriti e semilavorati. Se avete bisogno di una profondità di fessura modificata o di un diametro del foro speciale, questi grezzi vengono lavorati a misura in 7 giorni. Le dimensioni standard del catalogo vengono spedite in 15 giorni e non c'è MOQ: un singolo pezzo è sufficiente per la prova macchina.
Compatibilità con la Vostra Asta di Trazione e il Vostro Cappuccio Anteriore
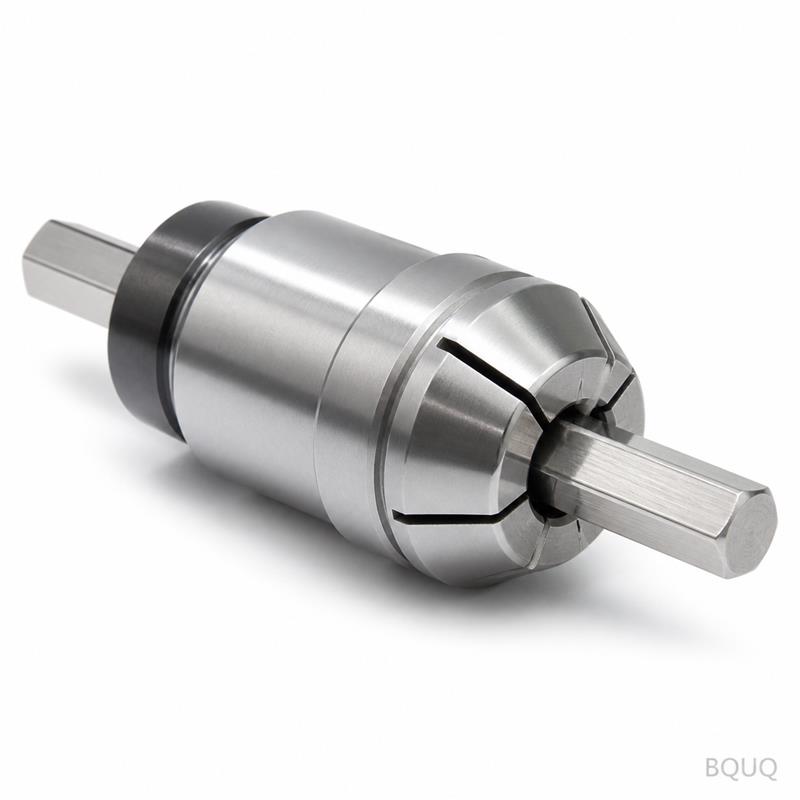
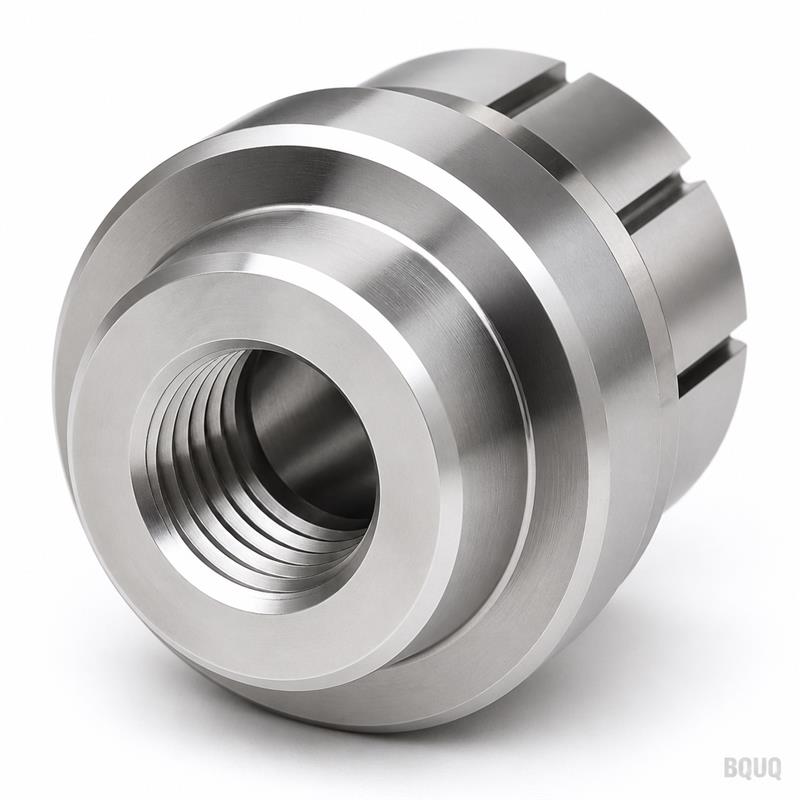
Questo mandrino è conforme allo standard DIN 6499B per la pinza Tipo 52, quindi si inserisce nel vostro naso mandrino esistente senza piastre adattatrici. La filettatura posteriore è M30 x 1,5 e il cappuccio anteriore ha una filettatura a 2 principi per cambi rapidi della pinza. Se la vostra macchina utilizza un angolo di trazione o un passo di filettatura diverso, lavoriamo la parte posteriore secondo il vostro disegno senza costi aggiuntivi per l'attrezzatura. Offriamo anche una versione a fessura chiusa per barre esagonali o quadrate, che mantiene la sezione trasversale con un runout di 0,005 mm. Inviateci il disegno del vostro naso mandrino e confermeremo l'interfaccia entro 24 ore.
Opzioni di Finitura Superficiale Oltre all'Ossido Nero Standard
La finitura standard 'Quenched Dark' è un ossido nero opaco con una resistenza alla nebbia salina di 48 ore. Se la vostra applicazione prevede un refrigerante ad alto contenuto di cloro, possiamo applicare una placcatura zinco-nichel (300 ore di nebbia salina) o un rivestimento nichel chimico (Ra 0,2 µm). Per la lavorazione a secco, offriamo un rivestimento TiN sul foro di presa per ridurre il coefficiente di attrito a 0,4. Questi rivestimenti aggiungono 2–3 giorni ai tempi di consegna ma non modificano la tolleranza di base. Comunicateci il tipo di refrigerante e la velocità del mandrino e vi consiglieremo la finitura giusta per la vostra produzione. La durezza del materiale di base rimane a 58–60 HRC sotto qualsiasi rivestimento.
Parametro
Specifica
Materiale (Pinza)
Acciaio da cementazione 20CrMnTi
Materiale (Corpo Mandrino)
Acciaio preindurito 4140
Durezza
58–60 HRC superficie, 32–36 HRC nucleo
Runout Totale (TIR)
0,008 mm max
Tolleranza Foro di Presa
+0,005 / -0,000 mm
Rotondità Sede Conica
0,003 mm
Finitura Superficiale (Foro)
Ra 0,4 µm
Intervallo di Serraggio
Ø3 mm a Ø26 mm (standard)
Fessure
8 fessure, larghezza 0,15 mm
Filettatura Posteriore
M30 x 1,5 (personalizzabile secondo disegno)
Tempi di Consegna
7 giorni (grezzo), 15 giorni (standard)
MOQ
Nessun MOQ
Quando Serve un Runout Inferiore per la Produzione di Precisione
I mandrini a pinza standard mostrano un runout di 0,02 mm, sufficiente per la tornitura di sgrossatura. Per passate di finitura su viti mediche o ferrule per fibre ottiche, serve il TIR di 0,008 mm che questo mandrino offre. Il segreto è il nostro processo di rettifica: rettifichiamo la conicità e il foro di presa in un'unica operazione di serraggio, così qualsiasi errore del mandrino non viene trasferito alla sede della pinza. Se il mandrino della vostra macchina ha un runout di 0,005 mm, l'accumulo totale rimane sotto 0,015 mm, rispettando la maggior parte delle tolleranze ISO 2768-f. Per requisiti più severi, possiamo rettificare la pinza in abbinamento al numero di serie effettivo del vostro naso mandrino, raggiungendo un TIR di 0,005 mm con un sovrapprezzo.
Scegliere la Pinza Giusta per il Vostro Materiale e la Velocità del Mandrino
Il mandrino Tipo 52 funziona sia con barre tonde che esagonali. Per barre tonde fino a 26 mm, utilizzate la pinza a fessura piena. Per barre esagonali, la versione a fessura chiusa afferra le facce piatte senza segni. Oltre 8.000 RPM, consigliamo un bilanciamento dinamico G2.5: bilanciamo ogni mandrino a 10.000 RPM prima della spedizione e lo sbilanciamento residuo è inferiore a 0,5 g·mm. Per acciaio inossidabile o titanio, la finitura a ossido nero riduce l'attrito, ma dovreste aumentare la forza di serraggio del 10% per prevenire il respingimento. I nostri ingegneri possono calcolare la forza ottimale dell'asta di trazione per il vostro materiale in base ai parametri di taglio. Inviateci le specifiche del mandrino e vi risponderemo con una configurazione consigliata.
Personalizzazione: Diametro del Foro, Numero di Fessure e Filettatura Posteriore
Lavoriamo ogni mandrino su ordinazione, quindi i fori personalizzati non sono una richiesta speciale, ma la norma. Scegliete qualsiasi diametro del foro da 3 mm a 26 mm con incrementi di 0,1 mm. Il numero di fessure può essere 6, 8 o 12 a seconda della chiusura radiale necessaria (più fessure = migliore presa su barre fuori tondo). La filettatura posteriore può essere qualsiasi filettatura metrica o in pollici, o un gambo cilindrico liscio con chiavetta. Incidiamo anche il vostro numero di parte e un codice data sulla faccia per la tracciabilità. Non ci sono costi di attrezzatura per fori personalizzati, ma filettature non standard possono aggiungere 2 giorni ai tempi di consegna. Inviateci il vostro disegno via email e confermeremo il design entro 12 ore.
Qual è la quantità minima di ordine per questo mandrino a pinza?
Nessun MOQ: potete ordinare un singolo mandrino a pinza per tornio automatico Tipo 52 temprato e nero opaco per prove macchina e il prezzo rimane lo stesso per pezzo fino a 10 pezzi.
Potete personalizzare il diametro del foro e la filettatura posteriore?
Sì, lavoriamo il foro al diametro esatto richiesto (3–26 mm con passi di 0,1 mm) e tagliamo qualsiasi filettatura posteriore o configurazione del gambo dal vostro disegno, senza costi di attrezzatura.
Come garantite il runout di 0,008 mm su ogni mandrino?
Utilizziamo una CMM Zeiss per misurare il TIR su ogni pezzo, rifiutiamo qualsiasi valore superiore a 0,008 mm e spediamo un rapporto di ispezione individuale con il pezzo.
Qual è il tempo di consegna realistico per una versione personalizzata?
Le dimensioni standard vengono spedite in 15 giorni, fori e filettature personalizzati richiedono 17 giorni e i grezzi urgenti da stock preindurito vengono spediti in 7 giorni.
Richiedete un Preventivo Fermo con un Prezzo Reale