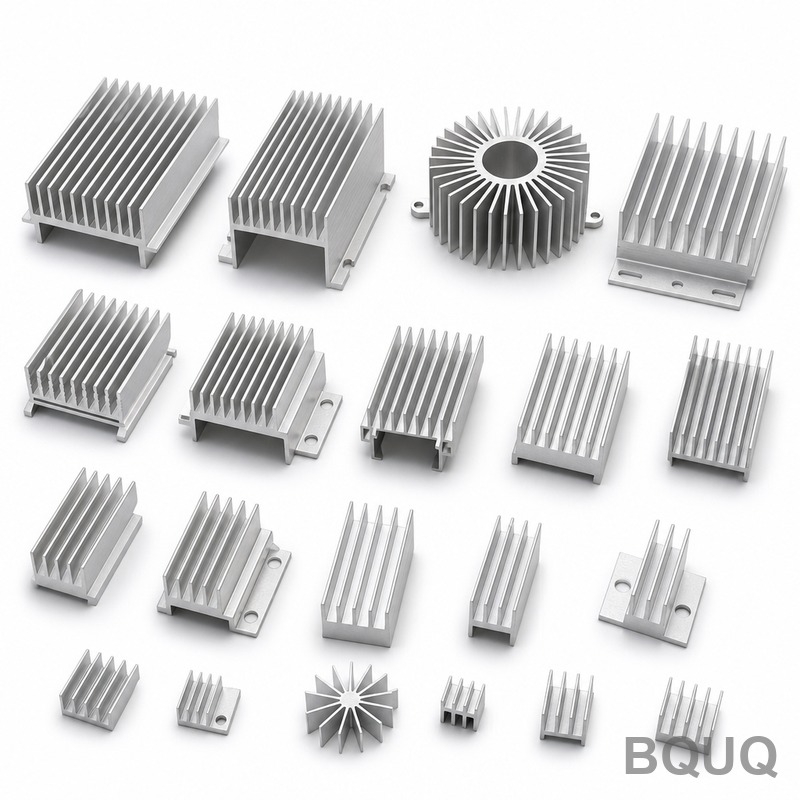
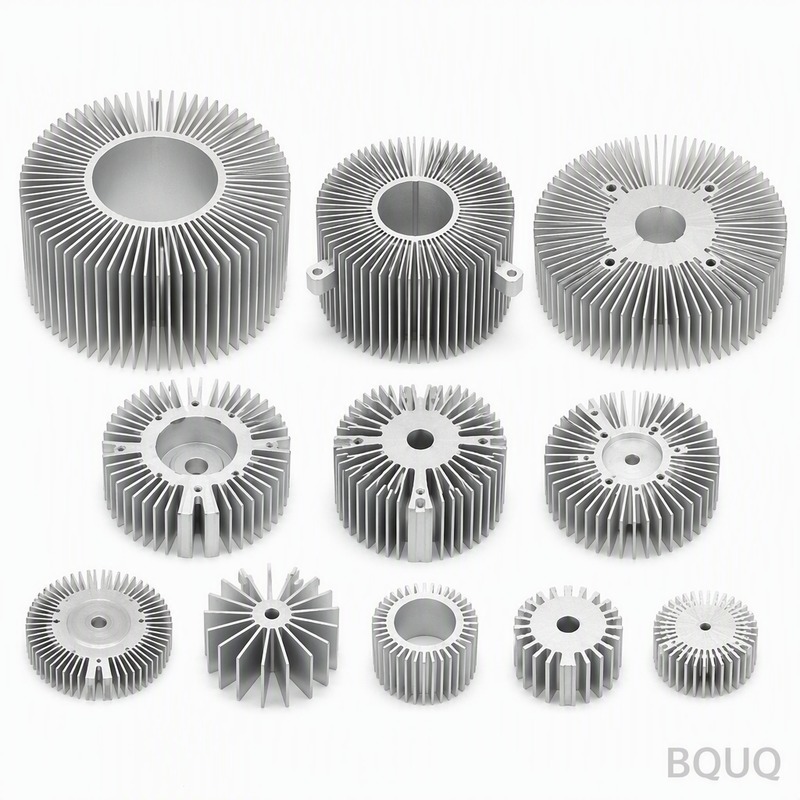
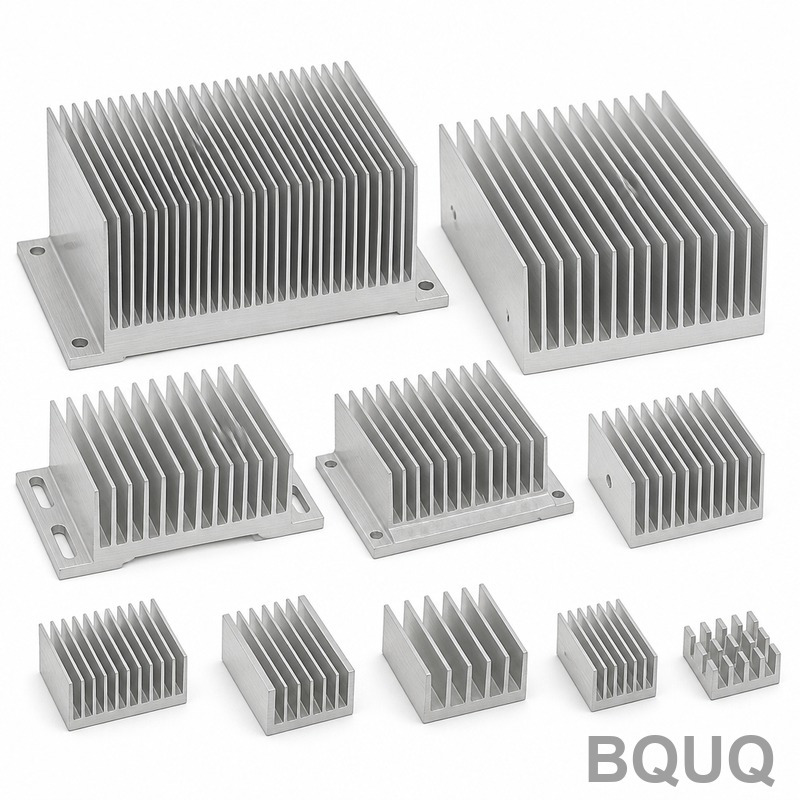
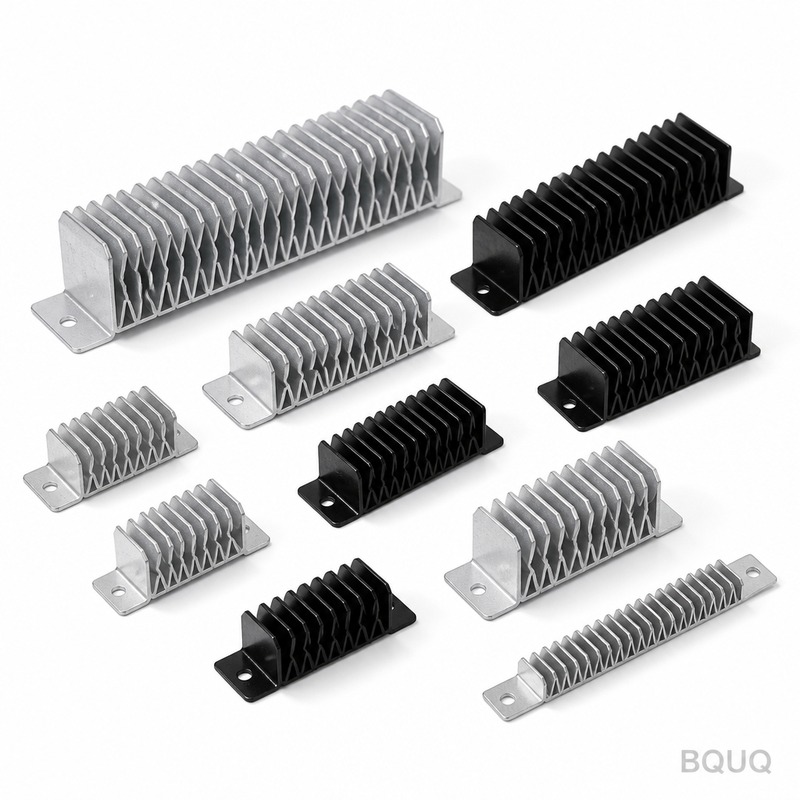
Dissipatore di calore a alette stampate per inverter VFD: alluminio pressofuso ADC12, alette da 1,0 mm con passo di 5,0 mm, planarità di 0,15 mm su 100 mm, resistenza termica di 0,48 K/W. MOQ 50 ...
Dissipatore di calore a alette stampate per inverter VFD
VFD Inverter Stamped Fin Heat Sink: ADC12 die-cast aluminium, 1.0 mm fins at 5.0 mm pitch, 0.15 mm over 100 mm flatness, 0.48 K/W thermal resistance. MOQ 50 ...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Il VFD Inverter Stamped Fin Heat Sink è un dissipatore in alluminio pressofuso ADC12 monoblocco, stampato su attrezzatura da 110 T con ripetibilità di ±0,03 mm, che garantisce 0,48 K/W a ΔT = 60 K. L'anodizzazione dura Tipo III a 25-40 µm è standard, la planarità è di 0,15 mm su 100 mm e il peso parte da 280 g a seconda dell'ingombro.
Con una produzione di 800.000 pezzi, questo VFD Inverter Stamped Fin Heat Sink viene stampato su attrezzatura da 110 T con ripetibilità di ±0,03 mm. L'alluminio pressofuso ADC12 garantisce 0,48 K/W a ΔT = 60 K, e l'anodizzazione dura Tipo III, 25-40 µm, viene applicata come standard.
Approccio Progettuale e Processo
Poiché la base e le alette vengono stampate in un unico pezzo, non esiste un giunto brasato che possa cedere. La planarità di 0,15 mm su 100 mm sulla superficie di montaggio viene mantenuta direttamente dallo stampo, il che garantisce un contatto uniforme dell'interfaccia termica.
La geometria monoblocco elimina lo strato adesivo presente nei dissipatori a due componenti, riducendo il percorso termico. Nulla si interpone tra l'alluminio pressofuso ADC12 e il flusso d'aria, se non la superficie stampata stessa.
La costruzione stampata tollera meglio le variazioni di lotto rispetto all'estrusione: l'usura dello stampo si manifesta innanzitutto come uno spostamento misurabile del passo delle alette, che l'ispezione rileva con CMM e piano di planarità in granito anziché sul campo.
La pressatura dell'alluminio pressofuso ADC12 mantiene il VFD Inverter Stamped Fin Heat Sink leggero, a partire da 280 g a seconda dell'ingombro, senza sacrificare la densità delle alette, il che è importante dove la lunghezza del percorso del flusso d'aria è già vincolata dall'involucro.
Ogni corsa è dimensionalmente identica, quindi la posizione dei fori a ±0,15 mm si mantiene costante su tutto il lotto. È questo che rende ripetibili i programmi in volume per VFD e inverter.
Il materiale standard è l'alluminio pressofuso ADC12, fornito con anodizzazione dura Tipo III, 25-40 µm. Per applicazioni in cui l'esposizione a VFD e inverter rappresenta una preoccupazione, consigliamo il trattamento passivante; dove la conduttività conta più del peso, il rame C110 migliora le prestazioni termiche e raddoppia approssimativamente la massa unitaria.
Classi di Tolleranza Specificabili
Le dimensioni generali rientrano in ±0,15 mm, con caratteristiche critiche quali ±0,05 mm sulla posizione dei fori di montaggio gestite separatamente. La geometria formata eredita la ripetibilità dell'attrezzatura di ±0,03 mm, e la posizione dei fori è mantenuta a ±0,15 mm. Le classi più strette richiedono un'operazione di pressatura aggiuntiva, quindi conviene decidere prima della realizzazione dell'attrezzatura anziché dopo.
Ispezione Prima di Ogni Spedizione
Ogni lotto è accompagnato da un rapporto CMM da CMM più piano di riscontro in granito. Registriamo planarità, passo, spessore di base e posizione dei fori, e segnaliamo qualsiasi valore al di fuori di ±0,15 mm prima che lasci la linea.
L'alluminio pressofuso ADC12 in ingresso viene controllato per spessore e durezza prima di entrare nella pressa. Dopo la formatura, CMM più piano di riscontro in granito conferma 0,15 mm su 100 mm e 5,0 mm rispetto al disegno.
La planarità viene misurata su granito anziché su ghisa, perché 0,15 mm su 100 mm a 80 x 60 x 35 mm si legge diversamente su un piano che non è stato lappato. I registri conservano entrambe le letture.
Ispezioniamo le punte delle alette da 1,0 mm per bava e cricca dopo la formatura, perché lo stampaggio può fessurare una radice senza alterare alcuna dimensione del disegno. Il limite di bava è stabilito per singolo particolare.
Dove viene utilizzato questo componente
Nelle applicazioni per VFD e inverter, la planarità di 0,15 mm su 100 mm della superficie di montaggio è importante quanto la prestazione termica: determina se il materiale di interfaccia termica si distribuisce in modo uniforme o si accumula a un'estremità.
I clienti nel settore VFD e inverter specificano tipicamente alluminio pressofuso ADC12 per motivi di corrosione e mantengono il disegno entro ±0,15 mm. La linea da 800.000 pezzi assorbe il volume senza una seconda fonte di fornitura.
Le normative su imballaggio e vibrazioni per VFD e inverter spingono verso una costruzione monopezzo. Un VFD Inverter Stamped Fin Heat Sink non presenta adesivo soggetto a scorrimento, che è la modalità di guasto tipica nei dissipatori a due componenti.
Nei VFD e inverter, la base funge solitamente anche da interfaccia di montaggio. 1,5 mm con planarità di 0,15 mm su 100 mm garantisce una superficie stabile per il pad termico del VFD e inverter.
Specifiche
Parametro
Valore / Intervallo
Materiale
Alluminio pressofuso ADC12
Spessore alette
1,0 mm
Passo alette
5,0 mm
Altezza alette
30 mm
Spessore base
1,5 mm
Planarità base
0,15 mm su 100 mm
Resistenza termica
0,48 K/W
Condizione di prova termica
ΔT = 60 K, convezione naturale
Finitura superficiale
anodizzazione dura Tipo III, 25-40 µm
Intervallo dimensionale
80 x 60 x 35 mm
FAQ: Le vostre domande prima di ordinare
È possibile personalizzare il VFD Inverter Stamped Fin Heat Sink per la nostra applicazione?
Sì. Inviate un disegno o un campione e vi restituiamo una nota DFM entro 3 giorni lavorativi. La maggior parte delle personalizzazioni per VFD e inverter riguarda i 5,0 mm, gli 1,5 mm o lo schema dei fori, e tutte e tre sono modifiche di attrezzaggio sulla pressa da 110 T esistente, non l'acquisto di una nuova macchina.
Realizzate il VFD Inverter Stamped Fin Heat Sink in dimensioni diverse?
La famiglia copre 80 x 60 x 35 mm, con pesi unitari a partire da 280 g. Poiché la base è stampata, le nuove dimensioni richiedono un cambio di inserto nello stampo anziché una nuova linea di pressatura, quindi lo sviluppo richiede solitamente 2 settimane invece di 8.
Fornite file CAD o un disegno?
Forniamo un disegno 2D con il report CMM e, su richiesta, il file 3D STEP. Entrambi riportano le tolleranze di planarità e le linee di divisione dell'attrezzaggio, un aspetto importante se verificate 0,15 mm su 100 mm nel vostro assemblaggio.
Come prevenite la corrosione galvanica?
La chiave è evitare un secondo metallo nell'area di contatto umido. Consigliamo l'anodizzazione dura Tipo III, 25-40 µm e, dove il componente tocca un telaio in alluminio, una rondella isolante. Comunicateci il materiale di accoppiamento e specificheremo il rivestimento di conseguenza.
Qual è la differenza tra il vostro VFD Inverter Stamped Fin Heat Sink e un VFD Inverter Stamped Fin Heat Sink a alette skived?
Le alette skived sono fresate, quindi si ottengono alette sottili ed elevate con una densità maggiore a parità di altezza, ma il costo scala direttamente con l'area delle alette. Lo stampaggio offre lo stesso risultato in un solo colpo a un costo unitario molto inferiore sotto le 800.000 pz. Per VFD e inverter in un involucro ad altezza fissa, lo stampato è normalmente la soluzione giusta.
La linea si trova a Dongguan in un unico stabilimento ISO9001. Le presse da 110 T coprono la famiglia VFD Inverter Stamped Fin Heat Sink, e la capacità produttiva attualmente garantita è di 800.000 pz al mese.
La fabbrica è certificata ISO9001 e può fornire documentazione RoHS e REACH insieme all'imballaggio con sacchetto PE + cartone a nido d'ape, 15 kg per cartone. Su richiesta è possibile organizzare un'ispezione SGS di terze parti prima della sigillatura del container.
Quotiamo EXW e teniamo 50 pz per il campionamento. Il campione è gratuito con disegno, 5-7 giorni, quindi una prima valutazione non richiede un impegno produttivo.
Standard per questo processo: 15-25 giorni dopo approvazione attrezzatura
MOQ
Standard per questo processo: 5,000 pz
Capacità
800,000 pz in produzione
Selezione / confronto
Opzione
Ideale per
Compromesso
Aletta stampata monopezzo
Raffreddamento inverter VFD ad alto volume con percorso flusso d'aria fisso
Attrezzatura necessaria; passo alette definito dallo stampo
Dissipatore estruso
Bassi volumi o profili semplici
Meno tollerante alla variazione di lotto; usura stampo modifica passo alette
Raffreddatore a due parti incollate
Prototipi o materiali misti
Strato adesivo aggiunge resistenza termica e il giunto può cedere
Pressofuso con alette brasate
Geometrie complesse
Giunto brasato è un potenziale punto di rottura
Aletta stampata con anodizzazione dura Tipo III
Resistenza all'usura e alla corrosione
Aggiunge 25-40 µm di rivestimento; mascheramento può essere necessario
Processo / ispezione
Fase
Controllo
Registrazione
Pressatura
Attrezzatura da 110 T, ripetibilità ±0,03 mm
Dati dimensionali della corsa
Passo delle alette
Monitoraggio dell'usura dello stampo
Misurazione CMM
Planarità
0,15 mm su 100 mm sulla superficie di montaggio
Piano di riscontro in granito
Posizione dei fori
±0,15 mm
Report CMM
Finitura superficiale
Anodizzazione dura Tipo III, 25-40 µm
Certificato di spessore del rivestimento
Ispezione finale
Prima di ogni spedizione
Rapporto di ispezione
Domande frequenti
Qual è la prestazione termica di questo dissipatore a alette stampate per inverter VFD?
Offre 0,48 K/W a ΔT = 60 K con alluminio pressofuso ADC12. La costruzione stampata in un pezzo unico elimina lo strato adesivo presente nei dissipatori a due componenti, riducendo il percorso termico. L'anodizzazione dura Tipo III a 25-40 µm è standard.
Quali tolleranze potete mantenere sul dissipatore a alette stampate?
Manteniamo una ripetibilità di ±0,03 mm grazie all'attrezzatura da 110 T, ±0,15 mm sulla posizione dei fori e 0,15 mm su 100 mm di planarità sulla superficie di montaggio. Questi valori sono verificati tramite CMM e piano di riscontro in granito prima di ogni spedizione.
Quali materiali e finitura superficiale utilizzate?
Il dissipatore è stampato in alluminio pressofuso ADC12. L'anodizzazione dura Tipo III, 25-40 µm, è applicata come standard. Questa combinazione garantisce 0,48 K/W a ΔT = 60 K e resiste all'usura e alla corrosione.
Quanto pesa il dissipatore di calore a alette stampate per inverter VFD?
Il peso parte da 280 g a seconda dell'ingombro. Il design monopezzo stampato lo mantiene leggero senza sacrificare la densità delle alette, un fattore importante quando la lunghezza del percorso del flusso d'aria è già vincolata dall'involucro.
Qual è la capacità produttiva e il tempo di consegna?
Operiamo a 800.000 pz. Il tempo di consegna standard per questo processo è di 15-25 giorni dopo l'approvazione dell'attrezzatura, con MOQ di 5.000 pz. Ogni colpo è dimensionalmente identico per garantire una produzione a lotti costante.
Come ispezionate il dissipatore di calore prima della spedizione?
L'ispezione include CMM per il passo delle alette e la posizione dei fori, piano di riscontro in granito per una planarità di 0,15 mm su 100 mm, e controlli dello spessore del rivestimento per anodizzazione dura Tipo III a 25-40 µm. I registri vengono conservati per ogni spedizione.
Perché scegliere alette stampate rispetto a dissipatori estrusi o brasati?
La costruzione stampata tollera meglio la variazione tra lotti rispetto all'estrusione, perché l'usura dello stampo si manifesta come uno spostamento misurabile del passo delle alette, rilevato dall'ispezione. La base e le alette monopezzo eliminano giunti brasati e strati adesivi, migliorando l'affidabilità del percorso termico.