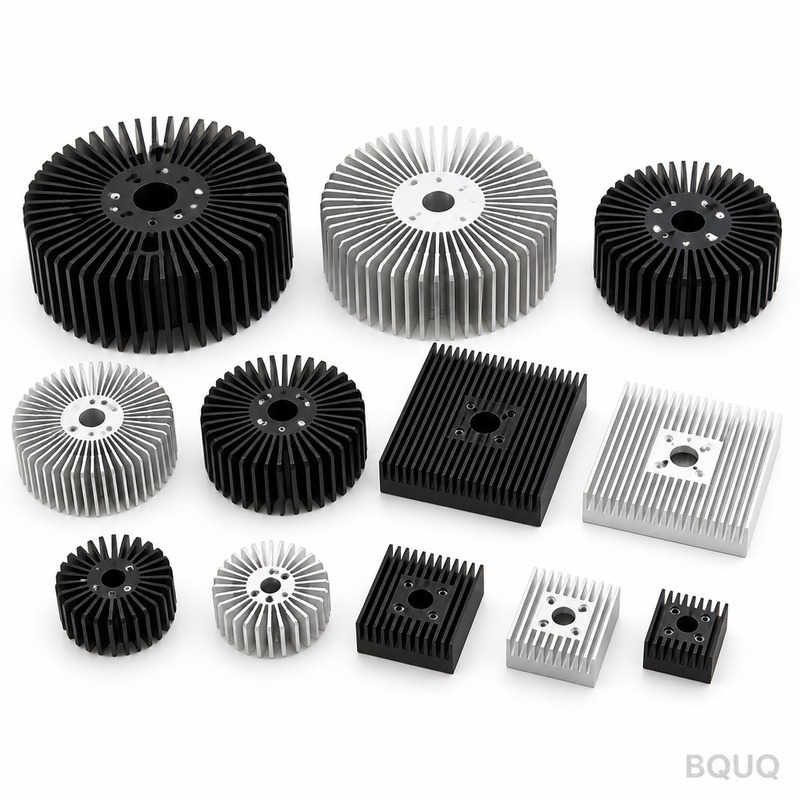
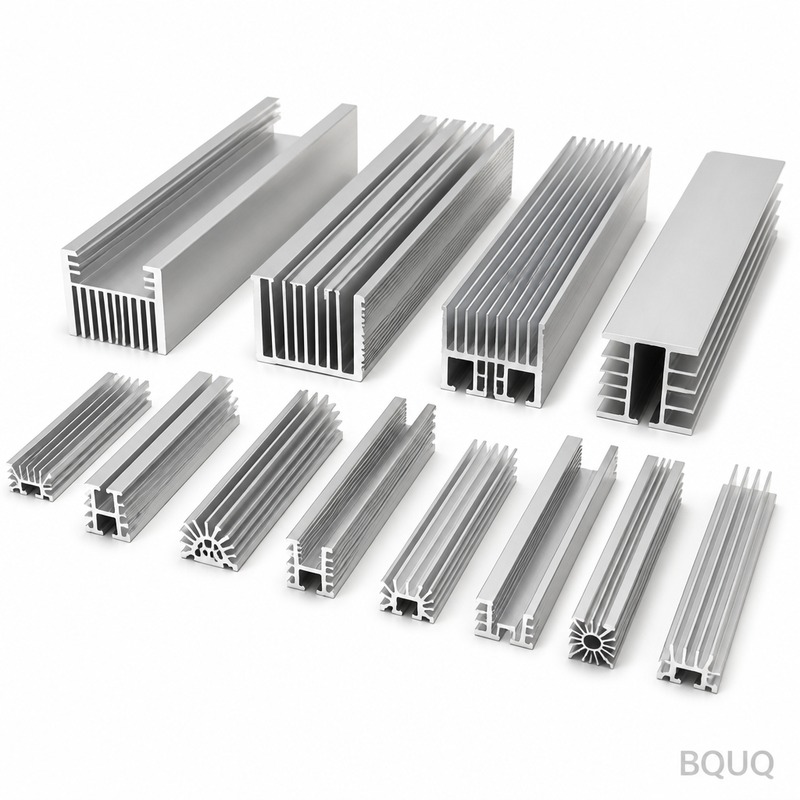
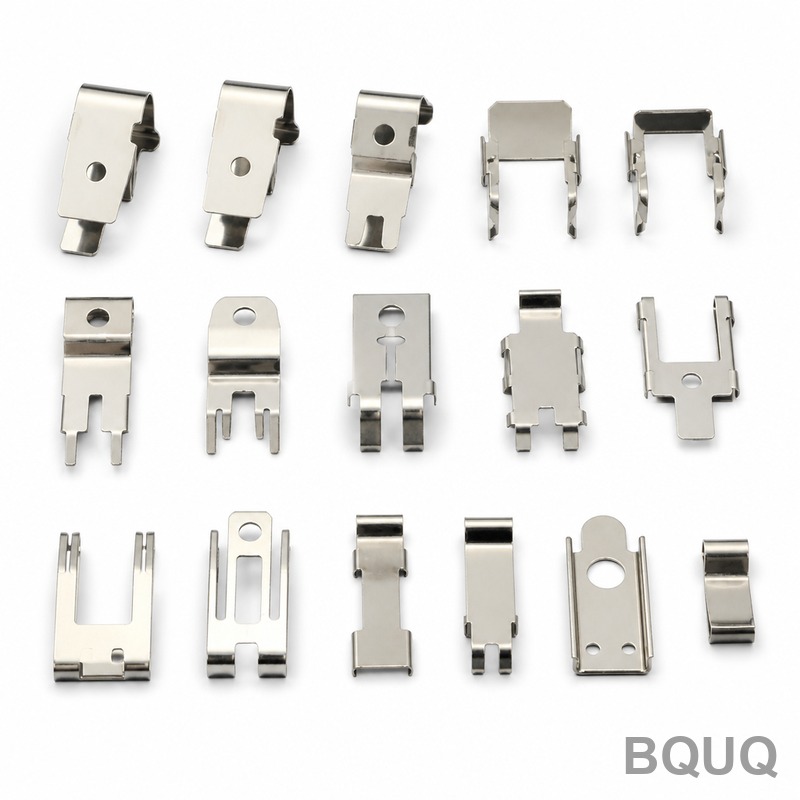
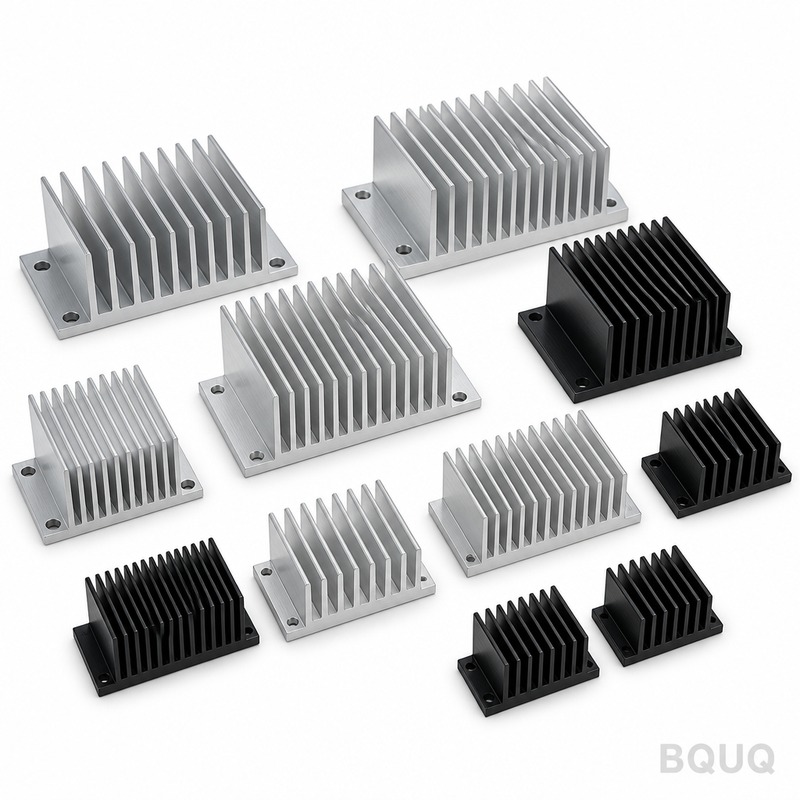
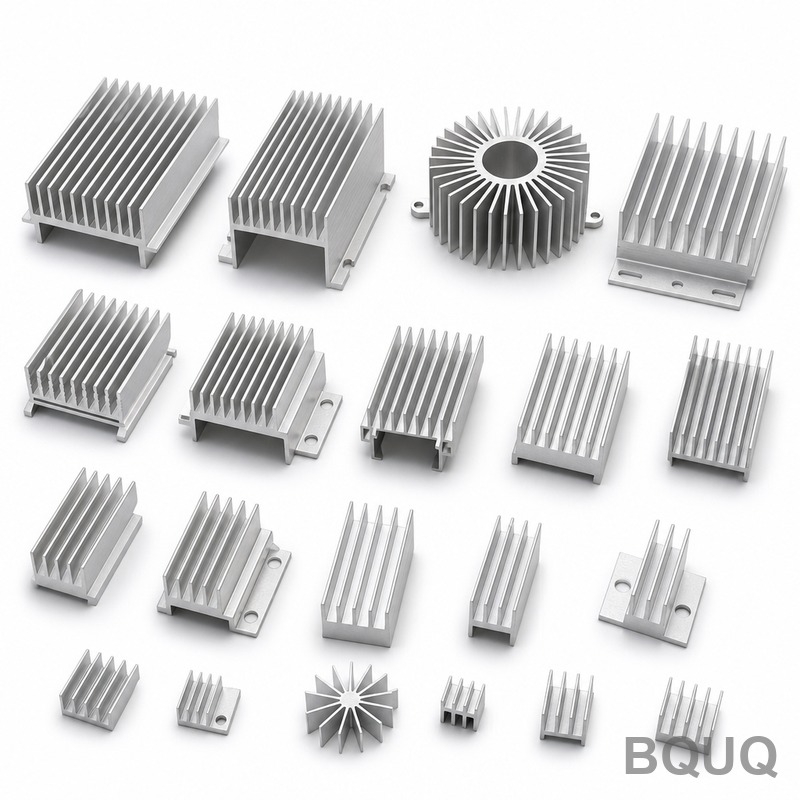
piastra dissipatrice in alluminio: ADC12 pressofuso in alluminio, alette da 1,0 mm con passo di 1,5 mm, planarità di 0,05 mm su 100 mm, resistenza termica 0,35 K/W. MOQ 50 pz, spedizione...
Piastra dissipatrice in alluminio
aluminum heat sink plate: ADC12 die-cast aluminium, 1.0 mm fins at 1.5 mm pitch, 0.05 mm over 100 mm flatness, 0.35 K/W thermal resistance. MOQ 50 pcs, ships...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
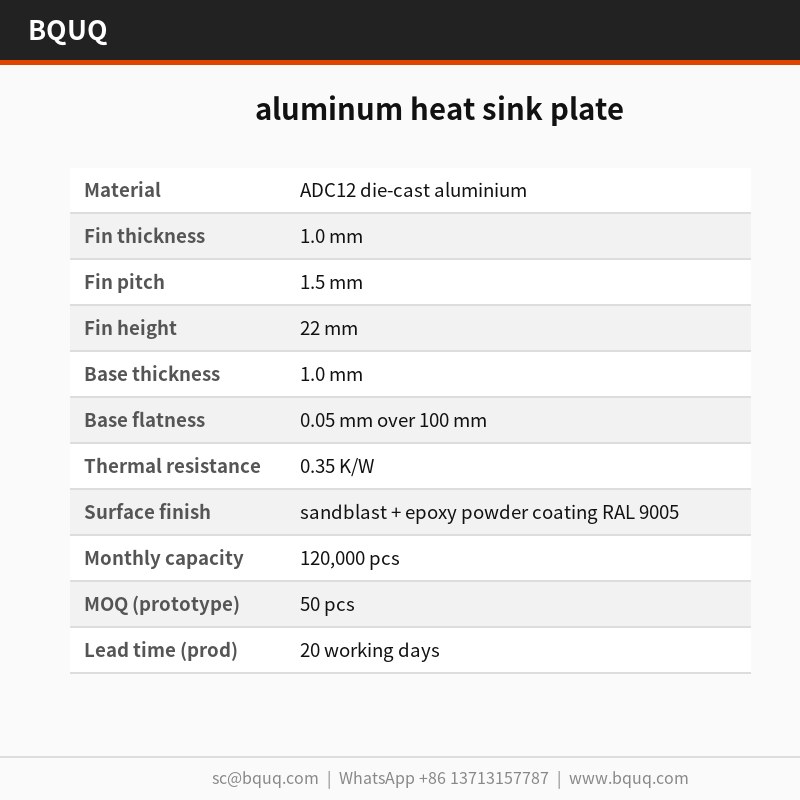
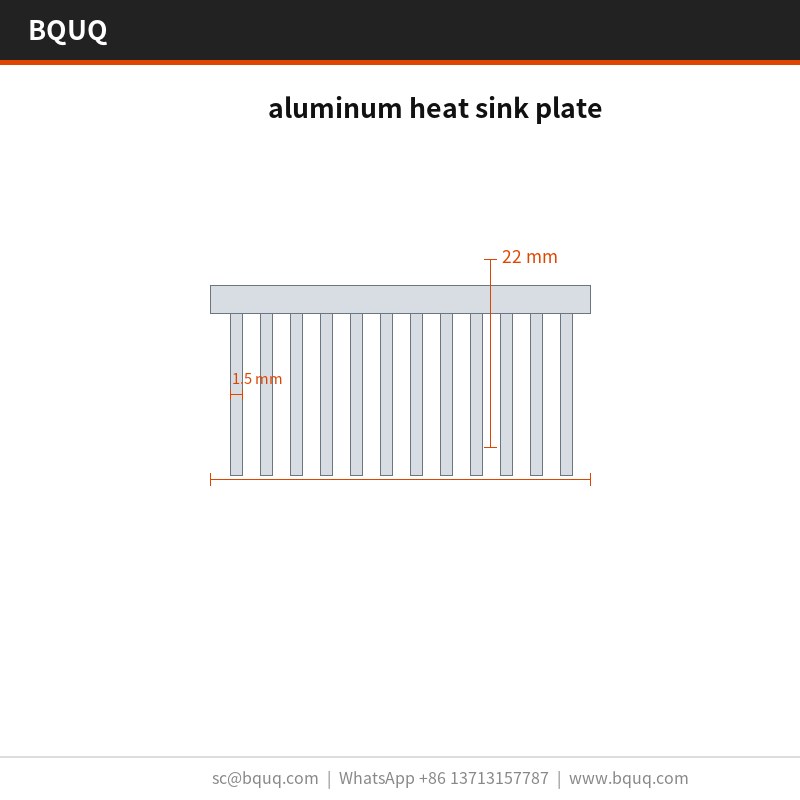
La piastra dissipatore in alluminio utilizza alluminio pressofuso ADC12 con passo alette di 1,5 mm e spessore di 1,0 mm, stampata in un'unica corsa da 63 T. Mantiene 0,05 mm su 100 mm sulla superficie di montaggio, raggiunge una resistenza termica di 0,35 K/W e mantiene un passo di ±0,05 mm su una produzione di 120.000 pezzi con un ciclo di 25 s.
La piastra dissipatore in alluminio combina un passo alette di 1,5 mm con uno spessore di 1,0 mm in alluminio pressofuso ADC12, così i pezzi da 20 x 20 x 10 mm mantengono 0,05 mm su 100 mm sulla superficie di montaggio. La resistenza termica è di 0,35 K/W, misurata a CMM con risoluzione 0,001 mm per lotto.
Lo stampaggio garantisce un profilo aletta ripetibile da 1,0 mm che l'estrusione non riesce a mantenere: lo stampo forma ogni aletta in un'unica corsa, quindi il passo rimane entro ±0,05 mm su una produzione di 120.000 pezzi.
Un'unica corsa da 63 T forma l'intera piastra dissipatore in alluminio, quindi il costo del pezzo smette di crescere con la complessità. L'attrezzatura lavora a ±0,05 mm e il ciclo di 25 s alimenta una linea da 120.000 pezzi.
La geometria monopezzo elimina lo strato adesivo presente nei dissipatori a due componenti, riducendo il percorso termico. Nulla si interpone tra l'alluminio pressofuso ADC12 e il flusso d'aria, se non la superficie stampata stessa.
La costruzione stampata tollera meglio le variazioni di lotto rispetto all'estrusione: l'usura dello stampo si manifesta innanzitutto come uno spostamento misurabile del passo delle alette, che l'ispezione rileva a CMM con risoluzione 0,001 mm anziché sul campo.
La finitura sabbiatura + rivestimento epossidico in polvere RAL 9005 viene applicata dopo la formatura, così la protezione anticorrosiva non viene intaccata alla base delle alette come accade nelle alternative lavorate meccanicamente.
Selezione del materiale e finitura superficiale
Il materiale standard è l'alluminio pressofuso ADC12, fornito con sabbiatura + rivestimento epossidico in polvere RAL 9005. Per applicazioni in cui è critica l'esposizione in ambito EV e caricabatterie OBC, consigliamo la soluzione passivata; dove la conducibilità conta più del peso, il rame C110 aumenta le prestazioni termiche e raddoppia circa la massa unitaria.
Classi di tolleranza specificabili
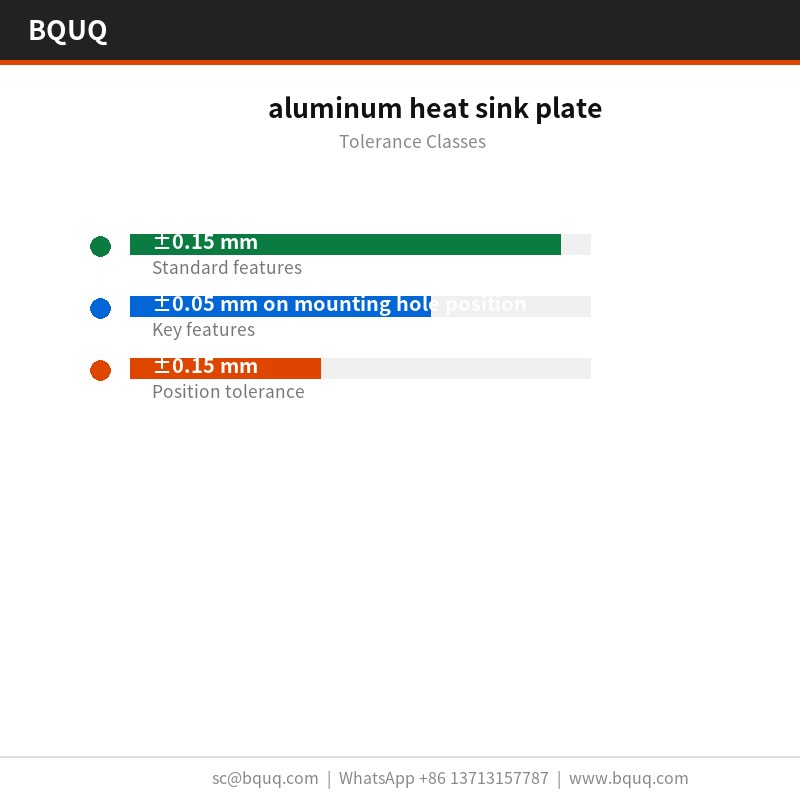
Le dimensioni generali sono a ±0,15 mm, con caratteristiche critiche come ±0,05 mm sulla posizione dei fori di montaggio gestite separatamente. La geometria formata eredita la ripetibilità dell'attrezzatura di ±0,05 mm, e la posizione dei fori è mantenuta a ±0,15 mm. Le classi più strette richiedono un'operazione di pressatura aggiuntiva, quindi conviene deciderlo prima della costruzione dell'attrezzatura anziché dopo.
Ispezione prima di ogni spedizione
La planarità viene verificata su un piano di riscontro in granito, a 20 °C, rispetto a un limite di 0,05 mm su 100 mm, e il passo delle alette è verificato otticamente a ±0,05 mm. I rapporti accompagnano ogni lotto.
Ogni lotto è corredato da un rapporto CMM con risoluzione 0,001 mm. Registriamo planarità, passo, spessore della base e posizione dei fori, e segnaliamo qualsiasi valore fuori da ±0,15 mm prima che lasci la linea.
Il campionamento è AQL 0,65 per le dimensioni critiche e 1,5 per quelle generali, con CMM a risoluzione 0,001 mm su ogni primo articolo. Scostamenti oltre ±0,15 mm attivano una selezione completa del lotto.
La planarità è misurata su granito anziché su ghisa, perché 0,05 mm su 100 mm su pezzi da 20 x 20 x 10 mm si leggono diversamente su un piano non lappato. I registri conservano entrambe le letture.
I programmi EV e caricabatterie OBC sono la ragione per cui esiste questa geometria. Dove l'involucro non può crescere in altezza, la densità delle alette è l'unica leva, e un passo di 1,5 mm con spessore di 1,0 mm è il limite pratico per l'alluminio.
Per le costruzioni EV e caricabatterie OBC, la superficie di montaggio a 0,05 mm su 100 mm conta quanto la valutazione termica: decide se il materiale interfacciale termico si distribuisce uniformemente o si accumula a un'estremità.
Dove una piastra dissipatore in alluminio opera a volumi EV e caricabatterie OBC, la coerenza pezzo-pezzo determina i resi sul campo. ±0,05 mm su una produzione di 120.000 pezzi mantiene la curva termica entro una sola banda.
In ambito EV e caricabatterie OBC, la base funge di solito anche da interfaccia di montaggio. 1,0 mm con planarità di 0,05 mm su 100 mm offre una superficie stabile per il pad termico EV e caricabatterie OBC.
sabbiatura + rivestimento epossidico in polvere RAL 9005
Intervallo dimensionale
20 x 20 x 10 mm
FAQ: Le vostre domande prima dell'ordine
Quali materiali consigliate?
L'alluminio pressofuso ADC12 è la scelta standard. Per applicazioni EV e caricabatterie OBC in ambiente corrosivo specifichiamo 6063-T5 con sabbiatura + rivestimento epossidico in polvere RAL 9005; per la massima conducibilità passiamo al rame C110, che aumenta costo e peso ma riduce la resistenza termica di circa la metà a parità di ingombro.
Realizzate la piastra dissipatore in alluminio in dimensioni diverse?
La famiglia copre 20 x 20 x 10 mm, con pesi unitari a partire da 120 g. Poiché la base è pressata, le nuove dimensioni richiedono un cambio di inserto dello stampo anziché una nuova linea di pressatura, quindi lo sviluppo è di solito di 2 settimane anziché 8.
Quali sono le condizioni di imballaggio e spedizione?
L'imballaggio standard è sacchetto in PE + cartone a nido d'ape, 15 kg per cartone. Quotiamo EXW. I cartoni per l'esportazione sono etichettati con lotto, quantità e stato di ispezione, e la documentazione completa, incluso il rapporto di ispezione, viaggia con la merce.
La chiave è evitare un secondo metallo nell'area di contatto umido. Consigliamo sabbiatura + rivestimento epossidico in polvere RAL 9005 e, dove il componente tocca un telaio in alluminio, una rondella isolante. Comunicateci il materiale di accoppiamento e specificheremo il rivestimento di conseguenza.
Qual è la differenza tra la vostra piastra dissipatore in alluminio e una piastra dissipatore in alluminio a alette skived?
Le alette skived sono fresate, quindi si ottengono alette sottili e alte e una densità maggiore a parità di altezza, ma il costo cresce direttamente con l'area delle alette. Lo stampaggio offre lo stesso risultato in un'unica corsa a un costo unitario molto inferiore sotto i 120.000 pezzi. Per applicazioni EV e caricabatterie OBC in un involucro ad altezza fissa, la soluzione stampata è normalmente quella corretta.
Come produciamo e spediamo
Fornitura diretta da Dongguan: nastro di coils, formatura, trattamento superficiale e ispezione avvengono in un unico stabilimento, quindi la planarità di 0,05 mm su 100 mm è verificata prima che il pezzo venga imballato.
La nostra esperienza in ambito EV e caricabatterie OBC risale al primo programma di attrezzatura nel 2015. Questa storia è il motivo per cui la sabbiatura standard + rivestimento epossidico in polvere RAL 9005 e ±0,15 mm sono valori conservativi anziché ottimistici.
La produzione opera su cicli di 25 s con visione in linea su 0,05 mm su 100 mm. È questo che rende credibile un impegno di 120.000 pezzi in alta stagione.
Richiedi un preventivo: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, Cina
±0,05 mm passo aletta; 0,05 mm su 100 mm superficie di montaggio
Tempi di consegna
Non specificati nell'articolo
MOQ
Non specificato nell'articolo
Capacità
Produzione di 120.000 pezzi; ciclo di 25 s
Selezione / confronto
Opzione
Ideale per
Compromesso
Piastra dissipatore in alluminio stampata
Profilo aletta ripetibile da 1,0 mm
L'usura dello stampo sposta il passo delle alette, rilevato dal CMM
Dissipatore estruso
Sezioni trasversali semplici e uniformi
Non riesce a mantenere un profilo aletta da 1,0 mm con la stessa ripetibilità
Dissipatore a due componenti con adesivo
Geometrie complesse
Lo strato adesivo aggiunge resistenza al percorso termico
Sabbiatura + rivestimento epossidico in polvere RAL 9005
Protezione anticorrosiva dopo la formatura
Applicato dopo la formatura per evitare tagli alla base delle alette
Processo / ispezione
Fase
Controllo
Registro
Stampaggio
Un'unica corsa da 63 T forma l'intera piastra
Attrezzatura a ±0,05 mm
Formatura alette
Lo stampo forma ogni aletta in un'unica corsa
Passo entro ±0,05 mm su 120.000 pezzi
Ispezione
CMM con risoluzione 0,001 mm per lotto
Resistenza termica misurata di 0,35 K/W
Rivestimento
Sabbiatura + rivestimento epossidico in polvere RAL 9005 dopo la formatura
Protezione anticorrosiva non intaccata alla base delle alette
Domande frequenti
Qual è il passo delle alette e lo spessore del materiale della piastra dissipatore in alluminio?
La piastra combina un passo alette di 1,5 mm con uno spessore di 1,0 mm in alluminio pressofuso ADC12. Ciò consente ai pezzi da 20 x 20 x 10 mm di mantenere 0,05 mm su 100 mm sulla superficie di montaggio.
Quale resistenza termica posso aspettarmi da questa piastra dissipatore?
La resistenza termica è di 0,35 K/W, misurata a CMM con risoluzione 0,001 mm per lotto. La geometria stampata monopezzo elimina lo strato adesivo presente nei dissipatori a due componenti, riducendo il percorso termico.
Quanto è ripetibile il profilo delle alette in produzione?
Lo stampaggio garantisce un profilo aletta ripetibile da 1,0 mm che l'estrusione non riesce a mantenere. Lo stampo forma ogni aletta in un'unica corsa, quindi il passo rimane entro ±0,05 mm su una produzione di 120.000 pezzi.
Qual è il tempo di ciclo e la capacità produttiva?
Un'unica corsa da 63 T forma l'intera piastra dissipatore in alluminio. L'attrezzatura lavora a ±0,05 mm e il ciclo di 25 s alimenta una linea da 120.000 pezzi.
Come gestisce la costruzione stampata le variazioni di lotto?
La costruzione stampata tollera meglio le variazioni di lotto rispetto all'estrusione. L'usura dello stampo si manifesta innanzitutto come uno spostamento misurabile del passo delle alette, che l'ispezione rileva a CMM con risoluzione 0,001 mm anziché sul campo.
Quale finitura superficiale viene applicata e quando?
La finitura sabbiatura + rivestimento epossidico in polvere RAL 9005 viene applicata dopo la formatura. Ciò garantisce che la protezione anticorrosiva non venga intaccata alla base delle alette come accade nei componenti lavorati meccanicamente.
Perché il design monopezzo migliora le prestazioni termiche?
La geometria monopezzo elimina lo strato adesivo presente nei dissipatori a due componenti, riducendo il percorso termico. Nulla si interpone tra l'alluminio pressofuso ADC12 e il flusso d'aria, se non la superficie stampata stessa.