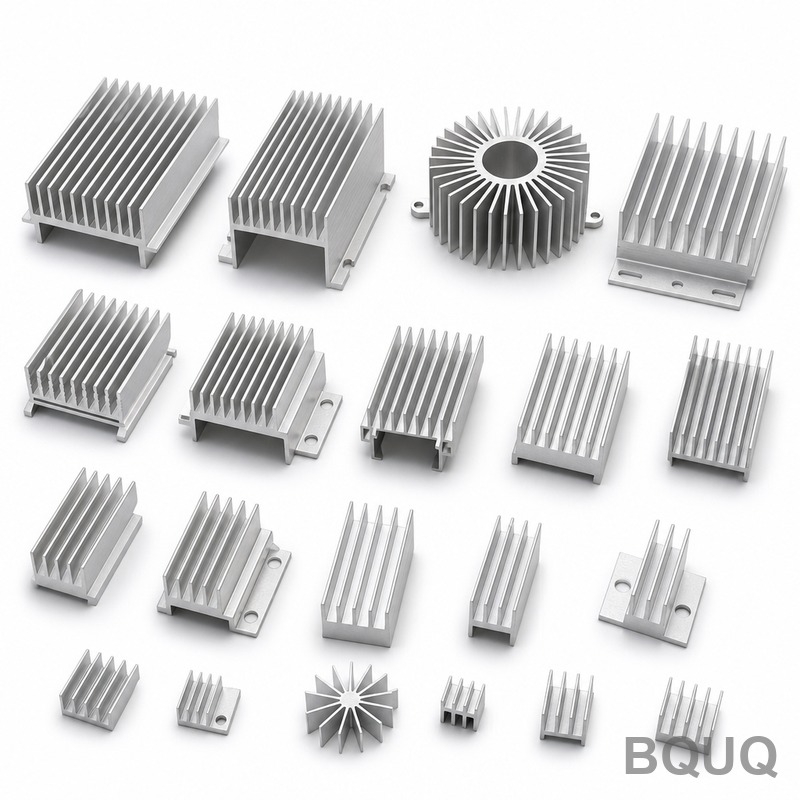
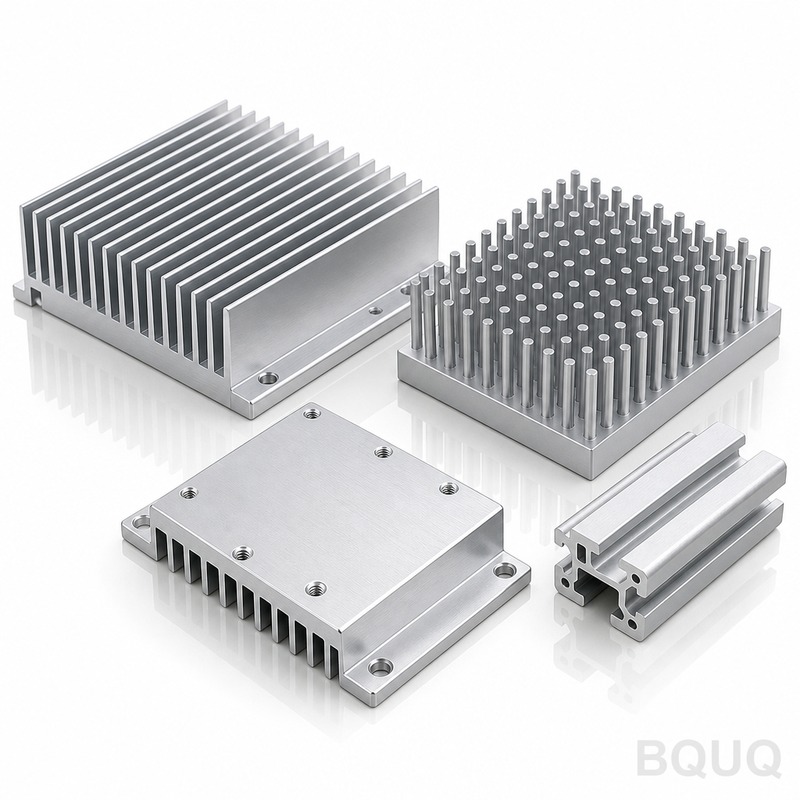
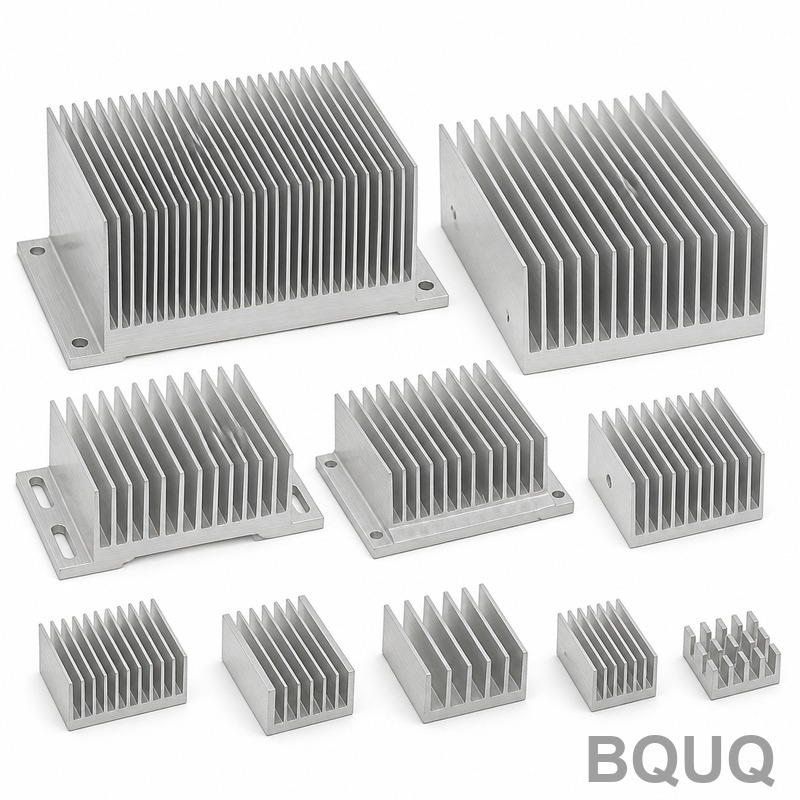
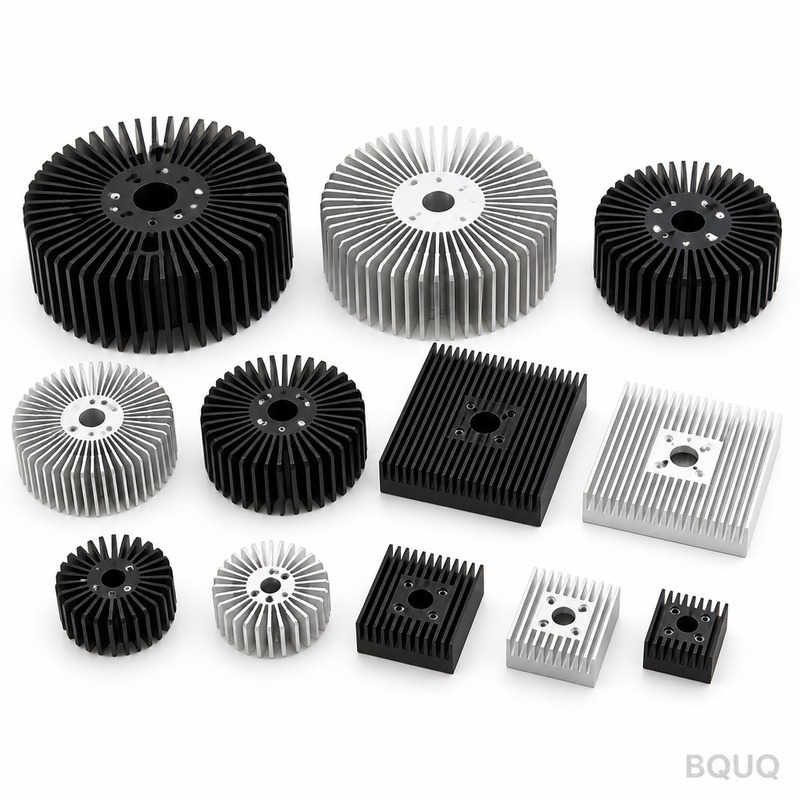
estrusione di dissipatore di calore in alluminio: alluminio 1050A, alette da 0,3 mm con passo di 5,0 mm, planarità di 0,05 mm su 100 mm, resistenza termica di 0,35 K/W. MOQ 100 pz, spedizione in ...
estrusione di dissipatore di calore in alluminio
aluminum heat sink extrusion: 1050A aluminium, 0.3 mm fins at 5.0 mm pitch, 0.05 mm over 100 mm flatness, 0.35 K/W thermal resistance. MOQ 100 pcs, ships in ...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
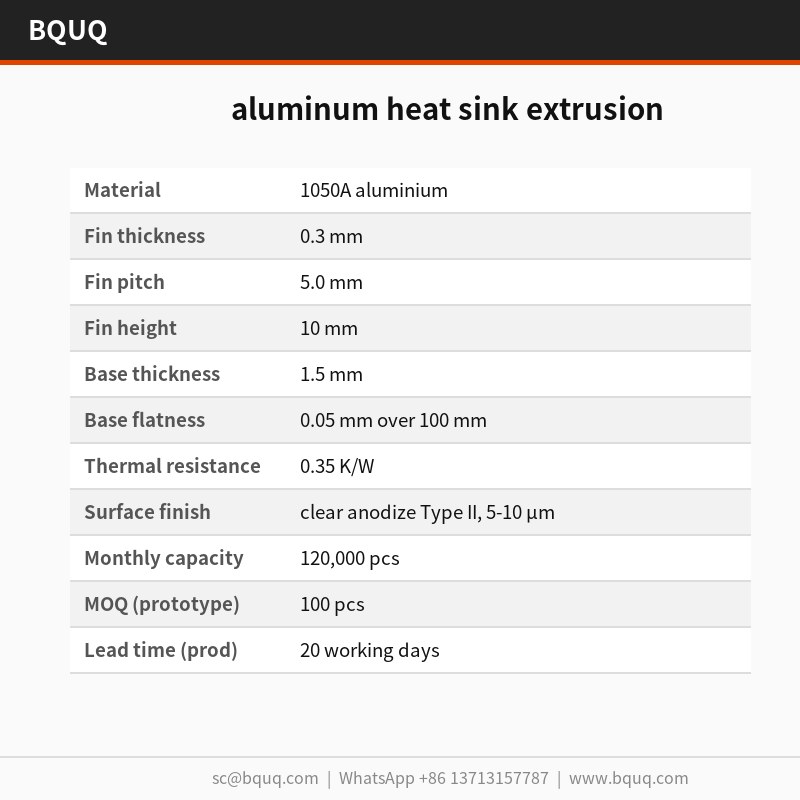
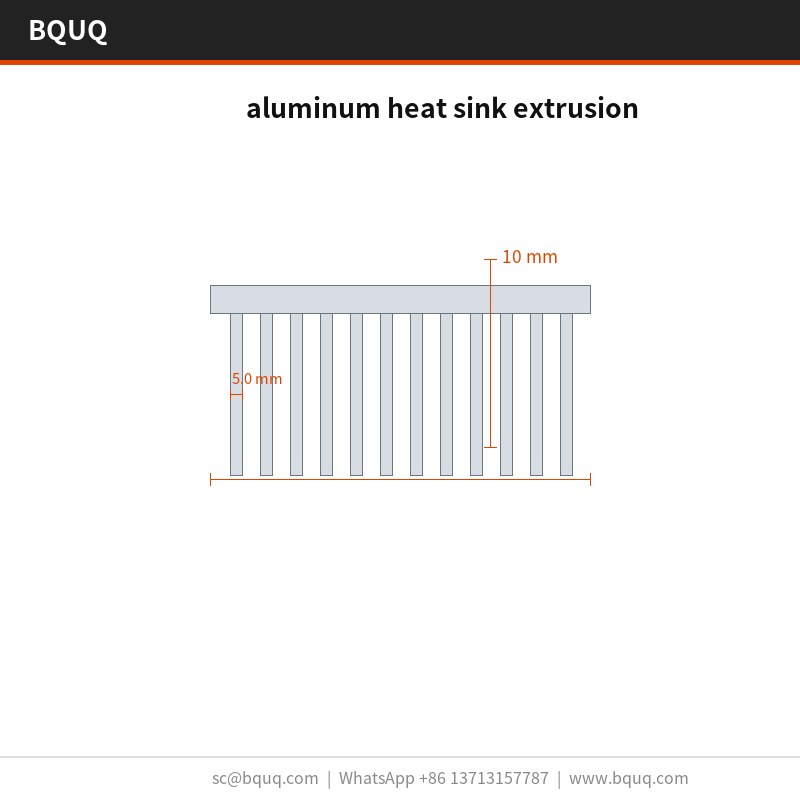
L'estrusione di dissipatori di calore in alluminio 1050A offre una resistenza termica di 0,35 K/W con ΔT = 75 K e aria forzata a 2,0 m/s. Le alette sono spesse 0,3 mm con passo di 5,0 mm su una base di 1,5 mm, e la planarità è mantenuta entro 0,05 mm su 100 mm. Un singolo colpo da 63 T forma il profilo monopezzo, con attrezzatura a ±0,03 mm e un ciclo di 18 s che alimenta una linea da 120.000 pz.
Un'estrusione di dissipatore di calore in alluminio 1050A offre una resistenza termica di 0,35 K/W con ΔT = 75 K, aria forzata a 2,0 m/s. Le alette sono spesse 0,3 mm con passo di 5,0 mm su una base di 1,5 mm, e ogni lotto viene spedito con un rapporto CMM su CMM più piano di planarità in granito.
Approccio progettuale e processo
Poiché la base e le alette vengono pressate in un unico pezzo, non esiste un giunto brasato che possa cedere. La planarità di 0,05 mm su 100 mm sulla faccia di montaggio è mantenuta direttamente dallo stampo, il che garantisce un contatto uniforme dell'interfaccia termica.
Un singolo colpo da 63 T forma l'intera estrusione del dissipatore di calore in alluminio, quindi il costo del pezzo smette di crescere con la complessità. L'attrezzatura lavora a ±0,03 mm e il ciclo di 18 s alimenta una linea da 120.000 pz.
La geometria monopezzo elimina lo strato adesivo presente nei raffreddatori a due parti, riducendo il percorso termico. Nulla si interpone tra l'alluminio 1050A e il flusso d'aria se non la superficie stampata stessa.
La pressatura dell'alluminio 1050A mantiene leggera l'estrusione del dissipatore di calore in alluminio, a partire da 650 g a seconda dell'ingombro, senza sacrificare la densità delle alette, il che è importante dove la lunghezza del percorso del flusso d'aria è già fissata dall'involucro.
La finitura di anodizzazione trasparente Tipo II, 5-10 µm, viene applicata dopo la formatura, quindi la protezione dalla corrosione non viene intaccata alla base delle alette come accade nelle alternative lavorate a macchina.
Selezione del materiale e finitura superficiale
Il materiale standard è l'alluminio 1050A, fornito con anodizzazione trasparente Tipo II, 5-10 µm. Per applicazioni in cui l'esposizione di telecomunicazioni e stazioni base è una preoccupazione, consigliamo il trattamento di passivazione; dove la conduttività conta più del peso, il rame C110 aumenta le prestazioni termiche e raddoppia all'incirca la massa unitaria.
Classi di tolleranza che è possibile specificare
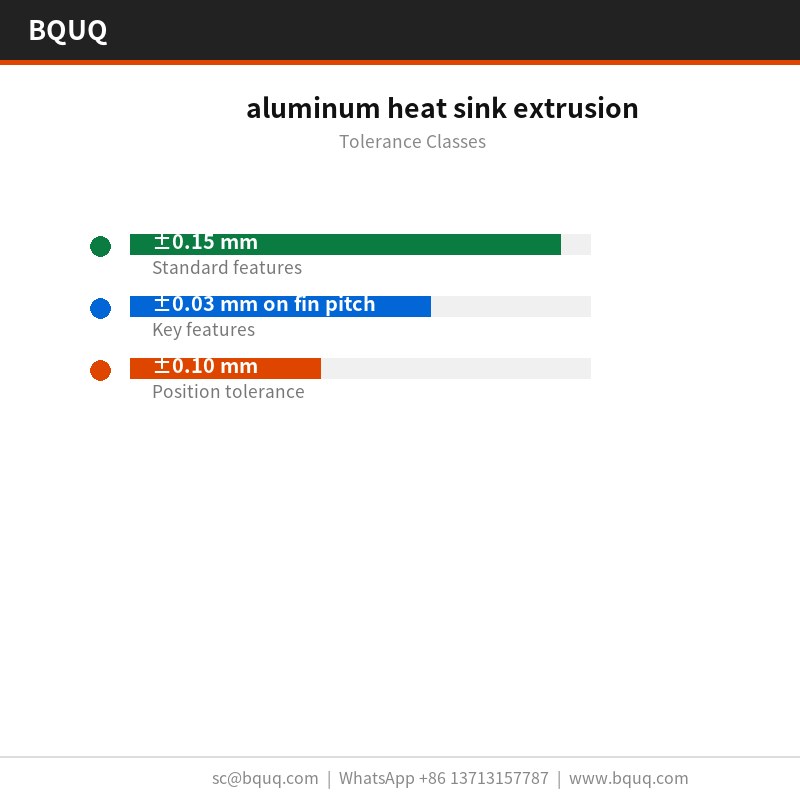
Le dimensioni generali sono a ±0,15 mm, con caratteristiche critiche come ±0,03 mm sul passo delle alette mantenute separatamente. La geometria formata eredita la ripetibilità dell'attrezzatura di ±0,03 mm, e la posizione dei fori è mantenuta a ±0,10 mm. Le classi più strette richiedono un'operazione di pressatura aggiuntiva, quindi conviene deciderlo prima della costruzione dell'attrezzatura anziché dopo.
Ogni lotto è accompagnato da un rapporto CMM su CMM più piano di planarità in granito. Registriamo planarità, passo, spessore della base e posizione dei fori, e segnaliamo qualsiasi valore al di fuori di ±0,15 mm prima che lasci la linea.
L'alluminio 1050A in ingresso viene controllato per spessore e durezza prima di entrare nella pressa. Dopo la formatura, CMM più piano di planarità in granito conferma 0,05 mm su 100 mm e 5,0 mm rispetto al disegno.
Il campionamento è AQL 0,65 per le dimensioni critiche e 1,5 per quelle generali, con CMM più piano di planarità in granito su ogni primo articolo. Deviazioni oltre ±0,15 mm attivano una selezione completa del lotto.
Ispezioniamo le punte delle alette da 0,3 mm per bave e cricche dopo la formatura, perché lo stampaggio può fessurare una base senza spostare alcuna dimensione del disegno. Il limite di bava è impostato per pezzo.
Dove viene utilizzato questo componente
Nelle telecomunicazioni e nelle stazioni base, la base funge di solito anche da interfaccia di montaggio. 1,5 mm con 0,05 mm su 100 mm di planarità offre una superficie stabile per il pad termico di telecomunicazioni e stazioni base.
I progettisti che lavorano su telecomunicazioni e stazioni base chiedono la planarità prima dei dati termici, perché l'assemblaggio di telecomunicazioni e stazioni base è automatizzato e una base non planare blocca la linea.
I progetti di telecomunicazioni e stazioni base spesso utilizzano un percorso ad aria forzata a 2,0 m/s. 0,35 K/W con ΔT = 75 K, aria forzata a 2,0 m/s significa che telecomunicazioni e stazioni base possono mantenere il loro obiettivo con una potenza del ventilatore al di sotto del limite acustico.
Per i prototipi di telecomunicazioni e stazioni base, 7 giorni lavorativi coprono la revisione del disegno e il primo articolo. I lotti di produzione passano a 20 giorni lavorativi una volta approvata la capacità di ±0,03 mm.
Specifiche
Parametro
Valore / Intervallo
Materiale
alluminio 1050A
Spessore alette
0,3 mm
Passo alette
5,0 mm
Altezza alette
10 mm
Spessore base
1,5 mm
Planarità base
0,05 mm su 100 mm
Resistenza termica
0,35 K/W
Condizione di prova termica
ΔT = 75 K, aria forzata 2,0 m/s
Finitura superficiale
anodizzazione trasparente Tipo II, 5-10 µm
Intervallo dimensionale
120 x 80 x 50 mm
FAQ: Le vostre domande prima di ordinare
Potete personalizzare l'estrusione del dissipatore di calore in alluminio per la nostra applicazione?
Sì. Inviate un disegno o un campione e restituiamo una nota DFM entro 3 giorni lavorativi. La maggior parte delle personalizzazioni per telecomunicazioni e stazioni base modifica 5,0 mm, 1,5 mm o lo schema dei fori, e tutte e tre sono modifiche all'attrezzatura sulla pressa da 63 T esistente anziché una nuova macchina.
Le dimensioni generali sono a ±0,15 mm; quelle critiche come ±0,03 mm sul passo delle alette sono mantenute separatamente. Le caratteristiche formate ereditano la ripetibilità dell'attrezzatura di ±0,03 mm. Se il vostro disegno richiede tolleranze più strette, comunicatecelo prima della costruzione dell'attrezzatura in modo da poter pianificare l'operazione di pressatura aggiuntiva.
L'estrusione del dissipatore di calore in alluminio può essere verniciata a polvere o placcata?
Sì. Lo standard è l'anodizzazione trasparente Tipo II, 5-10 µm. La verniciatura a polvere RAL 9005 aggiunge circa 0,1 mm alla base; lo zinco-nichel è migliore per la messa a terra. Nota: qualsiasi rivestimento aggiunto si interpone tra l'alluminio 1050A e il flusso d'aria, quindi non rivestiamo la base delle alette.
Realizzate l'estrusione del dissipatore di calore in alluminio in dimensioni diverse?
La famiglia copre 120 x 80 x 50 mm, con pesi unitari a partire da 650 g. Poiché la base è pressata, le nuove dimensioni richiedono un cambio di inserto dello stampo anziché una nuova linea di pressatura, quindi lo sviluppo è di solito di 2 settimane anziché 8.
Fornite file CAD o un disegno?
Forniamo un disegno 2D con il rapporto CMM e un STEP 3D su richiesta. Entrambi mostrano le tolleranze di planarità e le linee di divisione dell'attrezzatura, il che è importante se verificate 0,05 mm su 100 mm nel vostro assemblaggio.
Come produciamo e spediamo
Fornitura diretta da Dongguan: bobina, formatura, trattamento superficiale e ispezione avvengono in un unico edificio, quindi la planarità di 0,05 mm su 100 mm viene verificata prima che il pezzo venga imballato.
La nostra esperienza in telecomunicazioni e stazioni base risale al primo programma di attrezzature nel 2015. Questa storia è il motivo per cui l'anodizzazione trasparente Tipo II standard, 5-10 µm, e ±0,15 mm sono valori conservativi anziché ottimistici.
La fabbrica è certificata ISO9001 e può spedire documentazione RoHS e REACH con sacchetto PE + cartone a nido d'ape, 15 kg per cartone. L'ispezione di terze parti SGS viene organizzata su richiesta prima della sigillatura del container.
Richiedi un preventivo: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, Cina
±0,03 mm attrezzatura; 0,05 mm su 100 mm planarità
Tempi di consegna
Standard per questo processo: 2–4 settimane dopo l'approvazione dell'attrezzatura
MOQ
Standard per questo processo: 1.000 pz
Capacità
Linea da 120.000 pz con ciclo di 18 s
Selezione / confronto
Opzione
Ideale per
Compromesso
Dissipatore estruso monopezzo
Alto volume, basso costo, nessun cedimento del giunto
Limitato a profili a sezione costante
Raffreddatore a due parti brasato o incollato
Geometrie complesse con altezze delle alette variabili
Lo strato adesivo aggiunge resistenza termica e può cedere
Alluminio 1050A
Leggero, buona conduttività termica, anodizzabile
Resistenza inferiore rispetto alle leghe 6061 o 6063
Anodizzazione trasparente Tipo II, 5–10 µm
Protezione dalla corrosione dopo la formatura
Rivestimento sottile; non per ambienti abrasivi
Convezione naturale
Applicazioni a basso rumore e bassa potenza
Resistenza termica superiore rispetto all'aria forzata
Processo / ispezione
Fase
Controllo
Registrazione
Estrusione
Un singolo colpo da 63 T forma base e alette in un unico pezzo
L'attrezzatura lavora a ±0,03 mm
Planarità
0,05 mm su 100 mm sulla faccia di montaggio mantenuti dallo stampo
Rapporto CMM più piano di planarità in granito
Finitura superficiale
Anodizzazione trasparente Tipo II, 5–10 µm applicata dopo la formatura
Controllo visivo e dello spessore del rivestimento
Ispezione
Rapporto CMM prima di ogni spedizione
Dati CMM specifici del lotto
Spedizione
Ogni lotto viene spedito con rapporto CMM
Imballaggio ed etichettatura per ordine
Domande frequenti
Qual è la resistenza termica di questa estrusione di dissipatore di calore in alluminio?
Offre 0,35 K/W con ΔT = 75 K e aria forzata a 2,0 m/s. Questa prestazione deriva da un profilo monopezzo in alluminio 1050A con alette da 0,3 mm a passo di 5,0 mm su una base di 1,5 mm, e planarità di 0,05 mm su 100 mm per un contatto uniforme dell'interfaccia termica.
Utilizziamo alluminio 1050A perché mantiene leggera l'estrusione, a partire da 650 g a seconda dell'ingombro, senza sacrificare la densità delle alette. Si anodizza inoltre bene per la finitura di anodizzazione trasparente Tipo II, 5–10 µm, applicata dopo la formatura, quindi la protezione dalla corrosione non viene intaccata.
Quali tolleranze potete mantenere sull'estrusione?
L'attrezzatura lavora a ±0,03 mm e manteniamo 0,05 mm su 100 mm di planarità sulla faccia di montaggio direttamente dallo stampo. Questo garantisce un contatto uniforme dell'interfaccia termica. Ogni lotto viene spedito con un rapporto CMM misurato su CMM più piano di planarità in granito.
Come viene realizzato il dissipatore e qual è il tempo di ciclo?
Un singolo colpo da 63 T forma l'intera estrusione del dissipatore di calore in alluminio, quindi la base e le alette sono un unico pezzo senza giunto brasato. Il ciclo di 18 s alimenta una linea da 120.000 pz, e il costo del pezzo smette di crescere con la complessità una volta realizzata l'attrezzatura.
Quali sono i tempi di consegna e il MOQ?
Il tempo di consegna standard per questo processo è di 2–4 settimane dopo l'approvazione dell'attrezzatura, e il MOQ è di 1.000 pz. La capacità è di 120.000 pz sulla linea con un ciclo di 18 s, quindi possiamo supportare sia lotti pilota che produzione in volume.
Quali opzioni di finitura superficiale sono disponibili?
La finitura standard è l'anodizzazione trasparente Tipo II, 5–10 µm, applicata dopo la formatura. Questa fornisce protezione dalla corrosione senza intaccare il rivestimento. Altre finiture possono essere disponibili su richiesta, ma l'anodizzazione è la base per questa estrusione.
Dove viene tipicamente utilizzato questo componente?
Viene utilizzato in involucri dove la lunghezza del percorso del flusso d'aria è già fissata e il peso è importante. La geometria monopezzo elimina lo strato adesivo presente nei raffreddatori a due parti, riducendo il percorso termico. Le applicazioni tipiche includono il raffreddamento di elettronica, la gestione termica dei LED e i dissipatori di calore per alimentatori.