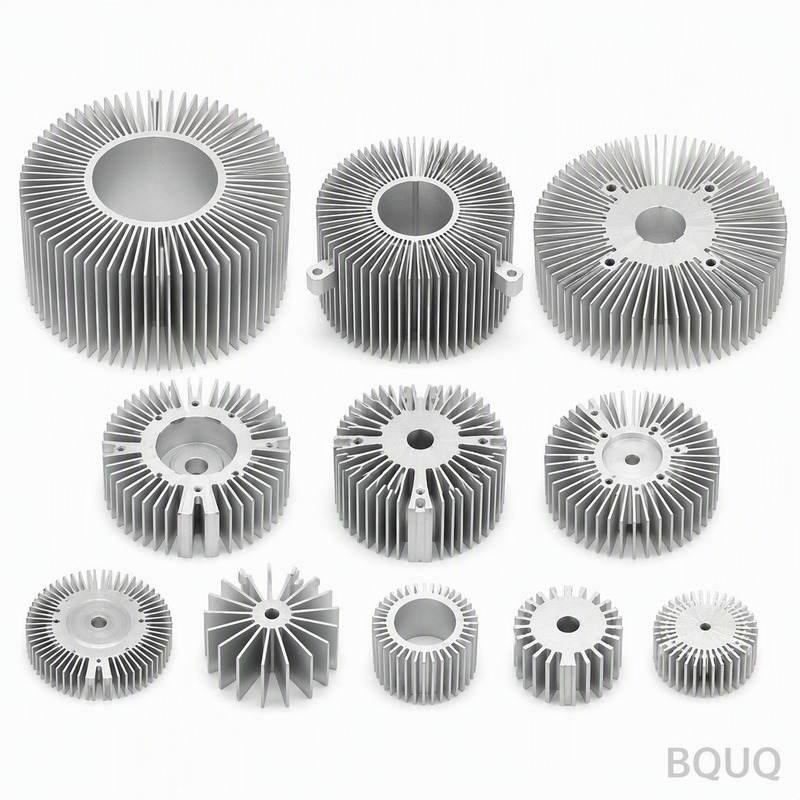
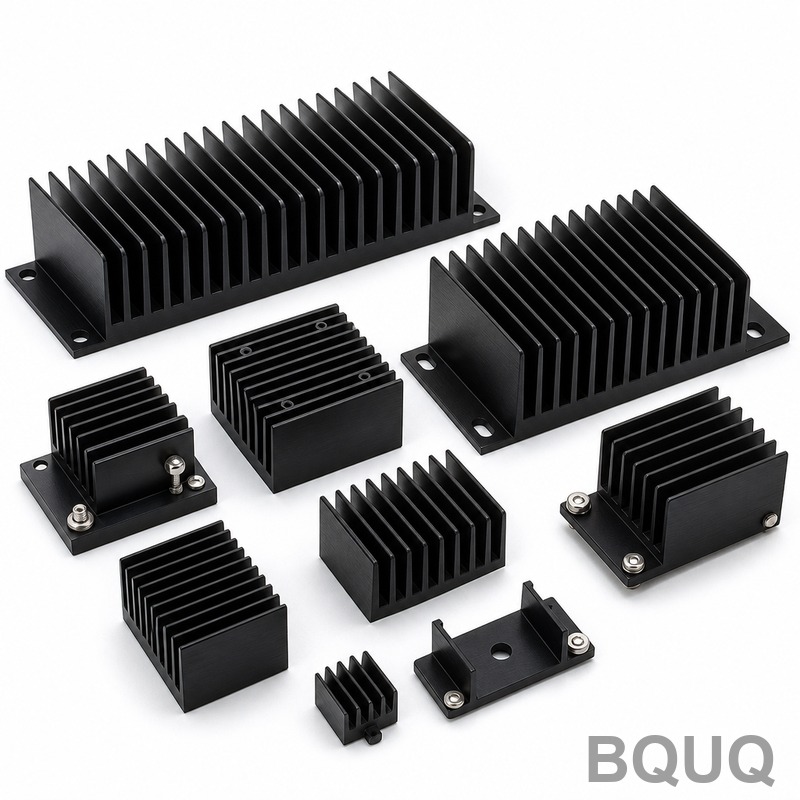
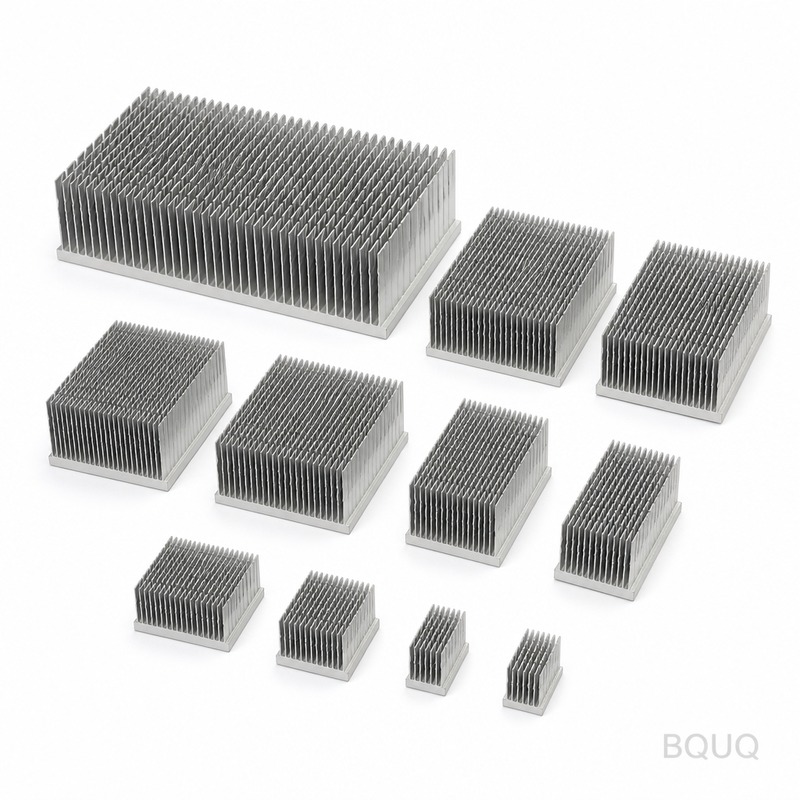
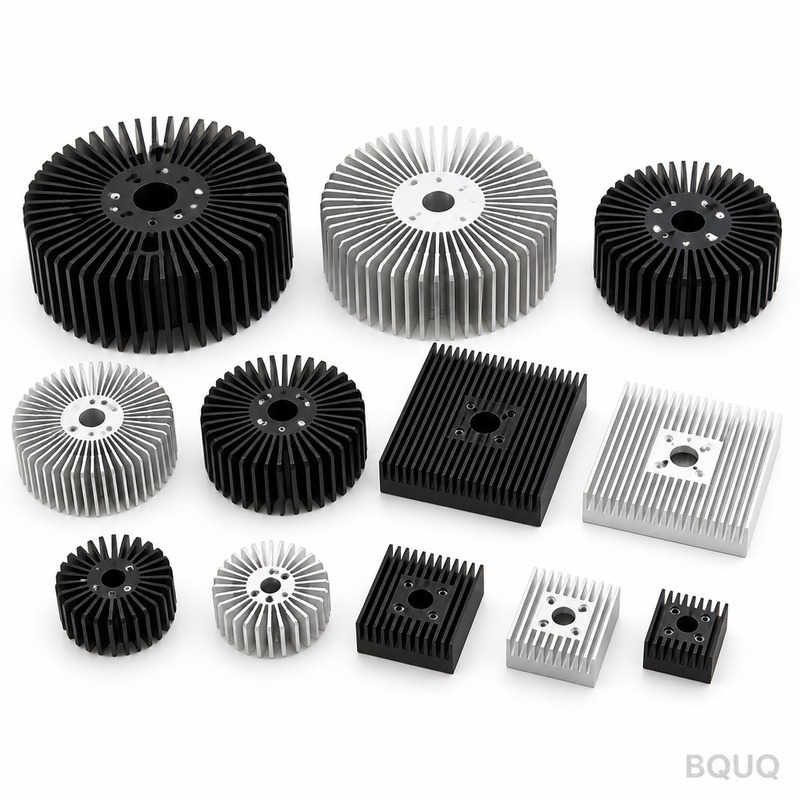
dissipatore di calore ps5: rame puro C110, alette da 1,0 mm con passo di 2,5 mm, planarità di 0,15 mm su 100 mm, resistenza termica di 1,10 K/W. MOQ 100 pz, spedizione in 5 giorni lavorativi.
Dissipatore di calore PS5
heat sink ps5: pure copper C110, 1.0 mm fins at 2.5 mm pitch, 0.15 mm over 100 mm flatness, 1.10 K/W thermal resistance. MOQ 100 pcs, ships in 5 working days.
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Il dissipatore di calore ps5 è un componente in rame C110 stampato con passo alette di 2,5 mm, spessore 1,0 mm e planarità di 0,15 mm su 100 mm sulla faccia di montaggio. La resistenza termica è di 1,10 K/W, verificata tramite CMM e test di tenuta al 100% con pressa idraulica per ogni lotto. Un singolo colpo da 160 T forma ogni pezzo in un ciclo di 8 s, mantenendo il passo delle alette entro ±0,05 mm su una produzione di 300.000 pezzi.
Il dissipatore di calore ps5 combina un passo alette di 2,5 mm con uno spessore di 1,0 mm in rame puro C110, così i pezzi da 20 x 20 x 10 mm mantengono 0,15 mm su 100 mm sulla faccia di montaggio. La resistenza termica è di 1,10 K/W, misurata tramite CMM e test di tenuta al 100% con pressa idraulica per ogni lotto.
Approccio progettuale e processo
Lo stampaggio garantisce un profilo aletta ripetibile da 1,0 mm che l'estrusione non riesce a mantenere: lo stampo forma ogni aletta in un solo colpo, quindi il passo rimane entro ±0,05 mm su una produzione di 300.000 pezzi.
Poiché la base e le alette vengono pressate in un unico pezzo, non esiste un giunto brasato che possa cedere. La planarità di 0,15 mm su 100 mm sulla faccia di montaggio è mantenuta direttamente dallo stampo, il che garantisce un contatto uniforme dell'interfaccia termica.
Un singolo colpo da 160 T forma l'intero dissipatore di calore ps5, quindi il costo del pezzo smette di crescere con la complessità. L'attrezzatura lavora a ±0,05 mm e il ciclo di 8 s alimenta una linea da 300.000 pezzi.
Lo spessore ridotto delle alette è il punto di forza dello stampaggio: alette da 1,0 mm con passo di 2,5 mm offrono più superficie per millimetro cubo rispetto a un profilo lavorato o estruso dello stesso ingombro.
Un unico fornitore ora copre spessori aletta da 1,0 mm a 1,0 mm dalla stessa famiglia di presse da 160 T, quindi una riprogettazione termica è un cambio di attrezzatura anziché un nuovo fornitore.
Selezione del materiale e finitura superficiale
Il materiale standard è rame puro C110, fornito con anodizzazione chiara Tipo II, 5-10 µm. Per applicazioni in cui l'esposizione del modulo di potenza IGBT è una preoccupazione, consigliamo il percorso con passivazione; dove la conducibilità conta più del peso, il rame C110 aumenta le prestazioni termiche e raddoppia circa la massa unitaria.
Classi di tolleranza che è possibile specificare
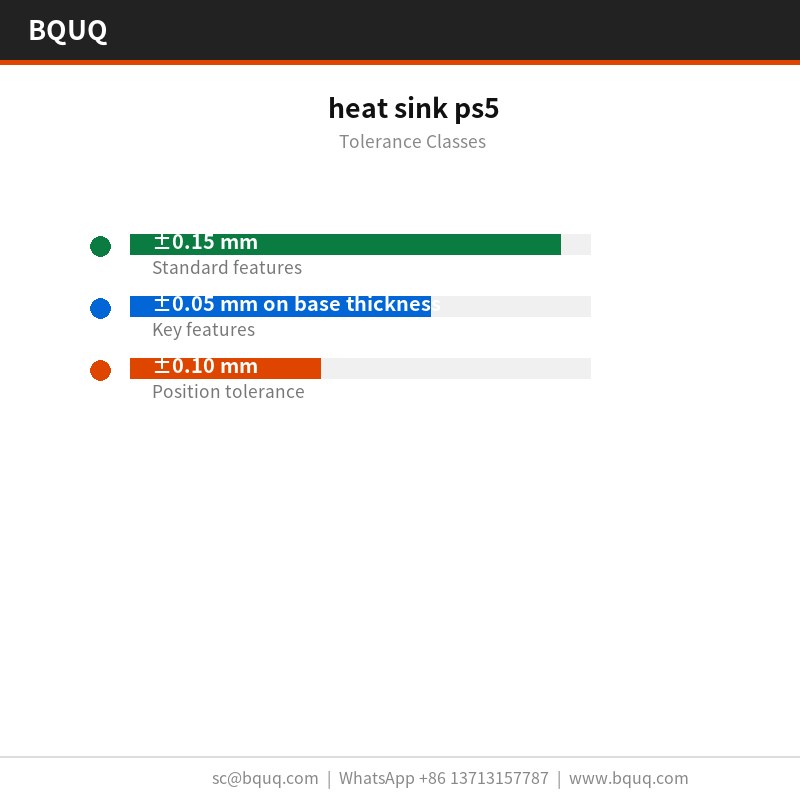
Le dimensioni generali sono a ±0,15 mm, con caratteristiche critiche come ±0,05 mm sullo spessore della base mantenute separatamente. La geometria formata eredita la ripetibilità dell'attrezzatura di ±0,05 mm, e la posizione dei fori è mantenuta a ±0,10 mm. Le classi più strette richiedono un'operazione di pressatura aggiuntiva, quindi conviene deciderlo prima della realizzazione dell'attrezzatura anziché dopo.
La planarità viene verificata su un piano di riscontro in granito, a 20 °C, rispetto a un limite di 0,15 mm su 100 mm, e il passo delle alette è verificato otticamente a ±0,05 mm. I rapporti accompagnano ogni lotto.
Il campionamento è AQL 0,65 per le dimensioni critiche e 1,5 per quelle generali, con CMM più test di tenuta al 100% con pressa idraulica su ogni primo articolo. Deviazioni oltre ±0,15 mm attivano una selezione completa del lotto.
Ispezioniamo le punte delle alette da 1,0 mm per bave e cricche dopo la formatura, perché lo stampaggio può fessurare una radice senza spostare alcuna dimensione a disegno. Il limite di bava è impostato per pezzo.
Il contenimento finale è sacchetto antistatico + cassa in legno oltre 50 kg. Ogni cartone è etichettato con lotto, quantità e stato di ispezione, e il registro è conservato per 10 anni secondo il fascicolo ISO9001.
I programmi per moduli di potenza IGBT sono la ragione per cui esiste questa geometria. Dove l'involucro non può crescere in altezza, la densità delle alette è l'unica leva, e un passo di 2,5 mm con spessore di 1,0 mm è il limite pratico per l'alluminio.
Per le costruzioni di moduli di potenza IGBT, la faccia di montaggio di 0,15 mm su 100 mm conta quanto la valutazione termica: decide se il materiale di interfaccia termica si distribuisce uniformemente o si accumula a un'estremità.
I clienti di moduli di potenza IGBT in genere specificano rame puro C110 per motivi di corrosione e poi mantengono il disegno a ±0,15 mm. La linea da 300.000 pezzi assorbe il volume senza una seconda fonte.
Nei moduli di potenza IGBT, la base di solito funge anche da interfaccia di montaggio. 1,0 mm con 0,15 mm su 100 mm di planarità offre una superficie stabile per il pad termico del modulo di potenza IGBT.
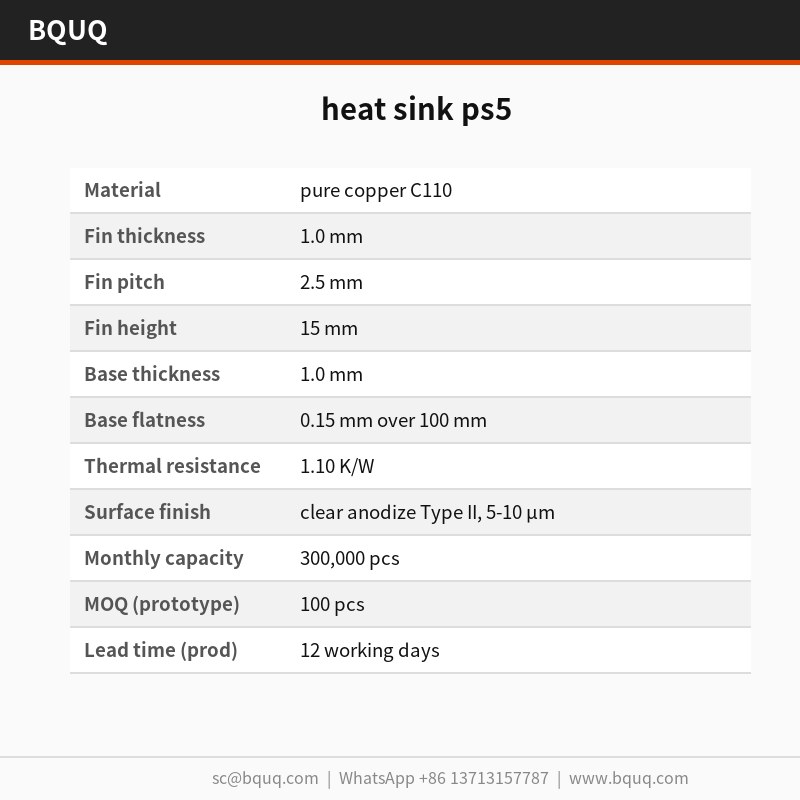
Specifiche
Parametro
Valore / Intervallo
Materiale
rame puro C110
Spessore aletta
1,0 mm
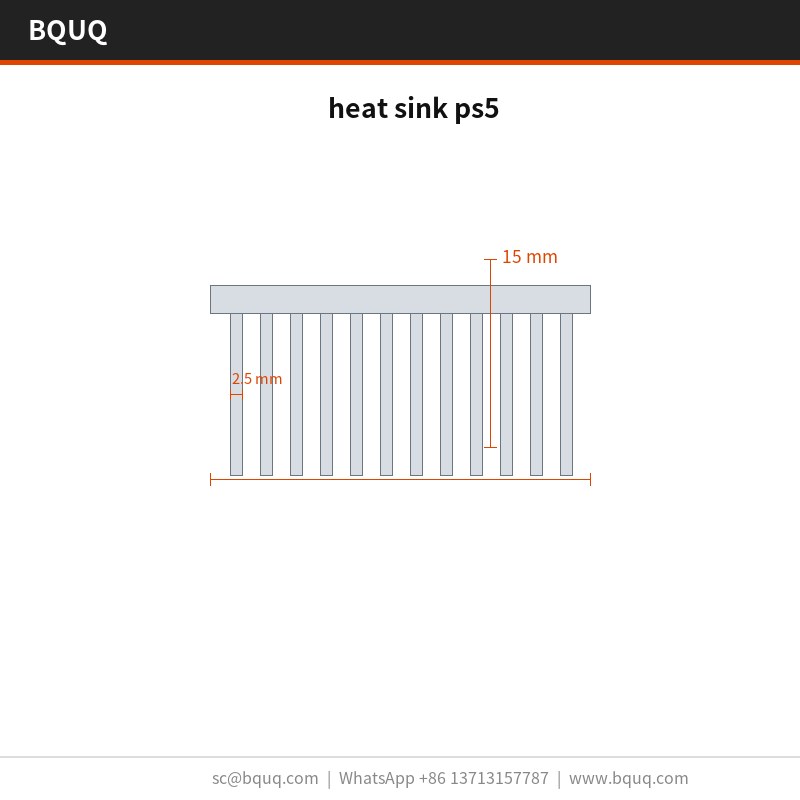
Passo aletta
2,5 mm
Altezza aletta
15 mm
Spessore base
1,0 mm
Planarità base
0,15 mm su 100 mm
Resistenza termica
1,10 K/W
Condizione di test termico
ΔT = 60 K, convezione naturale
Finitura superficiale
anodizzazione chiara Tipo II, 5-10 µm
Intervallo dimensionale
20 x 20 x 10 mm
FAQ: Le vostre domande prima di ordinare
Quale tolleranza potete mantenere?
Le dimensioni generali sono a ±0,15 mm; quelle critiche come ±0,05 mm sullo spessore della base sono mantenute separatamente. Le caratteristiche formate ereditano la ripetibilità dell'attrezzatura di ±0,05 mm. Se il vostro disegno richiede tolleranze più strette, comunicatecelo prima della realizzazione dell'attrezzatura in modo da pianificare l'operazione di pressatura aggiuntiva.
Qual è la planarità sulla faccia di montaggio?
0,15 mm su 100 mm misurata su piano di riscontro in granito, a 20 °C. Questo è il valore che conta per i moduli di potenza IGBT, perché il pad termico necessita di un contatto uniforme. Se il vostro assemblaggio richiede prestazioni migliori, indicatelo e possiamo aggiungere un'operazione di spianatura.
Quanto dura l'attrezzatura prima della sostituzione?
Su rame puro C110 a tonnellaggio di pressa normale, aspettatevi una vita dell'attrezzatura di circa . A 300.000 pezzi corrispondono 6-12 mesi. Teniamo set di stampi di ricambio in sede per i programmi di moduli di potenza IGBT, il che elimina l'attesa se l'usura si manifesta nel registro della planarità.
Potete fornire il dissipatore di calore ps5 preassemblato?
Sì. Possiamo aggiungere clip, viti o un convogliatore per ventola come assemblaggio in kit, con i pezzi insacchettati ed etichettati per set. Questo è comune nei programmi per moduli di potenza IGBT e aggiunge circa 3 giorni lavorativi.
Qual è la differenza tra il vostro dissipatore di calore ps5 e un dissipatore di calore ps5 a alette skived?
Le alette skived sono fresate, quindi si ottengono alette sottili e alte e una densità maggiore a parità di altezza, ma il costo cresce direttamente con l'area delle alette. Lo stampaggio offre lo stesso risultato in un solo colpo a un costo unitario molto inferiore sotto i 300.000 pezzi. Per un modulo di potenza IGBT in un involucro ad altezza fissa, lo stampato è normalmente la risposta giusta.
Come produciamo e spediamo
La nostra esperienza con i moduli di potenza IGBT risale al primo programma di attrezzatura nel 2015. Questa storia è il motivo per cui l'anodizzazione chiara Tipo II standard, 5-10 µm, e ±0,15 mm sono valori conservativi anziché ottimistici.
La produzione funziona con cicli di 8 s con visione in linea su 0,15 mm su 100 mm. È questo che rende credibile un impegno di 300.000 pezzi in alta stagione.
Il personale qualità siede accanto alla pressa, non in una stanza separata. Deviazioni su 2,5 mm o 0,15 mm su 100 mm fermano la produzione allo stampo anziché all'ispezione finale.
±0,05 mm passo aletta; 0,15 mm su 100 mm planarità
Tempi di consegna
Standard per questo processo: 15–25 giorni dopo l'approvazione dell'attrezzatura
MOQ
Standard per questo processo: 1.000 pezzi
Capacità
Produzione da 300.000 pezzi; ciclo di 8 s su pressa da 160 T
Selezione / confronto
Opzione
Ideale per
Compromesso
Rame C110 stampato
Dissipatori PS5 ad alto volume che richiedono alette da 1,0 mm con passo di 2,5 mm
Richiede attrezzatura; meno flessibile per piccole modifiche progettuali
Alluminio estruso
Prototipi a basso costo o carichi termici ridotti
Non riesce a mantenere il profilo aletta da 1,0 mm; conducibilità termica inferiore al rame
Rame lavorato
Volumi molto bassi o forme 3D complesse
Costo del pezzo più elevato; ciclo più lento dello stampaggio a 8 s
Assemblaggio con alette brasate
Materiali misti o alette molto alte
Il giunto brasato può cedere; fase di processo aggiuntiva
Alluminio stampato
Sensibile al peso, carichi termici moderati
Conducibilità termica inferiore al rame C110
Processo / ispezione
Fase
Controllo
Registro
Stampaggio
Colpo singolo da 160 T; ±0,05 mm passo aletta
Registro attrezzatura e ispezione del primo articolo
Planarità
0,15 mm su 100 mm sulla faccia di montaggio
Rapporto CMM per lotto
Test di tenuta
Test di tenuta al 100% con pressa idraulica
Registro superato/non superato per lotto
Termico
Resistenza termica 1,10 K/W
Dati di test termico per lotto
Finale
Ispezione prima di ogni spedizione
Certificato di conformità
Domande frequenti
Qual è la resistenza termica del dissipatore di calore ps5?
Il dissipatore di calore ps5 ha una resistenza termica di 1,10 K/W. Questa è misurata sul componente finito in rame C110 stampato con passo alette di 2,5 mm e spessore di 1,0 mm. Ogni lotto è verificato tramite CMM e test di tenuta al 100% con pressa idraulica prima della spedizione.
Quale materiale viene utilizzato per il dissipatore di calore ps5?
Il materiale standard è rame puro C110. Fornisce un'elevata conducibilità termica per le alette da 1,0 mm e il passo di 2,5 mm. La base e le alette sono pressate in un unico pezzo da uno spessore di 1,0 mm, quindi non esiste un giunto brasato che possa cedere.
Quale planarità potete mantenere sulla faccia di montaggio?
Manteniamo una planarità di 0,15 mm su 100 mm sulla faccia di montaggio. Questa è formata direttamente dallo stampo sulla pressa da 160 T. La planarità stretta mantiene uniforme il contatto dell'interfaccia termica ed è verificata tramite CMM per lotto.
Qual è la tolleranza del passo delle alette per il dissipatore di calore ps5?
Il passo delle alette è mantenuto entro ±0,05 mm su una produzione di 300.000 pezzi. Lo stampo forma ogni aletta in un solo colpo, quindi il passo di 2,5 mm rimane ripetibile. L'estrusione non riesce a mantenere il profilo aletta da 1,0 mm a questa tolleranza.
Qual è la capacità produttiva e il tempo di ciclo?
Un singolo colpo da 160 T forma l'intero dissipatore di calore ps5 in un ciclo di 8 s. La linea supporta una produzione di 300.000 pezzi. L'attrezzatura lavora a ±0,05 mm, quindi il costo del pezzo smette di crescere con la complessità una volta realizzato lo stampo.
Potete fornire spessori aletta diversi dalla stessa pressa?
Sì. Un unico fornitore ora copre spessori aletta da 1,0 mm a 1,0 mm dalla stessa famiglia di presse da 160 T. Una riprogettazione termica è un cambio di attrezzatura anziché un nuovo fornitore, il che accorcia la qualifica e mantiene coerenti i registri di ispezione.
Quale ispezione viene effettuata prima di ogni spedizione?
Ogni lotto riceve verifica CMM e un test di tenuta al 100% con pressa idraulica. Verifichiamo inoltre la planarità di 0,15 mm su 100 mm sulla faccia di montaggio e la resistenza termica di 1,10 K/W. I registri vengono spediti con il lotto.