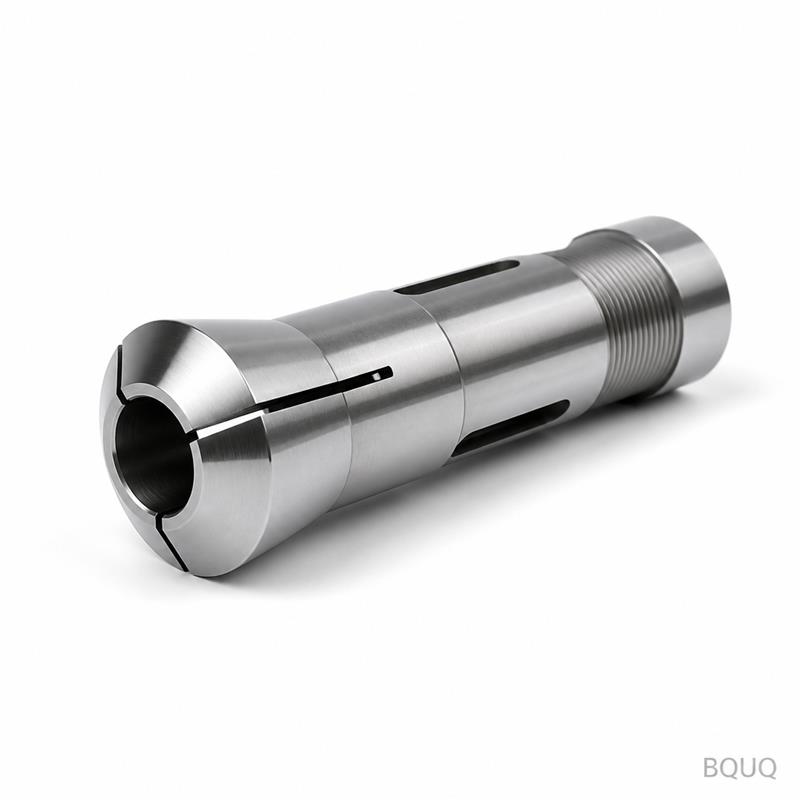
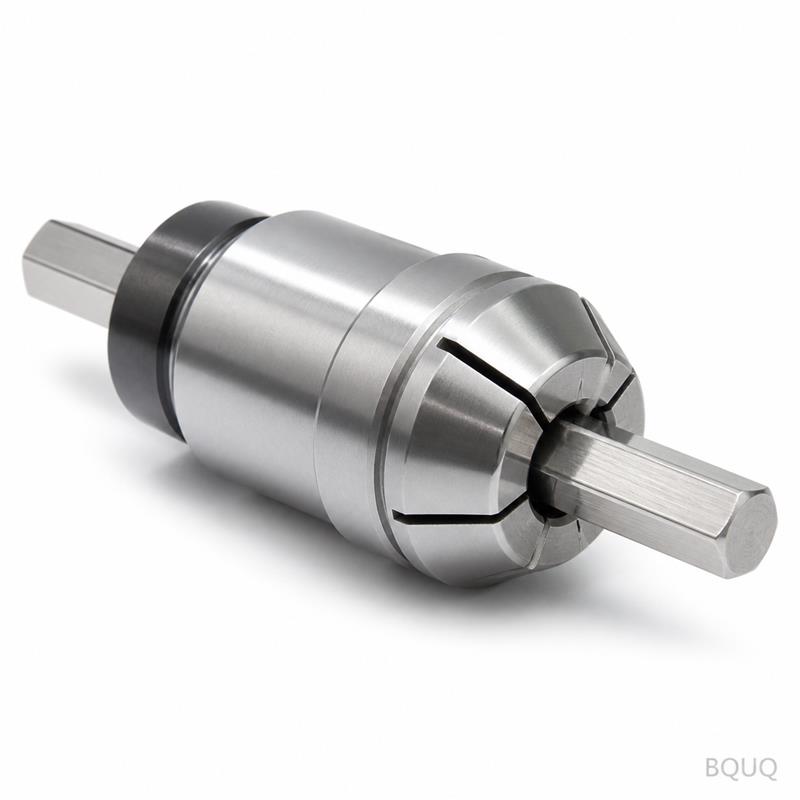
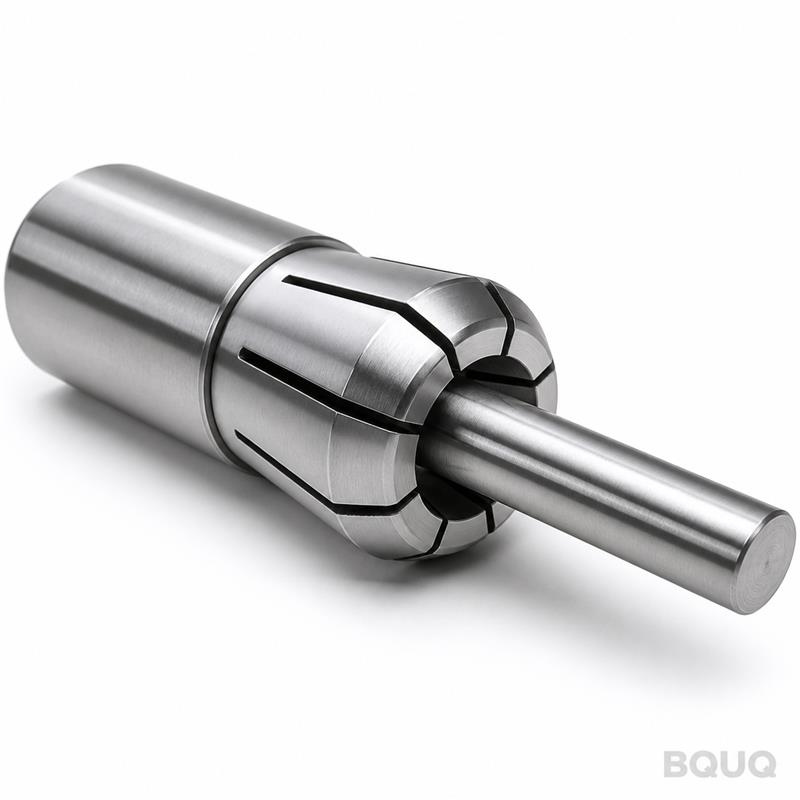
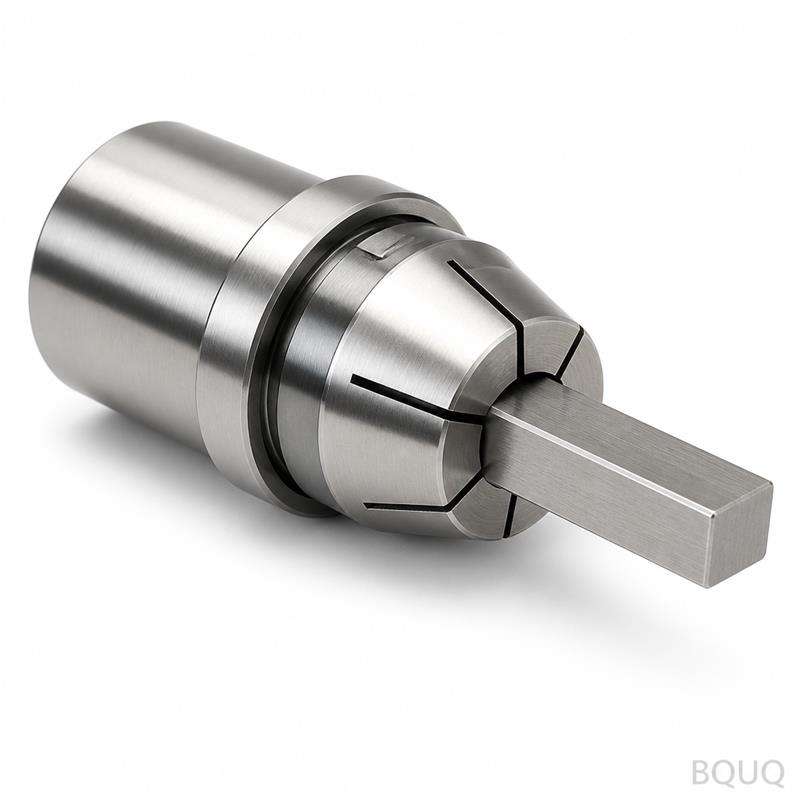
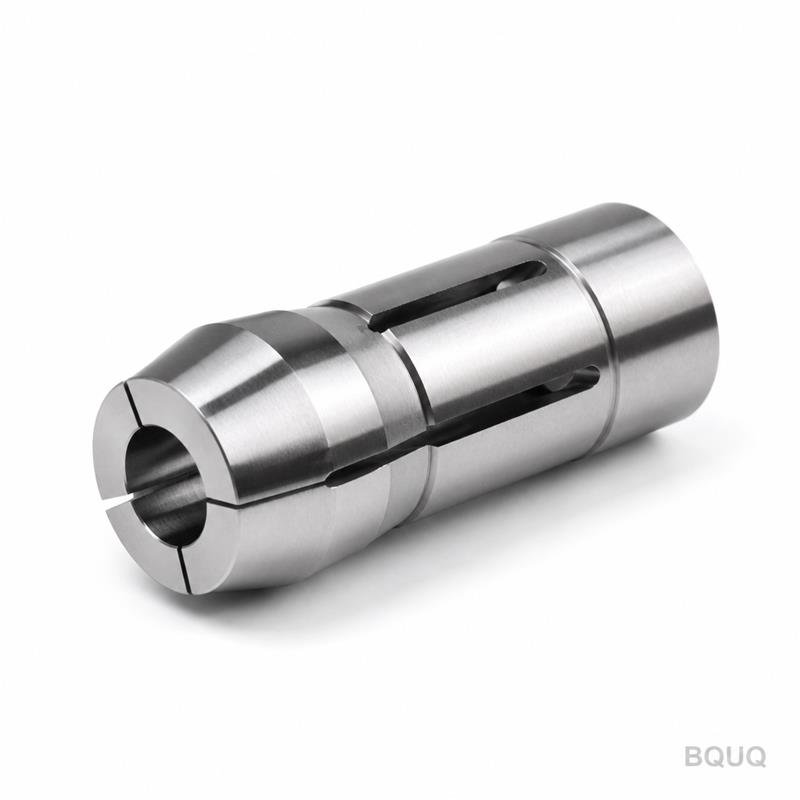
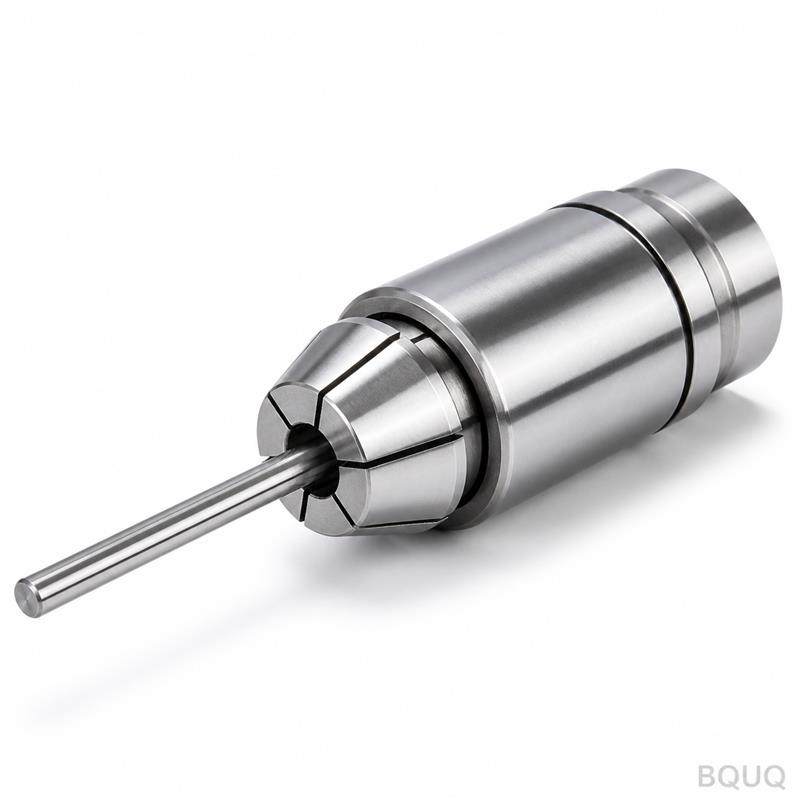
Questo è un mandrino a pinza elastica per tornio automatico Tipo 630 con foro tondo lavorato a CNC, progettato per serrare barre tonde da 3 mm a 30 mm su torni automatici a testa m
BQUQ Mandrino a Pinza Elastica per Tornio Automatico Tipo 630 con Foro Tondo Lavorato a CNC
Questo è un mandrino a pinza elastica per tornio automatico Tipo 630 con foro tondo lavorato a CNC, progettato per serrare barre tonde da 3 mm a 30 mm su torni automatici a testa mobile e a testa fiss
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Questo è un mandrino a pinza elastica per tornio automatico Tipo 630 con foro tondo lavorato a CNC, progettato per serrare barre tonde da 3 mm a 30 mm su torni automatici a testa mobile e a testa fissa. Si ottiene uno scostamento totale indicato (TIR) di 0,005 mm al naso, una durezza di 58–60 HRC sulla superficie di presa e un tempo di consegna standard di 7 giorni lavorativi per qualsiasi misura nella nostra gamma standard.
Perché la Geometria Tipo 630 è Importante per le Barre Tonde
La pinza tipo 630 utilizza un singolo cono esterno conico e un foro tondo, non un foro esagonale o quadrato. Il foro tondo contatta il pezzo lungo una circonferenza completa di 360 gradi. Questo elimina i segni di pressione a tre punti che si ottengono con le pinze elastiche che hanno tagli di scarico scanalati. Per l'alimentazione di barre, la serie 630 mantiene la concentricità perché le scanalature sono tagliate con un angolo elicoidale di 15 gradi, il che consente una compressione radiale uniforme senza deformare il foro. Lavoriamo il cono con un angolo incluso di 30 minuti, corrispondente al naso del mandrino della maggior parte dei torni automatici giapponesi ed europei (Citizen, Star, Tsugami, Tornos).
Selezione dell'Acciaio e Sequenza di Trattamento Termico
Partiamo con acciaio GCr15 (equivalente a AISI 52100) o acciaio per molle 65Mn, a seconda delle dimensioni del lotto e dei requisiti di usura. GCr15 offre una maggiore ritenzione di durezza dopo 100.000 cicli; 65Mn offre un maggiore recupero elastico per tubi a parete sottile. Il foro viene rettificato dopo il trattamento termico, non prima. Questa sequenza è importante: induriamo a 60 HRC, poi rettifichiamo il foro e il cono su una rettificatrice interna CNC con mola CBN. La finitura superficiale finale del foro è Ra 0,2 µm, che riduce l'attrito e previene la grippatura su alluminio tenero o ottone.
Durezza, Scostamento e Finitura Superficiale – Misurati, Non Dichiarati
Ogni pinza viene controllata su una CMM Mitutoyo per l'angolo del cono e il diametro del foro. Misuriamo lo scostamento montando la pinza in un supporto di prova di precisione con un perno rettificato da 10 mm, quindi ruotando l'insieme su una coppia di blocchi a V. Rifiutiamo qualsiasi valore superiore a 0,005 mm TIR. La durezza viene testata sulla scala Rockwell C in tre punti attorno al foro: anteriore, centrale e posteriore. Non effettuiamo controlli a campione; ispezioniamo il 100% della produzione. La tabella seguente mostra cosa aspettarsi da un ordine standard.
Parametro
Valore / Intervallo
Tipo di Pinza
Pinza Elastica Tipo 630 a Foro Tondo
Intervallo Diametro Foro
3,0 mm – 30,0 mm (0,118" – 1,181")
Opzioni Materiale
GCr15 (52100) o acciaio per molle 65Mn
Durezza Trattamento Termico
58–60 HRC (superficie), 55 HRC (nucleo)
Scostamento Totale Indicato (TIR)
≤ 0,005 mm al naso
Finitura Superficiale Foro
Ra 0,2 µm (rettificato dopo indurimento)
Precisione Angolo Cono
± 0,0005 mm sulla lunghezza del cono
Larghezza Scanalatura
0,8 mm ± 0,05 mm (elica 15°)
Tempo di Consegna Standard
7 giorni lavorativi (misure standard)
MOQ
Nessun MOQ – accettato anche un singolo pezzo
Scanalature Tagliate con EDM a Filo, Non con Fresatura
La maggior parte dei produttori di pinze taglia le scanalature di scarico su una fresatrice, il che lascia bave e micro-lacerazioni sui bordi delle scanalature. Tagliamo tutte le scanalature con EDM a filo dopo il trattamento termico. Questo garantisce uno strato di rifusione inferiore a 0,01 mm e un raggio del bordo della scanalatura di 0,05 mm. Il risultato è una pinza che flette uniformemente senza concentratori di stress. Vedrai una durata di servizio più lunga su mandrini ad alta velocità che girano a 8.000 RPM o più. Se lavori con tubi a parete sottile, richiedi la nostra versione in 65Mn con apertura della scanalatura più ampia – si chiude più delicatamente su parti delicate.
Ispezione Prima di Ogni Spedizione – Il Controllo in 5 Punti
Non spediamo senza un rapporto di ispezione finale. Ogni pinza passa attraverso un controllo in 5 punti: (1) angolo del cono misurato con una barra seno, (2) diametro del foro verificato con un calibro per fori a ±0,002 mm, (3) test di scostamento con un perno master da 10 mm, (4) lettura della durezza sulla scala Rockwell C e (5) ispezione visiva sotto ingrandimento 5x per crepe superficiali o bruciature da rettifica. Ricevi una copia digitale del rapporto con la tua spedizione. Se hai bisogno di un certificato completo del materiale con tracciabilità del lotto termico, lo forniamo gratuitamente – basta richiederlo sul tuo ordine di acquisto.
Come Abbinare la Pinza al Naso del Tuo Mandrino
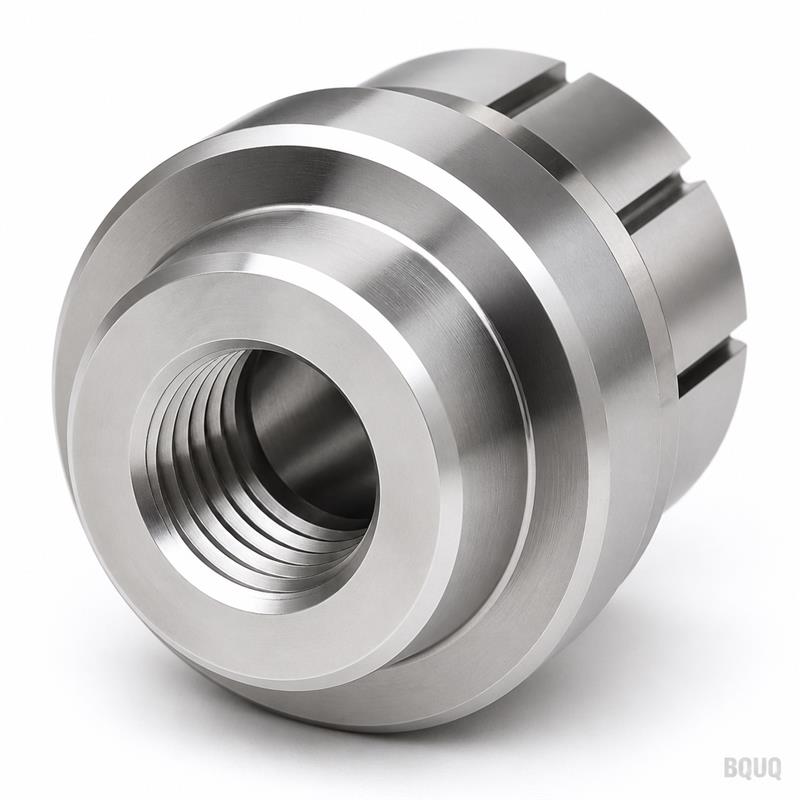
La pinza tipo 630 non è universale. L'angolo del cono e il passo della filettatura sul tubo di trazione devono corrispondere alla tua macchina. Prima di ordinare, misura il passo della filettatura del tubo di trazione (metrico o imperiale) e l'angolo del cono sulla tua pinza esistente. Lavoriamo la filettatura posteriore a qualsiasi passo tu specifichi – da M16x1,5 a 1/2"-20. Offriamo anche un pad da 2 mm o 3 mm per serrare parti pre-lavorate senza marcare la superficie. Se non sei sicuro, inviaci una foto della tua pinza attuale e il disegno del naso del mandrino. Ti diremo entro 24 ore se possiamo abbinarla.
Domande Frequenti
Accettate un ordine per una sola pinza?
Sì, non abbiamo MOQ – puoi ordinare un singolo pezzo per test di prototipo, e il prezzo unitario diminuisce solo se acquisti 20 o più pezzi.
Potete realizzare una pinza con un diametro del foro non standard?
Assolutamente – lavoriamo qualsiasi misura di foro tra 3 mm e 30 mm con incrementi di 0,1 mm, e manteniamo la stessa garanzia di TIR di 0,005 mm.
Come garantite la qualità su un lotto di 500 pezzi?
Utilizziamo un processo SPC sulla fase di rettifica del foro, campionando ogni 10° pezzo durante la produzione e poi effettuando un'ispezione finale al 100% per scostamento e durezza.
Qual è il tempo di consegna più rapido per una misura personalizzata?
Per un diametro del foro personalizzato, possiamo spedire in 5 giorni lavorativi utilizzando un grezzo pre-indurito; le misure standard vengono spedite in 7 giorni lavorativi.
Approvvigionamento delle Materie Prime e Tracciabilità
Acquistiamo acciaio GCr15 e 65Mn da acciaierie certificate in Cina, e ogni lotto arriva con un certificato dell'acciaieria. L'acciaio viene ricotto sferoidale prima della lavorazione, il che consente di tagliare le scanalature in modo pulito e rettificare il cono senza vibrazioni. Conserviamo un campione di ogni colata per 24 mesi. Se hai un'applicazione critica – come componenti per dispositivi medici – possiamo fornire un pacchetto completo di tracciabilità, incluso il numero di colata e il rapporto di composizione chimica.
Questa pinza è produzione di precisione realizzata in Cina, ma con una garanzia di scostamento di 0,005 mm che eguaglia o supera il tuo attuale fornitore. Siamo una fabbrica con 20 anni di esperienza a Dongguan, con 40 torni CNC e 15 rettificatrici sotto lo stesso tetto. Nessuna società di intermediazione in mezzo – parli direttamente con gli ingegneri che producono i pezzi.
Ottieni un preventivo fermo entro 12 ore. Invia il tuo disegno o la specifica della pinza a sc@bquq.com o contattaci su WhatsApp al +86 13713157787. Includi la misura del foro, il modello della macchina e la quantità desiderata – ti risponderemo con un prezzo e una data di consegna. Nessun MOQ, nessun costo nascosto per gli utensili.