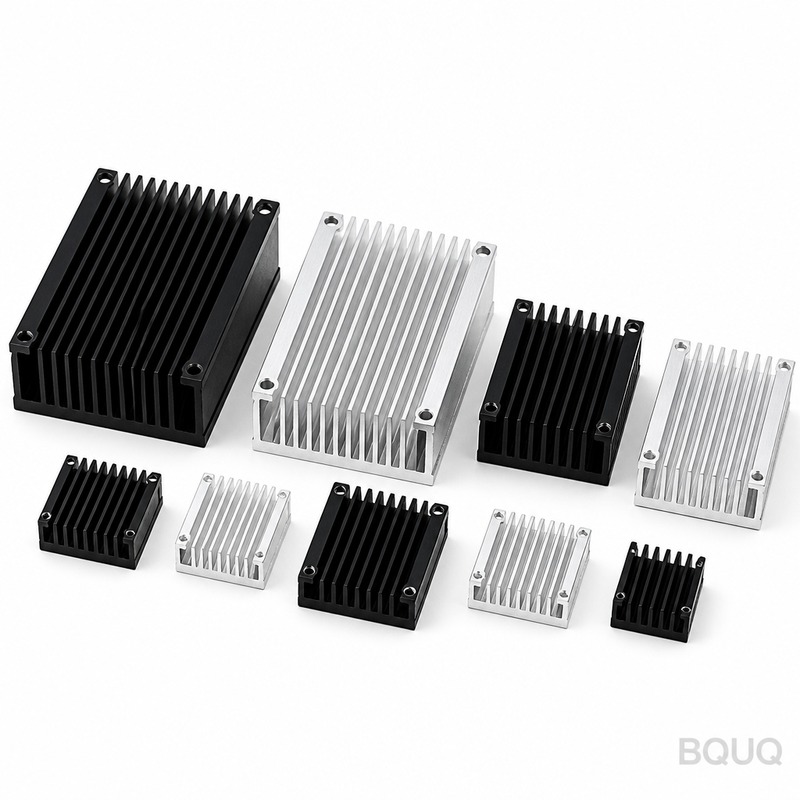
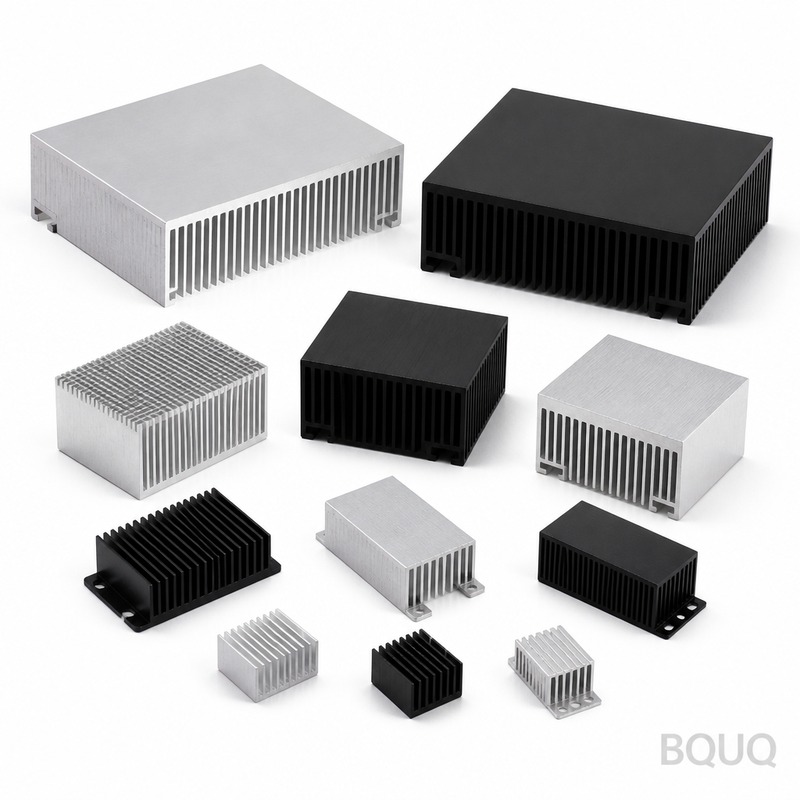
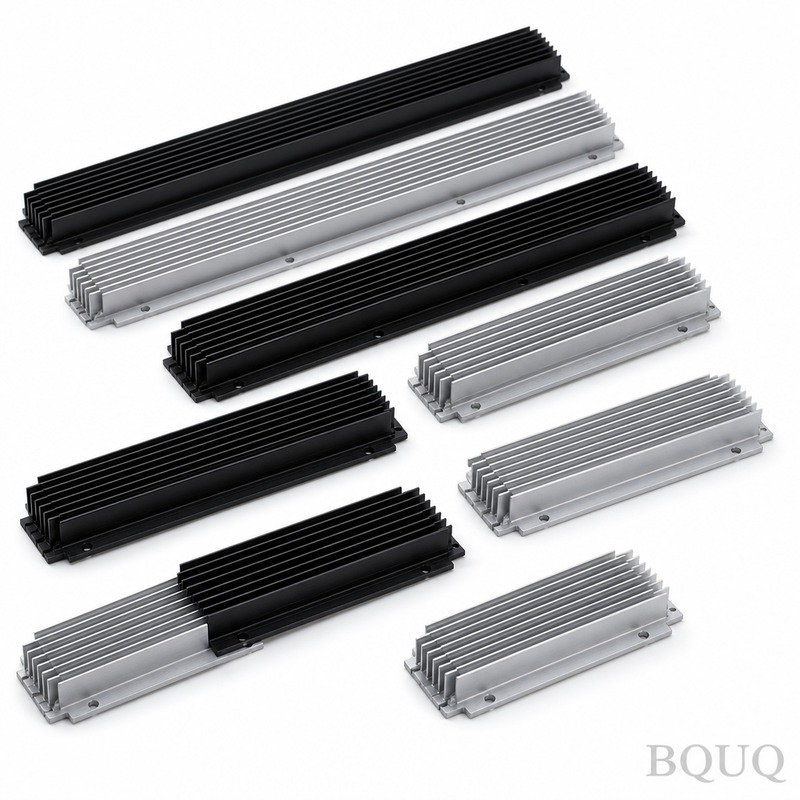
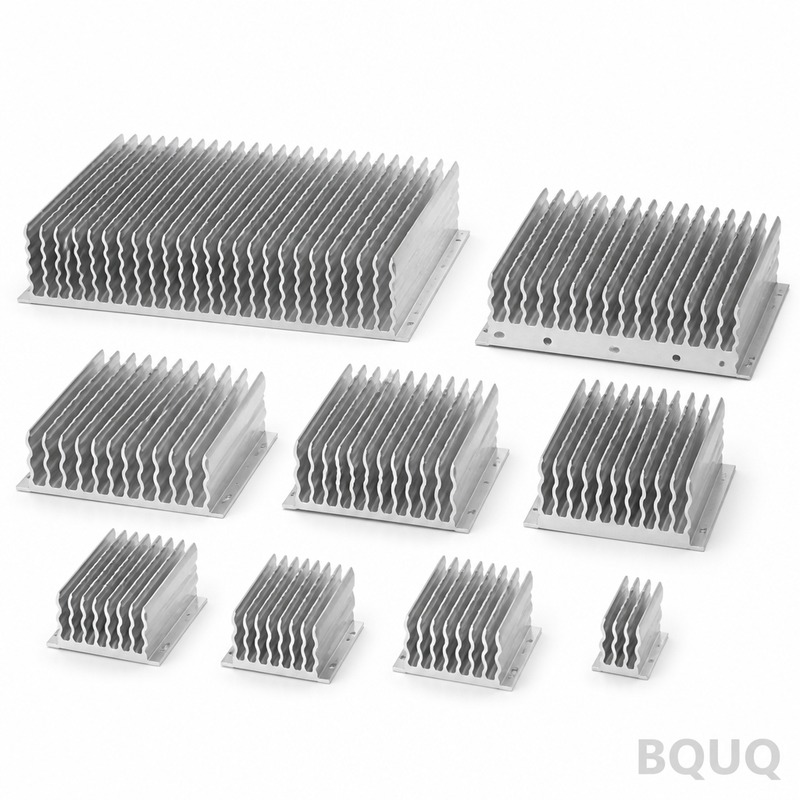
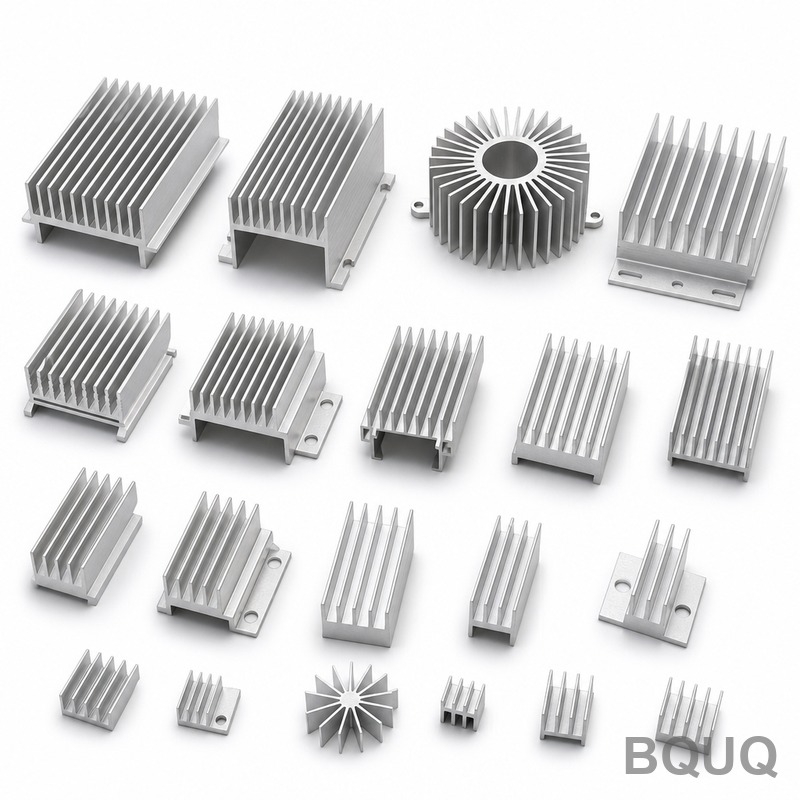
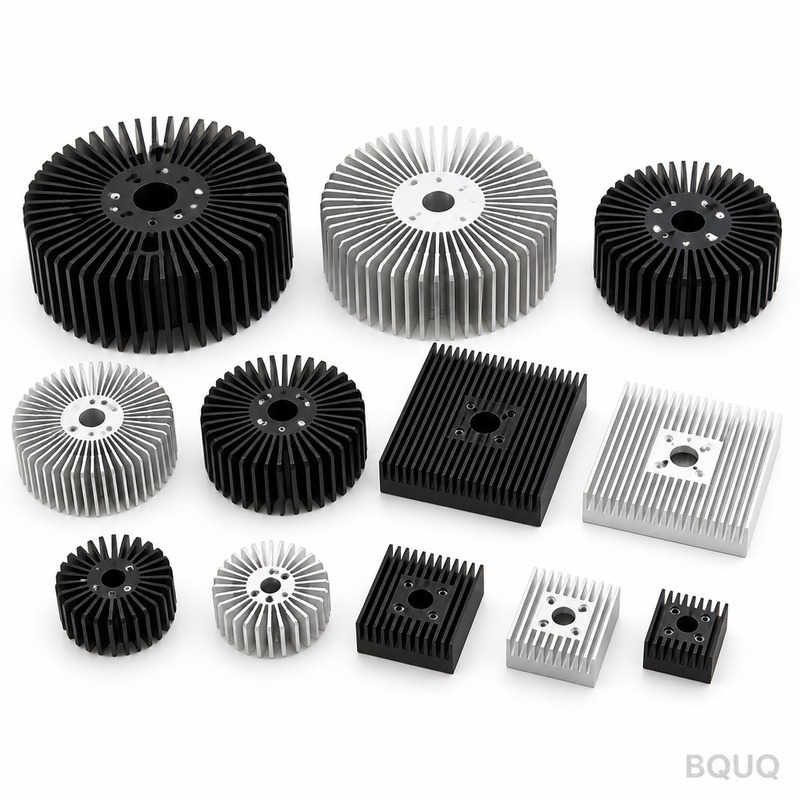
dissipatore di calore con ventola: alluminio 6061-T6, alette da 0,4 mm con passo di 2,5 mm, planarità di 0,15 mm su 100 mm, resistenza termica di 0,48 K/W. MOQ 100 pz, spedizione in 5 giorni lavorativi.
Dissipatore di calore con ventola
heat sink fan: 6061-T6 aluminium, 0.4 mm fins at 2.5 mm pitch, 0.15 mm over 100 mm flatness, 0.48 K/W thermal resistance. MOQ 100 pcs, ships in 5 working days.
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
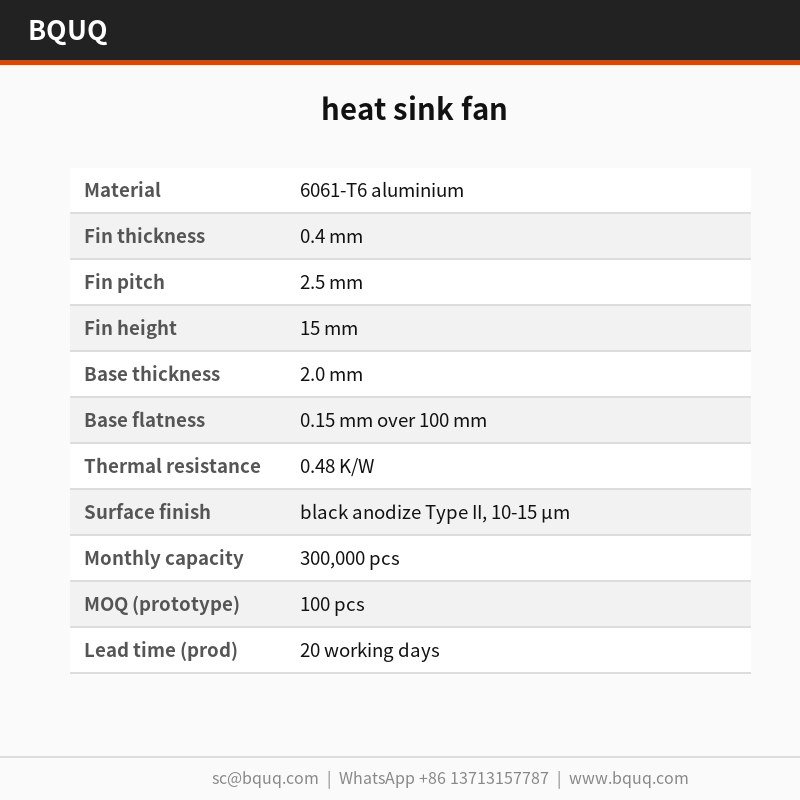
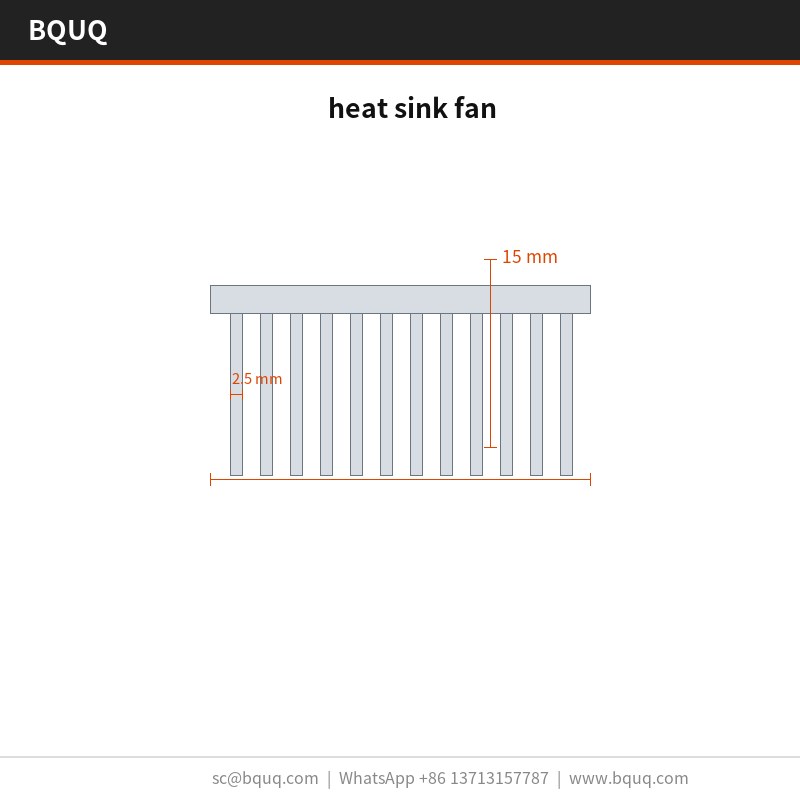
La ventola per dissipatore di calore utilizza un passo delle alette di 2,5 mm e uno spessore di 0,4 mm in alluminio 6061-T6, mantenendo una planarità di 0,15 mm su 100 mm sulla faccia di montaggio. La resistenza termica è di 0,48 K/W, verificata a una risoluzione CMM di 0,001 mm per lotto. Lo stampaggio mantiene il passo entro ±0,05 mm su una produzione di 300.000 pezzi, con anodizzazione nera Tipo II a 10-15 µm.
La ventola per dissipatore di calore combina un passo delle alette di 2,5 mm con uno spessore di 0,4 mm in alluminio 6061-T6, quindi i pezzi da 20 x 20 x 10 mm mantengono 0,15 mm su 100 mm sulla faccia di montaggio. La resistenza termica è di 0,48 K/W, misurata a una risoluzione CMM di 0,001 mm per lotto.
Lo stampaggio garantisce un profilo delle alette ripetibile da 0,4 mm che l'estrusione non riesce a mantenere: lo stampo forma ogni aletta in un'unica battuta, quindi il passo rimane entro ±0,05 mm su una produzione di 300.000 pezzi.
Poiché la base e le alette sono pressate in un unico pezzo, non esiste un giunto brasato che possa cedere. La planarità di 0,15 mm su 100 mm sulla faccia di montaggio è mantenuta direttamente dallo stampo, il che garantisce un contatto uniforme dell'interfaccia termica.
Lo spessore ridotto delle alette è il punto di forza dello stampaggio: alette da 0,4 mm con passo di 2,5 mm offrono più superficie per millimetro cubo rispetto a un profilo lavorato o estruso dello stesso ingombro.
La pressatura dell'alluminio 6061-T6 mantiene leggera la ventola per dissipatore di calore, a partire da 120 g a seconda dell'ingombro, senza sacrificare la densità delle alette, il che conta quando la lunghezza del percorso del flusso d'aria è già fissata dall'involucro.
L'anodizzazione nera Tipo II, finitura da 10-15 µm, viene applicata dopo la formatura, quindi la protezione dalla corrosione non viene intaccata alla base delle alette come accade nelle alternative lavorate meccanicamente.
Selezione del materiale e finitura superficiale
Il materiale standard è l'alluminio 6061-T6, fornito con anodizzazione nera Tipo II, 10-15 µm. Per applicazioni in cui l'esposizione in illuminazione LED high bay è un fattore critico, consigliamo il trattamento di passivazione; dove la conducibilità conta più del peso, il rame C110 aumenta le prestazioni termiche e raddoppia circa la massa unitaria.
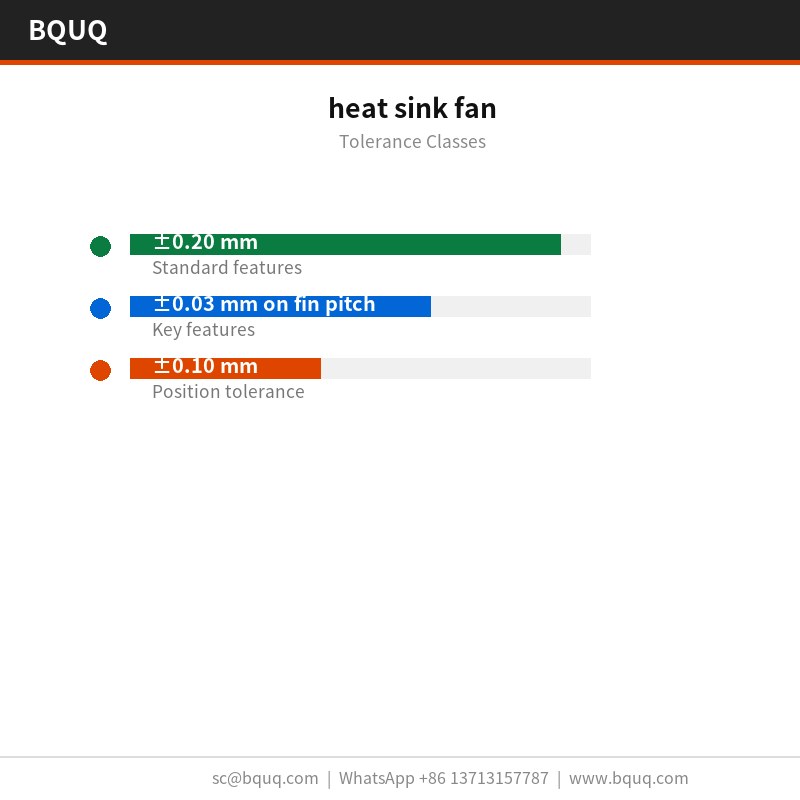
Le dimensioni generali rientrano in ±0,20 mm, con caratteristiche critiche come ±0,03 mm sul passo delle alette gestite separatamente. La geometria formata eredita la ripetibilità dell'attrezzatura di ±0,05 mm, e la posizione dei fori è mantenuta a ±0,10 mm. Le classi più strette richiedono un'operazione di pressatura aggiuntiva, quindi conviene deciderlo prima della costruzione dell'attrezzatura anziché dopo.
L'alluminio 6061-T6 in ingresso viene controllato per spessore e durezza prima di entrare nella pressa. Dopo la formatura, la CMM a risoluzione 0,001 mm conferma 0,15 mm su 100 mm e 2,5 mm rispetto al disegno.
La planarità viene misurata su granito anziché su ghisa, perché 0,15 mm su 100 mm su un pezzo da 20 x 20 x 10 mm si legge diversamente su una piastra che non è stata lappata. I registri conservano entrambe le letture.
Ispezioniamo le punte delle alette da 0,4 mm per bave e cricche dopo la formatura, perché lo stampaggio può fessurare una base senza alterare alcuna dimensione a disegno. Il limite di bava è stabilito per singolo pezzo.
Il contenimento finale è sacchetto in PE + cartone alveolare, 15 kg per cartone. Ogni cartone è etichettato con lotto, quantità e stato di ispezione, e il registro è conservato per 10 anni secondo il fascicolo ISO9001.
Dove viene utilizzato questo componente
Per le costruzioni di illuminazione LED high bay, la planarità di 0,15 mm su 100 mm sulla faccia di montaggio conta quanto la valutazione termica: determina se il materiale di interfaccia termica si distribuisce uniformemente o si accumula a un'estremità.
I clienti di illuminazione LED high bay specificano tipicamente alluminio 6061-T6 per motivi di corrosione e poi mantengono il disegno a ±0,20 mm. La linea da 300.000 pezzi assorbe il volume senza una seconda fonte.
Le regole di imballaggio e vibrazione per l'illuminazione LED high bay spingono verso la costruzione in un unico pezzo. Una ventola per dissipatore stampata non ha adesivo che possa scorrere, che è il tipico modo di cedimento nei raffreddatori a due componenti.
I progettisti che lavorano sull'illuminazione LED high bay chiedono la planarità prima dei dati termici, perché l'assemblaggio dell'illuminazione LED high bay è automatizzato e una base non piana blocca la linea.
Specifiche
Parametro
Valore / Intervallo
Materiale
Alluminio 6061-T6
Spessore alette
0,4 mm
Passo alette
2,5 mm
Altezza alette
15 mm
Spessore base
2,0 mm
Planarità base
0,15 mm su 100 mm
Resistenza termica
0,48 K/W
Condizione di prova termica
ΔT = 60 K, convezione naturale
Finitura superficiale
Anodizzazione nera Tipo II, 10-15 µm
Intervallo dimensionale
20 x 20 x 10 mm
FAQ: Le vostre domande prima dell'ordine
Potete personalizzare la ventola per dissipatore di calore per la nostra applicazione?
Sì. Inviate un disegno o un campione e restituiamo una nota DFM entro 3 giorni lavorativi. La maggior parte delle personalizzazioni per illuminazione LED high bay modifica 2,5 mm, 2,0 mm o lo schema dei fori, e tutte e tre sono modifiche all'attrezzatura sulla pressa da 250 T esistente anziché una nuova macchina.
Qual è il tempo di consegna per la ventola per dissipatore di calore?
Il prototipo è di 5 giorni lavorativi dall'approvazione del disegno; la produzione è di 20 giorni lavorativi dopo l'approvazione del primo articolo. L'attrezzatura per un nuovo pezzo richiede . Quotiamo FOB Guangzhou, e il trasporto marittimo verso l'Europa richiede circa 25-30 giorni dopo la prenotazione.
0,15 mm su 100 mm misurati su piano di riscontro in granito, 25 °C. Questo è il valore che conta per l'illuminazione LED high bay, perché il pad termico necessita di un contatto uniforme. Se il vostro assemblaggio richiede prestazioni migliori, segnalatelo e possiamo aggiungere un'operazione di spianatura.
Quali sono le condizioni di imballaggio e spedizione?
L'imballaggio standard è sacchetto in PE + cartone alveolare, 15 kg per cartone. Quotiamo FOB Guangzhou. I cartoni per l'esportazione sono etichettati con lotto, quantità e stato di ispezione, e la documentazione completa, incluso il rapporto di ispezione, viaggia con la merce.
Fornite file CAD o un disegno?
Forniamo un disegno 2D con il rapporto CMM, e il 3D STEP su richiesta. Entrambi mostrano le tolleranze di planarità e le linee di divisione dell'attrezzatura, il che conta se verificate 0,15 mm su 100 mm nel vostro assemblaggio.
La nostra esperienza nell'illuminazione LED high bay risale al primo programma di attrezzatura nel 2015. Questa storia è il motivo per cui lo standard di anodizzazione nera Tipo II, 10-15 µm e ±0,20 mm sono conservativi anziché ottimistici.
L'attrezzatura è costruita internamente, ed è così che ±0,05 mm viene mantenuto su un programma di 300.000 pezzi anziché andare alla deriva pezzo per pezzo.
Il personale qualità è posizionato accanto alla pressa, non in una stanza separata. Le deviazioni su 2,5 mm o 0,15 mm su 100 mm fermano la produzione allo stampo anziché all'ispezione finale.
Richiedi un preventivo: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, Cina
Elevata densità di alette con spessore 0,4 mm e passo 2,5 mm
Limitata a leghe di alluminio formabili
Dissipatore estruso
Profili semplici con alette più spesse
Non riesce a mantenere in modo ripetibile un profilo di alette da 0,4 mm
Dissipatore lavorato meccanicamente
Prototipi o forme complesse a basso volume
Costo per pezzo più elevato; anodizzazione tagliata alla base delle alette
Gruppo alette brasate
Materiali misti o alette molto alte
Il giunto può cedere; fase di processo aggiuntiva
Dissipatore con alette incollate
Applicazioni a basso carico termico
Resistenza dell'interfaccia termica sulla linea di incollaggio
Processo / ispezione
Fase
Controllo
Registro
Stampaggio
Lo stampo forma tutte le alette in un'unica battuta; passo entro ±0,05 mm
Registro di produzione per 300.000 pezzi
Planarità
0,15 mm su 100 mm sulla faccia di montaggio dallo stampo
CMM a risoluzione 0,001 mm per lotto
Prova termica
Resistenza termica 0,48 K/W
Misurata per lotto
Finitura superficiale
Anodizzazione nera Tipo II, 10-15 µm dopo la formatura
Registro spessore rivestimento
Ispezione finale
Ispezione prima di ogni spedizione
Rapporto di ispezione del lotto
Domande frequenti
Qual è la resistenza termica di questa ventola per dissipatore di calore?
La resistenza termica è di 0,48 K/W, misurata a una risoluzione CMM di 0,001 mm per lotto. Questo valore riflette il passo delle alette di 2,5 mm e lo spessore di 0,4 mm in alluminio 6061-T6, garantendo un raffreddamento prevedibile per involucri da 20 x 20 x 10 mm.
La faccia di montaggio mantiene una planarità di 0,15 mm su 100 mm direttamente dallo stampo. Questo garantisce un contatto uniforme dell'interfaccia termica senza lavorazioni secondarie, ed è verificato a una risoluzione CMM di 0,001 mm per lotto.
Utilizziamo un passo delle alette di 2,5 mm con spessore di 0,4 mm in alluminio 6061-T6. Lo stampo forma ogni aletta in un'unica battuta, quindi il passo rimane entro ±0,05 mm su una produzione di 300.000 pezzi, cosa che l'estrusione non riesce a mantenere.
L'anodizzazione nera viene applicata prima o dopo la formatura?
L'anodizzazione nera Tipo II, 10-15 µm, viene applicata dopo la formatura. Ciò significa che la protezione dalla corrosione non viene intaccata alla base delle alette come accade nelle alternative lavorate meccanicamente, preservando l'integrità del rivestimento per tutta la vita del componente.
Qual è il peso della ventola per dissipatore di calore?
Il peso parte da 120 g a seconda dell'ingombro. La pressatura dell'alluminio 6061-T6 mantiene leggera la ventola per dissipatore di calore senza sacrificare la densità delle alette, il che conta quando la lunghezza del percorso del flusso d'aria è già fissata dall'involucro.
Riuscite a mantenere una tolleranza stretta sul passo su grandi volumi?
Sì. Lo stampo forma ogni aletta in un'unica battuta, quindi il passo rimane entro ±0,05 mm su una produzione di 300.000 pezzi. Questa ripetibilità è il motivo per cui lo stampaggio viene scelto rispetto all'estrusione per profili di alette da 0,4 mm.
Perché scegliere alette stampate anziché lavorate o estrose?
Lo stampaggio garantisce un profilo delle alette ripetibile da 0,4 mm con passo di 2,5 mm, mantenendo ±0,05 mm su 300.000 pezzi. La base e le alette sono pressate in un unico pezzo, quindi non esiste un giunto brasato che possa cedere, e la copertura dell'anodizzazione alla base delle alette è migliore rispetto alle alternative lavorate meccanicamente.