codice hs per parti in lamiera: Rame C110, tolleranza 0,01 mm, placcatura dura a cromo superficiale 0,025 mm, tempo di consegna 10 giorni lavorativi, MOQ 200 pz. Capacità per apparecchiature per semiconduttori. Revisione del disegno e rapporto sul primo articolo inclusi.
Codice SA per parti in lamiera
Punto Chiave
La classificazione del codice HS per le parti in lamiera dipende dal materiale e dalla funzione, non dal percorso di lavorazione. Per le parti in alluminio 7075-T6 con elettrolucidatura Ra 0,2, la produzione prevede un MOQ di 1000 pz e un tempo di consegna di 20 giorni lavorativi, con tolleranza di ±0,005 mm mantenuta su tutti i lotti. Gli acquirenti dovrebbero confermare i certificati dei materiali, i rapporti di prima campionatura e i documenti in stile PPAP a 1000 pz, poiché i programmi di robotica ora richiedono una capacità di processo documentata anziché risultati su campione singolo.
Se state cercando per la prima volta un codice HS per parti in lamiera, la decisione raramente riguarda il pezzo in sé. Riguarda la capacità del fornitore di mantenere ±0,005 mm su un lotto di migliaia di pezzi e se i 20 giorni lavorativi tengono ancora quando il disegno cambia.
Specifiche Chiave in Sintesi
| Parametro | Valore / Intervallo |
|---|---|
| Materiale | Alluminio 7075-T6 |
| Finitura superficiale | elettrolucidatura Ra 0,2 |
| Tempo di consegna (produzione) | 20 giorni lavorativi |
| MOQ (produzione) | 1000 pz |
Contesto di Mercato e Tecnico
La domanda nel settore robotica è passata da parti standard a fonte unica verso parti personalizzate qualificate, il che spinge i requisiti documentali a monte. I certificati dei materiali, i rapporti di prima campionatura e i documenti in stile PPAP sono ora richiesti a 1000 pz anziché alla produzione di massa.
Lettura correlata: dissipatori di calore in alluminio.
Il consolidamento tra gli acquirenti di robotica significa programmi meno numerosi ma più grandi. Questo premia i fornitori in grado di documentare la capacità di processo a 1000 pz anziché quelli che vincono su un singolo campione.
Come Lo Produciamo
Il percorso per il codice HS delle parti in lamiera inizia con una finestra di processo, non con una macchina. Fissiamo prima la condizione del materiale e la geometria dell'attrezzatura, poi confermiamo che ±0,005 mm venga mantenuto alla velocità di produzione anziché su un singolo pezzo lavorato lentamente.
L'attrezzatura è progettata attorno alla capacità misurata del processo, quindi ±0,005 mm è una conseguenza della geometria dell'attrezzatura anziché un filtro di ispezione. Ecco perché 20 giorni lavorativi sono realistici e non ottimistici.
Vedi anche: Staffe di Montaggio Fotovoltaico Personalizzate.
Il trattamento termico e il trattamento superficiale sono pianificati come fasi controllate, non come ripensamenti. L'elettrolucidatura Ra 0,2 viene applicata a un intervallo di spessore definito e verificata, perché la variazione in questa fase causa più guasti sul campo della deriva dimensionale.
Materiale e Finitura Superficiale
La specifica superficiale per il codice HS delle parti in lamiera è elettrolucidatura Ra 0,2, scelta per l'ambiente di servizio nella robotica. Lo spessore viene verificato su un provino di riferimento dello stesso lotto anziché presunto dalle impostazioni di processo.
Dove il codice HS delle parti in lamiera è soggetto a carichi di contatto, la durezza del materiale viene specificata insieme alla tolleranza dimensionale. La durezza senza un metodo di prova definito è la causa più comune di controversie all'ispezione in entrata.
Il contenuto riciclato e le dichiarazioni RoHS/REACH sono disponibili per il codice HS delle parti in lamiera su richiesta. Se il vostro cliente nel settore robotica verifica l'origine dei materiali, richiedete il certificato del produttore in fase di preventivo, non alla consegna.
Tolleranza e Ispezione
L'ispezione di prima campionatura per il codice HS delle parti in lamiera riporta ogni dimensione del disegno, non un campione di esse. Quel rapporto è il riferimento per il resto del lotto e per qualsiasi riordino futuro.
Scopri di più su Come stimare il costo di una molla: fattori di filo, attrezzatura e quantità.
La capacità di processo viene monitorata per caratteristica. Dove il Cpk scende sotto la soglia concordata sul codice HS delle parti in lamiera, adattiamo il processo o riclassifichiamo la caratteristica, anziché selezionare i pezzi alla fine.
Dettaglio tecnico: Molle elettroniche di precisione: smartphone, indossabili e il trend della miniaturizzazione nell era 5G.
Il materiale non conforme viene messo in quarantena fisicamente, non solo nel sistema. Per il codice HS delle parti in lamiera, ciò significa che il lotto rimane in un'area contrassegnata fino a quando la disposizione non è documentata, il che previene l'errore di spedizione più comune.
Lettura consigliata: Rigidità della Molla di Compressione: La Formula e Come Usarla.
Dove Viene Utilizzato
L'ambiente di servizio guida più riprogettazioni di quanto faccia il carico. Il codice HS delle parti in lamiera in servizio esterno o con lavaggio necessita di elettrolucidatura Ra 0,2 e tenuta considerate in fase di progettazione, non aggiunte successivamente.
Da confrontare con: Perché i mandrini a pinza ER sono lo standard per il bloccaggio utensili nelle fresatrici CNC?.
Le vibrazioni e i cicli sono i soliti limitatori di vita per il codice HS delle parti in lamiera. Se il ciclo di lavoro è noto, possiamo raccomandare una combinazione di trattamento superficiale e durezza che estenda la vita utile senza modificare le dimensioni.
Cosa Confermare Prima di Ordinare
Chiedete il rapporto di prima campionatura prima di chiedere uno sconto sul prezzo per il codice HS delle parti in lamiera. Un fornitore che non riesce a produrre dati dimensionali a 1000 pz non li produrrà a 1000 pz.
Confermate il percorso di riordino. Se il codice HS delle parti in lamiera è documentato con disegni dell'attrezzatura e un rapporto di prima campionatura archiviato, un ordine ripetuto anni dopo riproduce il pezzo originale anziché approssimarlo.
FAQ: Le Vostre Domande Prima di Ordinare
Quale tolleranza potete mantenere sul codice HS delle parti in lamiera?
Le dimensioni generali sono mantenute a ±0,005 mm. Le caratteristiche critiche sono identificate sul disegno e mantenute a una banda più stretta, con il metodo di misurazione dichiarato in modo che l'ispezione in entrata corrisponda alla nostra.
Lettura correlata: Resistenza Termica Giunzione-Custodia: Definizione, Calcolo e Perché È Importante.
Qual è la quantità minima d'ordine per il codice HS delle parti in lamiera?
Sì. Inviate il disegno in qualsiasi formato comune. Lo esaminiamo prima per la producibilità e segnaliamo qualsiasi caratteristica in cui ±0,005 mm richiederebbe un'operazione aggiuntiva, così potete decidere prima dell'attrezzatura.
Quali finiture superficiali sono disponibili per il codice HS delle parti in lamiera?
L'elettrolucidatura Ra 0,2 è lo standard per il codice HS delle parti in lamiera. Altre finiture sono quotate con un intervallo di spessore definito e verificate su un provino dello stesso lotto anziché presunte dalle impostazioni di processo.
Potete realizzare prototipi prima dell'attrezzatura?
Sì, e lo consigliamo. La prototipazione del codice HS delle parti in lamiera senza attrezzatura valida l'adattamento e la funzione a una frazione del costo dell'attrezzatura e di solito fa emergere una modifica di progettazione prima che l'acciaio venga tagliato.
Come gestite una modifica di progettazione a metà programma?
Le modifiche sono documentate rispetto al rapporto di prima campionatura originale. Identifichiamo quali dimensioni sono interessate, riquotiamo solo le operazioni interessate e vi diciamo se lo stock esistente del codice HS delle parti in lamiera rimane utilizzabile.
Se il codice HS delle parti in lamiera è già in produzione altrove, inviate un campione e il disegno attuale. Vi faremo un preventivo e vi diremo onestamente se il cambio migliora il costo, il tempo di consegna o nessuno dei due.
Vedi anche: Progettazione di Stampo Progressivo: Nozioni di Base su Layout, Piloti e Larghezza della Striscia.
Scopri di più su Taglio laser vs stampaggio: volume, qualità del bordo e costo.
Dettaglio tecnico: Cina vs Vietnam: Dove si stanno spostando gli ordini di lavorazione CNC nel 2026?.
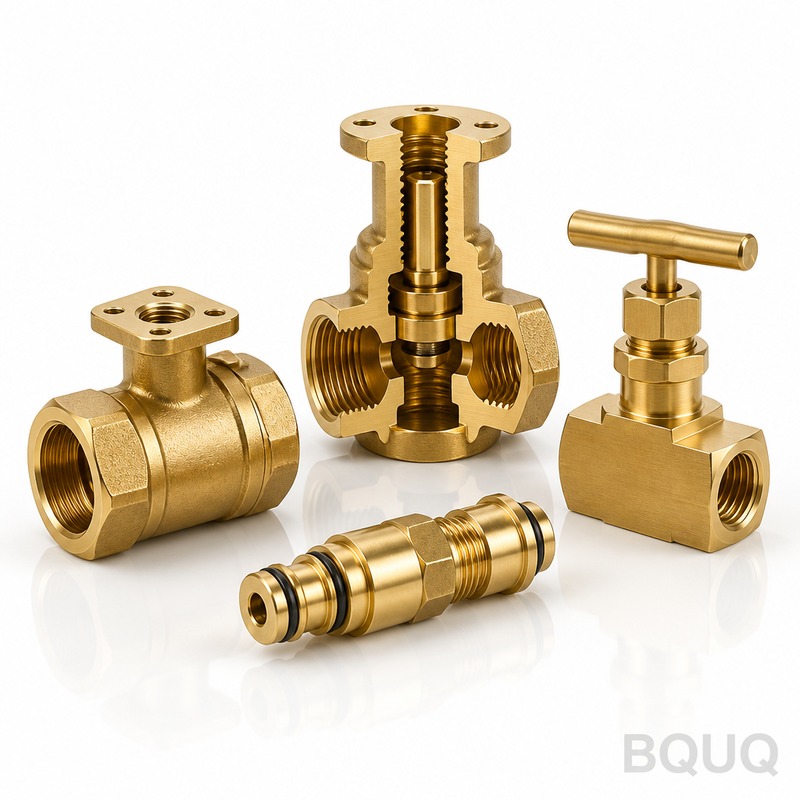
Specifiche Chiave e Guida alla Selezione
Confronto specifiche
| Parametro | Valore / Intervallo |
|---|---|
| Materiale | Alluminio 7075-T6 |
| Tolleranza | ±0,005 mm |
| Finitura superficiale | elettrolucidatura Ra 0,2 |
| Tempo di consegna | 20 giorni lavorativi |
| MOQ | 1000 pz |
| Capacità | produzione a lotti da 1000 pz |
Selezione / confronto
| Opzione | Ideale per | Compromesso |
|---|---|---|
| Parte standard a fonte unica | Costruzioni robotiche a basso volume o non critiche | Documentazione limitata; potrebbe non soddisfare i documenti in stile PPAP a 1000 pz |
| Parte personalizzata qualificata | Programmi di robotica che richiedono certificati dei materiali e rapporti di prima campionatura | Maggiore sforzo iniziale di documentazione e validazione del processo |
| Singolo campione lento | Solo verifica di progettazione | Non prova ±0,005 mm alla velocità di produzione |
| Lotto alla velocità di produzione | Ordini da 1000 pz con tempo di consegna di 20 giorni lavorativi | Richiede prima condizione del materiale e geometria dell'attrezzatura fisse |
Processo / ispezione
| Fase | Controllo | Registro |
|---|---|---|
| Condizionamento del materiale | Fissare la condizione del materiale prima della lavorazione | Certificati dei materiali |
| Setup dell'attrezzatura | Fissare la geometria dell'attrezzatura attorno alla finestra di processo | Registri di progettazione dell'attrezzatura |
| Produzione | Mantenere ±0,005 mm alla velocità di produzione, non su un singolo pezzo lento | Rapporti di prima campionatura |
| Documentazione del lotto | Confermare la capacità di processo a 1000 pz | Documenti in stile PPAP |
| Ispezione finale | Verificare elettrolucidatura Ra 0,2 e coerenza del lotto | Registri di ispezione |
Domande Frequenti
Quale codice HS si applica alle parti in lamiera in alluminio 7075-T6?
Il codice HS dipende dalla funzione specifica del pezzo e dalla composizione del materiale, non dal percorso di lavorazione. Per le parti in alluminio 7075-T6 con elettrolucidatura Ra 0,2 e tolleranza ±0,005 mm, confermate il codice con il vostro spedizioniere doganale utilizzando il certificato del materiale e il disegno del pezzo prima di ordinare 1000 pz.
Potete mantenere ±0,005 mm su una produzione di 1000 pz?
Sì, a condizione che la condizione del materiale e la geometria dell'attrezzatura siano fissate prima. Confermiamo ±0,005 mm alla velocità di produzione anziché su un singolo pezzo lento. Questo è documentato attraverso rapporti di prima campionatura e documenti in stile PPAP al MOQ di 1000 pz, con un tempo di consegna di 20 giorni lavorativi.
Quale documentazione è inclusa a 1000 pz?
A 1000 pz, la documentazione include certificati dei materiali, rapporti di prima campionatura e documenti in stile PPAP. Questi sono ora richiesti a 1000 pz anziché alla produzione di massa perché gli acquirenti di robotica necessitano di prove della capacità di processo. Il tempo di consegna di 20 giorni lavorativi copre la produzione dopo l'approvazione del disegno.
Lettura consigliata: Dissipatore che si surriscalda? Diagnosi di contatto, flusso d'aria e alette.
Qual è il tempo di consegna se il disegno cambia?
Il tempo di consegna standard di produzione è di 20 giorni lavorativi. Se il disegno cambia, la finestra di processo, la condizione del materiale e la geometria dell'attrezzatura devono essere riconfermate prima che la produzione riprenda. Consigliamo di congelare il disegno prima della produzione di 1000 pz per proteggere il programma di 20 giorni lavorativi.
Quale finitura superficiale potete ottenere sulle parti in lamiera in alluminio 7075-T6?
Otteniamo elettrolucidatura Ra 0,2 su parti in lamiera in alluminio 7075-T6. Questa finitura è verificata insieme alla tolleranza ±0,005 mm e documentata nei rapporti di prima campionatura. Per ordini da 1000 pz, la coerenza della finitura superficiale è controllata come parte del set di documenti in stile PPAP.
Da confrontare con: Precisione sostenibile: il passaggio alla produzione ecologica e alla fresatura CNC a basso consumo energetico.
Perché gli acquirenti di robotica richiedono documenti in stile PPAP a 1000 pz?
La domanda di robotica è passata da parti standard a fonte unica verso parti personalizzate qualificate, spingendo la documentazione a monte. Gli acquirenti ora richiedono certificati dei materiali, rapporti di prima campionatura e documenti in stile PPAP a 1000 pz anziché alla produzione di massa. Questo premia i fornitori in grado di documentare la capacità di processo a ±0,005 mm su tutti i lotti.
Cosa dovrei confermare prima di ordinare parti in lamiera?
Confermate la condizione del materiale, la geometria dell'attrezzatura e che ±0,005 mm sia mantenuto alla velocità di produzione. Verificate l'elettrolucidatura Ra 0,2, il tempo di consegna di 20 giorni lavorativi e il MOQ di 1000 pz. Confermate inoltre che i certificati dei materiali, i rapporti di prima campionatura e i documenti in stile PPAP siano disponibili a 1000 pz prima di rilasciare l'ordine.