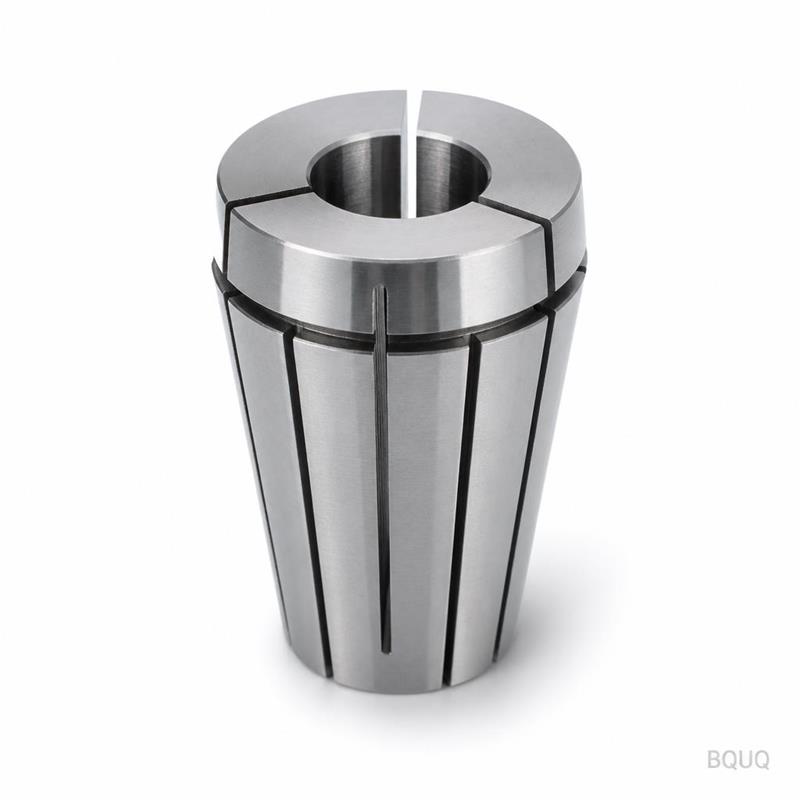
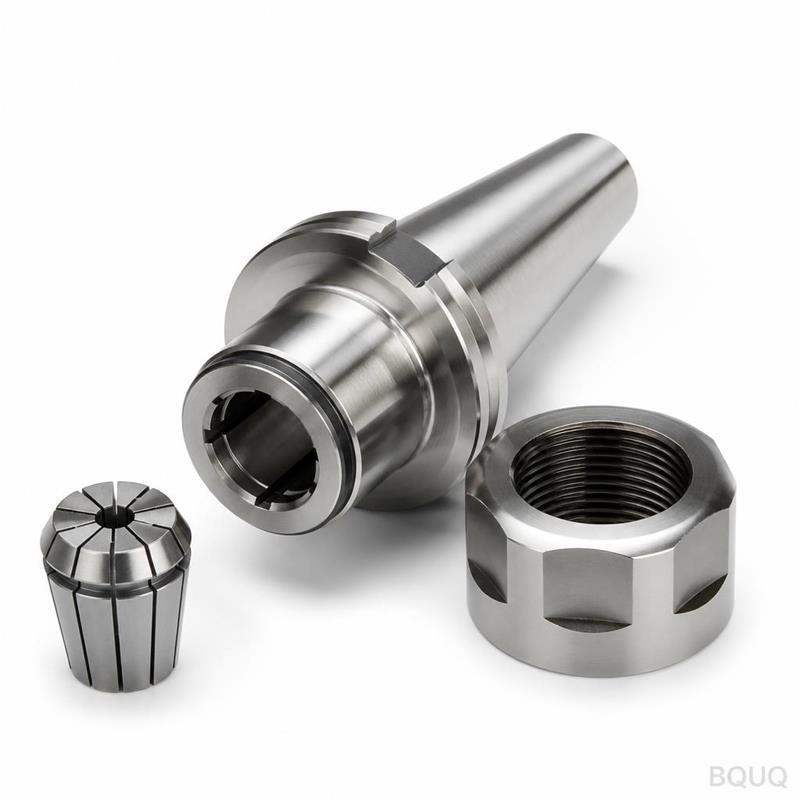
Questo è un mandrino autocentrante a 4 griffe lavorato a CNC, progettato per lavorazioni su tornio CNC dove è necessario serrare barre quadrate, esagonali o di forma irregolare pe
BQUQ Mandrino Autocentrante a 4 Griffe Lavorato a CNC per Tornio CNC
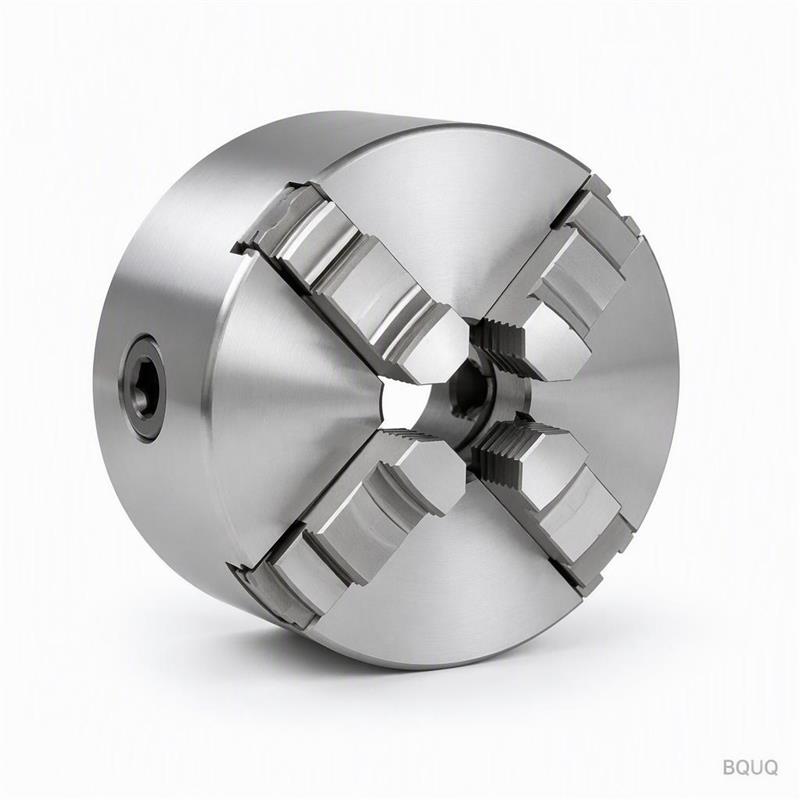
Questo è un mandrino autocentrante a 4 griffe lavorato a CNC, progettato per lavorazioni su tornio CNC dove è necessario serrare barre quadrate, esagonali o di forma irregolare perfettamente centrate
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Questo è un mandrino autocentrante a 4 griffe lavorato a CNC, progettato per lavorazioni su tornio CNC dove è necessario serrare barre quadrate, esagonali o di forma irregolare perfettamente centrate, senza l'uso di spessori. Lavoriamo il corpo e le griffe in acciaio 42CrMo, quindi rettifichiamo le superfici di scorrimento per ottenere un'oscillazione totale di 0,005 mm sul diametro di presa. I tempi di consegna sono di 15 giorni per le dimensioni standard e manteniamo una durezza di HRC 58-60 sulle superfici delle griffe.
Come il Design a 4 Griffe Elimina l'Errore di Centraggio sui Torni CNC
Un mandrino autocentrante a 4 griffe utilizza una piastra a spirale che muove tutte e quattro le griffe simultaneamente. A differenza di un mandrino a 3 griffe, la geometria a quattro griffe distribuisce la forza di serraggio uniformemente su due assi perpendicolari. Questo impedisce che il pezzo venga spinto fuori asse, un problema comune con barre più morbide o a parete sottile. Sul nostro mandrino, la piastra a spirale è lavorata a CNC da un unico blocco di metallo, quindi l'errore del passo della filettatura rimane sotto 0,003 mm per l'intera corsa. Ecco perché possiamo garantire un'oscillazione di 0,005 mm, non gli 0,02 mm che si vedono sui mandrini fusi importati.
Piastra a Spirale e Guide delle Griffe: Le Due Parti che Determinano la Precisione del Mandrino
La maggior parte dei guasti ai mandrini inizia nella piastra a spirale o nelle guide delle griffe. Tagliamo la piastra a spirale da acciaio cementato 20CrMnTi, carburato a una profondità di 0,8–1,2 mm e rettificato su entrambe le facce. Le guide delle griffe sono tempate a induzione a HRC 55-58, quindi rettificate di precisione con un accoppiamento H7 con il corpo del mandrino. Questo significa che le griffe scorrono senza gioco ma si muovono comunque liberamente con una coppia di 0,5 N·m sulla chiave di azionamento. Si ottiene un centraggio ripetibile già dal primo pezzo, non dopo tre serraggi di prova.
Materiali e Trattamenti Termici che Usiamo per il Corpo del Mandrino e le Griffe
Il corpo del mandrino è in 42CrMo bonificato a HRC 28-32. Questo conferisce al corpo la tenacità necessaria per assorbire le vibrazioni mantenendo stabile la flangia di montaggio. Le griffe sono temprate separatamente a HRC 58-60, così resistono all'usura quando si serrano grezzi in acciaio temprato. Se si serrano alluminio o ottone, possiamo fornire griffe morbide con una durezza inferiore di HRC 35-40 — basta specificare il materiale del pezzo nella richiesta di preventivo. Le viti sono di grado 12.9 e l'ingranaggio conico di azionamento è cementato a HRC 58-62.
Perché Evitiamo le Fusioni e Lavoriamo il Corpo da Barra Piena
I corpi dei mandrini fusi hanno porosità interne che si manifestano come deriva dell'oscillazione quando il mandrino si riscalda dopo un'ora di taglio. Evitiamo questo problema lavorando il corpo da barra piena di 42CrMo. Il materiale è omogeneo e lo distensioniamo prima della passata di rettifica finale. Il risultato è un mandrino che mantiene un'oscillazione di 0,005 mm a 20 °C e di 0,008 mm a 60 °C. Se si utilizza un tornio CNC ad alta velocità a 4000 giri/min, questa stabilità termica è la differenza tra un buon pezzo e un lotto scartato.
Opzioni di Montaggio: A2-4, A2-5, A2-6 e Camlock D1-3 fino a D1-8
Lavoriamo il piatto posteriore per adattarlo al naso del vostro mandrino. Le opzioni standard sono A2-4, A2-5, A2-6 per mandrini di tipo A e Camlock D1-3, D1-4, D1-5, D1-6, D1-8 per mandrini a cono corto. Realizziamo anche modelli di fori personalizzati se avete un mandrino non standard. La superficie di montaggio è rettificata a 0,005 mm di planarità e il cono è accoppiato al vostro mandrino con una verifica al blu prima della spedizione. Non è necessario rilavorare il piatto posteriore all'arrivo.
Ispezione Prima di Ogni Spedizione: Report di Oscillazione e Test di Durezza Inclusi
Ogni mandrino viene ispezionato su un tornio CNC prima dell'imballaggio. Misuriamo l'oscillazione con un comparatore a quadrante a 10 mm dalla superficie della griffa, a tre diverse aperture delle griffe. Testiamo anche la forza di serraggio su una barra quadrata da 20 mm e registriamo la coppia necessaria per azionare la chiave. Un rapporto di ispezione firmato con questi valori è incluso nella cassa di legno. Se l'oscillazione supera 0,005 mm, il mandrino torna alla stazione di rettifica, non a voi. Abbiamo un tasso di scarto dello 0,2% su questa linea.
Specifica
Valore
Materiale del Corpo
42CrMo bonificato
Materiale della Piastra a Spirale
20CrMnTi cementato
Durezza delle Griffe
HRC 58-60 (standard), HRC 35-40 (griffe morbide)
Durezza del Corpo
HRC 28-32
Dimensioni Disponibili
100 mm, 130 mm, 160 mm, 200 mm, 250 mm
Oscillazione (Lettura Totale dell'Indicatore)
0,005 mm
Finitura Superficiale sulle Facce di Scorrimento
Ra 0,4 µm (rettificato)
Accoppiamento Guide delle Griffe
H7
Opzioni di Montaggio
A2-4 fino a A2-6, Camlock D1-3 fino a D1-8
Tempi di Consegna
15 giorni (dimensioni standard)
MOQ
Nessun MOQ — ordinate un pezzo per test
Come Scegliere la Dimensione Giusta del Mandrino per il Vostro Mandrino del Tornio CNC
Abbinate il diametro del mandrino alla barra più grande che intendete lavorare. Un mandrino da 160 mm afferra barre fino a 42 mm quadrati. Un mandrino da 200 mm afferra fino a 55 mm quadrati. Non sovradimensionate il mandrino — un mandrino più grande aggiunge massa rotante e riduce l'accelerazione del mandrino. Se non siete sicuri, inviateci il disegno del naso del mandrino e la dimensione massima della barra. Vi consiglieremo la dimensione corretta e il piatto di montaggio entro un giorno lavorativo. Per una teoria più approfondita sugli utensili, consultate la nostra guida alla selezione degli utensili da taglio CNC — spiega come la rigidità del mandrino influisce sulla durata dell'utensile.
Dettagli di Imballaggio e Spedizione per Ordini Internazionali
Imballiamo ogni mandrino in una cassa di legno con inserti in schiuma. La cassa è fissata a un pallet e il rapporto di ispezione è inserito in una busta impermeabile sul lato della cassa. Per ordini superiori a 5 unità, aggiungiamo un set di griffe di ricambio e una pistola per lubrificazione. La spedizione è FOB Shenzhen o CIF al vostro porto. Le dimensioni standard vengono spedite entro 15 giorni e utilizziamo DHL o FedEx per il trasporto aereo espresso se ne avete bisogno in 5 giorni. Il mandrino è rivestito con olio antiruggine prima dell'imballaggio, quindi è pronto per il montaggio dopo aver rimosso la pellicola protettiva.
Perché gli Ingegneri delle Officine di Produzione di Precisione Scelgono BQUQ
Gestiamo uno stabilimento di lavorazione CNC e assemblaggio a Dongguan dal 2005. Il nostro reparto produttivo dispone di 12 torni CNC e 5 rettificatrici cilindriche dedicate alla produzione di mandrini. Questa integrazione verticale significa che non esternalizziamo la rettifica o il trattamento termico — controlliamo ogni tolleranza internamente. Ecco perché possiamo offrire un'oscillazione di 0,005 mm su un mandrino a 4 griffe a un prezzo inferiore del 30% rispetto agli equivalenti europei. E poiché siamo il produttore, parlate con un ingegnere, non con un agente di vendita. Se avete un disegno per un profilo di griffa personalizzato, possiamo lavorarlo per adattarlo alla geometria del vostro pezzo.
Controllo Qualità: Ispezione in Tre Fasi Prima di Ricevere il Mandrino
La prima fase è il test del materiale in ingresso — verifichiamo il grado dell'acciaio con uno spettrometro. La seconda fase è l'ispezione in corso d'opera dopo la rettifica, dove controlliamo il passo della piastra a spirale e il parallelismo delle guide delle griffe. La terza fase è il test di assemblaggio finale, dove montiamo il mandrino su un mandrino di prova e misuriamo l'oscillazione sotto carico. Questo processo in tre fasi intercetta i difetti prima che raggiungano la vostra macchina. Per maggiori informazioni su quale tolleranza vi serve realmente, leggete la nostra guida alle tolleranze di lavorazione CNC — spiega la differenza di costo tra 0,005 mm e 0,01 mm.
Qual è il MOQ per questo mandrino autocentrante a 4 griffe lavorato a CNC?
Nessun MOQ — potete ordinare un pezzo per test e i prezzi per volumi iniziano da 5 pezzi.
Potete personalizzare la profondità delle griffe o l'intervallo di serraggio per il mio pezzo?
Sì, lavoriamo profili di griffe personalizzati e lunghezze estese delle griffe in base al vostro disegno del pezzo, senza costi aggiuntivi per attrezzature per le dimensioni standard.
Come verificate l'oscillazione di 0,005 mm prima della spedizione?
Misuriamo l'oscillazione su un mandrino di prova con un comparatore a quadrante a tre aperture delle griffe e includiamo il rapporto firmato nella cassa di imballaggio.
Qual è il tempo di consegna per un mandrino standard da 160 mm?
Le dimensioni standard vengono spedite in 15 giorni da Dongguan e il trasporto aereo espresso richiede 5 giorni aggiuntivi fino alla vostra porta.
Inviateci il disegno del naso del mandrino e il pezzo che dovete serrare. Vi risponderemo con un preventivo definitivo entro 12 ore, inclusa l'oscillazione esatta che possiamo garantire per la vostra applicazione. Email sc@bquq.com o WhatsApp +86 13713157787. Il vostro disegno riceverà una revisione ingegneristica, non un prezzo da catalogo.