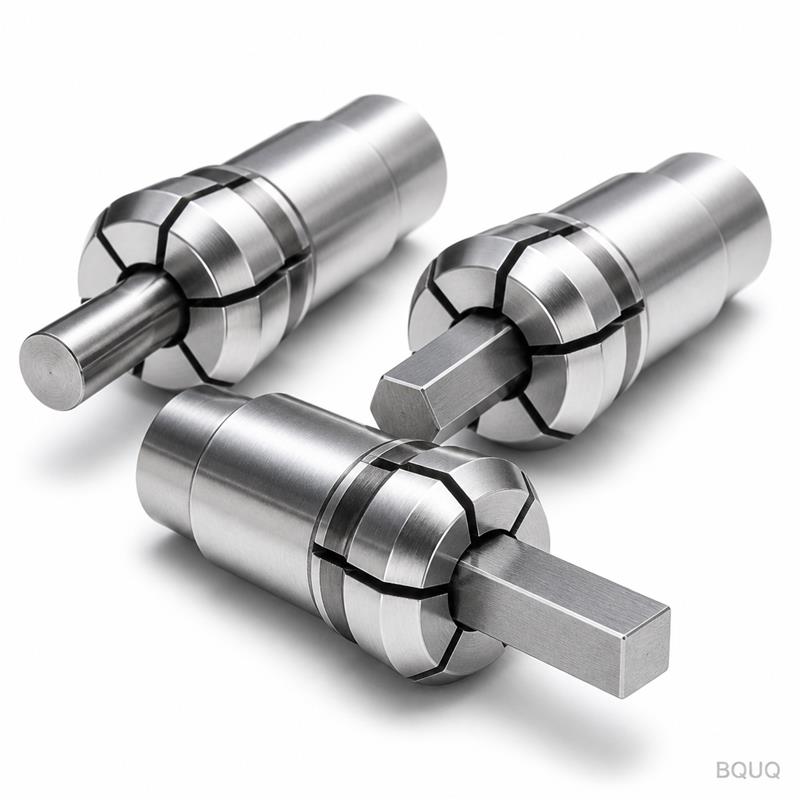
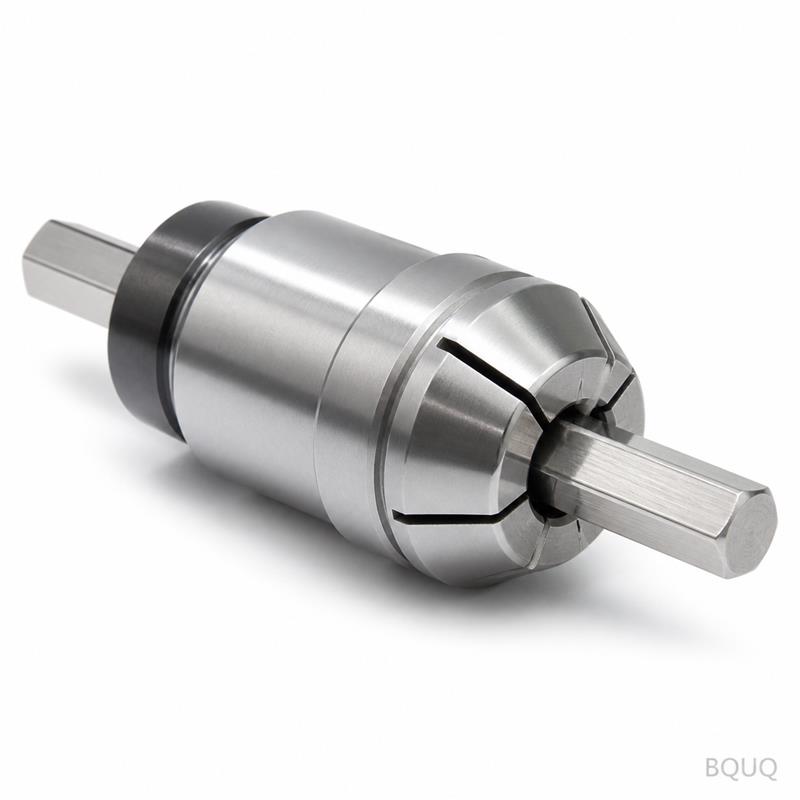
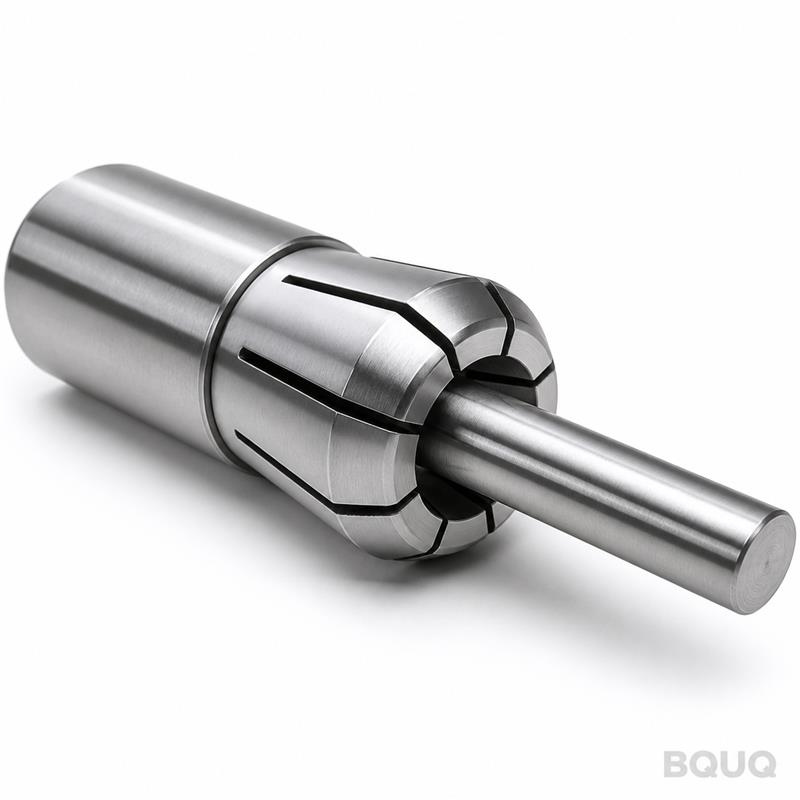
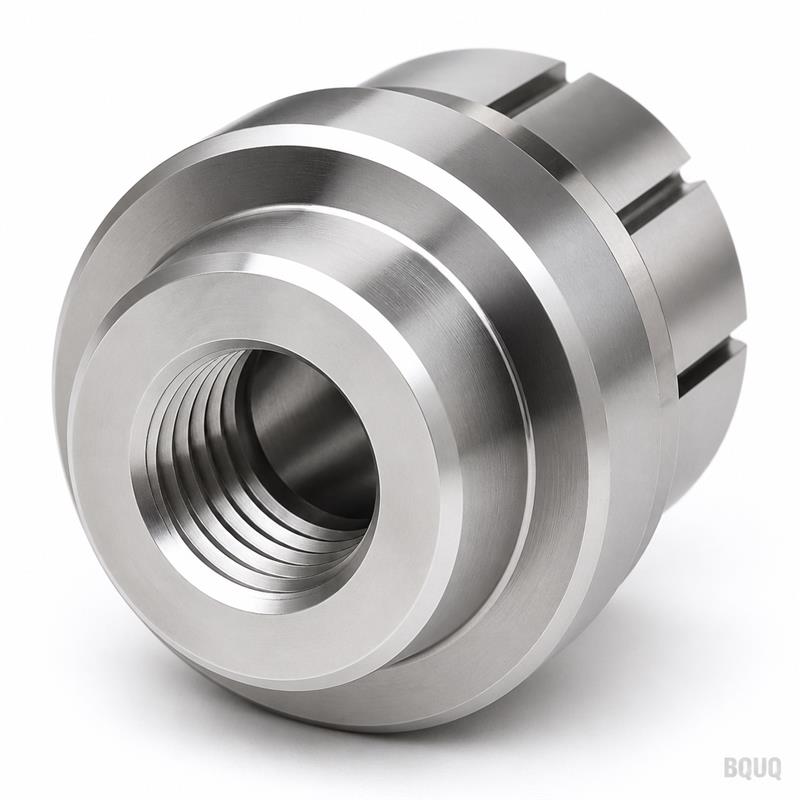
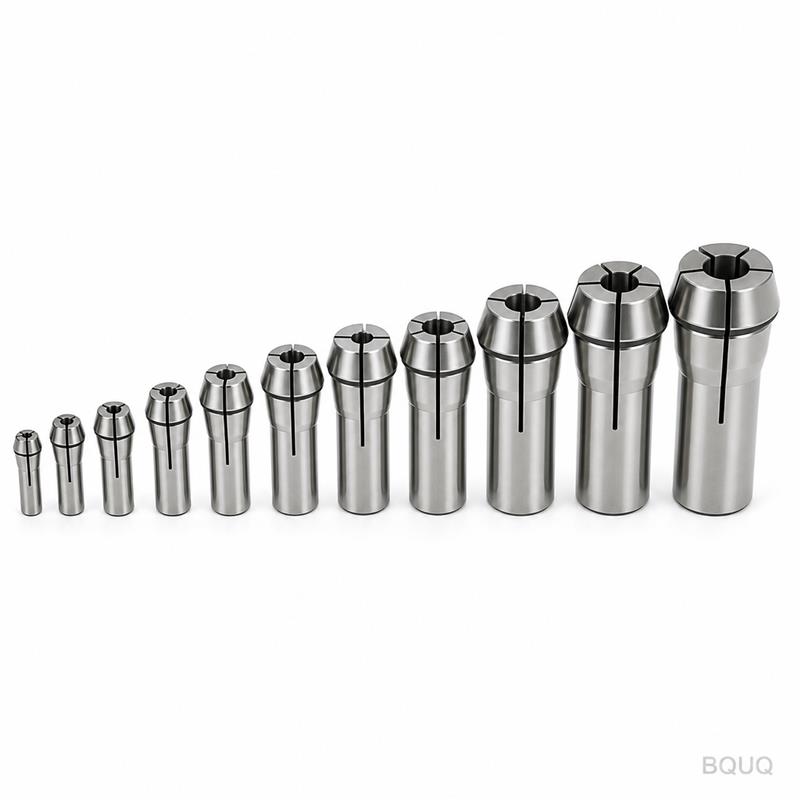
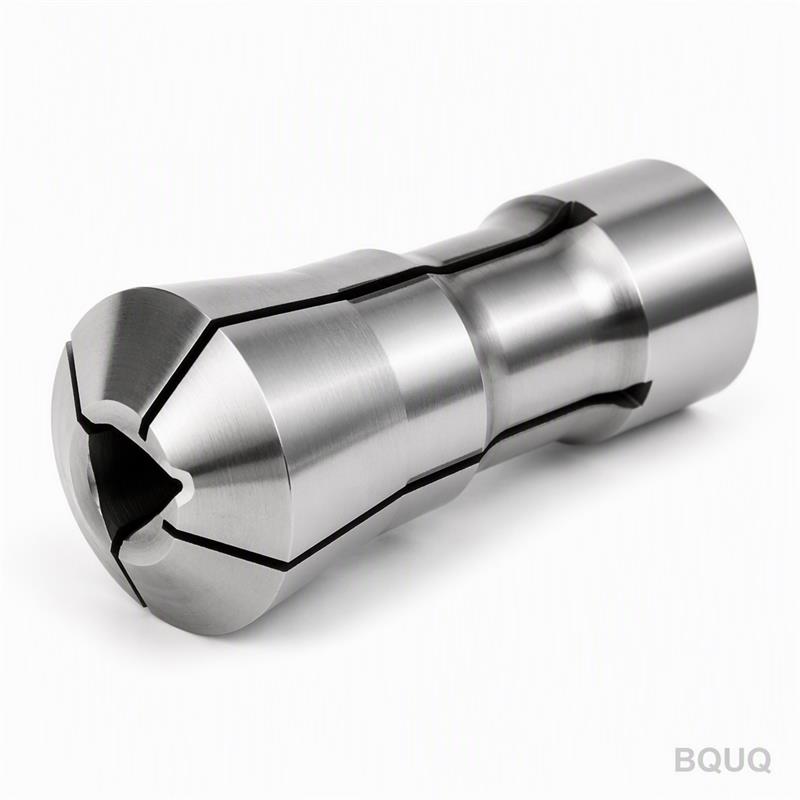
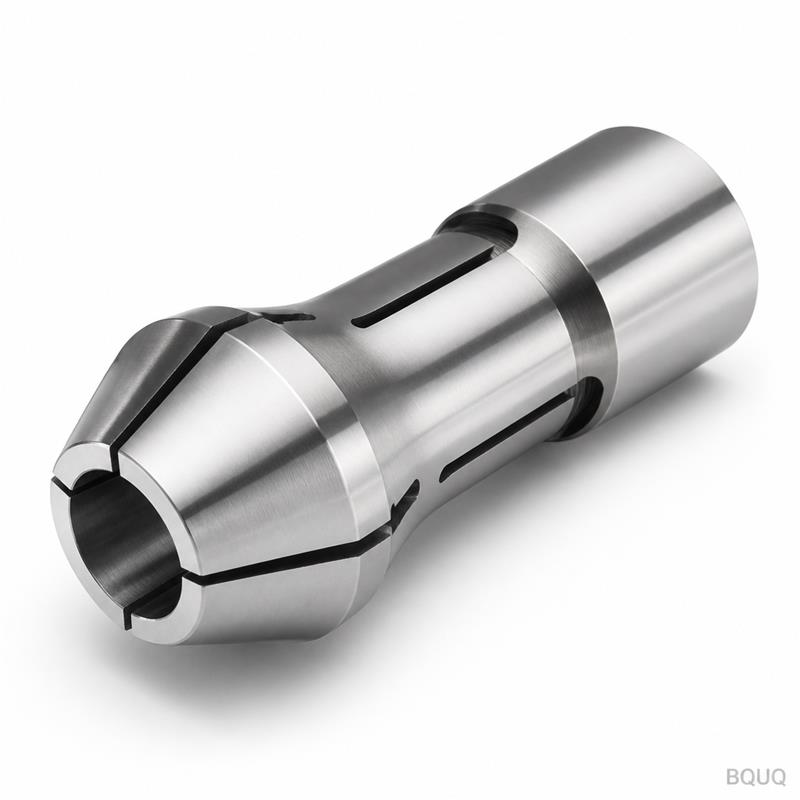
Questa è una pinza per tornio automatico CNC progettata per applicazioni su barra, ingegnerizzata per torni automatici ad alta velocità e macchine a testa mobile. Garantiamo un‘ecc
BQUQ Pinza per Tornio Automatico CNC per Applicazioni su Barra
Questa è una pinza per tornio automatico CNC progettata per applicazioni su barra, ingegnerizzata per torni automatici ad alta velocità e macchine a testa mobile. Garantiamo un'eccentricità entro 0,00
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Questa è una pinza per tornio automatico CNC progettata per applicazioni su barra, ingegnerizzata per torni automatici ad alta velocità e macchine a testa mobile. Garantiamo un'eccentricità entro 0,005 mm TIR, finitura superficiale fino a Ra 0,4 µm e durezza di 58–62 HRC per una durata prolungata. Ogni unità viene spedita dalla nostra fabbrica di Dongguan in 15 giorni o meno, senza quantità minima di ordinazione.
Come una Pinza con Fessure Blocca la Barra Tonda Senza Deformazioni
Il corpo della pinza è rettificato con precisione e presenta tre o sei fessure longitudinali, tagliate tramite elettroerosione a filo dopo il trattamento termico. Queste fessure consentono alla pinza di contrarsi radialmente quando il cono del mandrino la tira indietro, afferrando la barra con forza uniforme su tutta la circonferenza. Questo design previene ovalizzazione e segni superficiali sul materiale grezzo, elemento critico quando si alimenta acciaio inossidabile o alluminio nel mandrino a 6.000 giri/min. La gamma di presa per ogni misura di pinza è tipicamente ±0,5 mm, quindi una pinza può gestire più diametri di barra in questo intervallo.
Materiali e Trattamento Termico per Precisione a Lungo Termine
Lavoriamo il corpo della pinza in acciaio da cementazione 20CrMnTi o acciaio per molle 65Mn, a seconda dell'applicazione. Per l'alimentazione standard di barre, il 20CrMnTi viene cementato a una profondità di 0,8–1,2 mm e temprato a 58–62 HRC. Per applicazioni di serraggio ad alto ciclo, utilizziamo il 65Mn, che viene temprato in olio e rinvenuto a 45–50 HRC per mantenere la flessibilità di ritorno elastico. L'alesaggio viene rettificato dopo la tempra per eliminare qualsiasi distorsione derivante dal processo di trattamento termico. Questa sequenza di rettifica in due fasi è ciò che garantisce la specifica di eccentricità di 0,005 mm su ogni pezzo, non solo sui campioni.
Sequenza di Rettifica di Precisione che Elimina i Segni di Vibrazione
I segni di vibrazione sulla barra derivano da micro-vibrazioni tra la pinza e il materiale. Il nostro processo di rettifica affronta questo problema in tre fasi. Prima, rettifichiamo il cono esterno entro 0,02 mm. Secondo, rettifichiamo l'alesaggio alla misura finale mentre la pinza è trattenuta in una griffa morbida, allineandola esattamente all'asse centrale. Terzo, rettifichiamo nuovamente il cono dopo la creazione delle fessure, utilizzando un mandrino temprato per simulare la forza di serraggio del mandrino. Questa operazione finale garantisce che la superficie di presa sia concentrica al cono quando la pinza è chiusa, non quando è aperta.
Ispezione Prima di Ogni Spedizione: Verifica di Eccentricità e Durezza
Nessuna pinza lascia la nostra struttura senza un rapporto di ispezione completo. Verifichiamo il diametro dell'alesaggio con un calibro ad aria con risoluzione di 0,002 mm. Controlliamo l'eccentricità su un mandrino di precisione con comparatore a quadrante sulla punta e a 50 mm dalla punta. La durezza viene testata con un durometro Rockwell su ogni 10° pezzo dello stesso lotto e registriamo i valori effettivi nel file di tracciabilità del lotto. Testiamo anche la larghezza delle fessure con un calibro a tampone per garantire una forza elastica costante. Se qualsiasi dimensione è fuori tolleranza, l'intero lotto viene rilavorato o scartato, non selezionato.
Abbinare la Serie di Pinze Corretta al Mandrino della Tua Macchina
Produciamo pinze compatibili con i principali marchi di macchine, tra cui Citizen, Star, Tsugami e Tornos, oltre agli standard DIN 6341 e DIN 6499. L'angolo del cono esterno è di 30 gradi per DIN 6341 o 8 gradi per lo stile ER, e abbiamo bisogno del disegno del naso del mandrino per confermare la distanza di trazione. Se utilizzi una macchina con boccola guida, possiamo anche lavorare l'estremità frontale della pinza con una svasatura personalizzata per ospitare il naso della boccola. Inviaci il numero di parte della tua pinza attuale o un disegno e ricostruiremo la geometria esatta entro due giorni lavorativi.
| Specifica | Valore | | --- | --- | | Materiali Disponibili | 20CrMnTi, 65Mn, 9Cr18MoV (per ambienti corrosivi) | | Durezza (Cementata) | 58–62 HRC, profondità di cementazione 0,8–1,2 mm | | Durezza (Acciaio per Molle) | 45–50 HRC temprato in olio e rinvenuto | | Eccentricità (TIR alla punta) | ≤ 0,005 mm | | Eccentricità (TIR a 50 mm) | ≤ 0,008 mm | | Tolleranza Alesaggio | H7 (+0,012 / 0 mm) per misure standard di barra | | Finitura Superficiale (alesaggio e cono) | Ra 0,4 µm, rettificata | | Gamma di Presa per Pinza | ±0,5 mm sul diametro nominale | | Misure Standard | Da 1,0 mm a 42,0 mm con incrementi di 0,1 mm | | Tempo di Consegna | 15 giorni per misure standard, 20 giorni per personalizzate | | MOQ | Nessun MOQ, ordini di singoli pezzi accettati | | Rapporto di Ispezione | Incluso con ogni spedizione |
Opzioni di Finitura Superficiale per Materiali Difficili
Se alimenti titanio, Inconel o acciaio pre-temprato, le pinze rettificate standard potrebbero non fornire presa sufficiente senza grippaggio. Offriamo un'opzione di rivestimento nitrurato (durezza superficiale fino a 900 HV) che riduce l'attrito e previene l'accumulo di materiale sull'alesaggio. Per alluminio e ottone, possiamo fornire un alesaggio lucidato con Ra 0,2 µm per minimizzare i segni di trascinamento. Queste finiture aggiungono solo 3 giorni al tempo di consegna e non influenzano la tolleranza di base. Specifica il grado del tuo materiale quando richiedi un preventivo e ti consiglieremo il trattamento superficiale corretto.
Configurazioni Personalizzate delle Fessure per Tubi a Parete Sottile
I tubi a parete sottile (spessore inferiore a 1 mm) richiedono un modello di fessure diverso rispetto alla barra piena. Invece del design standard a tre fessure, lavoriamo una configurazione a sei fessure con larghezza ridotta per distribuire la pressione di serraggio in modo più uniforme. Questo riduce il rischio di collasso del tubo. Possiamo anche aggiungere un fermo a molla all'interno della pinza per controllare la lunghezza di avanzamento per parti che richiedono un fermo fisso. Queste modifiche vengono eseguite sulle stesse macchine CNC che producono le nostre pinze standard, quindi mantieni comunque l'eccentricità di 0,005 mm. Inviaci un campione del tuo tubo e testeremo la presa prima della spedizione.
Qual è il MOQ per una pinza personalizzata?
Non c'è MOQ; accettiamo ordini personalizzati di singoli pezzi e paghi solo una piccola tassa di configurazione per il primo pezzo.
Potete replicare una pinza esistente di un altro marchio?
Sì, possiamo ricostruire qualsiasi pinza da un disegno o da un campione fisico e confermeremo l'angolo del cono, la misura dell'alesaggio e la larghezza delle fessure prima della produzione.
Come garantite l'eccentricità di 0,005 mm su design personalizzati?
Rettifichiamo alesaggio e cono nello stesso setup dopo il trattamento termico e verifichiamo l'eccentricità su ogni pezzo con un mandrino calibrato prima dell'imballaggio.
Qual è il tempo di consegna per una misura standard in magazzino?
Le misure standard vengono spedite in 15 giorni, ma se hai bisogno di un ordine urgente, possiamo dare priorità al tuo lavoro e spedire entro 7 giorni con un sovrapprezzo del 15%.
Perché la Produzione di Precisione in Cina Non Significa Qualità Inferiore
Gestiamo la nostra officina di lavorazione CNC e rettifica a Dongguan da 20 anni, producendo pinze e mandrini per costruttori di macchine utensili europei e giapponesi. Il nostro sistema di qualità segue la norma ISO 9001 e utilizziamo le stesse apparecchiature di misura di qualsiasi produttore tedesco o giapponese di pinze: calibri ad aria, proiettori di profili e CMM per geometrie complesse. La differenza è la nostra struttura dei costi. Ottieni la stessa tolleranza e durezza a un costo inferiore del 30–40% perché i nostri costi generali sono più bassi. Non siamo una società di trading; siamo la fabbrica, quindi parli direttamente con gli ingegneri che configurano le rettificatrici.
Inviaci il tuo disegno o un campione usurato e ti forniremo un preventivo entro 12 ore. Email sc@bquq.com o WhatsApp +86 13713157787. Nessun MOQ, nessuna commissione di intermediazione, nessun costo nascosto.