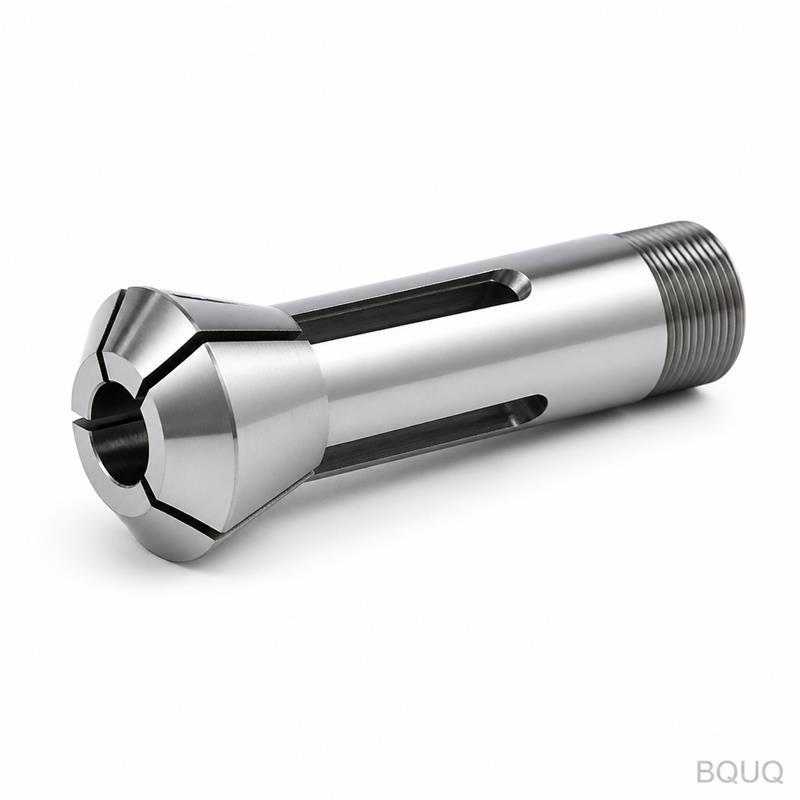
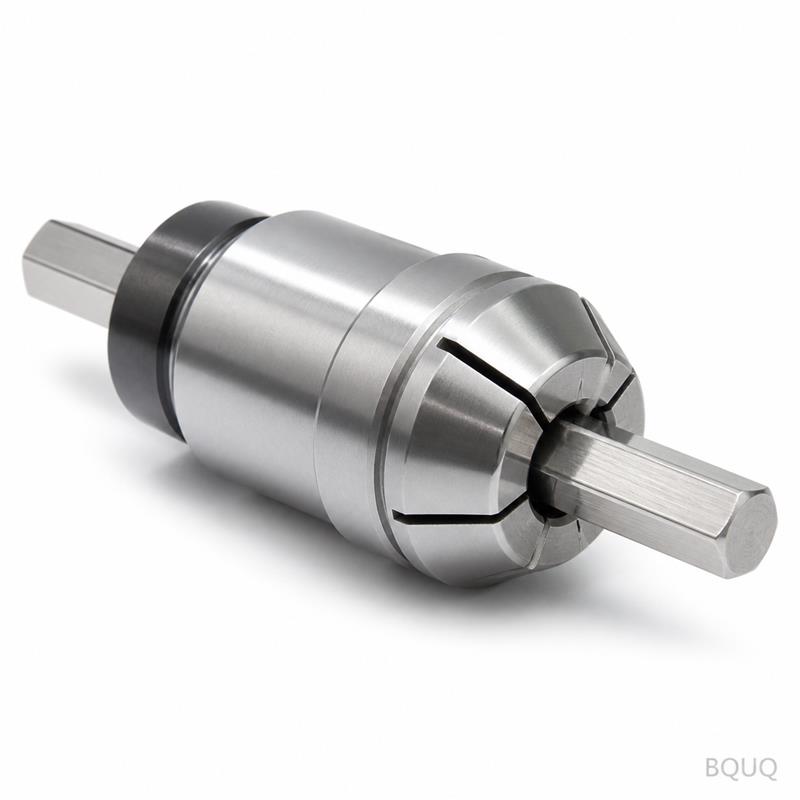
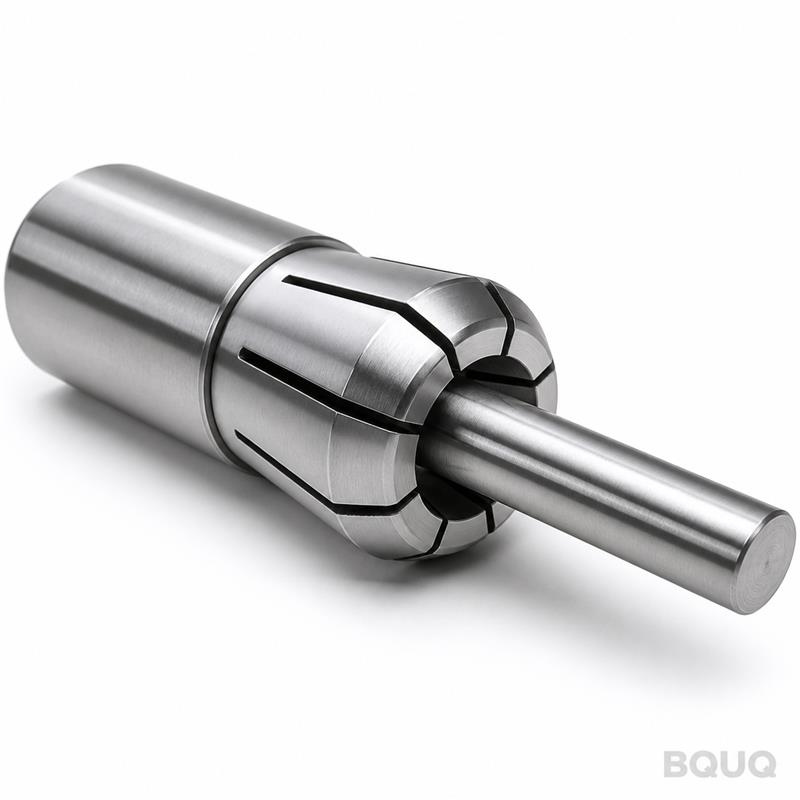
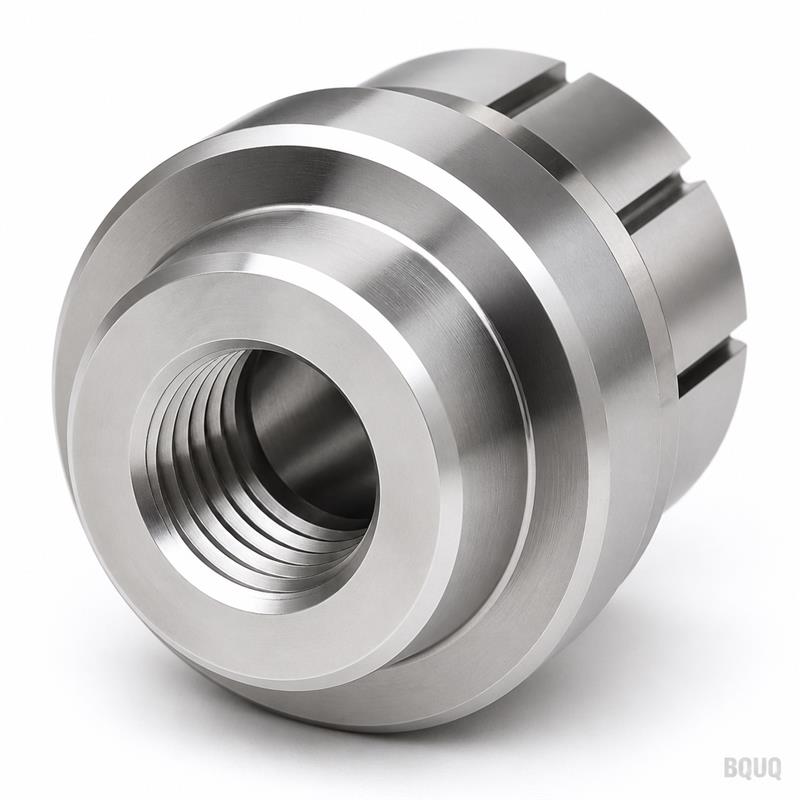
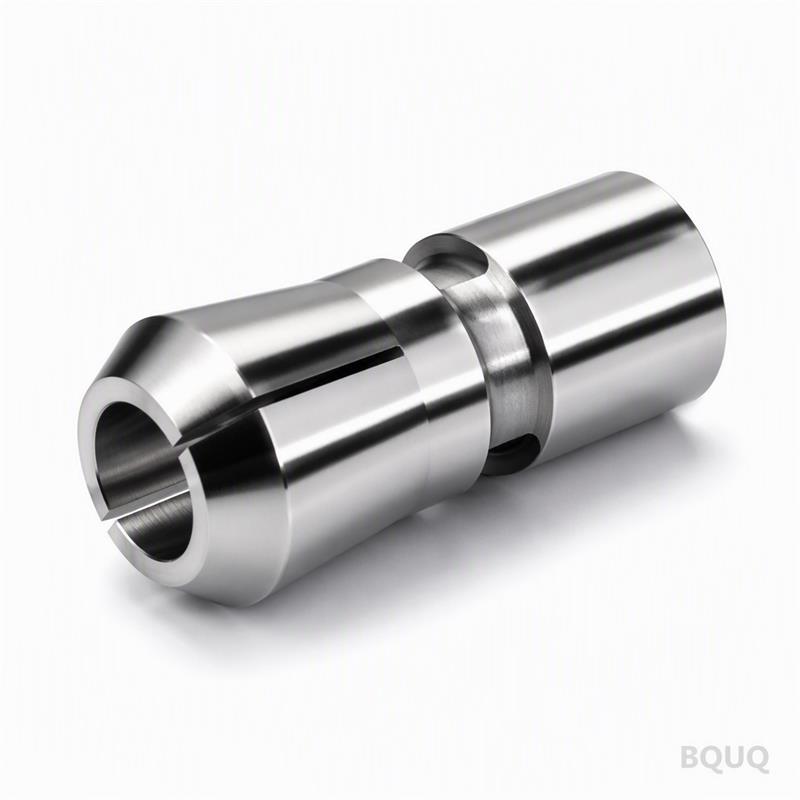
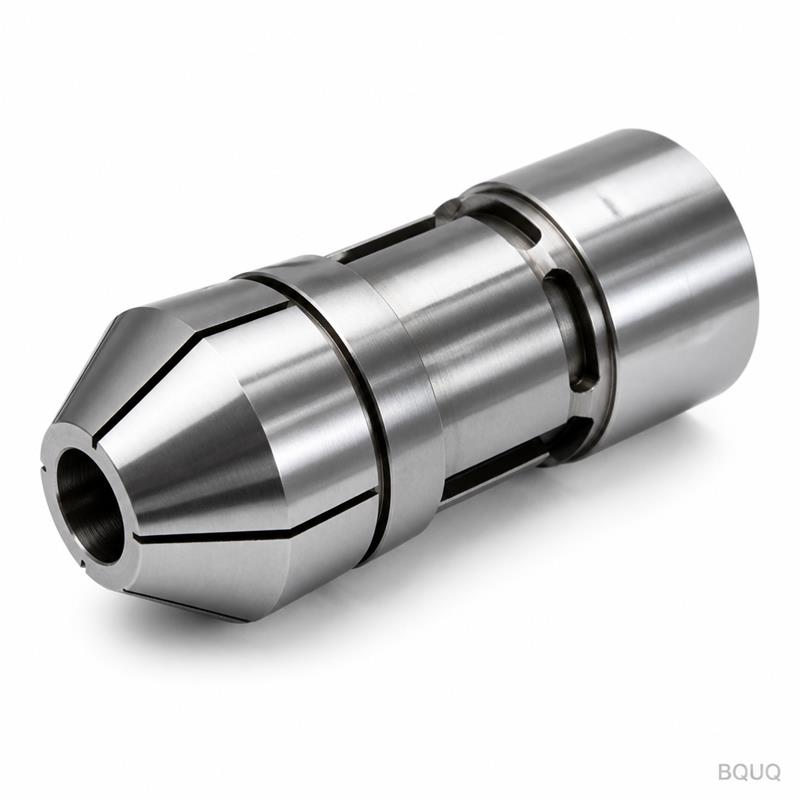
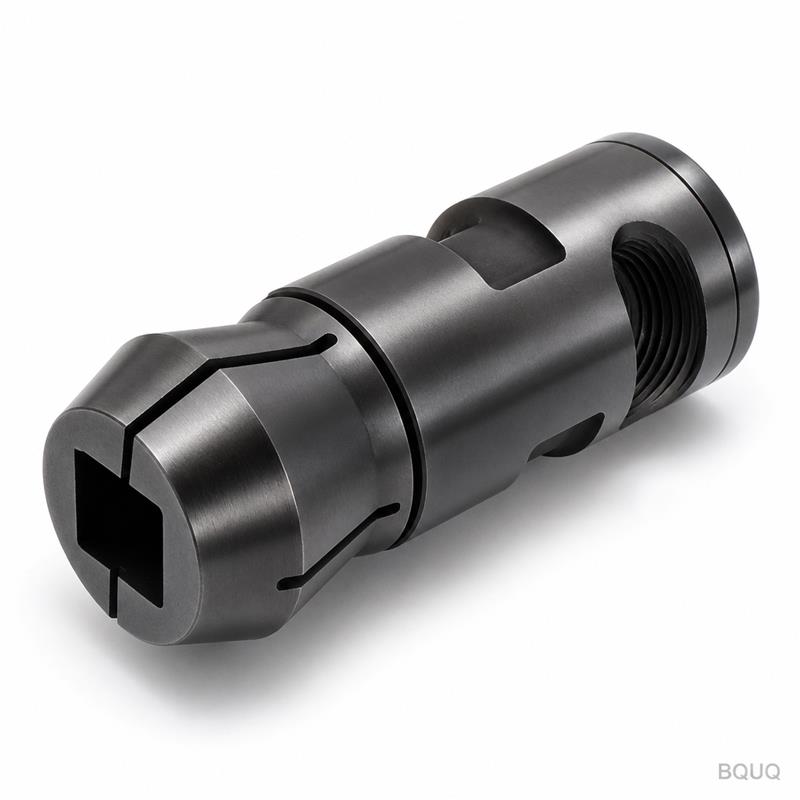
Questo è un mandrino a pinza elastica per tornio automatico Tipo 650 con foro tondo, lavorato a CNC, progettato per mandrini di torni automatici che richiedono elevata concentrici
BQUQ Mandrino a Pinza Elastica per Tornio Automatico Tipo 650 con Foro Tondo Lavorato a CNC
Questo è un mandrino a pinza elastica per tornio automatico Tipo 650 con foro tondo, lavorato a CNC, progettato per mandrini di torni automatici che richiedono elevata concentricità e forza di serrag
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Questo è un mandrino a pinza elastica per tornio automatico Tipo 650 con foro tondo, lavorato a CNC, progettato per mandrini di torni automatici che richiedono elevata concentricità e forza di serraggio ripetibile. È garantita un'eccentricità di 0.005 mm TIR, un corpo temprato a 58–60 HRC e un tempo di consegna di 7 giorni lavorativi per le dimensioni standard. È un sostituto diretto per mandrini a pinza usurati o di bassa qualità, lavorato da barra piena nel nostro stabilimento di Dongguan.
Come il Tipo 650 a Foro Tondo Raggiunge 0.005 mm TIR
Il Tipo 650 si riferisce alla geometria del cono frontale e al passo della filettatura utilizzati su specifici mandrini di torni automatici (comuni su macchine a testa mobile Citizen, Star e Tsugami). Il foro tondo viene rettificato dopo la tornitura CNC, non solo tornito, per eliminare distorsioni termiche e segni di lavorazione. Manteniamo il diametro interno del foro con una tolleranza di +0.005 / -0.000 mm, consentendo alla pinza elastica di collassare uniformemente attorno al pezzo. Il corpo del mandrino viene lavorato in un'unica operazione di serraggio su un centro di tornitura-fresatura CNC a 5 assi, eliminando errori di riposizionamento. Questo è il motivo per cui possiamo garantire 0.005 mm TIR alla punta, verificato su un misuratore di rotondità Talyrond 365 prima dell'imballaggio.
Selezione del Materiale: Perché Usiamo Acciaio Legato 8620 Invece di 12L14
Molti mandrini a pinza economici sono realizzati in acciaio a taglio libero 12L14 perché è veloce da lavorare. Noi non lo usiamo. Il Tipo 650 richiede resistenza all'usura e stabilità dimensionale sotto cicli di serraggio ripetuti. Lavoriamo il corpo in acciaio legato da cementazione AISI 8620. Dopo la lavorazione CNC, cementiamo le superfici del foro e della filettatura con una profondità di cementazione di 0.3–0.5 mm, quindi tempriamo a 58–60 HRC. Il nucleo rimane tenace a 35–40 HRC, prevenendo cricche sotto carichi laterali. La fessura elastica (il taglio di scarico che consente alla pinza di flettersi) viene tagliata a filo dopo il trattamento termico, non fresata prima, così i bordi della fessura rimangono affilati e senza tensioni. Se confronti i materiali, l'8620 offre una durata 3 volte superiore rispetto al 12L14 in questa applicazione.
Sequenza di Rettifica che Elimina la Distorsione del Foro
Il trattamento termico sposta sempre l'acciaio. Per contrastare questo, lasciamo 0.15 mm di sovrametallo sul foro e 0.10 mm sul cono dopo la tempra. La sequenza di rettifica finale è: (1) rettifica del cono frontale su un calibratore master, (2) rettifica del foro tondo a misura con una mola CBN, (3) rettifica del cono nuovamente per correggere qualsiasi distorsione indotta. Questa rettifica del cono in due fasi è la differenza tra un mandrino che mantiene 0.015 mm e uno che mantiene 0.005 mm. Rettifichiamo anche la faccia posteriore a planarità di 0.002 mm per garantire un corretto assestamento contro la faccia del mandrino. La finitura superficiale del foro è Ra 0.4 µm, riducendo i graffi sul pezzo e consentendo una coppia di serraggio maggiore senza marcare materiali morbidi come ottone o alluminio.
Ispezione Prima di Ogni Spedizione: Calibro ad Aria e Prova di Durezza
Ogni singolo mandrino, non un campione di lotto, viene sottoposto a tre controlli. Primo, misuriamo il diametro del foro tondo con un calibro ad aria digitale (risoluzione 0.0005 mm) per confermare la tolleranza +0.005/-0.000. Secondo, montiamo il mandrino su un mandrino di prova e misuriamo il TIR alla punta con un comparatore a quadrante da 0.001 mm; scartiamo se supera 0.005 mm. Terzo, testiamo la durezza sulla superficie del foro con un durometro Rockwell; scartiamo se inferiore a 58 HRC. Verifichiamo anche l'adattamento della filettatura con un calibro a tampone GO/NO-GO. Ricevi un rapporto di ispezione firmato con ogni spedizione, inclusi i valori misurati effettivi e una foto della lettura TIR.
Specifiche per il Mandrino a Pinza Elastica per Tornio Automatico Tipo 650 con Foro Tondo Lavorato a CNC
Parametro
Valore / Intervallo
Tipo di Prodotto
Mandrino a Pinza Elastica a Foro Tondo (Tipo 650 per Tornio Automatico)
Materiale (Corpo)
Acciaio Legato AISI 8620 (cementato)
Durezza (Superficiale)
58–60 HRC
Durezza (Nucleo)
35–40 HRC
Profondità di Cementazione
0.3–0.5 mm
Tolleranza Foro Tondo
+0.005 / -0.000 mm
Eccentricità (TIR alla Punta)
0.005 mm max
Finitura Superficiale (Foro)
Ra 0.4 µm
Planarità Faccia Posteriore
0.002 mm
Dimensioni Foro Disponibili
Ø3 mm a Ø42 mm (in incrementi di 0.5 mm)
Tempo di Consegna (Standard)
7 giorni lavorativi
MOQ
Nessun MOQ (accettato anche un singolo pezzo)
Paese di Origine
Made in China (Dongguan)
Perché Questo Mandrino Funziona per Torni a Testa Mobile e a Slittamento
Il Tipo 650 è più comunemente utilizzato su torni automatici a testa mobile dove la boccola di guida e il mandrino a pinza lavorano insieme per supportare pezzi lunghi e sottili. Poiché il foro tondo collassa uniformemente, puoi alimentare la barra in modo continuo senza graffi. Per macchine a slittamento, la lunghezza complessiva ridotta del mandrino (tipicamente 35 mm) riduce l'interferenza con la boccola di guida. Se lavori ottone, rame o alluminio 6061, la finitura del foro Ra 0.4 µm previene l'impuntamento. Per pezzi in acciaio, il foro temprato in 8620 resiste all'usura da scaglie abrasive. Questo mandrino è anche un sostituto diretto per i vecchi mandrini Tipo 650 di costruttori giapponesi di macchine: il nostro passo di filettatura e l'angolo del cono corrispondono allo standard JIS originale.
Personalizzazione della Dimensione del Foro e della Geometria della Fessura
Se il diametro del tuo pezzo non è nella tabella standard con incrementi di 0.5 mm, possiamo lavorare il foro a qualsiasi dimensione tra Ø3 mm e Ø42 mm entro 48 ore. La larghezza della fessura elastica può anche essere regolata (lo standard è 1.0 mm) per modificare l'intervallo di forza di serraggio. Per tubi a parete sottile, possiamo tagliare una fessura più larga (fino a 1.6 mm) per ridurre la forza di collasso e prevenire lo schiacciamento. Per barre in acciaio temprato, possiamo ridurre la larghezza della fessura a 0.6 mm per una maggiore rigidità di serraggio. Non ci sono costi aggiuntivi per dimensioni del foro personalizzate, solo per larghezze di fessura non standard. Inviaci il tuo disegno o il diametro esterno del tuo pezzo target e confermeremo la geometria personalizzata entro un giorno lavorativo. Il nostro processo di produzione di precisione ci consente di mantenere la stessa eccentricità di 0.005 mm su dimensioni personalizzate come su quelle standard.
Domande Frequenti
Qual è la quantità minima di ordine per questo mandrino a pinza?
Non c'è MOQ—accettiamo ordini di un singolo pezzo per prototipi o esigenze di sostituzione.
Potete lavorare il foro al diametro esatto del mio pezzo?
Sì, possiamo lavorare il foro tondo a qualsiasi dimensione da Ø3 mm a Ø42 mm con la stessa tolleranza +0.005/-0.000, tipicamente entro 48 ore dalla conferma dell'ordine.
Come verificate l'eccentricità di 0.005 mm prima della spedizione?
Montiamo ogni mandrino su un mandrino di prova di precisione e misuriamo il TIR alla punta con un comparatore a quadrante da 0.001 mm, e includiamo il rapporto di ispezione firmato nella spedizione.
Qual è il vostro tempo di produzione standard?
Le dimensioni standard vengono spedite in 7 giorni lavorativi; le dimensioni del foro personalizzate in 10 giorni lavorativi da Dongguan, Cina.
Guide Tecniche Correlate per il Tuo Processo di Selezione
Prima di finalizzare le specifiche del tuo mandrino, consulta la nostra guida alla selezione degli utensili da taglio CNC per indicazioni sulla compatibilità dei portautensili e sui calcoli della forza di serraggio. Per capire come l'eccentricità di 0.005 mm si inserisce nel tuo stack-up di tolleranze complessivo del pezzo, leggi la nostra guida alle tolleranze di lavorazione CNC.
Ottieni un Preventivo Definitivo Entro 12 Ore
Inviaci il tuo disegno, la dimensione target del foro e la quantità. Risponderemo con un prezzo definitivo, il tempo di consegna e un commento DFM se vediamo un modo per migliorare il design. Nessun MOQ, nessun obbligo. Email sc@bquq.com o WhatsApp +86 13713157787. Rispondiamo entro 12 ore, tutti i giorni.