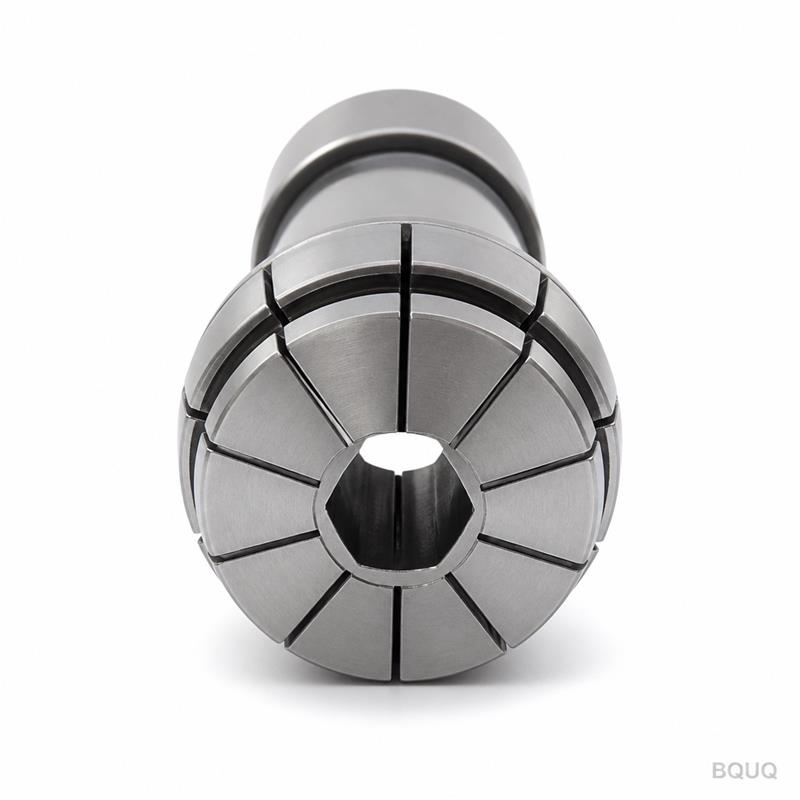
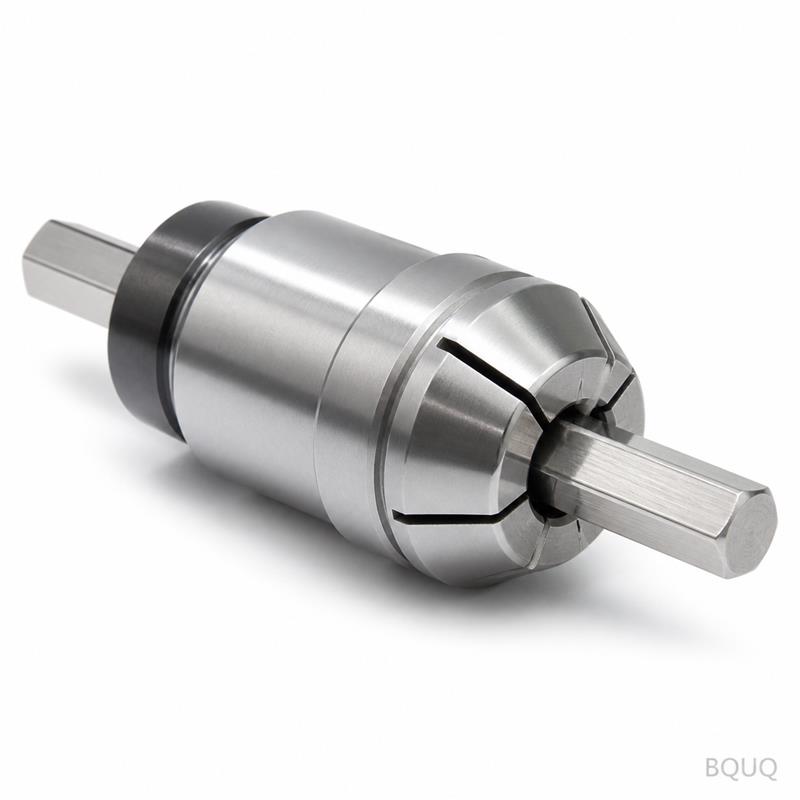
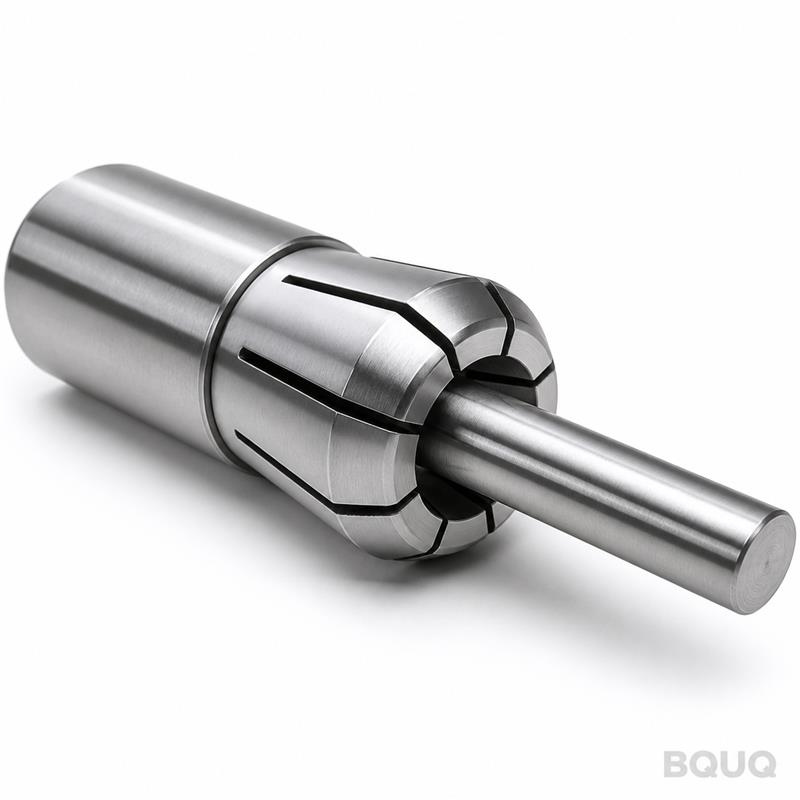
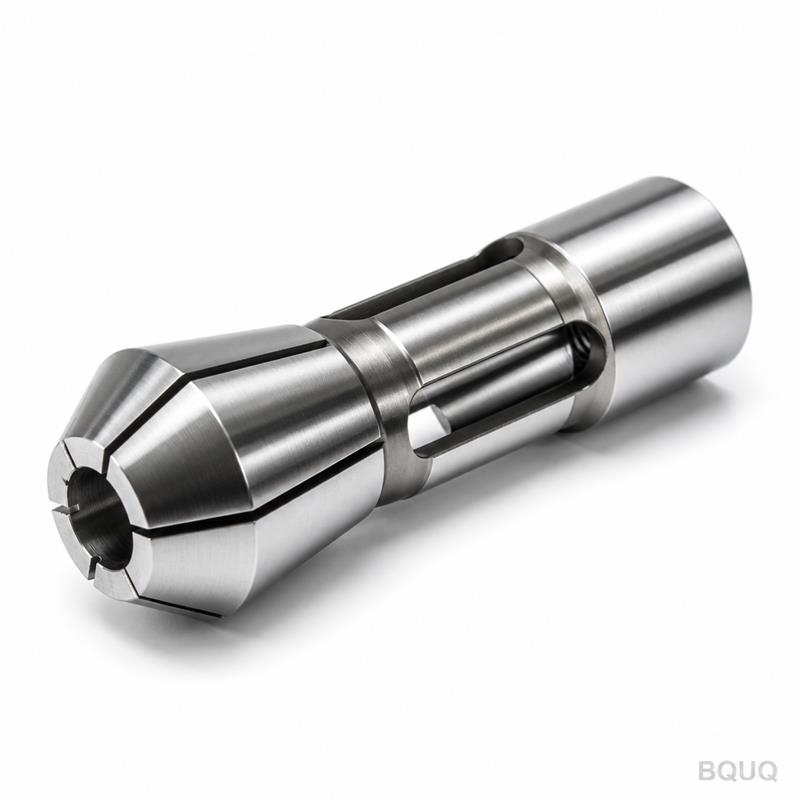
Questo è un collet autolathe CNC tipo 52 con foro esagonale a vista frontale, progettato per torni automatici a testa mobile e fissa che utilizzano il naso mandrino serie 52. Il f
BQUQ Collet Autolathe CNC Tipo 52 Foro Esagonale Vista Frontale
Questo è un collet autolathe CNC tipo 52 con foro esagonale a vista frontale, progettato per torni automatici a testa mobile e fissa che utilizzano il naso mandrino serie 52. Il foro esagonale afferr
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Questo è un collet autolathe CNC tipo 52 con foro esagonale a vista frontale, progettato per torni automatici a testa mobile e fissa che utilizzano il naso mandrino serie 52. Il foro esagonale afferra barre esagonali e gambi utensili esagonali senza schiacciare gli spigoli, e manteniamo la tolleranza del foro a +0,005/-0,000 mm con un TIR (scostamento totale indicato) di 0,005 mm o inferiore. Ottieni un collet che si ripete entro 0,003 mm su 10.000 cicli, e il nostro tempo di consegna standard è di 7 giorni lavorativi per qualsiasi quantità, inclusa una singola unità.
Perché un Foro Esagonale a Vista Frontale Supera un Foro Tondo per Barre Esagonali
Un collet con foro tondo tocca solo i sei spigoli di una barra esagonale, deformando il materiale sotto la forza di serraggio e causando vibrazioni durante la tornitura ad alta velocità. Il nostro foro esagonale a vista frontale corrisponde all'intero fianco di ogni faccia esagonale, distribuendo la pressione di serraggio uniformemente su archi di 120°. Questo riduce la flessione del pezzo fino al 40% rispetto a un foro tondo con la stessa coppia di serraggio ed elimina i segni sulle superfici esagonali finite. Per dimensioni esagonali da 3 mm a 32 mm tra facce opposte (AF), tagliamo il foro con una singola passata di elettroerosione a filo e poi rifiniamo con un alesatore in carburo, ottenendo un esagono geometricamente preciso con raggio di spigolo non superiore a 0,05 mm.
Dimensioni e Intercambiabilità del Collet Tipo 52
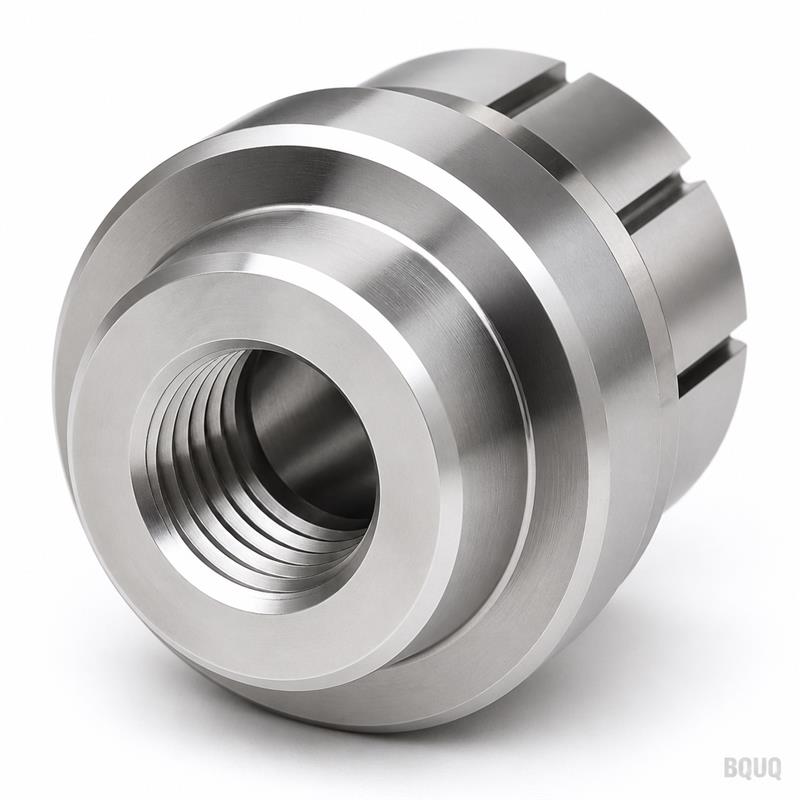
Il collet tipo 52 segue lo standard DIN 6341 / ISO 15488-B per il naso mandrino da 52 mm, comune sui torni a testa mobile Citizen, Star, Tsugami e Hanwha. Il nostro corpo collet è di 52 mm di diametro esterno, 34 mm di lunghezza, con angolo di conicità 1:10 sulla superficie di seduta, corrispondente alla geometria del produttore originale, così puoi inserirlo nel tuo mandrino esistente senza ricalibrazioni. Il foro esagonale a vista frontale è concentrico alla conicità entro 0,005 mm TIR, verificato su una CMM Zeiss prima della spedizione. Offriamo anche lo stesso collet con foro pilota posteriore da 20 mm o 25 mm, a seconda della configurazione dell'alimentatore barre, e possiamo aggiungere una filettatura interna (M16x1,5 o M20x1,5) per un meccanismo di trazione.
Specifica
Valore
Materiale (corpo)
Acciaio da cementazione SAE 8620 o acciaio inossidabile 17-4PH (opzione)
Durezza (profondità strato efficace)
58–60 HRC, profondità strato 0,8–1,2 mm
Gamma dimensioni foro esagonale
Da 3 mm a 32 mm tra facce opposte (AF), personalizzabile su richiesta
Tolleranza foro
+0,005 / -0,000 mm
Scostamento totale indicato (TIR)
≤ 0,005 mm su foro e conicità
Finitura superficiale (foro)
Ra 0,4 µm (lucidatura a specchio su richiesta)
Angolo di conicità
1:10 (superficie di seduta), rettificato a 0,002 mm per 100 mm
Diametro esterno / lunghezza corpo
52 mm / 34 mm
Ripetibilità (10.000 cicli)
≤ 0,003 mm
Tempo di consegna
7 giorni lavorativi (standard), 3 giorni (espresso)
MOQ
Nessun MOQ — accettata anche una singola unità
Materiali e Trattamento Termico per una Lunga Durata di Serraggio
Partiamo da acciaio legato SAE 8620 (grado da cementazione) perché offre un nucleo tenace che resiste alla flessione sotto forze di serraggio elevate, mentre la superficie cementata raggiunge 58–60 HRC. La profondità dello strato è di 0,8–1,2 mm, sufficiente a sopportare cicli ripetuti di apertura e chiusura senza sfaldamenti. Per refrigeranti corrosivi o applicazioni alimentari, offriamo acciaio inossidabile 17-4PH temprato a 44–48 HRC, leggermente più morbido ma completamente antiruggine. Ogni collet viene temprato in forno a vuoto (senza strato decarburato), poi sottoposto a congelamento profondo a -80°C per 2 ore per stabilizzare la microstruttura, prevenendo derive dimensionali nel tempo.
Come Lavoriamo il Foro Esagonale Senza Deformazioni
Tagliamo il foro esagonale in tre fasi. Prima, torniamo il corpo del collet su un tornio CNC e rettifichiamo la conicità 1:10 a misura finale. Seconda, eseguiamo l'elettroerosione a filo della forma esagonale dal pieno, lasciando 0,2 mm di sovrametallo su ogni fianco. Terza, rifiniamo con un alesatore profilato in carburo su una rettificatrice per maschere, mantenendo la tolleranza tra facce opposte a +0,005 mm. La fase di elettroerosione evita le forze di taglio di una broccia, che potrebbero deformare la parete sottile (spessore minimo 3 mm). Dopo l'alesatura, sbaviamo i bordi anteriori e posteriori con una smussatura di 0,1 mm, così la barra esagonale scorre dentro senza intoppi. Incidiamo anche al laser la dimensione esagonale e il codice data sul diametro esterno, senza inchiostri che si cancellano.
Ispezione Prima di Ogni Spedizione
Ogni collet viene sottoposto a un'ispezione in 5 punti con una CMM Zeiss CONTURA. Misuriamo le tre coppie di fianchi opposti del foro esagonale (planarità e parallelismo entro 0,003 mm), l'angolo e la rettilineità della conicità, il TIR tra foro e conicità, e la rugosità superficiale con un Mitutoyo SJ-210. Il rapporto CMM è incluso in ogni spedizione, anche per ordini di una singola unità. Eseguiamo anche un test funzionale: serriamo una barra esagonale corrispondente a 30 N·m di coppia e misuriamo la forza di trazione su una cella di carico; il collet deve trattenere la barra senza slittamenti per 5 minuti. Se un valore è fuori specifica, scartiamo il pezzo, senza rilavorazioni.
Limiti Reali: Cosa Questo Collet Può e Non Può Fare
Questo collet è progettato per torni automatici tipo 52 con velocità del mandrino fino a 8.000 giri/min. A quella velocità, lo scostamento radiale del foro esagonale rimane sotto 0,008 mm grazie al corpo bilanciato (bilanciamo dinamicamente al grado G2.5). Non usarlo per barre tonde: gli spigoli esagonali segnerebbero la barra tonda e ridurrebbero l'area di serraggio del 30%. Per barre tonde, ordina il nostro collet standard a foro tondo (stesso corpo, stessa conicità). La forza di serraggio massima è di 12 kN; superarla deformerebbe permanentemente le dita del collet. Per barre esagonali con spigoli vivi (raggio di spigolo inferiore a 0,1 mm), consigliamo uno scarico di 0,2 mm sul foro: comunicacelo e lo aggiungeremo senza costi extra.
Compatibilità con i Principali Marchi di Torni Automatici
Abbiamo ingegnerizzato a ritroso il collet tipo 52 per corrispondere esattamente a conicità e profondità foro di queste macchine: Citizen L20/L32, Star SR-20/SR-32, Tsugami B020/B032, Hanwha XD20/XD32 e Tornos MultiSwiss. Se hai un marchio diverso, inviaci un campione usurato o un disegno: lo misureremo e adatteremo il profilo. Il collet funziona anche in mandrini portapinze ER-32 standard se usi un adattatore da 52 a ER32, ma la lunghezza di presa è più corta (12 mm contro 20 mm), quindi consigliamo il mandrino nativo tipo 52 per la massima rigidità.
Qual è la quantità minima di ordine?
Nessun MOQ: spediamo un collet o mille, con lo stesso tempo di consegna di 7 giorni e lo stesso rapporto di ispezione CMM.
Potete personalizzare la dimensione o la forma del foro esagonale?
Sì, lavoriamo qualsiasi dimensione esagonale da 3 a 32 mm AF, e possiamo anche realizzare un foro quadrato, triangolare o un esagono con raggio di spigolo maggiore per materiali morbidi: basta inviare uno schizzo o un file DXF.
Come garantite la qualità per un singolo prototipo?
Ogni collet, prototipo o produzione, è ispezionato al 100% sulla CMM e il rapporto viene inviato con il pezzo; non utilizziamo campionamenti o ispezioni a lotti saltati.
Qual è il tempo di consegna effettivo per un ordine urgente?
Lo standard è di 7 giorni lavorativi, ma per una situazione di fermo linea urgente possiamo consegnare un singolo collet in 3 giorni lavorativi con spedizione aerea espressa: basta indicare "RUSH" nell'oggetto dell'email.
Questo collet è il risultato diretto delle nostre capacità di produzione di precisione a Dongguan, dove gestiamo 20 torni CNC e 5 macchine a elettroerosione a filo. Siamo una fabbrica made in China con 20 anni di esperienza nella produzione di collet, molle e dissipatori di calore per clienti automotive e medicali. Prima di finalizzare il tuo progetto, consulta la nostra guida alla selezione degli utensili da taglio CNC per confermare la geometria del foro esagonale e la nostra guida alle tolleranze di lavorazione CNC per capire come manteniamo +0,005 mm su un pezzo temprato.
Inviaci il tuo disegno o un campione usurato per un preventivo definitivo entro 12 ore: nessun costo di progettazione, nessun MOQ. Email sc@bquq.com o WhatsApp +86 13713157787. Se hai bisogno di una dimensione esagonale diversa, un materiale diverso o uno scarico speciale, includilo nel tuo primo messaggio e quoteremo il tempo di lavorazione esatto.