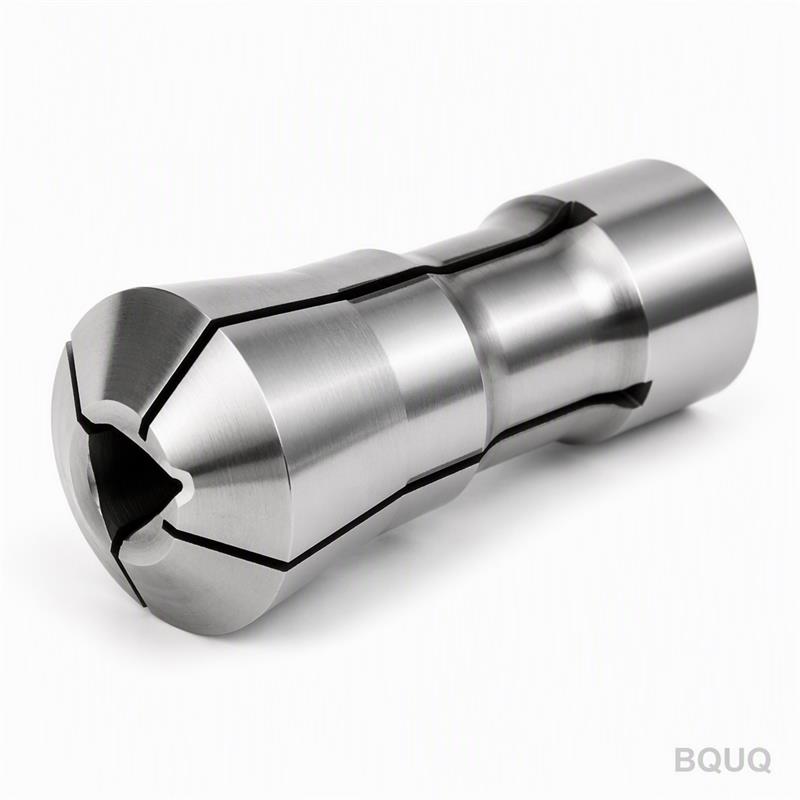
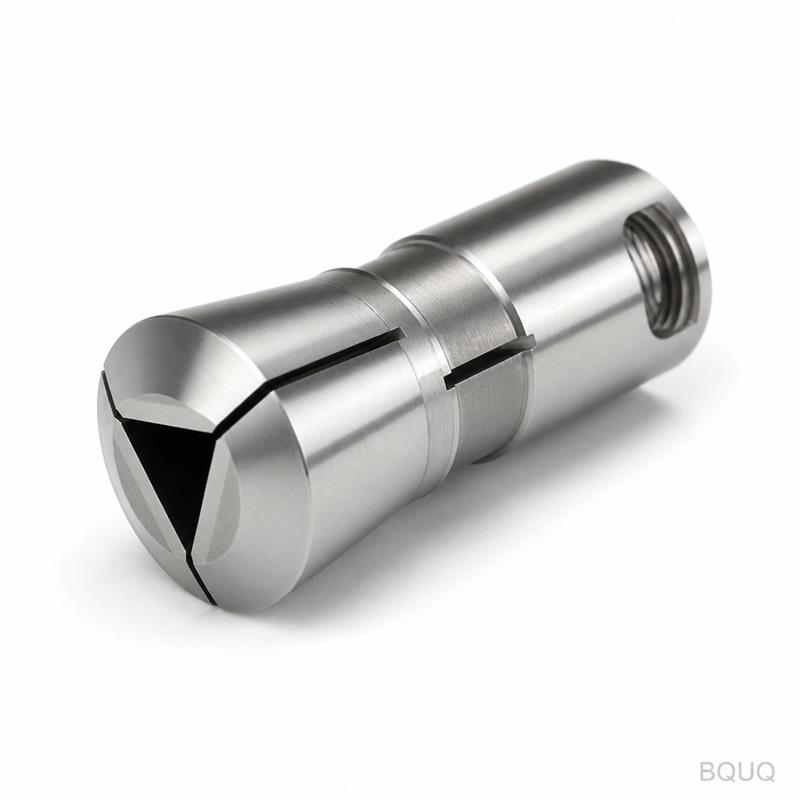
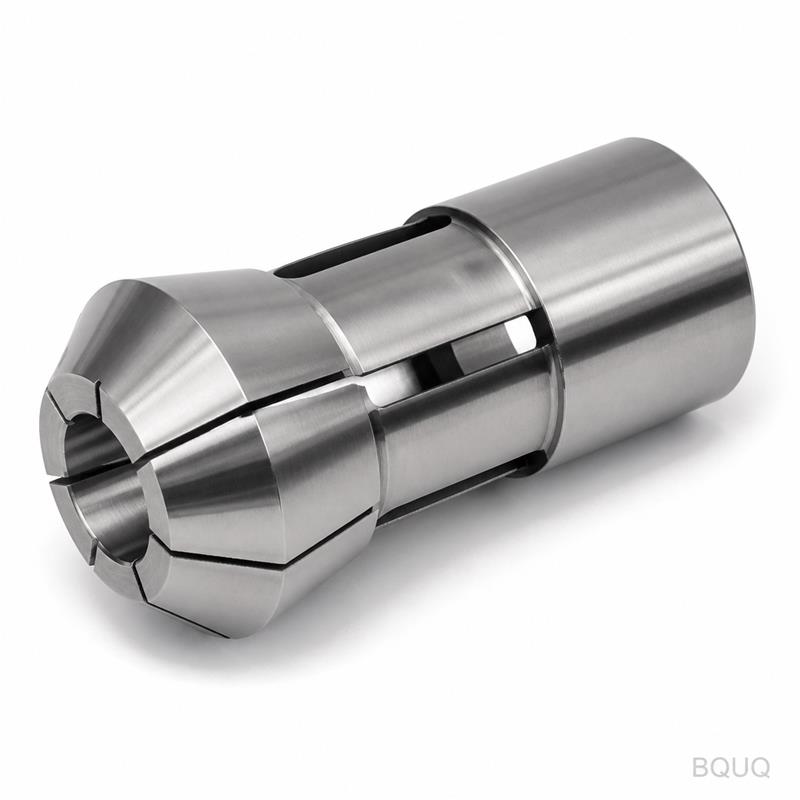
Cosa Tiene Questo Mandrino e Perché È Importante Questo è un mandrino a pinza elastica a foro tondo tipo 36 per tornio automatico CNC. Afferra barre tonde da 3 mm a 36 mm di diam
BQUQ Mandrino a Pinza Elastica a Foro Tondo Tipo 36 per Tornio Automatico CNC
Cosa Tiene Questo Mandrino e Perché È Importante Questo è un mandrino a pinza elastica a foro tondo tipo 36 per tornio automatico CNC. Afferra barre tonde da 3 mm a 36 mm di diametro con una tollera
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
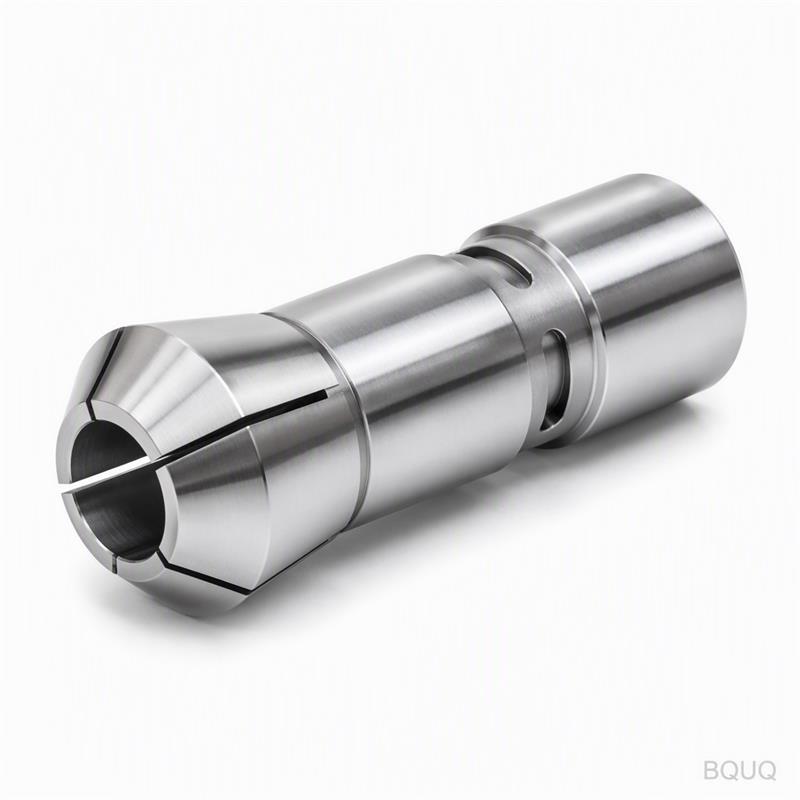
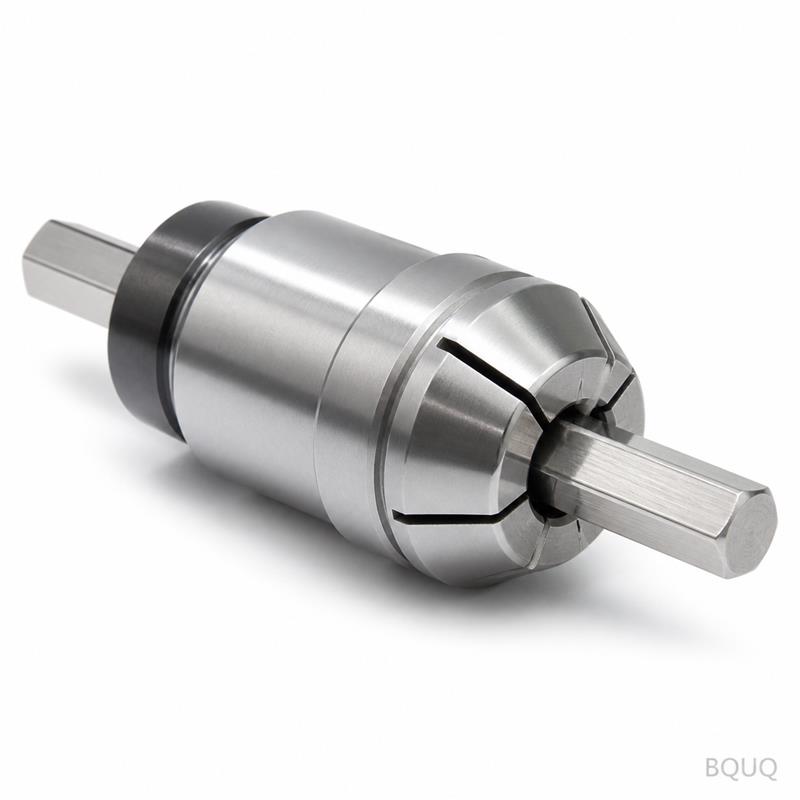
Questo è un mandrino a pinza elastica a foro tondo tipo 36 per tornio automatico CNC. Afferra barre tonde da 3 mm a 36 mm di diametro con una tolleranza garantita di eccentricità totale (TIR) di 0,008 mm. Ciò significa che i tuoi pezzi torniti rimangono entro tolleranza senza rilavorazioni, turno dopo turno. Spediamo questo mandrino in 15 giorni e il corpo è temprato a 58–60 HRC per una lunga durata di serraggio.
Stai acquistando un componente di bloccaggio, non una promessa. Il foro è rettificato con finitura Ra 0,4 µm e il cono della pinza è accoppiato al mandrino della tua macchina entro 0,005 mm. Questa è produzione di precisione dalla nostra fabbrica di Dongguan, con 20 anni di esperienza in lavorazione CNC e stampaggio dietro ogni unità.
Come il Cono Tipo 36 Blocca Senza Gioco
Il tipo 36 si riferisce all'angolo di cono a trazione posteriore comune su torni automatici come Citizen, Star e Tsugami. Quando azioni la barra di trazione, la pinza scorre all'indietro nel corpo del mandrino. L'angolo del cono converte la trazione assiale in forza di serraggio radiale. Poiché il cono è rettificato in un unico setup con il foro, la forza di serraggio è distribuita uniformemente su tutta la lunghezza di presa.
Tagliamo le fessure nella pinza utilizzando elettroerosione a filo (wire EDM), non fresatura. Questo lascia una fessura larga 0,2 mm senza bave e senza concentratori di stress. Il ritorno elastico è costante: ogni pinza ritorna al suo diametro non serrato entro 0,01 mm dopo 100.000 cicli. Non è necessario reimpostare gli offset degli utensili quando cambi una barra.
Materiali e Trattamento Termico che Utilizziamo
Partiamo da acciaio legato 20CrMnTi, non acciaio dolce a lavorabilità migliorata. Questo grado si carbura bene e mantiene un bordo tagliente netto sulle dita della pinza. Il corpo del mandrino è realizzato in 40CrMo, bonificato a 28–32 HRC prima di rettificare la sede del cono.
Dopo la lavorazione, l'intero mandrino subisce un trattamento termico sotto vuoto. La pinza raggiunge 58–60 HRC sulla superficie di presa, mentre la sezione elastica rimane a 45–48 HRC. Questa durezza differenziale è ottenuta tramite tempra a induzione selettiva. Ottieni una presa dura e resistente all'usura e una sezione elastica flessibile che non si crepa sotto cicli ripetuti. La finitura superficiale sul foro è Ra 0,4 µm; sul cono, Ra 0,2 µm.
Specifica
Valore
Tipo di pinza
Foro tondo tipo 36 per tornio automatico
Intervallo di presa
3 mm – 36 mm di diametro
Materiale corpo mandrino
40CrMo, bonificato
Materiale pinza
Acciaio legato 20CrMnTi, carburato
Durezza (presa pinza)
58–60 HRC
Durezza (sezione elastica)
45–48 HRC
Eccentricità totale (TIR)
0,008 mm al naso del mandrino
Finitura superficiale (foro)
Ra 0,4 µm
Finitura superficiale (cono)
Ra 0,2 µm
Tempi di consegna
15 giorni per misure standard
MOQ
Nessun MOQ – ordina anche 1 pezzo
Ispezione Prima di Ogni Spedizione
Ogni mandrino è controllato su una macchina di misura a coordinate (CMM) con risoluzione di 0,0005 mm. Misuriamo l'angolo del cono, la concentricità del foro e la larghezza della fessura. Se il TIR supera 0,008 mm, il mandrino viene scartato e rettificato nuovamente. Non spediamo prodotti di seconda scelta.
Eseguiamo anche un test funzionale: montiamo il mandrino su un mandrino di prova, serriamo una barra rettificata da 20 mm e la facciamo girare a 6.000 RPM per 10 minuti. Misuriamo l'ampiezza delle vibrazioni. Se supera 1,5 µm, ribilanciamo il mandrino. Ricevi un rapporto di prova con ogni spedizione, inclusi i valori TIR effettivi misurati sulla tua unità specifica.
Perché un Foro Tondo Supera un Esagono o un Quadrato
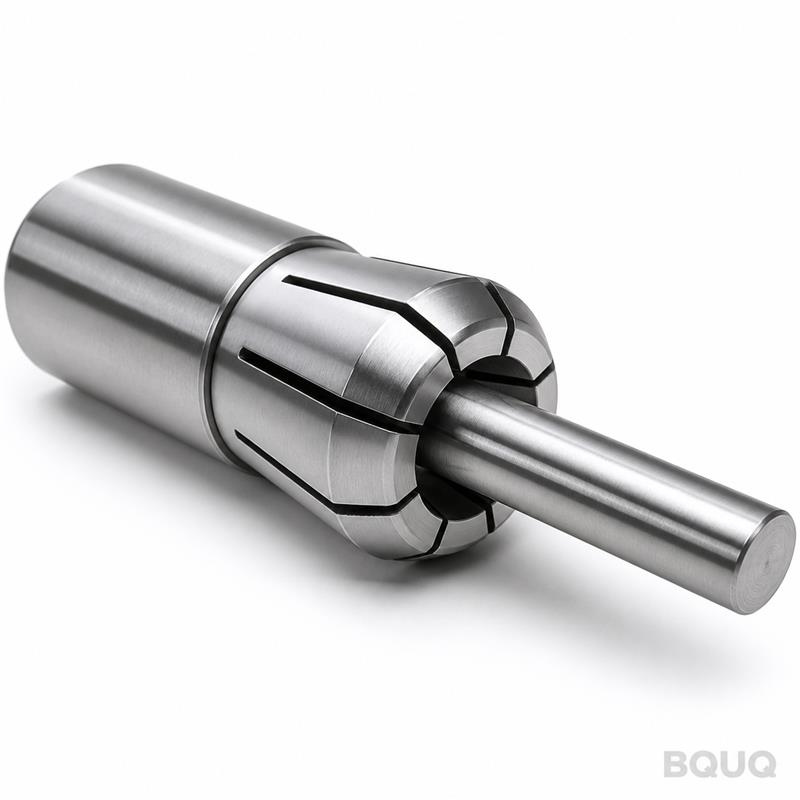
I fori tondi sono per barre tonde, che rappresentano l'80% di ciò che i torni automatici lavorano. Il foro tondo garantisce un contatto a 360 gradi con la barra. Questo elimina il contatto a tre punti che le pinze esagonali o quadrate creano, che può lasciare segni sul tuo pezzo finito. Il foro tondo riduce anche le vibrazioni durante tagli pesanti di sgrossatura, poiché la barra è supportata su tutta la sua circonferenza.
Se tornisci pezzi da barre rettificate senza centri, il foro tondo mantiene la finitura superficiale della barra. Nessuna rigatura, nessun graffio, nessuna deformazione. Per applicazioni come perni medici, componenti per orologi o perni per connettori, questa integrità superficiale non è opzionale. Per un approfondimento su come gli utensili interagiscono con il tuo pezzo, consulta la nostra guida alla selezione degli utensili CNC.
Adattamento Retrofit per Citizen, Star e Tsugami
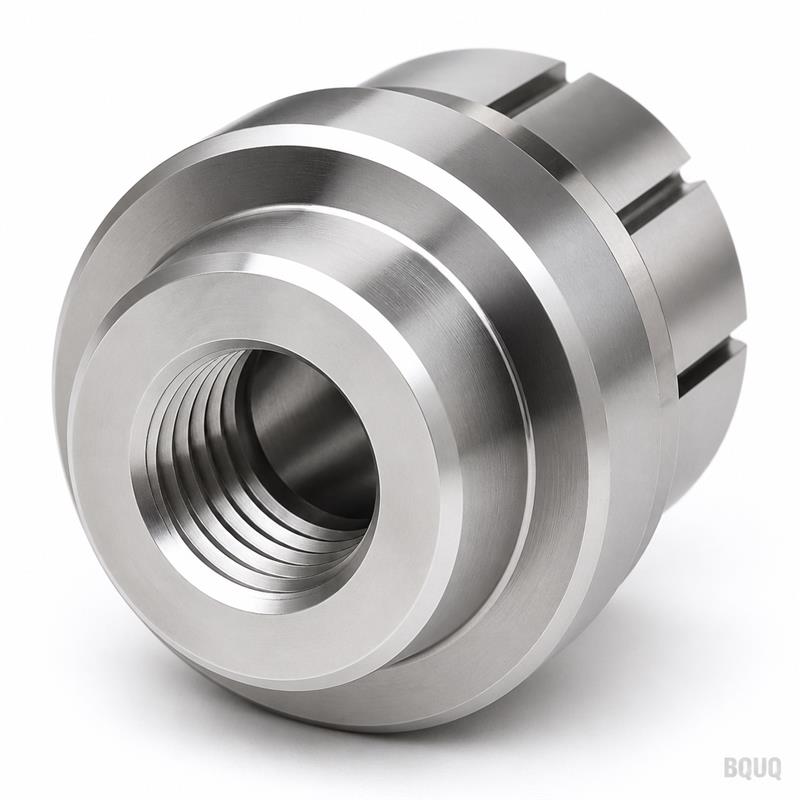
Il cono tipo 36 è uno standard su molti torni automatici popolari. Se la tua macchina utilizza una pinza tipo 36, questo mandrino si monta direttamente. Lavoriamo la piastra posteriore secondo le specifiche del naso del tuo mandrino senza costi aggiuntivi. Gli adattamenti comuni della piastra posteriore includono A2-4, A2-5 e tipi a filettatura. Inviaci il modello della tua macchina e confermiamo l'adattamento in una sola email.
Forniamo anche il dado della barra di trazione e il tubo di chiusura della pinza se ne hai bisogno. Questi sono lavorati dallo stesso 40CrMo e temprati alla stessa specifica. Se non sei sicuro del cono della tua macchina, misura il diametro grande della pinza e l'angolo del cono. Lo abbiniamo esattamente. Per domande relative alle tolleranze sul tuo disegno del pezzo, consulta la nostra guida alle tolleranze di lavorazione CNC.
Qual è la quantità minima di ordine per questo mandrino a pinza?
Non c'è MOQ – puoi ordinare un singolo mandrino per test e lo spediamo entro 15 giorni.
Potete personalizzare la dimensione del foro o la piastra posteriore?
Sì, possiamo rettificare il foro a qualsiasi diametro tra 3 mm e 36 mm e lavoriamo la piastra posteriore secondo il naso del tuo mandrino senza costi aggiuntivi.
Come garantite il TIR di 0,008 mm su ogni unità?
Ogni mandrino è misurato su una CMM e il valore TIR effettivo è stampato sul rapporto di prova che spediamo con il tuo ordine.
Qual è il tempo di consegna per una dimensione del foro personalizzata?
Le misure standard vengono spedite in 15 giorni; i fori personalizzati aggiungono 3 giorni per il ciclo di rettifica e ispezione.
Ottieni un Preventivo Fermo Entro 12 Ore
Inviaci il tuo disegno o il modello della macchina e ti rispondiamo con un prezzo fermo e una data di consegna entro 12 ore. Siamo una fabbrica di produzione di precisione a Dongguan, Cina, con 20 anni di esperienza in lavorazione CNC. Stai trattando direttamente con la fabbrica, non con una società di trading. Invia la tua richiesta a sc@bquq.com o scrivici su WhatsApp al +86 13713157787. Invia il tuo disegno oggi e confermeremo l'adattamento e il preventivo prima che il tuo caffè si raffreddi.