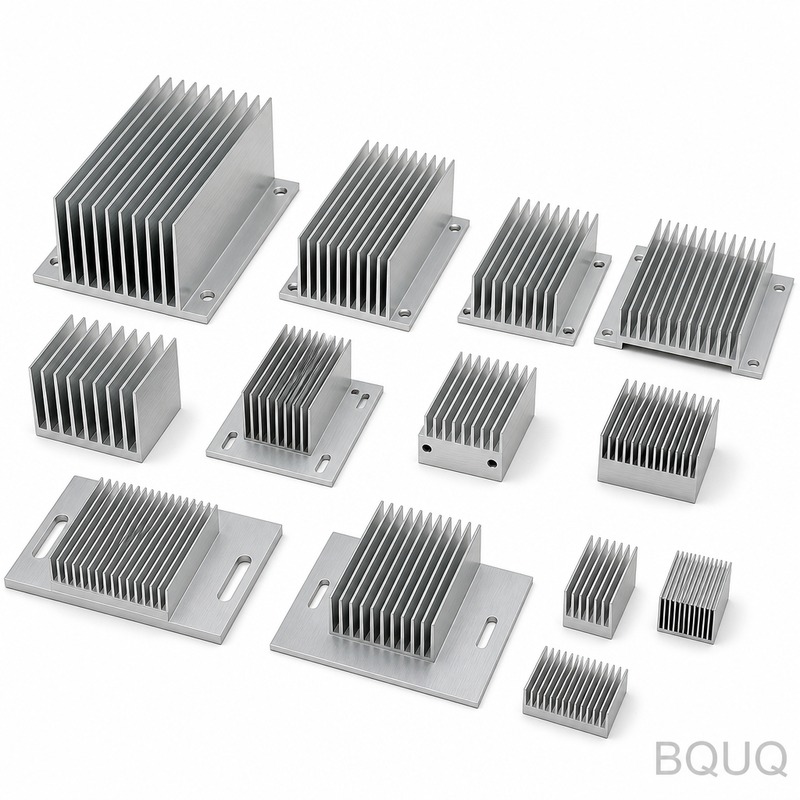
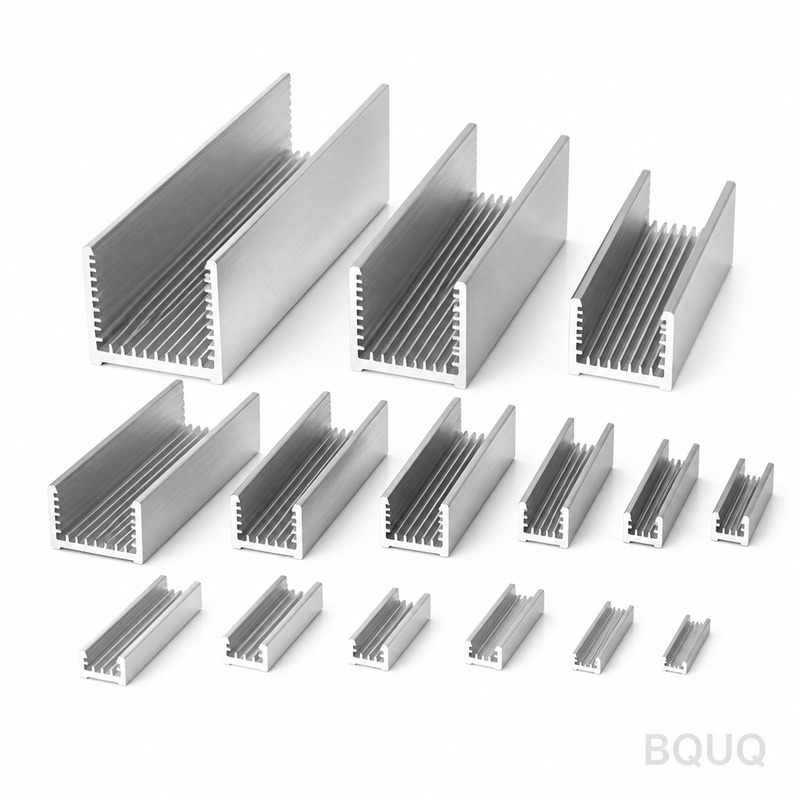
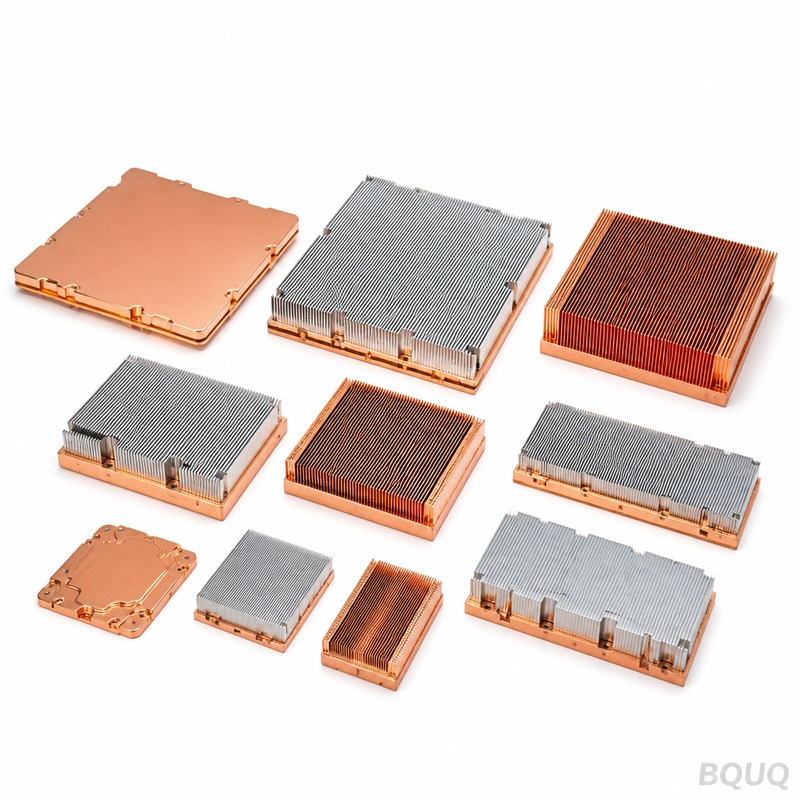
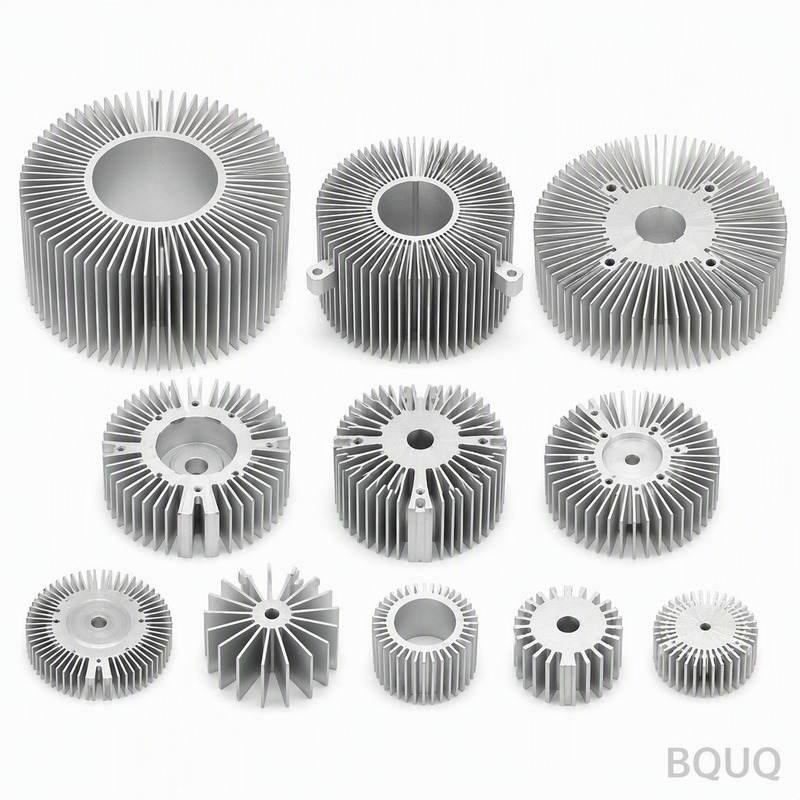
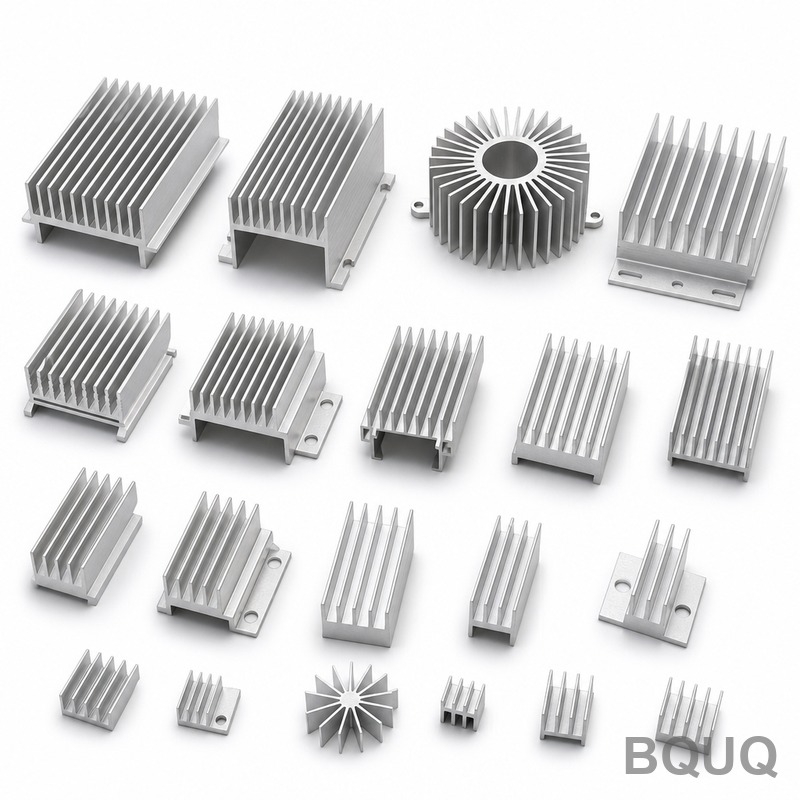
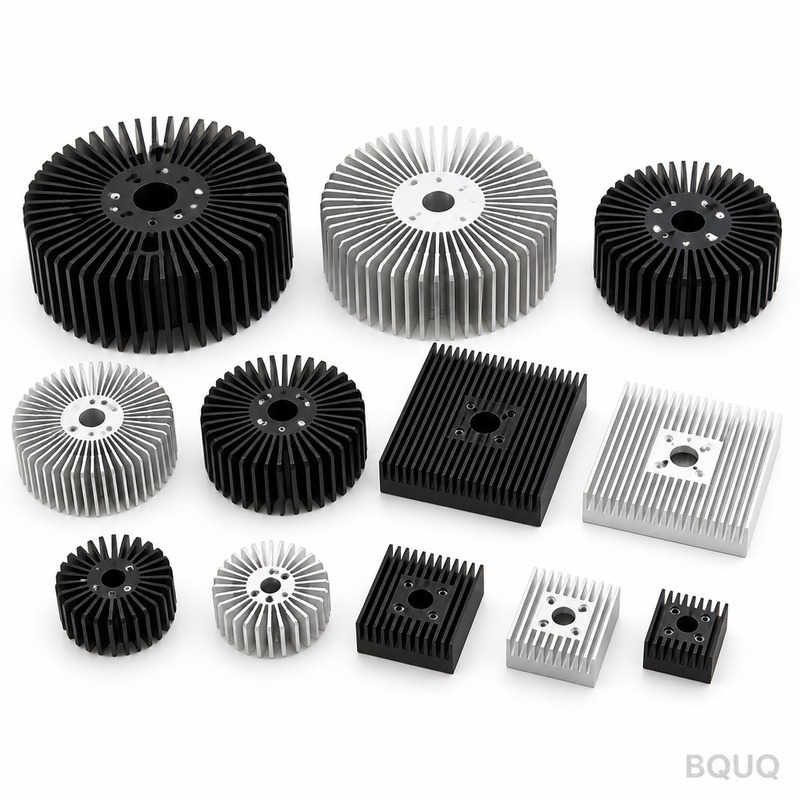
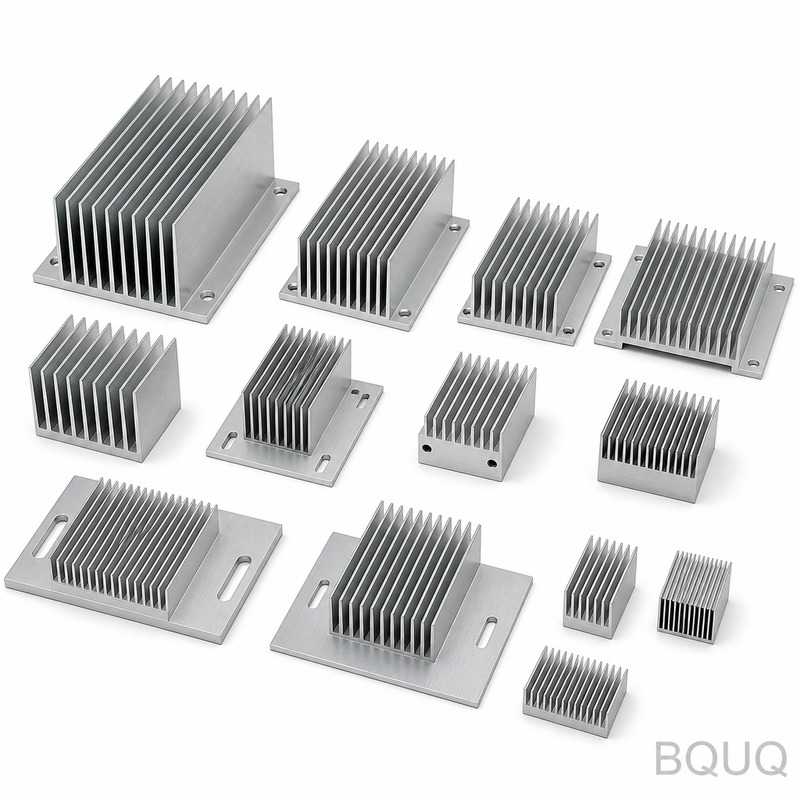
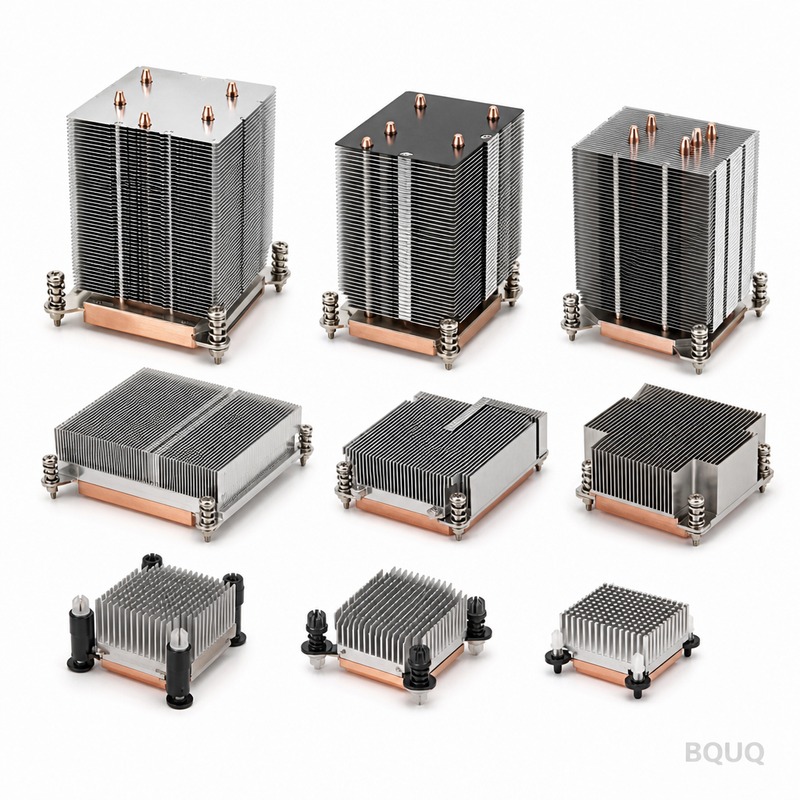
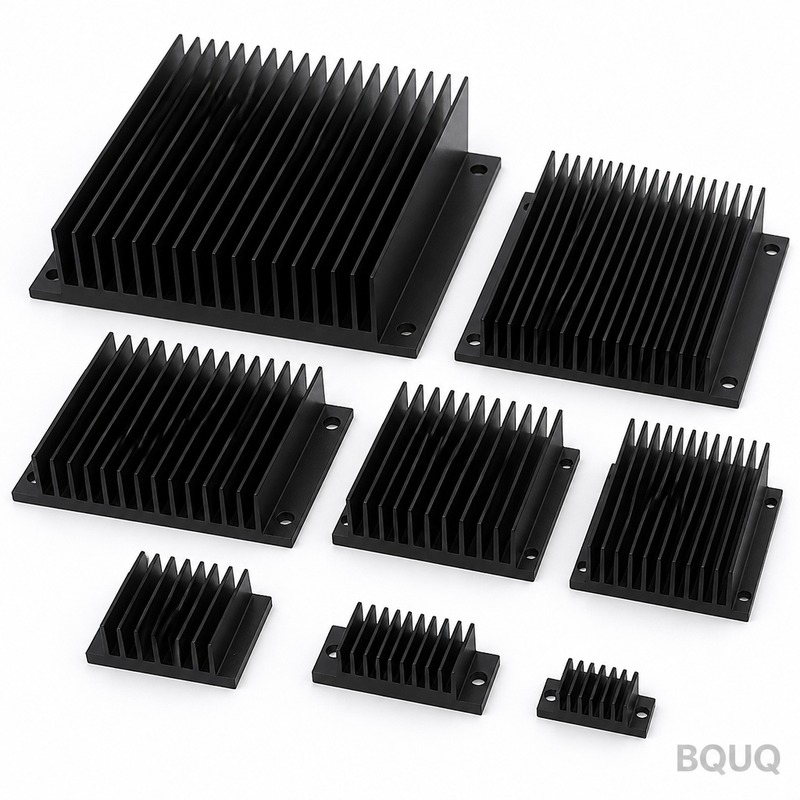
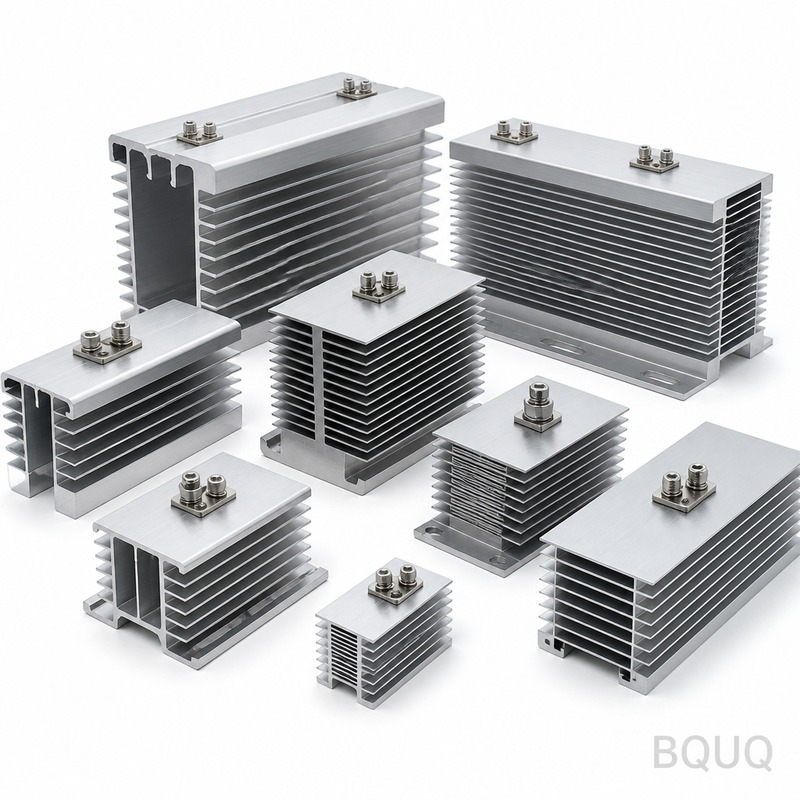
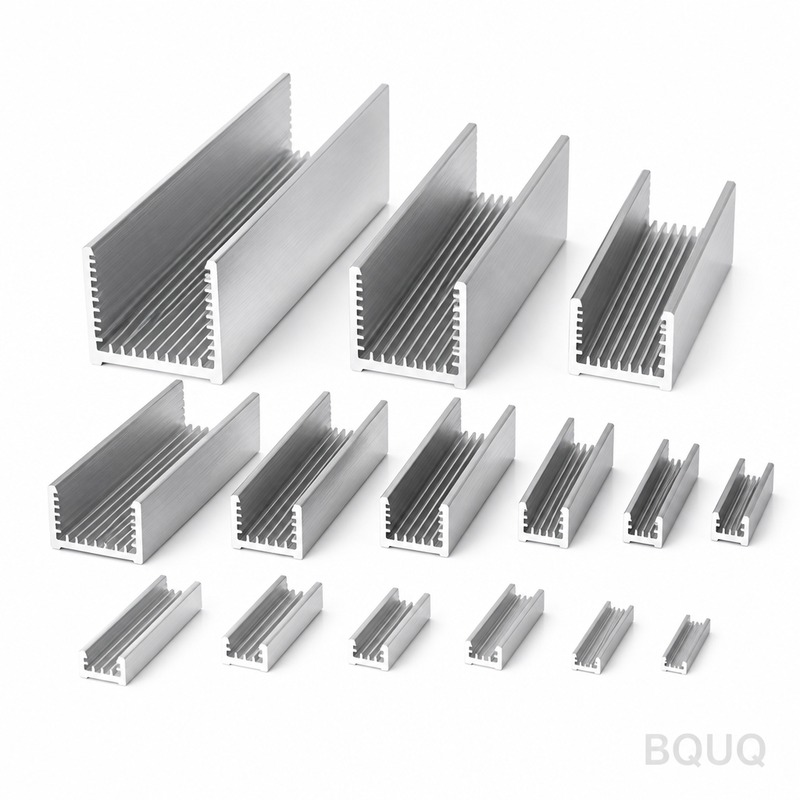
dissipatori di calore in alluminio: alluminio 6063-T5, alette da 0,4 mm con passo di 3,0 mm, planarità di 0,05 mm su 100 mm, resistenza termica 0,62 K/W. MOQ 50 pz, spedizione in 5 giorni lav...
dissipatori di calore in alluminio
aluminum heat sinks: 6063-T5 aluminium, 0.4 mm fins at 3.0 mm pitch, 0.05 mm over 100 mm flatness, 0.62 K/W thermal resistance. MOQ 50 pcs, ships in 5 workin...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
I dissipatori di calore in alluminio 6063-T5 raggiungono una resistenza termica di 0,62 K/W con alette da 0,4 mm a passo 3,0 mm e una base da 2,0 mm mantenuta piana entro 0,05 mm su 100 mm. Un singolo colpo da 63 T forma ogni pezzo in un ciclo di 12 s, supportando una linea da 800.000 pezzi con posizione fori ±0,15 mm e tolleranza utensile ±0,03 mm.
Progettati per PLC industriali e quadri di controllo, i dissipatori di calore in alluminio 6063-T5 raggiungono una resistenza termica di 0,62 K/W. Le alette misurano 0,4 mm con passo 3,0 mm; la base da 2,0 mm è verificata piana entro 0,05 mm su 100 mm prima della spedizione.
Approccio Progettuale e Processo
Poiché la base e le alette sono pressate in un unico pezzo, non esiste un giunto brasato che possa cedere. La planarità di 0,05 mm su 100 mm sulla faccia di montaggio è mantenuta direttamente dallo stampo, il che garantisce un contatto uniforme dell'interfaccia termica.
Un singolo colpo da 63 T forma l'intero dissipatore di calore in alluminio, quindi il costo del pezzo smette di crescere con la complessità. L'attrezzatura opera a ±0,03 mm e il ciclo di 12 s alimenta una linea da 800.000 pezzi.
La geometria monopezzo elimina lo strato adesivo presente nei raffreddatori a due componenti, riducendo il percorso termico. Nulla si interpone tra l'alluminio 6063-T5 e il flusso d'aria se non la superficie stampata stessa.
Ogni colpo è dimensionalmente identico, quindi la posizione fori di ±0,15 mm si mantiene costante su tutto il lotto. È questo che rende ripetibili i programmi in volume per PLC industriali e quadri di controllo.
La finitura anodizzata chiara Tipo II, 5-10 µm, viene applicata dopo la formatura, così la protezione contro la corrosione non viene intaccata alla base delle alette come accade nelle alternative lavorate meccanicamente.
Selezione dei Materiali e Finitura Superficiale
Il materiale standard è l'alluminio 6063-T5, fornito con anodizzazione trasparente Tipo II, 5-10 µm. Per applicazioni in cui l'esposizione a PLC industriali e quadri di controllo rappresenta una criticità, consigliamo il trattamento passivato; dove la conduttività conta più del peso, il rame C110 migliora le prestazioni termiche e raddoppia circa la massa unitaria.
Classi di Tolleranza Specificabili
Le dimensioni generali sono mantenute a ±0,15 mm, con caratteristiche critiche quali ±0,03 mm sul passo delle alette gestite separatamente. La geometria formata eredita la ripetibilità dell'attrezzatura di ±0,03 mm, e la posizione dei fori è mantenuta a ±0,15 mm. Classi più strette richiedono un'operazione di pressatura aggiuntiva, quindi conviene decidere prima della costruzione dell'attrezzatura anziché dopo.
Ispezione Prima di Ogni Spedizione
L'alluminio 6063-T5 in ingresso viene controllato per spessore e durezza prima di entrare nella pressa. Dopo la formatura, il comparatore ottico 0,002 mm conferma 0,05 mm su 100 mm e 3,0 mm rispetto al disegno.
Il campionamento è AQL 0,65 per le dimensioni critiche e 1,5 per quelle generali, con comparatore ottico 0,002 mm su ogni primo articolo. Deviazioni oltre ±0,15 mm attivano una cernita dell'intero lotto.
La planarità è misurata su granito anziché su ghisa, perché 0,05 mm su 100 mm a 80 x 60 x 35 mm si legge diversamente su una piastra che non è stata lappata. I registri conservano entrambe le letture.
Il contenimento finale è sacchetto in PE + cartone per l'esportazione, 20 kg per cartone. Ogni cartone è etichettato con lotto, quantità e stato di ispezione, e il registro è conservato per 10 anni a corredo del fascicolo ISO9001.
Dove viene utilizzato questo componente
I clienti dei settori PLC industriali e quadri di controllo specificano tipicamente alluminio 6063-T5 per motivi di corrosione e poi mantengono il disegno entro ±0,15 mm. La linea da 800.000 pezzi assorbe il volume senza una seconda fonte.
Quando un dissipatore di calore in alluminio opera a volumi da PLC industriali e quadri di controllo, la consistenza pezzo-pazzo determina i resi sul campo. ±0,03 mm su una produzione da 800.000 pezzi mantiene la curva termica all'interno di una sola banda.
I progetti per PLC industriali e quadri di controllo spesso utilizzano un percorso ad aria forzata a 2,0 m/s. 0,62 K/W a ΔT = 60 K, convezione naturale significa che i PLC industriali e i quadri di controllo possono mantenere il loro obiettivo con una potenza del ventilatore al di sotto del limite acustico.
Per i prototipi di PLC industriali e quadri di controllo, 5 giorni lavorativi coprono la revisione del disegno e il primo articolo. I lotti di produzione passano a 12 giorni lavorativi una volta approvata la capacità di ±0,03 mm.
Specifiche
Parametro
Valore / Intervallo
Materiale
alluminio 6063-T5
Spessore alette
0,4 mm
Passo alette
3,0 mm
Altezza alette
35 mm
Spessore base
2,0 mm
Planarità base
0,05 mm su 100 mm
Resistenza termica
0,62 K/W
Condizione di prova termica
ΔT = 60 K, convezione naturale
Finitura superficiale
anodizzazione trasparente Tipo II, 5-10 µm
Intervallo dimensionale
80 x 60 x 35 mm
FAQ: Le vostre domande prima dell'ordine
Come verificate la qualità su ogni lotto?
Ogni lotto viene ispezionato con comparatore ottico a 0,002 mm e il rapporto è incluso nella spedizione. Verifichiamo 0,05 mm su 100 mm, 3,0 mm, 2,0 mm e la posizione dei fori rispetto a ±0,15 mm. La tracciabilità del lotto dalla bobina al cartone viene conservata per 10 anni.
Qual è il lead time per i dissipatori di calore in alluminio?
Il prototipo richiede 5 giorni lavorativi dall'approvazione del disegno; la produzione richiede 12 giorni lavorativi dopo la firma del primo articolo. L'attrezzaggio per un nuovo componente richiede . Quotiamo FOB Guangzhou e il trasporto marittimo verso l'Europa richiede circa 25-30 giorni dopo la prenotazione.
L'alluminio 6063-T5 è la scelta standard. Per PLC industriali e quadri di controllo in ambiente corrosivo specifichiamo 6063-T5 con anodizzazione trasparente Tipo II, 5-10 µm; per la massima conducibilità passiamo al rame C110, che aumenta costo e peso ma riduce la resistenza termica di circa la metà a parità di ingombro.
C'è rischio che le alette si pieghino durante il trasporto?
Con alette da 0,4 mm e sacchetto PE standard + cartone da esportazione, 20 kg per cartone, i danni sono rari. Per rotte marittime pesanti o movimentazione automatizzata suggeriamo l'intercalare a doppio strato, che possiamo specificare senza costi di attrezzaggio. Abbiamo spedito 800.000 pz al mese in questo modo senza un reclamo di trasporto negli ultimi 3 anni.
Qual è la differenza tra i vostri dissipatori in alluminio e un dissipatore in alluminio a alette fresate?
Le alette fresate sono lavorate con fresa, quindi si ottengono alette sottili e alte e una densità maggiore a parità di altezza, ma il costo scala direttamente con l'area delle alette. Lo stampaggio offre lo stesso risultato in un solo colpo a un costo unitario molto inferiore sotto gli 800.000 pz. Per PLC industriali e quadri di controllo in un contenitore ad altezza fissa, lo stampato è normalmente la risposta giusta.
La linea si trova a Dongguan in un unico stabilimento ISO9001. Le presse da 63 T coprono la famiglia dei dissipatori di calore in alluminio, e la capacità produttiva attualmente garantita è di 800.000 pezzi al mese.
La produzione opera con cicli di 12 s e controllo visivo in linea su 0,05 mm su 100 mm. È questo che rende credibile un impegno di 800.000 pezzi in alta stagione.
Quotiamo FOB Guangzhou e teniamo 50 pezzi per il campionamento. Il campione è gratuito con disegno, 5-7 giorni, quindi una prima valutazione non richiede un impegno di produzione.
±0,03 mm attrezzatura; ±0,15 mm posizione foro; 0,05 mm planarità su 100 mm
Tempi di consegna
Non specificato nell'articolo
MOQ
Non specificato nell'articolo
Capacità
Linea da 800.000 pezzi; ciclo di 12 s
Selezione / confronto
Opzione
Ideale per
Compromesso
Dissipatore di calore stampato in un pezzo unico
Programmi in volume per PLC industriali e quadri di controllo
Richiede attrezzaggio; geometria fissa dopo la costruzione dell'attrezzatura
Raffreddatore a due parti incollate
Produzioni a basso volume o prototipi
Lo strato adesivo aggiunge resistenza termica e un giunto che può cedere
Dissipatore di calore lavorato meccanicamente
Caratteristiche complesse o piccole quantità
L'anodizzazione può essere tagliata alle radici delle alette; costo del pezzo più elevato che scala con la complessità
Processo / ispezione
Fase
Controllo
Registrazione
Formatura
Singola corsa da 63 T; ciclo di 12 s; attrezzatura ±0,03 mm
Identità dimensionale su tutto il lotto
Planarità
Base da 2,0 mm verificata planare a 0,05 mm su 100 mm
Verificata prima della spedizione
Posizione dei fori
±0,15 mm mantenuti su tutto il lotto
Registrazione dimensionale del lotto
Finitura superficiale
Anodizzazione trasparente Tipo II, 5-10 µm applicata dopo la formatura
Protezione dalla corrosione alle radici delle alette
Ispezione
Ispezione prima di ogni spedizione
Verifica pre-spedizione
Domande frequenti
Qual è la resistenza termica di questi dissipatori di calore in alluminio?
I dissipatori di calore in alluminio 6063-T5 raggiungono una resistenza termica di 0,62 K/W. Questo risultato si ottiene con alette da 0,4 mm a passo 3,0 mm e una base da 2,0 mm, formati in un unico pezzo, senza giunzioni brasate o strati adesivi che aggiungano resistenza al percorso termico.
Quanto è piana la superficie di montaggio sulla base del dissipatore?
La base da 2,0 mm è verificata piana entro 0,05 mm su 100 mm prima della spedizione. Questa planarità è mantenuta direttamente dallo stampo, il che garantisce un contatto uniforme dell'interfaccia termica. La geometria stampata in un unico pezzo elimina lo strato adesivo presente nei raffreddatori a due componenti.
Quali materiali e finiture superficiali vengono utilizzati?
I dissipatori sono realizzati in alluminio 6063-T5 con finitura anodizzata trasparente Tipo II da 5-10 µm. L'anodizzazione viene applicata dopo la formatura, quindi la protezione dalla corrosione non viene interrotta alla base delle alette come accade nelle alternative lavorate meccanicamente.
Quali sono le dimensioni e il passo delle alette?
Le alette misurano 0,4 mm con passo 3,0 mm. La base è spessa 2,0 mm. Queste dimensioni vengono formate in un singolo colpo da 63 T, e l'attrezzatura lavora con tolleranza ±0,03 mm, quindi ogni colpo è dimensionalmente identico in tutto il lotto.
Qual è la capacità produttiva e il tempo di ciclo?
Un singolo colpo da 63 T forma l'intero dissipatore in un ciclo di 12 s, alimentando una linea da 800.000 pz. Poiché base e alette sono pressate in un unico pezzo, il costo del componente smette di crescere con la complessità, rendendo ripetibili i programmi in volume per PLC industriali e quadri di controllo.
Quale tolleranza sulla posizione dei fori potete garantire?
La posizione dei fori è mantenuta entro ±0,15 mm ed è costante su tutto il lotto. Questo è possibile perché ogni conio è dimensionalmente identico. L'attrezzatura lavora a ±0,03 mm e la geometria monoblocco elimina lo strato adesivo presente nei dissipatori a due componenti.
Dove vengono tipicamente utilizzati questi dissipatori di calore in alluminio?
Sono progettati per applicazioni industriali con PLC e quadri di controllo. La resistenza termica di 0,62 K/W, le alette da 0,4 mm con passo di 3,0 mm e la planarità di 0,05 mm su 100 mm li rendono adatti a programmi di produzione in volume dove è fondamentale un contatto termico ripetibile.