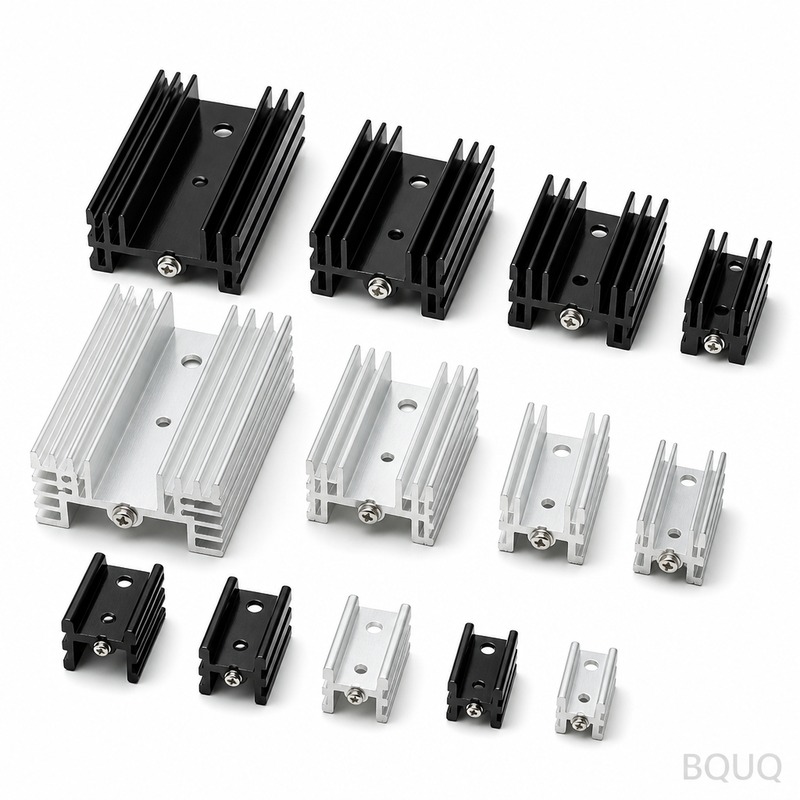
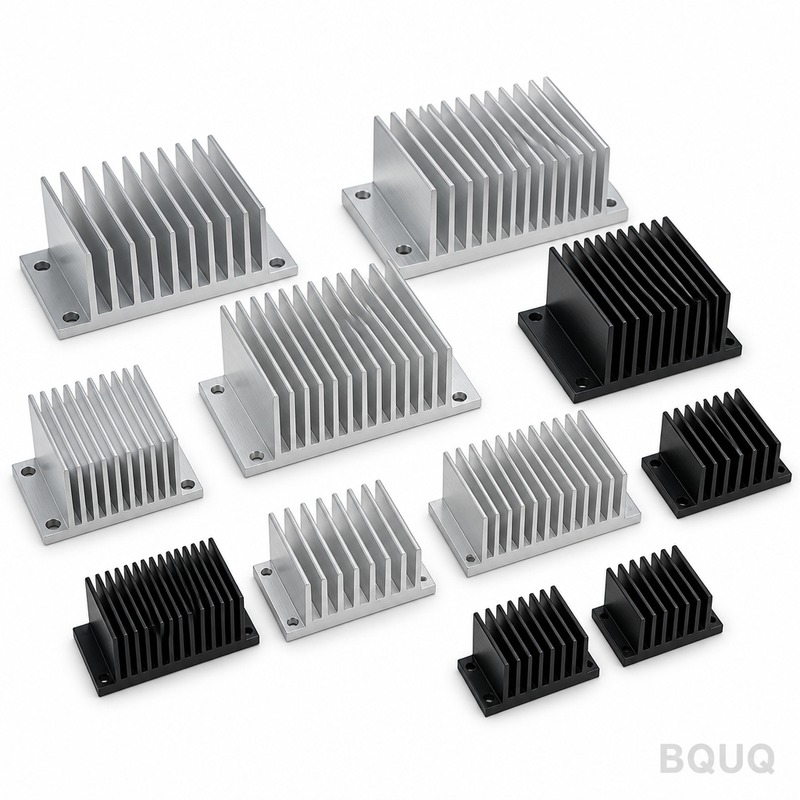
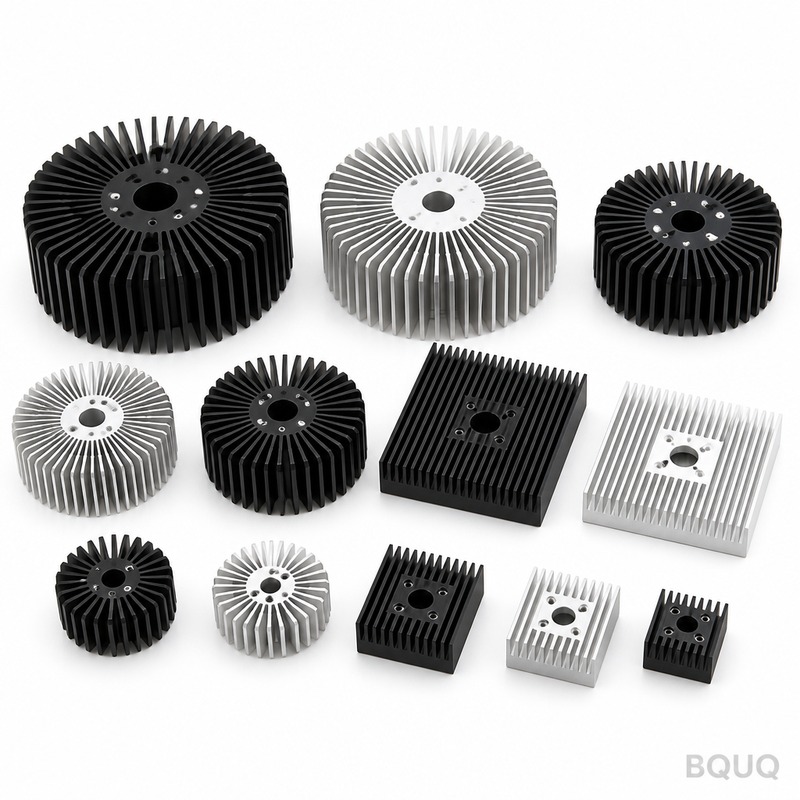
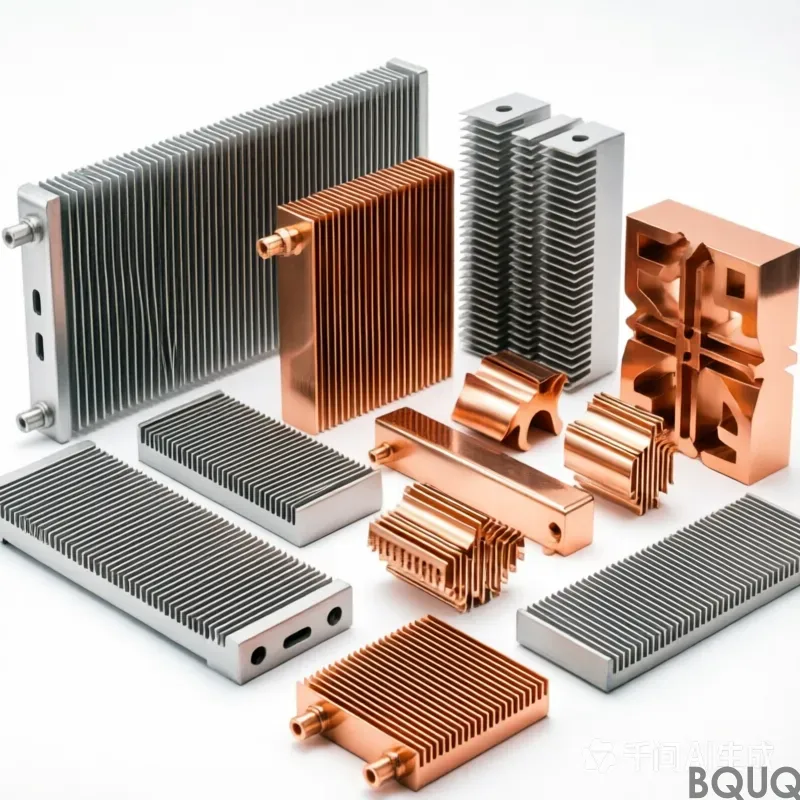
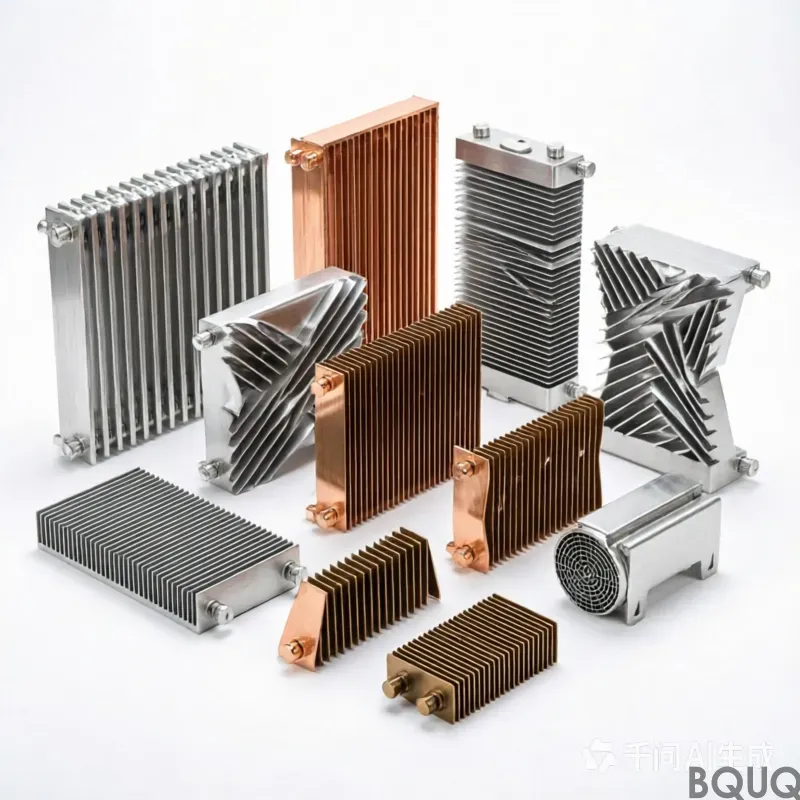
dissipatori di calore in alluminio: alluminio 6063-T5, alette da 0,5 mm con passo di 1,5 mm, planarità di 0,10 mm su 100 mm, resistenza termica 0,62 K/W. MOQ 50 pz, spedizione in 7 giorni lav...
dissipatori di calore in alluminio
dissipatori di calore in alluminio: 6063-T5 aluminium, 0.5 mm fins at 1.5 mm pitch, 0.10 mm over 100 mm flatness, 0.62 K/W thermal resistance. MOQ 50 pcs, sh...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
I dissipatori di calore in alluminio 6063-T5 offrono una resistenza termica di 0,62 K/W con ΔT = 75 K e aria forzata a 2,0 m/s. Le alette stampate hanno uno spessore di 0,5 mm con passo di 1,5 mm su una base di 3,0 mm, mantenendo il passo entro ±0,05 mm su una produzione di 120.000 pezzi. I componenti partono da 15 g, con anodizzazione dura Tipo III da 25-40 µm.
Un dissipatore di calore in alluminio 6063-T5 offre una resistenza termica di 0,62 K/W con ΔT = 75 K e aria forzata a 2,0 m/s. Le alette hanno uno spessore di 0,5 mm con passo di 1,5 mm su una base di 3,0 mm, e ogni lotto viene spedito con un rapporto CMM presso CMM più test di tenuta al 100% con pressa idraulica.
Lo stampaggio garantisce un profilo delle alette di 0,5 mm ripetibile che l'estrusione non riesce a mantenere: lo stampo forma ogni aletta in un solo colpo, quindi il passo rimane entro ±0,05 mm su una produzione di 120.000 pezzi.
La geometria monopezzo elimina lo strato adesivo presente nei raffreddatori a due componenti, riducendo il percorso termico. Nulla si interpone tra l'alluminio 6063-T5 e il flusso d'aria se non la superficie stampata stessa.
La costruzione stampata tollera meglio le variazioni di lotto rispetto all'estrusione: l'usura dello stampo si manifesta prima come uno spostamento misurabile del passo delle alette, che l'ispezione rileva presso CMM più test di tenuta al 100% con pressa idraulica anziché sul campo.
La pressatura dell'alluminio 6063-T5 mantiene i dissipatori di calore leggeri, a partire da 15 g a seconda dell'ingombro, senza sacrificare la densità delle alette, il che è importante dove la lunghezza del percorso del flusso d'aria è già fissata dall'involucro.
La finitura di anodizzazione dura Tipo III, 25-40 µm, viene applicata dopo la formatura, quindi la protezione dalla corrosione non viene intaccata alla base delle alette come accade nelle alternative lavorate meccanicamente.
Selezione dei Materiali e Finitura Superficiale
Il materiale standard è l'alluminio 6063-T5, fornito con anodizzazione dura Tipo III, 25-40 µm. Per applicazioni in cui l'esposizione a alimentatori switching rappresenta una criticità, consigliamo il trattamento di passivazione; dove la conduttività conta più del peso, il rame C110 migliora le prestazioni termiche e raddoppia circa la massa unitaria.
Classi di Tolleranza Specificabili
Le dimensioni generali sono mantenute entro ±0,20 mm, con caratteristiche critiche quali ±0,05 mm sullo spessore della base gestite separatamente. La geometria formata eredita la ripetibilità dell'attrezzatura di ±0,05 mm, e la posizione dei fori è mantenuta entro ±0,10 mm. Le classi più strette richiedono un'operazione di pressatura aggiuntiva, quindi è opportuno deciderlo prima della realizzazione dell'attrezzatura anziché dopo.
Ispezione Prima di Ogni Spedizione
La planarità viene verificata su un piano di riscontro in granito, a 20 °C, rispetto a un limite di 0,10 mm su 100 mm, e il passo delle alette è controllato otticamente a ±0,05 mm. I rapporti vengono emessi con ogni lotto.
Il campionamento è AQL 0,65 per le dimensioni critiche e 1,5 per quelle generali, con CMM e test di tenuta al 100% su pressa idraulica per ogni primo articolo. Deviazioni superiori a ±0,20 mm attivano una selezione dell'intero lotto.
Ispezioniamo le punte delle alette da 0,5 mm per bave e cricche dopo la formatura, poiché lo stampaggio può fessurare una radice senza alterare alcuna dimensione a disegno. Il limite di bava è stabilito per singolo particolare.
Il contenimento finale prevede sacchetto in PE + cartone alveolare, 15 kg per cartone. Ogni cartone è etichettato con lotto, quantità e stato di ispezione, e il registro è conservato per 10 anni secondo il fascicolo ISO9001.
Dove viene utilizzato questo componente
Negli alimentatori switching, il valore di 0,62 K/W determina quanta portata d'aria necessita ancora l'involucro. Alle temperature di giunzione tipiche degli alimentatori switching, alette da 0,5 mm con passo di 1,5 mm mantengono il delta-T entro il budget del sensore.
Quando un dissipatore in alluminio opera a volumi tipici degli alimentatori switching, la coerenza pezzo-pazzo determina i resi sul campo. ±0,05 mm su una produzione di 120.000 pezzi mantiene la curva termica entro una sola banda.
Negli alimentatori switching, la base funge solitamente anche da interfaccia di montaggio. 3,0 mm con planarità di 0,10 mm su 100 mm garantisce una superficie stabile per il pad termico dell'alimentatore switching.
I progetti di alimentatori switching prevedono spesso un percorso ad aria forzata a 2,0 m/s. 0,62 K/W a ΔT = 75 K, aria forzata 2,0 m/s significa che l'alimentatore switching può mantenere il target con una potenza del ventilatore al di sotto del limite acustico.
Specifiche
Parametro
Valore / Intervallo
Materiale
alluminio 6063-T5
Spessore alette
0,5 mm
Passo alette
1,5 mm
Altezza alette
35 mm
Spessore base
3,0 mm
Planarità base
0,10 mm su 100 mm
Resistenza termica
0,62 K/W
Condizione di prova termica
ΔT = 75 K, aria forzata 2,0 m/s
Finitura superficiale
anodizzazione dura Tipo III, 25-40 µm
Gamma dimensionale
80 x 60 x 35 mm
FAQ: Le vostre domande prima di ordinare
Potete personalizzare i dissipatori di calore in alluminio per la nostra applicazione?
Sì. Inviate un disegno o un campione e vi restituiamo una nota DFM entro 3 giorni lavorativi. La maggior parte delle personalizzazioni per alimentatori a commutazione modifica 1,5 mm, 3,0 mm o lo schema dei fori, e tutte e tre sono modifiche all'attrezzatura sulla pressa da 25 T esistente, non richiedono una nuova macchina.
Ogni lotto viene ispezionato con CMM più test di tenuta al 100% con pressa idraulica, e il rapporto è incluso nella spedizione. Verifichiamo 0,10 mm su 100 mm, 1,5 mm, 3,0 mm e la posizione dei fori rispetto a ±0,20 mm. La tracciabilità del lotto dalla bobina al cartone è conservata per 10 anni.
Testiamo a ΔT = 75 K, aria forzata 2,0 m/s e riportiamo 0,62 K/W. Questo è un valore in regime stazionario, non transitorio: per il comportamento alla prima accensione di un alimentatore a commutazione serve un test diverso, che possiamo eseguire su richiesta.
0,10 mm su 100 mm misurati su piano in granito, 20 °C. Questo è il valore che conta per un alimentatore a commutazione, perché il pad termico necessita di un contatto uniforme. Se il vostro assemblaggio richiede di meglio, segnalatelo e possiamo aggiungere un'operazione di spianatura.
Potete fornire i dissipatori di calore in alluminio pre-assemblati?
Sì. Possiamo aggiungere clip, viti o un convogliatore per ventola come assemblaggio in kit, con i componenti insacchettati ed etichettati per set. Questo è comune nei programmi per alimentatori a commutazione e aggiunge circa 3 giorni lavorativi.
La nostra esperienza nelle alimentatori switching risale al primo programma di attrezzaggio nel 2015. Questa storia è il motivo per cui l'anodizzazione dura standard Tipo III, 25-40 µm e ±0.20 mm sono valori conservativi anziché ottimistici.
L'attrezzaggio viene realizzato internamente, ed è così che ±0.05 mm viene mantenuto su un programma di 120.000 pz anziché andare alla deriva pezzo per pezzo.
Quotiamo FOB Shenzhen e teniamo 50 pz per il campionamento. Il campionamento è un campione a pagamento rimborsabile con l'ordine, quindi una prima valutazione non richiede un impegno di produzione.
Richiedi un preventivo: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, Cina
Standard per questo processo; da confermare all'ordine
MOQ
Standard per questo processo; da confermare all'ordine
Capacità
Lotto da 120.000 pz
Selezione / confronto
Opzione
Ideale per
Compromesso
Monoblocco stampato
Profilo aletta da 0,5 mm ripetibile e passo stretto
L'usura dello stampo modifica per primo il passo delle alette; rilevato in ispezione
Estruso
Sezioni trasversali semplici e costanti
Non garantisce il profilo aletta da 0,5 mm con la stessa ripetibilità
Dissipatore a due parti incollate
Geometrie complesse che richiedono assemblaggio
Lo strato adesivo aggiunge resistenza termica
Stampato con anodizzazione dura
Protezione dalla corrosione dopo la formatura
Type III 25-40 µm aggiunge una fase di processo
Stampato leggero
Custodie con lunghezza del percorso d'aria fissa
Da 15 g; dipende dall'ingombro
Processo / ispezione
Fase
Controllo
Registrazione
Formatura
Lo stampo forma ogni aletta in un'unica battuta
Passo delle alette misurato entro ±0,05 mm
Materiale
Alluminio 6063-T5
Certificazione del materiale di serie
Finitura
Anodizzazione dura Type III, 25-40 µm dopo la formatura
Registrazione dello spessore del rivestimento
Ispezione
Report CMM più test di tenuta al 100% con pressa idraulica
Report CMM per lotto
Spedizione
Ogni lotto viene spedito con report CMM
Tracciabilità del lotto
Domande frequenti
Quale resistenza termica posso aspettarmi da questi dissipatori di calore in alluminio?
In alluminio 6063-T5, il dissipatore di calore offre una resistenza termica di 0,62 K/W con ΔT = 75 K e aria forzata a 2,0 m/s. Le alette sono spesse 0,5 mm con passo di 1,5 mm su una base di 3,0 mm, quindi le prestazioni sono ripetibili su una produzione di 120.000 pezzi.
Quanto è stretta la tolleranza del passo delle alette sui dissipatori di calore stampati?
Lo stampaggio mantiene il passo delle alette entro ±0,05 mm su una produzione di 120.000 pezzi. Lo stampo forma ogni aletta in un solo colpo, quindi il passo rimane costante. L'usura dello stampo si manifesta innanzitutto come uno spostamento misurabile del passo delle alette, che l'ispezione rileva prima della spedizione.
Perché scegliere la costruzione stampata invece dell'estrusione per alette da 0,5 mm?
Lo stampaggio garantisce un profilo delle alette da 0,5 mm ripetibile che l'estrusione non è in grado di mantenere. Lo stampo forma ogni aletta in un solo colpo, quindi il passo rimane entro ±0,05 mm su una produzione di 120.000 pezzi. La costruzione stampata tollera inoltre meglio le variazioni di lotto rispetto all'estrusione.
Quale finitura superficiale viene applicata a questi dissipatori di calore in alluminio?
Dopo la formatura viene applicata una anodizzazione dura Tipo III da 25-40 µm. Ciò significa che la protezione contro la corrosione non viene intaccata sui bordi delle alette. La finitura è specificata su parti in alluminio 6063-T5, con lo spessore del rivestimento registrato come parte dell'ispezione.
Quanto pesano questi dissipatori di calore in alluminio?
La pressatura dell'alluminio 6063-T5 mantiene i dissipatori di calore leggeri, a partire da 15 g a seconda dell'ingombro, senza sacrificare la densità delle alette. Questo è importante quando la lunghezza del percorso del flusso d'aria è già fissata dall'involucro. Il peso esatto dipende dalle dimensioni finali del pezzo e dalla configurazione delle alette.
Quali controlli vengono eseguiti prima di ogni spedizione?
Ogni lotto viene spedito con un rapporto CMM e un test di tenuta al 100% con pressa idraulica. L'ispezione intercetta l'usura dello stampo come variazione misurabile del passo delle alette, anziché rilevarla sul campo. Il rapporto CMM documenta le dimensioni critiche e il test di tenuta verifica ogni singolo pezzo.
Questi dissipatori di calore possono essere utilizzati in contenitori con percorsi di flusso d'aria fissi?
Sì. La geometria stampata in un unico pezzo elimina lo strato adesivo presente nei dissipatori a due componenti, riducendo il percorso termico. Con alette da 0,5 mm di spessore e passo di 1,5 mm su una base di 3,0 mm, il design si adatta a contesti in cui la lunghezza del percorso del flusso d'aria è già definita dal contenitore.