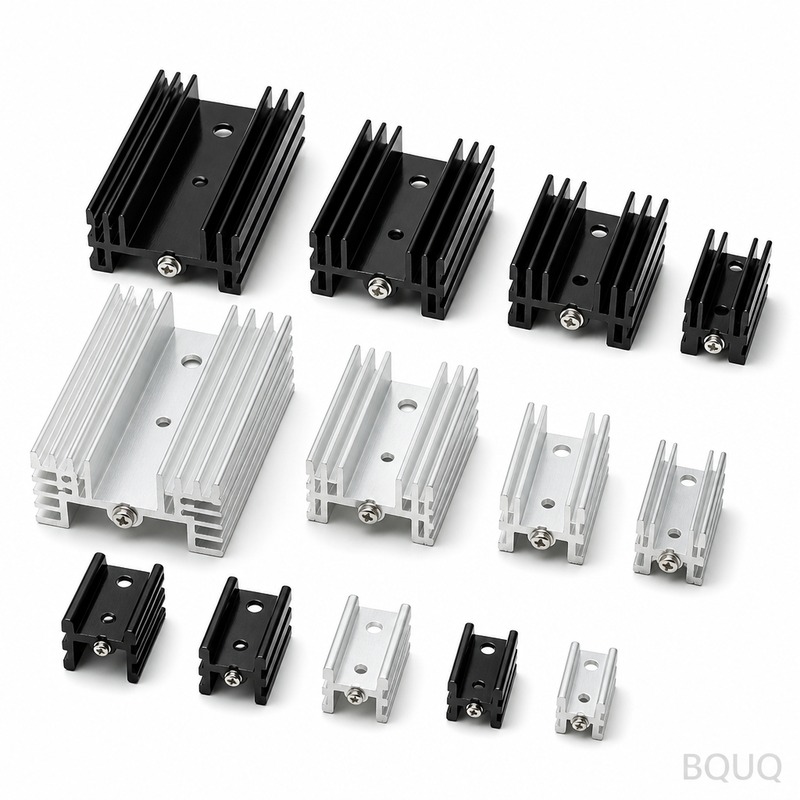
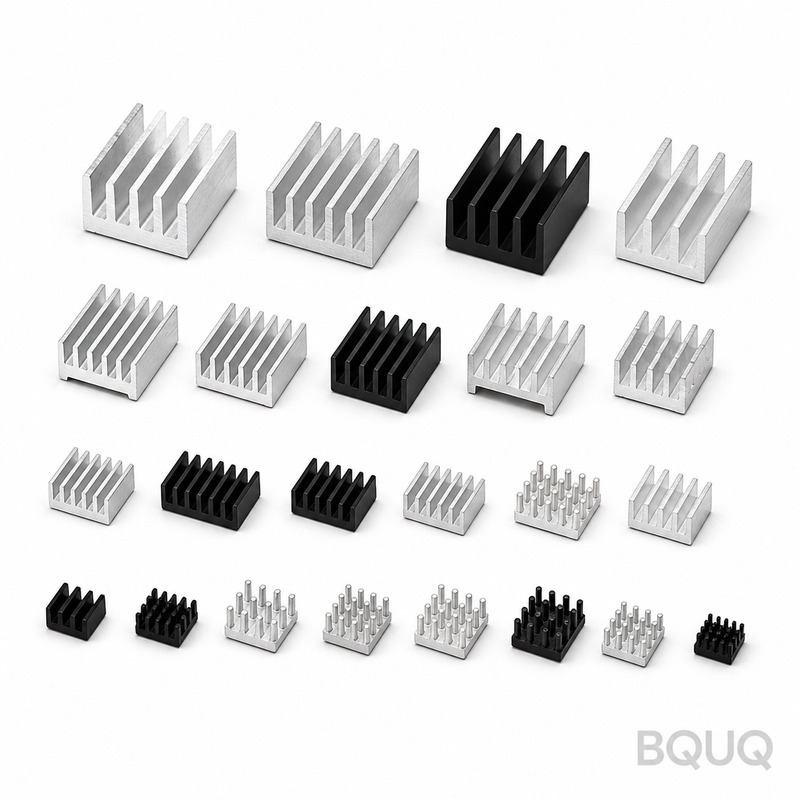
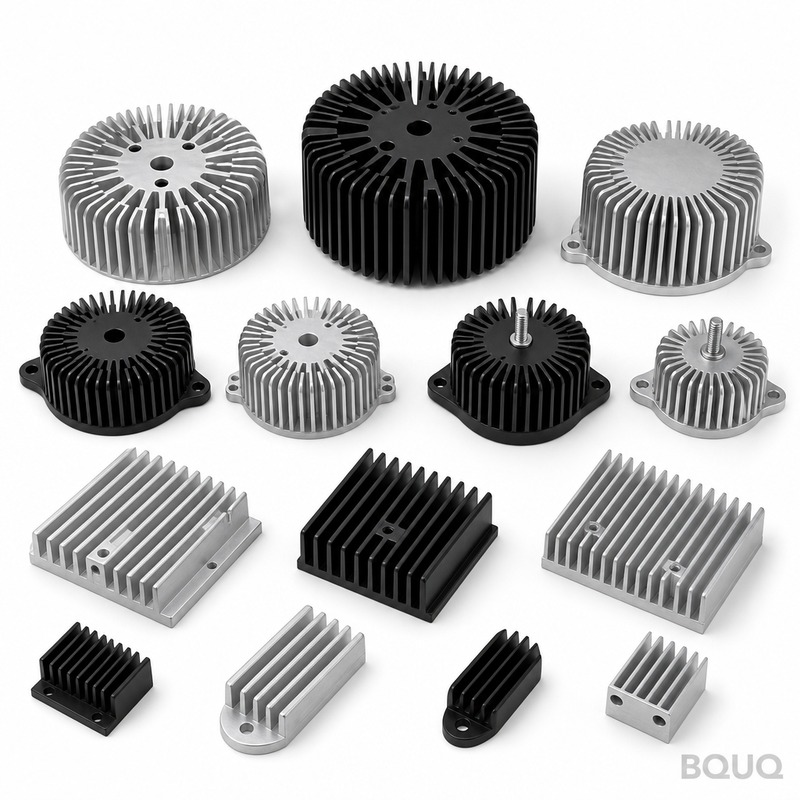
pasta termica per dissipatori di calore: alluminio 6063-T5, alette da 0,8 mm con passo di 3,0 mm, planarità di 0,15 mm su 100 mm, resistenza termica 0,35 K/W. MOQ 200 pz, shi...
Pasta termica per dissipatori
散热膏 导热硅脂: 6063-T5 aluminium, 0.8 mm fins at 3.0 mm pitch, 0.15 mm over 100 mm flatness, 0.35 K/W thermal resistance. MOQ 200 pcs, ships in 72 hours.
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
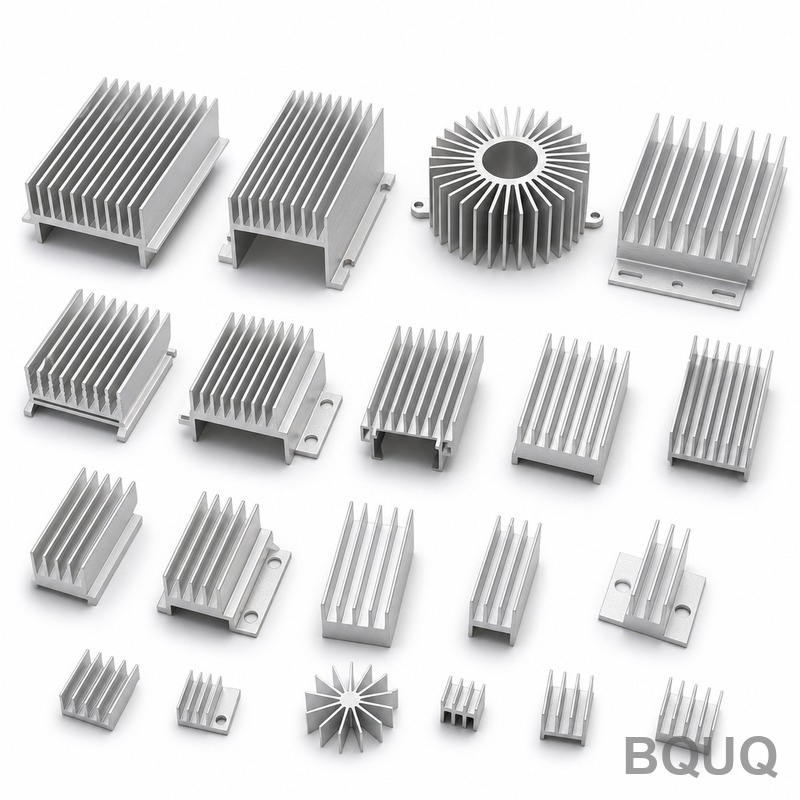
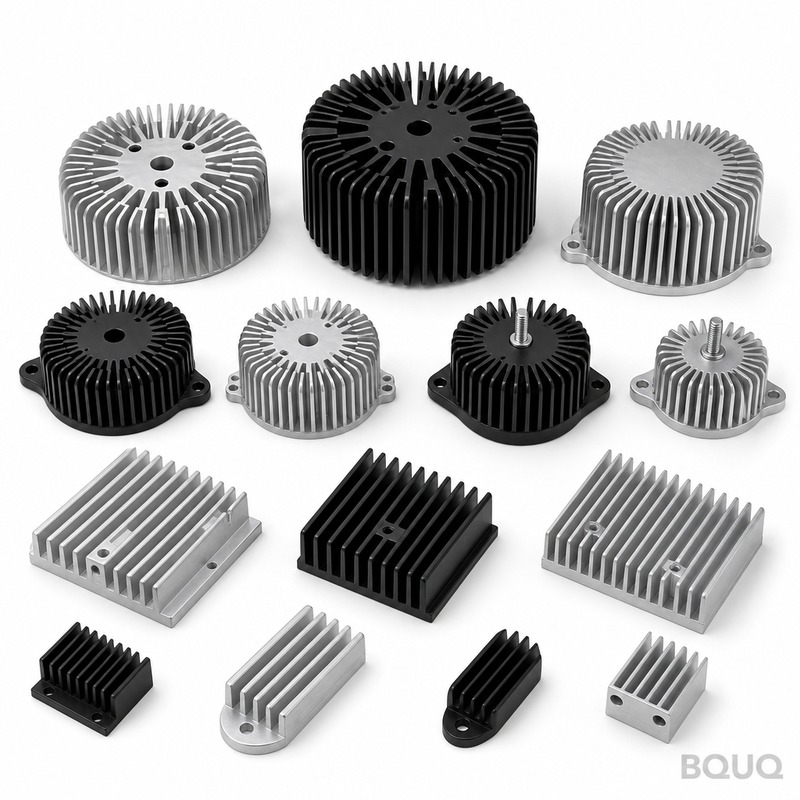
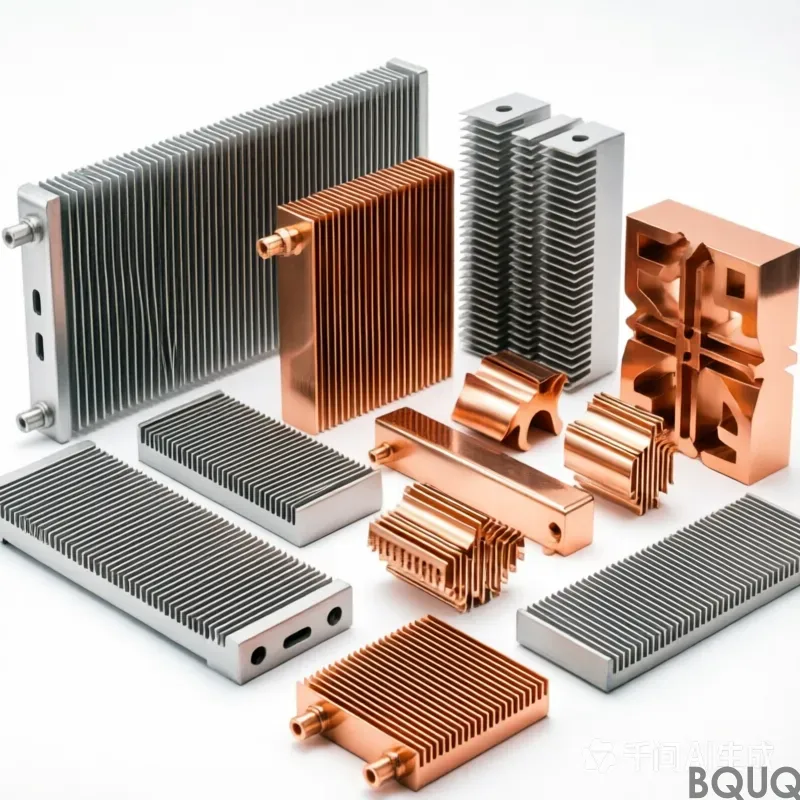
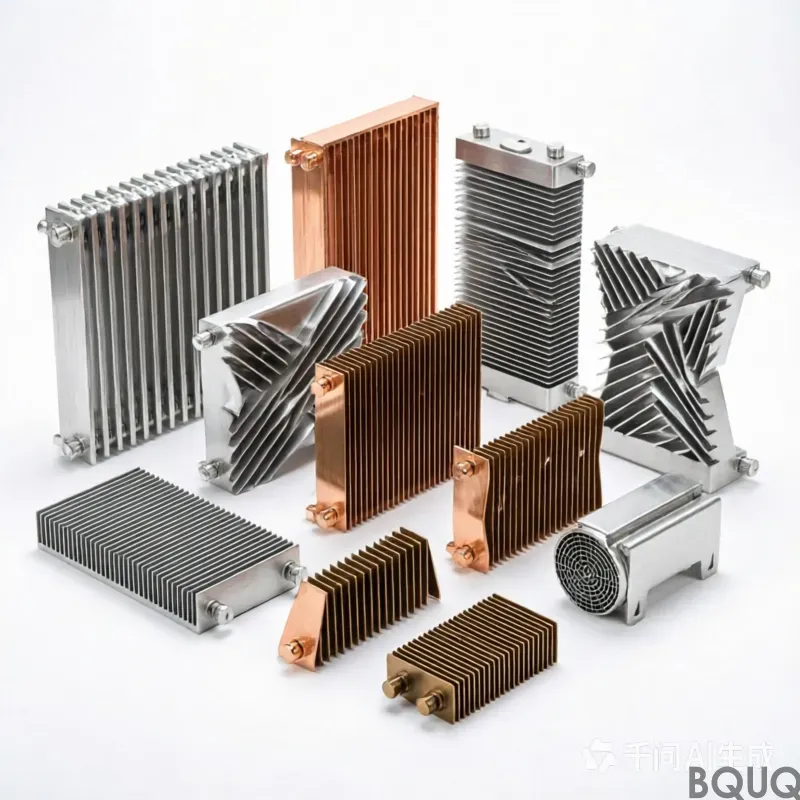
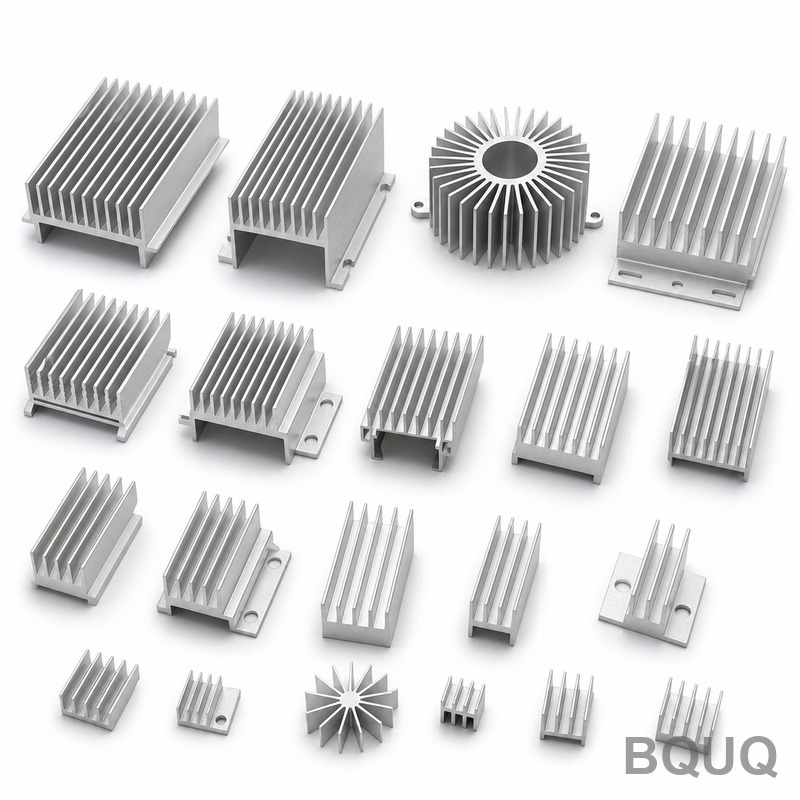
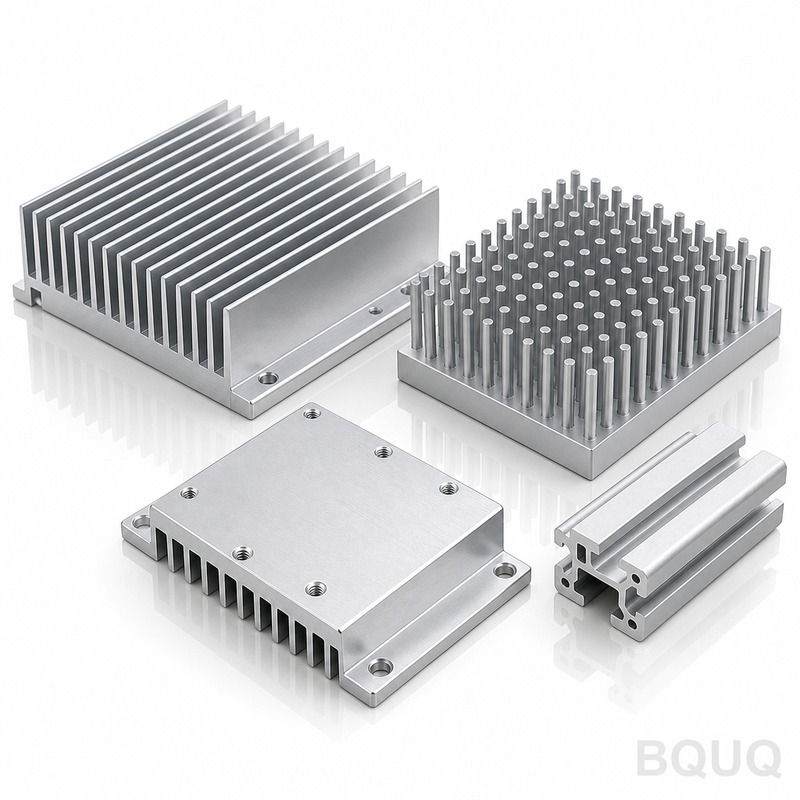
La pasta termica per dissipatori di calore è un componente in alluminio 6063-T5 stampato con passo aletta di 3,0 mm, spessore 0,8 mm e ingombro di 40 x 40 x 22 mm, che mantiene una planarità di 0,15 mm su 100 mm sulla superficie di montaggio. La resistenza termica è di 0,35 K/W, verificata con CMM a risoluzione 0,001 mm, con passo aletta mantenuto entro ±0,03 mm su una produzione di 50.000 pezzi.
La pasta termica per dissipatori di calore combina un passo aletta di 3,0 mm con uno spessore di 0,8 mm in alluminio 6063-T5, così i componenti da 40 x 40 x 22 mm mantengono 0,15 mm su 100 mm sulla superficie di montaggio. La resistenza termica è di 0,35 K/W, misurata con CMM a risoluzione 0,001 mm per lotto.
Approccio Progettuale e Processo
Lo stampaggio garantisce un profilo aletta ripetibile da 0,8 mm che l'estrusione non riesce a mantenere: lo stampo forma ogni aletta in un solo colpo, quindi il passo rimane entro ±0,03 mm su una produzione di 50.000 pezzi.
La costruzione stampata tollera meglio le variazioni di lotto rispetto all'estrusione: l'usura dello stampo si manifesta innanzitutto come uno spostamento misurabile del passo aletta, che l'ispezione rileva con CMM a risoluzione 0,001 mm anziché sul campo.
Un unico fornitore ora copre spessori aletta da 0,8 mm a 0,8 mm dalla stessa famiglia di presse da 110 T, quindi una riprogettazione termica è un cambio di attrezzatura anziché un nuovo fornitore.
La pressatura dell'alluminio 6063-T5 mantiene leggera la pasta termica per dissipatori di calore, a partire da 650 g a seconda dell'ingombro, senza sacrificare la densità delle alette, il che conta dove la lunghezza del percorso del flusso d'aria è già fissata dall'involucro.
Ogni colpo è dimensionalmente identico, quindi la posizione dei fori a ±0,15 mm si mantiene su tutto il lotto. È questo che rende ripetibili i programmi in volume per EV e caricabatterie OBC.
Selezione dei Materiali e Finitura Superficiale
Il materiale standard è l'alluminio 6063-T5, fornito con anodizzazione trasparente Tipo II, 5-10 µm. Per applicazioni in cui l'esposizione a caricabatterie EV e OBC rappresenta una preoccupazione, consigliamo il trattamento passivante; dove la conduttività conta più del peso, il rame C110 aumenta le prestazioni termiche e raddoppia circa la massa unitaria.
Classi di Tolleranza Specificabili
Le dimensioni generali rientrano in ±0,15 mm, con caratteristiche critiche quali ±0,05 mm sulla posizione dei fori di montaggio gestite separatamente. La geometria formata eredita la ripetibilità dell'attrezzatura di ±0,03 mm, e la posizione dei fori è mantenuta a ±0,15 mm. Le classi più strette richiedono un'operazione di pressatura aggiuntiva, quindi conviene decidere prima della costruzione dell'attrezzatura anziché dopo.
La planarità viene verificata su un piano di riscontro in granito, a 25 °C, rispetto a un limite di 0,15 mm su 100 mm, e il passo delle alette è verificato otticamente a ±0,03 mm. I rapporti vengono emessi con ogni lotto.
Il campionamento è AQL 0,65 per le dimensioni critiche e 1,5 per quelle generali, con CMM a risoluzione 0,001 mm su ogni primo articolo. Deviazioni superiori a ±0,15 mm attivano una selezione completa del lotto.
La planarità viene misurata su granito anziché su ghisa, perché 0,15 mm su 100 mm a 40 x 40 x 22 mm si leggono diversamente su un piano che non è stato lappato. I registri conservano entrambe le letture.
Il contenimento finale è sacchetto in PE + cartone per esportazione, 20 kg per cartone. Ogni cartone è etichettato con lotto, quantità e stato di ispezione, e il registro è conservato per 10 anni secondo il fascicolo ISO9001.
Dove viene utilizzato questo componente
I programmi per caricabatterie EV e OBC sono la ragione per cui esiste questa geometria. Quando l'involucro non può crescere in altezza, la densità delle alette è l'unica leva disponibile, e un passo di 3,0 mm con spessore di 0,8 mm rappresenta il limite pratico per l'alluminio.
I clienti di caricabatterie EV e OBC specificano tipicamente alluminio 6063-T5 per ragioni di corrosione e poi mantengono il disegno entro ±0,15 mm. La linea da 50.000 pz assorbe il volume senza una seconda fonte.
Quando una pasta termica a base di composto per dissipatori viene utilizzata a volumi da caricabatterie EV e OBC, la consistenza pezzo-parte determina i resi sul campo. ±0,03 mm su una produzione da 50.000 pz mantiene la curva termica all'interno di una singola banda.
I progettisti che lavorano su caricabatterie EV e OBC chiedono la planarità prima dei dati termici, perché l'assemblaggio dei caricabatterie EV e OBC è automatizzato e una base non planare blocca la linea.
Specifiche
Parametro
Valore / Intervallo
Materiale
alluminio 6063-T5
Spessore alette
0,8 mm
Passo alette
3,0 mm
Altezza alette
50 mm
Spessore base
1,0 mm
Planarità base
0,15 mm su 100 mm
Resistenza termica
0,35 K/W
Condizione di prova termica
ΔT = 60 K, convezione naturale
Finitura superficiale
anodizzazione trasparente Tipo II, 5-10 µm
Intervallo dimensionale
40 x 40 x 22 mm
FAQ: Domande frequenti prima di ordinare
Quali materiali consigliate?
L'alluminio 6063-T5 è la scelta standard. Per EV e OBC charger in un ambiente corrosivo specifichiamo 6063-T5 con anodizzazione trasparente Tipo II, 5-10 µm; per la massima conducibilità passiamo al rame C110, che aumenta costo e peso ma riduce la resistenza termica di circa la metà a parità di ingombro.
Testiamo a ΔT = 60 K, convezione naturale e riportiamo 0,35 K/W. Si tratta di un valore a regime stazionario, non transitorio: per il comportamento di EV e OBC charger alla prima accensione serve un test diverso, che possiamo eseguire su richiesta.
Quanto dura l'attrezzatura prima della sostituzione?
Su alluminio 6063-T5 a normale tonnellaggio di pressa, prevedere una vita utile dell'attrezzatura di circa . A 50.000 pz corrispondono 6-12 mesi. Teniamo set di stampi di scorta in sede per i programmi EV e OBC charger, il che elimina l'attesa se l'usura emerge dal registro di planarità.
Potete consegnare senza trattamento superficiale?
Sì, spediamo come pressato per i clienti che eseguono la finitura internamente. Il rischio sono i segni di manipolazione sulle alette da 0,8 mm, quindi imballiamo quei pezzi con fogli intercalari all'interno di sacchetto PE + cartone da esportazione, 20 kg per cartone.
Quali certificazioni di qualità possedete?
Lo stabilimento è certificato ISO9001 e i pezzi vengono spediti con dichiarazioni RoHS e REACH su richiesta. L'ispezione di terze parti SGS può essere organizzata prima della sigillatura del container, come specificano la maggior parte degli acquirenti EV e OBC charger.
Come Produciamo e Spediamo
Approvvigionamento diretto da Dongguan: bobine di materiale, formatura, trattamento superficiale e ispezione avvengono in un unico stabilimento, così la planarità di 0,15 mm su 100 mm viene verificata prima che il pezzo sia imballato.
La fabbrica è certificata ISO9001 e può spedire la documentazione RoHS e REACH insieme al sacchetto in PE + cartone da esportazione, 20 kg per cartone. L'ispezione SGS di terze parti viene organizzata su richiesta prima della sigillatura del container.
La produzione opera su cicli di 12 s con visione in linea su 0,15 mm su 100 mm. È questo che rende credibile un impegno di 50.000 pz in alta stagione.
Richiedi un preventivo: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, Cina
±0,03 mm passo alette; ±0,15 mm posizione fori; 0,15 mm su 100 mm superficie di montaggio
Tempi di consegna
Standard per questo processo: 2–4 settimane dopo approvazione attrezzatura
MOQ
Standard per questo processo: 5.000 pz
Capacità
50.000 pz per lotto; famiglia presse 110 T
Selezione / confronto
Opzione
Ideale per
Compromesso
Profilo alette stampato 0,8 mm
Passo alette 3,0 mm ripetibile in programmi ad alto volume per caricabatterie EV e OBC
Modifica attrezzatura necessaria per riprogettazione termica
Profilo alette estruso
Costo attrezzatura inferiore per profili semplici
Non mantiene profilo alette 0,8 mm o passo ±0,03 mm in modo ripetibile
Alluminio 6063-T5
Pasta termica per dissipatori di calore leggeri da 650 g
Conducibilità termica inferiore rispetto al rame
Ispezione CMM 0,001 mm
Rilevamento usura stampo come spostamento misurabile del passo alette
Aggiunge tempo di ispezione per lotto
Famiglia presse 110 T
Spessori alette da 0,8 mm a 0,8 mm da un unico fornitore
Limitato all'inviluppo e al tonnellaggio della pressa
Processo / ispezione
Fase
Controllo
Registrazione
Stampaggio
Lo stampo forma ogni aletta in un solo colpo; passo entro ±0,03 mm
Registrazione dimensionale del colpo per lotto
Profilo dell'aletta
Profilo dell'aletta da 0,8 mm mantenuto dallo stampo
Misurazione del profilo per lotto
Superficie di montaggio
Planarità di 0,15 mm su 100 mm
Report CMM con risoluzione 0,001 mm
Posizione dei fori
±0,15 mm su tutto il lotto
Report CMM con risoluzione 0,001 mm
Prestazioni termiche
Resistenza termica di 0,35 K/W
Misurata con CMM a risoluzione 0,001 mm per lotto
Spedizione finale
Ispezione prima di ogni spedizione
Registrazione dell'ispezione del lotto
Domande frequenti
Qual è la resistenza termica della pasta termica composta per dissipatori di calore?
La pasta termica composta per dissipatori di calore presenta una resistenza termica di 0,35 K/W. Questa viene verificata con CMM a risoluzione 0,001 mm per lotto, pertanto il componente da 40 x 40 x 22 mm con passo delle alette di 3,0 mm e spessore di 0,8 mm garantisce prestazioni termiche costanti su una produzione di 50.000 pezzi.
Quali materiali e quale passo delle alette utilizza questo dissipatore di calore?
Utilizza alluminio 6063-T5 con un passo delle alette di 3,0 mm e spessore di 0,8 mm. La costruzione stampata mantiene il passo entro ±0,03 mm su una produzione di 50.000 pezzi, cosa che l'estrusione non è in grado di eguagliare per questo profilo di aletta da 0,8 mm.
Quanto è piana la superficie di montaggio della pasta termica per dissipatori?
La superficie di montaggio mantiene 0,15 mm su 100 mm. Questa planarità è garantita su parti da 40 x 40 x 22 mm e verificata al CMM con risoluzione 0,001 mm per lotto, a supporto di un contatto ripetibile nei programmi in volume per caricabatterie EV e OBC.
Una costruzione stampata può mantenere un passo alettato più stretto rispetto all'estrusione?
Sì. Lo stampaggio garantisce un profilo alettato ripetibile da 0,8 mm che l'estrusione non è in grado di mantenere. Lo stampo forma ogni aletta in un solo colpo, quindi il passo da 3,0 mm rimane entro ±0,03 mm su una produzione di 50.000 pz, e l'usura dello stampo si manifesta come uno spostamento del passo misurabile, rilevato al CMM con risoluzione 0,001 mm.
Qual è il peso della pasta termica per dissipatori?
La pressatura dell'alluminio 6063-T5 mantiene leggera la pasta termica per dissipatori, da 650 g a seconda dell'ingombro, senza sacrificare la densità delle alette. Questo è importante dove la lunghezza del percorso del flusso d'aria è già fissata dall'involucro in design da 40 x 40 x 22 mm.
Come viene controllata la posizione dei fori su un lotto di produzione?
Ogni colpo è dimensionalmente identico, quindi la posizione dei fori entro ±0,15 mm si mantiene su tutto il lotto. Questa ripetibilità è ciò che rende affidabili i programmi in volume per caricabatterie EV e OBC, con ispezione prima di ogni spedizione al CMM con risoluzione 0,001 mm.
Quale capacità di pressa e quali spessori di aletta sono disponibili da un unico fornitore?
Un unico fornitore ora copre spessori di aletta da 0,8 mm a 0,8 mm dalla stessa famiglia di presse da 110 T. Ciò significa che una riprogettazione termica è un cambio di attrezzatura anziché un nuovo fornitore, a supporto di un passo alettato da 3,0 mm e una resistenza termica di 0,35 K/W in produzioni da 50.000 pz.