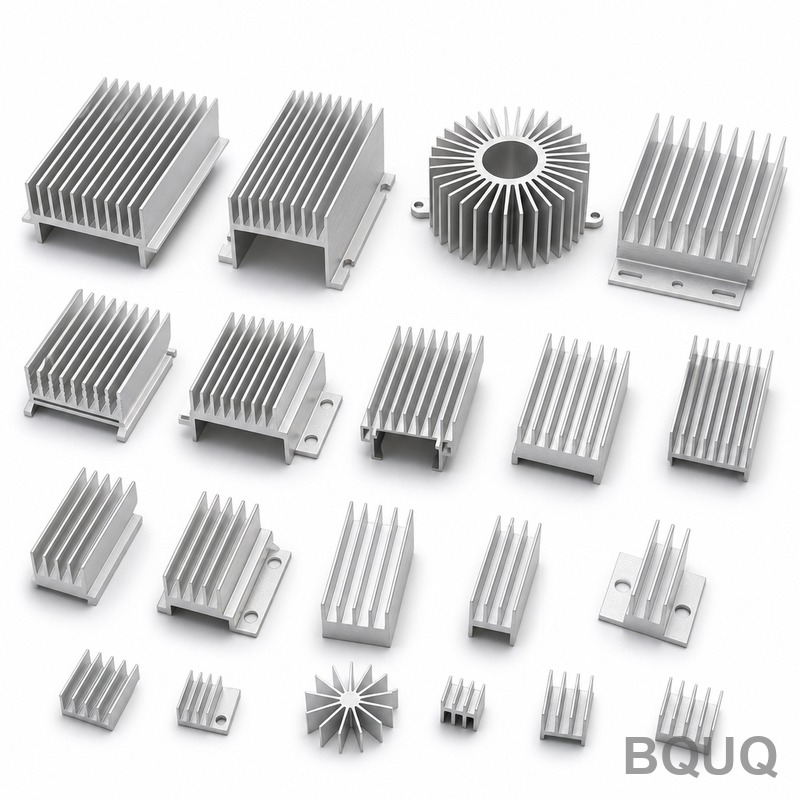
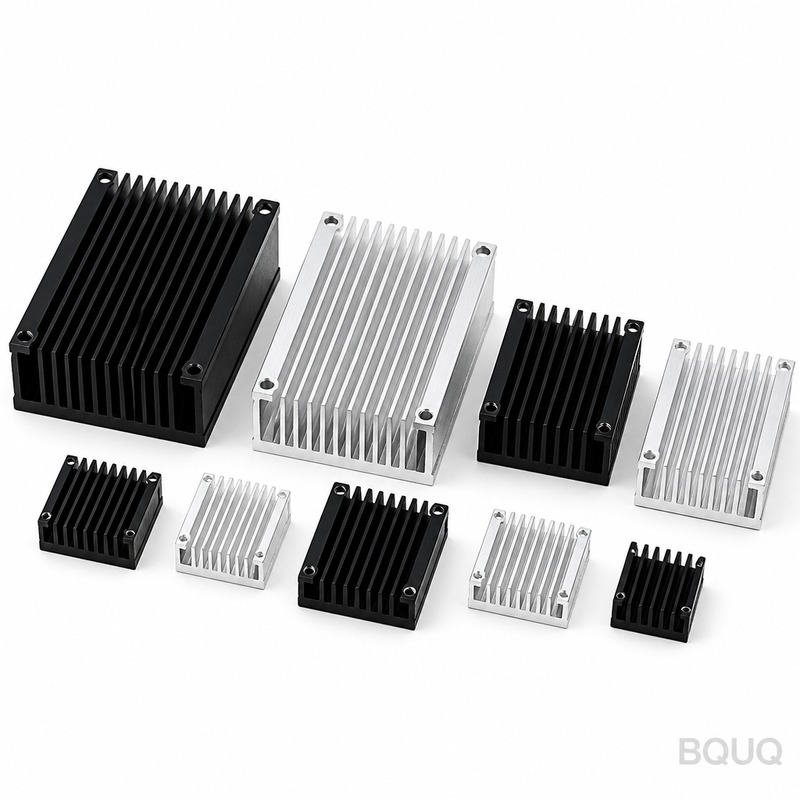
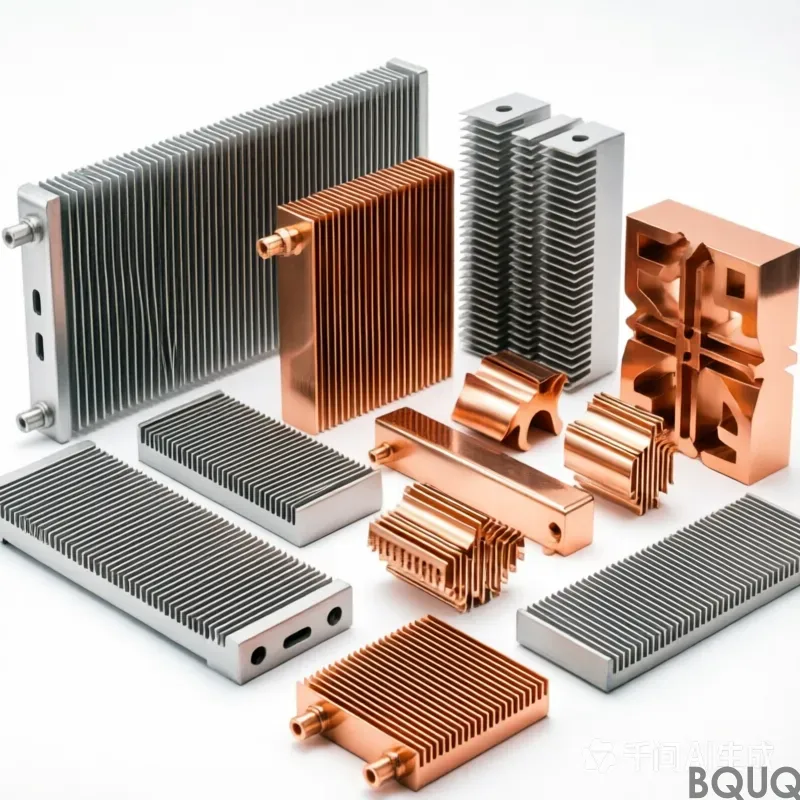
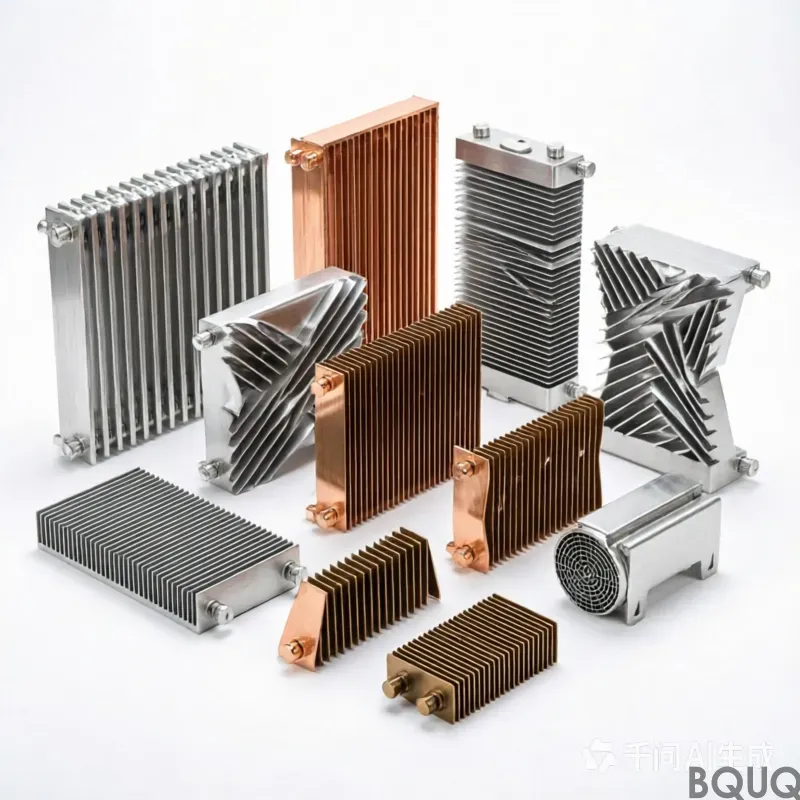
dissipatore di calore in alluminio 150mm: alluminio 1050A, alette da 0,3 mm con passo di 5,0 mm, planarità di 0,10 mm su 100 mm, resistenza termica 0,48 K/W. MOQ 50 pz, spedizione in 7 wor...
dissipatore di calore in alluminio 150mm
dissipatore di calore in alluminio 150mm: 1050A aluminium, 0.3 mm fins at 5.0 mm pitch, 0.10 mm over 100 mm flatness, 0.48 K/W thermal resistance. MOQ 50 pcs...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Il dissipatore di calore in alluminio da 150 mm è un componente in alluminio 1050A stampato su attrezzatura da 63 T con ripetibilità di ±0,05 mm su lotti di 300.000 pezzi. Garantisce 0,48 K/W a ΔT = 60 K, mantiene un profilo alettato da 0,3 mm e una posizione dei fori di ±0,10 mm, e riceve come standard una anodizzazione dura Tipo III, 25-40 µm per la protezione dalla corrosione.
Con una produzione di 300.000 pezzi, questo dissipatore di calore in alluminio da 150 mm viene pressato su attrezzatura da 63 T con ripetibilità di ±0,05 mm. L'alluminio 1050A garantisce 0,48 K/W a ΔT = 60 K, e viene applicata come standard una anodizzazione dura Tipo III, 25-40 µm.
Approccio Progettuale e Processo
Lo stampaggio garantisce un profilo alettato ripetibile da 0,3 mm che l'estrusione non è in grado di mantenere: lo stampo forma ogni aletta in un'unica battuta, quindi il passo rimane entro ±0,05 mm su una produzione di 300.000 pezzi.
La geometria monopezzo elimina lo strato adesivo presente nei raffreddatori a due componenti, riducendo il percorso termico. Nulla si interpone tra l'alluminio 1050A e il flusso d'aria se non la superficie stampata stessa.
Un unico fornitore ora copre spessori delle alette da 0,3 mm a 0,3 mm dalla stessa famiglia di presse da 63 T, quindi una riprogettazione termica è un cambio di attrezzatura anziché un nuovo fornitore.
Ogni battuta è dimensionalmente identica, quindi la posizione dei fori di ±0,10 mm si mantiene costante su tutto il lotto. È questo che rende ripetibili i programmi in volume per alimentatori a commutazione.
La finitura di anodizzazione dura Tipo III, 25-40 µm viene applicata dopo la formatura, quindi la protezione dalla corrosione non viene intaccata alla base delle alette come accade nelle alternative lavorate meccanicamente.
Selezione dei Materiali e Finitura Superficiale
Il materiale standard è l'alluminio 1050A, fornito con anodizzazione dura Tipo III, 25-40 µm. Per applicazioni in cui l'esposizione a alimentatori switching rappresenta una preoccupazione, consigliamo il trattamento passivato; dove la conduttività conta più del peso, il rame C110 migliora le prestazioni termiche e raddoppia circa la massa unitaria.
Le dimensioni generali sono mantenute a ±0,15 mm, con caratteristiche critiche quali ±0,03 mm sul passo delle alette gestite separatamente. La geometria formata eredita la ripetibilità dell'attrezzatura di ±0,05 mm, e la posizione dei fori è mantenuta a ±0,10 mm. Classi più strette richiedono un'operazione di pressatura aggiuntiva, quindi conviene decidere prima della realizzazione dell'attrezzatura anziché dopo.
Ispezione Prima di Ogni Spedizione
La planarità viene verificata su un piano di riscontro in granito, a 25 °C, rispetto a un limite di 0,10 mm su 100 mm, e il passo delle alette è verificato otticamente a ±0,05 mm. I rapporti vengono emessi con ogni lotto.
La tracciabilità del lotto va dalla bobina al cartone: numero di colata, intervallo di corsa della pressa e registro di ispezione rimangono allegati, così un problema sul campo può essere ricondotto a una specifica produzione.
La planarità viene misurata su granito anziché su ghisa, perché 0,10 mm su 100 mm a 40 x 40 x 22 mm si legge diversamente su un piano che non è stato lappato. I registri conservano entrambe le letture.
Il contenimento finale è sacchetto in PE + cartone a nido d'ape, 15 kg per cartone. Ogni cartone è etichettato con lotto, quantità e stato di ispezione, e il registro è conservato per 10 anni secondo il fascicolo ISO9001.
Dove viene utilizzato questo componente
I programmi per alimentatori a commutazione sono la ragione per cui esiste questa geometria. Dove l'involucro non può crescere in altezza, la densità delle alette è l'unica leva disponibile, e un passo di 5,0 mm con uno spessore di 0,3 mm rappresenta il limite pratico per l'alluminio.
I vincoli di packaging e vibrazione degli alimentatori a commutazione spingono verso una costruzione monoblocco. Un dissipatore in alluminio stampato da 150mm non presenta adesivo soggetto a scorrimento, che è la tipica modalità di guasto nei raffreddatori a due componenti.
Negli alimentatori a commutazione, la base funge solitamente anche da interfaccia di montaggio. 1,5 mm con planarità di 0,10 mm su 100 mm garantisce una superficie stabile per il pad termico dell'alimentatore a commutazione.
I progetti di alimentatori a commutazione operano spesso con un percorso ad aria forzata a 2,0 m/s. 0,48 K/W a ΔT = 75 K, aria forzata 2,0 m/s significa che l'alimentatore a commutazione può mantenere il suo target con una potenza del ventilatore al di sotto del limite acustico.
Specifiche
Parametro
Valore / Intervallo
Materiale
Alluminio 1050A
Spessore alette
0,3 mm
Passo alette
5,0 mm
Altezza alette
50 mm
Spessore base
1,5 mm
Planarità base
0,10 mm su 100 mm
Resistenza termica
0,48 K/W
Condizione di test termico
ΔT = 75 K, aria forzata 2,0 m/s
Finitura superficiale
anodizzazione dura Tipo III, 25-40 µm
Gamma dimensionale
40 x 40 x 22 mm
FAQ: Le vostre domande prima di ordinare
Il dissipatore di calore in alluminio 150mm può essere verniciato a polvere o placcato?
Sì. Lo standard è l'anodizzazione dura Tipo III, 25-40 µm. La verniciatura a polvere RAL 9005 aggiunge circa 0,1 mm alla base; il nichel-zinco è preferibile per la messa a terra. Nota che qualsiasi rivestimento aggiunto si interpone tra l'alluminio 1050A e il flusso d'aria, quindi non rivestiamo le radici delle alette.
Eseguite test di resistenza termica?
Testiamo a ΔT = 75 K, aria forzata 2,0 m/s e riportiamo 0,48 K/W. Questo è un valore a regime stazionario, non transitorio: per il comportamento alla prima accensione di un alimentatore switching è necessario un test diverso, che possiamo eseguire su richiesta.
Potete fornire il dissipatore di calore in alluminio 150mm preassemblato?
Sì. Possiamo aggiungere clip, viti o una carenatura per ventola come assemblaggio in kit, con i componenti insacchettati ed etichettati per set. Questo è comune nei programmi per alimentatori switching e aggiunge circa 3 giorni lavorativi.
Quali certificazioni di qualità possedete?
Lo stabilimento è certificato ISO9001 e i pezzi vengono spediti con dichiarazioni RoHS e REACH su richiesta. L'ispezione di terze parti SGS può essere organizzata prima della sigillatura del container, come specificano la maggior parte degli acquirenti di alimentatori switching.
La chiave è evitare un secondo metallo nell'area di contatto umido. Raccomandiamo l'anodizzazione dura Tipo III, 25-40 µm e, dove il pezzo tocca uno chassis in alluminio, una rondella isolante. Comunicateci il materiale di accoppiamento e specificheremo il rivestimento di conseguenza.
Come Produciamo e Spediamo
La linea si trova a Dongguan, in un unico stabilimento ISO9001. Le presse da 63 T coprono la famiglia di dissipatori di calore in alluminio da 150 mm, e la produzione attualmente garantita è di 300.000 pezzi al mese.
Fornitura diretta dalla fonte a Dongguan: coil stock, formatura, trattamento superficiale e ispezione avvengono in un unico edificio, quindi la planarità di 0,10 mm su 100 mm viene verificata prima che il pezzo venga imballato.
La nostra esperienza nel settore degli alimentatori switching risale al primo programma di attrezzaggio nel 2015. Questa storia è il motivo per cui l'anodizzazione dura standard Type III, 25-40 µm e ±0,15 mm sono valori conservativi anziché ottimistici.
Richiedi un preventivo: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, Cina
±0,05 mm di ripetibilità; ±0,10 mm di posizione foro
Tempi di consegna
Standard per questo processo: quotati dopo la revisione di attrezzatura e volume
MOQ
Standard per questo processo: produzione in volume, tipicamente programmi da 300.000 pz
Capacità
300.000 pz per ciclo su attrezzatura da 63 T
Selezione / confronto
Opzione
Ideale per
Compromesso
Dissipatore stampato monopezzo
Programmi di alimentatori switching ad alto volume
Richiede attrezzatura da 63 T; geometria delle alette fissa per stampo
Dissipatore estruso
Volumi inferiori o profili di alette più semplici
Non riesce a mantenere un profilo aletta da 0,3 mm con la stessa ripetibilità dello stampaggio
Raffreddatore in due parti con adesivo
Prototipi o lotti a basso volume
Lo strato adesivo aggiunge resistenza termica al percorso
Dissipatore lavorato alle macchine con anodizzazione
Caratteristiche complesse o piccoli lotti
L'anodizzazione può essere intaccata alla base delle alette dopo la lavorazione
Dissipatore stampato con anodizzazione dura Tipo III, 25-40 µm
Protezione dalla corrosione in produzione di volume
Finitura applicata dopo la formatura; l'intervallo di spessore deve essere specificato
Processo / ispezione
Fase
Controllo
Registro
Stampaggio
Attrezzatura da 63 T forma ogni aletta in un solo colpo; passo entro ±0,05 mm
Rapporto dimensionale per colpo/lotto
Profilo aletta
Profilo aletta da 0,3 mm mantenuto su una produzione di 300.000 pz
Registro di misurazione del profilo
Posizione fori
Posizione fori ±0,10 mm mantenuta su tutto il lotto
Registro di ispezione della posizione fori
Finitura superficiale
Anodizzazione dura Tipo III, 25-40 µm applicata dopo la formatura
Registro dello spessore del rivestimento
Ispezione alla spedizione
Ispezione prima di ogni spedizione
Rapporto di ispezione finale
Domande frequenti
Qual è la prestazione termica del dissipatore di calore in alluminio da 150 mm?
Il dissipatore di calore stampato in alluminio 1050A offre 0,48 K/W a ΔT = 60 K. La geometria monopezzo elimina lo strato adesivo presente nei raffreddatori in due parti, riducendo il percorso termico. Il profilo aletta da 0,3 mm è formato in un solo colpo su attrezzatura da 63 T, quindi il passo rimane entro ±0,05 mm su una produzione di 300.000 pz.
Quale tolleranza potete mantenere sul dissipatore di calore in alluminio da 150 mm?
Lo stampaggio su attrezzatura da 63 T garantisce una ripetibilità di ±0,05 mm, e la posizione fori di ±0,10 mm si mantiene su tutto il lotto. Il profilo aletta da 0,3 mm è mantenuto entro un passo di ±0,05 mm su una produzione di 300.000 pz. Ogni colpo è dimensionalmente identico, il che rende ripetibili i programmi in volume per alimentatori a commutazione.
Quali sono il materiale e la finitura superficiale standard per il dissipatore di calore in alluminio da 150 mm?
Il materiale standard è l'alluminio 1050A. Dopo la formatura viene applicata come standard una anodizzazione dura Tipo III, 25-40 µm. Poiché la finitura viene applicata dopo la formatura, la protezione dalla corrosione non viene interrotta alla base delle alette come accade nelle alternative lavorate meccanicamente.
Il dissipatore di calore in alluminio da 150 mm può essere prodotto in grandi volumi?
Sì. Con una produzione di 300.000 pz, il componente viene stampato su attrezzatura da 63 T con ripetibilità di ±0,05 mm. Lo stampo forma ogni aletta in un solo colpo, quindi il passo rimane entro ±0,05 mm per tutta la produzione. Un unico fornitore copre spessori delle alette da 0,3 mm a 0,3 mm dalla stessa famiglia di presse da 63 T.
Come si confronta lo stampaggio con l'estrusione per il dissipatore di calore in alluminio da 150 mm?
Lo stampaggio offre un profilo delle alette ripetibile da 0,3 mm che l'estrusione non è in grado di mantenere. Lo stampo forma ogni aletta in un solo colpo, quindi il passo rimane entro ±0,05 mm su una produzione di 300.000 pz. La geometria monopezzo elimina inoltre lo strato adesivo presente nei raffreddatori a due componenti, accorciando il percorso termico.
Dove viene tipicamente utilizzato il dissipatore di calore in alluminio da 150 mm?
Viene utilizzato in programmi ad alto volume di alimentatori a commutazione dove le prestazioni termiche ripetibili sono importanti. I 0,48 K/W a ΔT = 60 K e il profilo delle alette da 0,3 mm sono adatti a costruzioni ad alto volume. Un unico fornitore copre spessori delle alette da 0,3 mm a 0,3 mm dalla stessa famiglia di presse da 63 T, quindi una riprogettazione termica si traduce in un cambio di attrezzatura.
Quali controlli vengono eseguiti prima della spedizione del dissipatore di calore in alluminio da 150mm?
L'ispezione viene eseguita prima di ogni spedizione. I controlli principali includono una ripetibilità di ±0.05 mm dall'attrezzatura T 63, una posizione dei fori di ±0.10 mm sull'intero lotto, un profilo delle alette di 0.3 mm e una anodizzazione dura Tipo III, con spessore di 25-40 µm. I registri vengono conservati per i controlli dimensionali e del rivestimento.