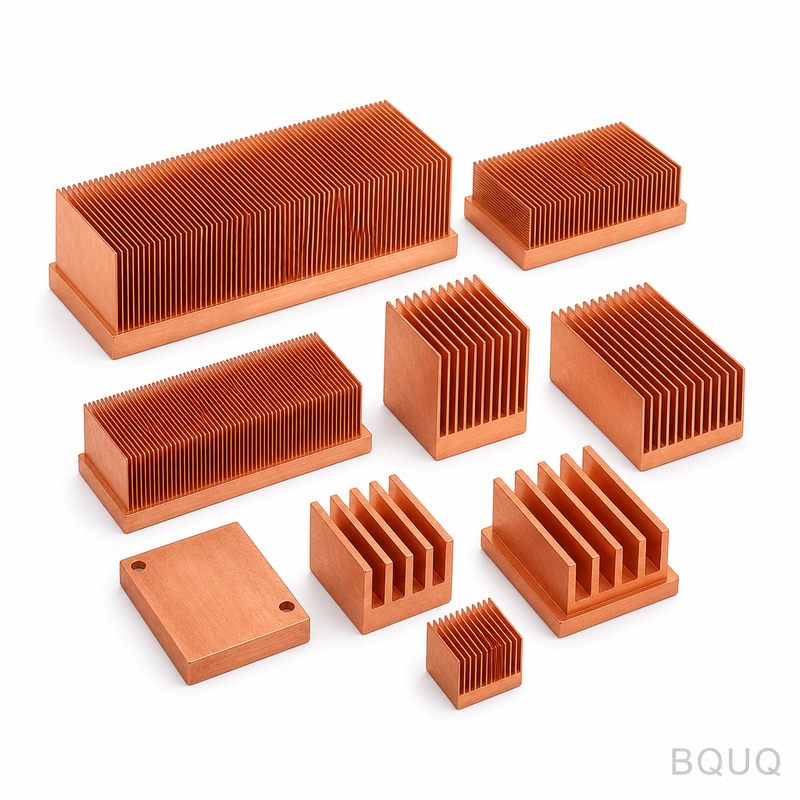
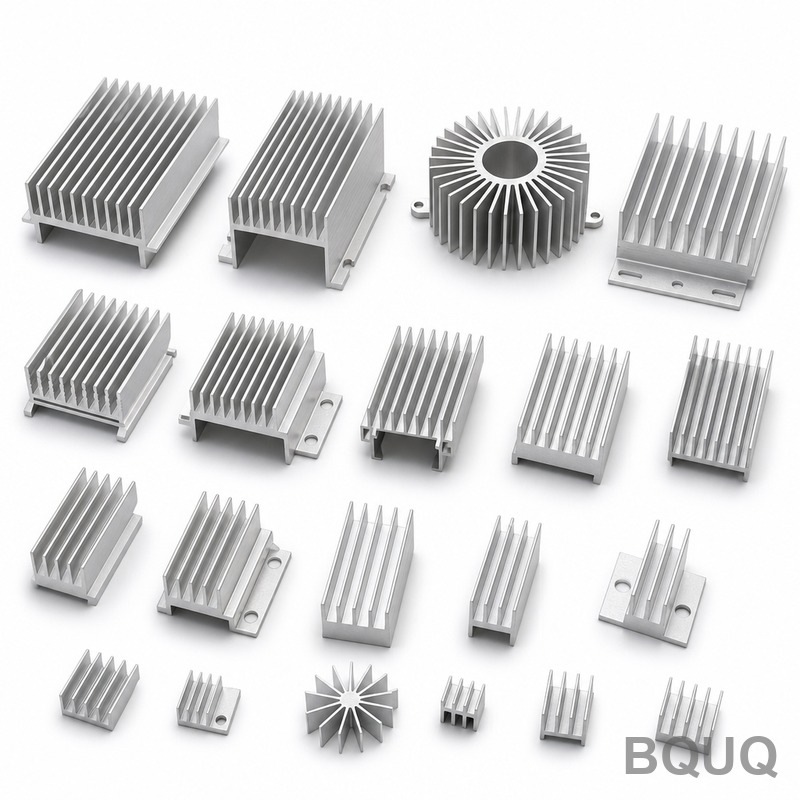
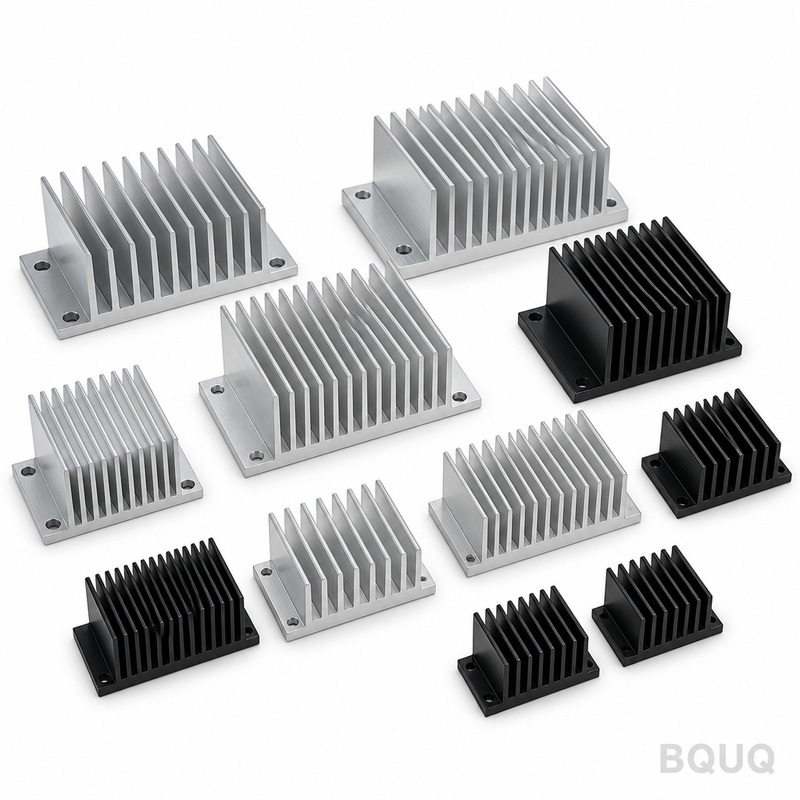
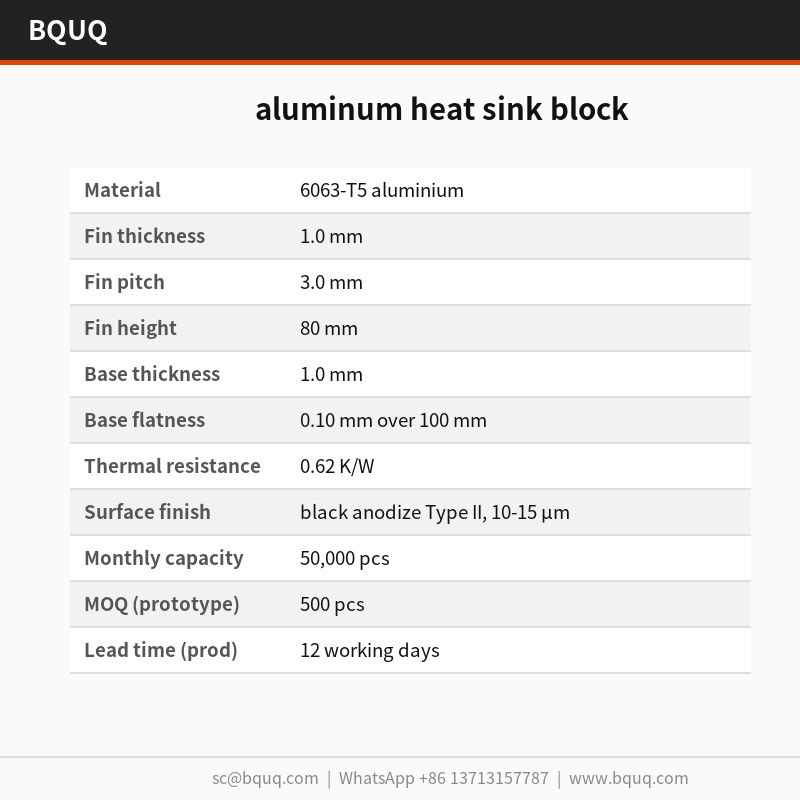
blocco dissipatore di calore in alluminio: 6063-T5 aluminium, 1.0 mm fins at 3.0 mm pitch, 0.10 mm over 100 mm flatness, 0.62 K/W thermal resistance. MOQ 500...
blocco dissipatore di calore in alluminio
blocco dissipatore di calore in alluminio: 6063-T5 aluminium, 1.0 mm fins at 3.0 mm pitch, 0.10 mm over 100 mm flatness, 0.62 K/W thermal resistance. MOQ 500...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
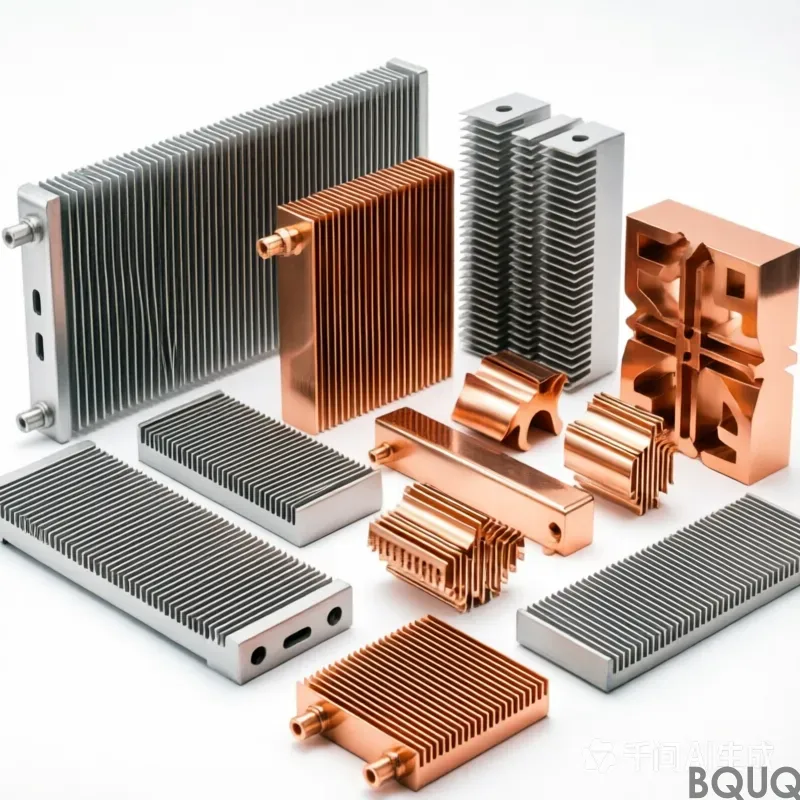
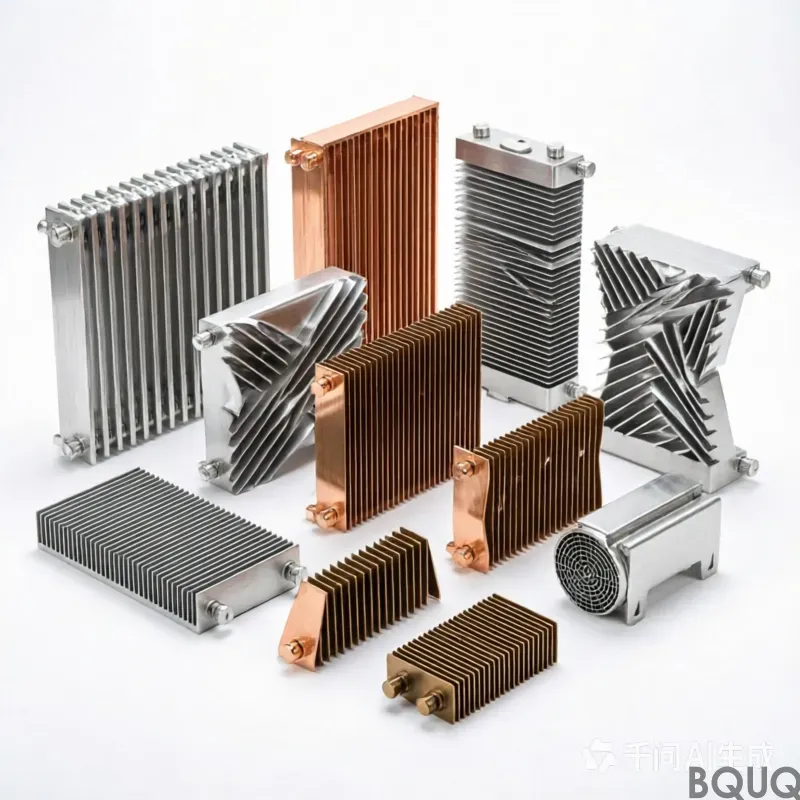
Il blocco dissipatore di calore in alluminio è un componente stampato con base da 1,0 mm e alette da 1,0 mm, realizzato in alluminio 6063-T5 su attrezzatura da 110 T. Mantiene 0,10 mm su 100 mm e offre 0,62 K/W a ΔT = 75 K, con aria forzata a 2,0 m/s. La produzione mensile è di 50.000 pezzi con passo delle alette mantenuto entro ±0,05 mm.
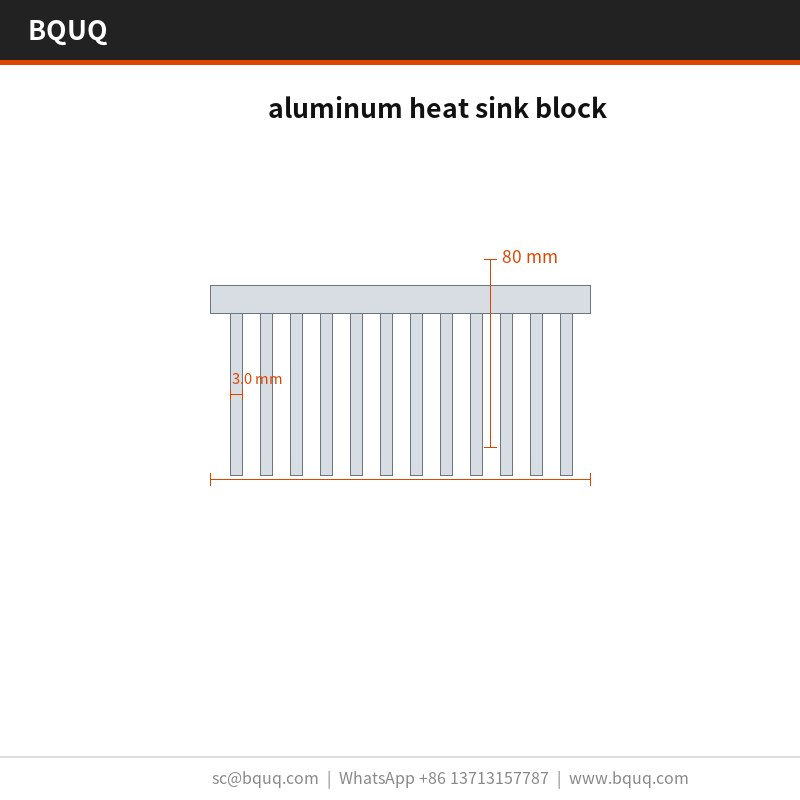
Una base da 1,0 mm e alette da 1,0 mm definiscono questo blocco dissipatore di calore in alluminio. Stampato in alluminio 6063-T5 su attrezzatura da 110 T, mantiene 0,10 mm su 100 mm e restituisce 0,62 K/W a ΔT = 75 K, con aria forzata a 2,0 m/s. La produzione mensile è di 50.000 pezzi.
Approccio progettuale e processo
Lo stampaggio garantisce un profilo delle alette da 1,0 mm ripetibile che l'estrusione non è in grado di mantenere: lo stampo forma ogni aletta in un'unica corsa, quindi il passo rimane entro ±0,05 mm su una produzione di 50.000 pezzi.
Lo spessore ridotto delle alette è il punto di forza dello stampaggio: alette da 1,0 mm con passo di 3,0 mm offrono più superficie per millimetro cubo rispetto a un profilo lavorato o estruso dello stesso ingombro.
La geometria monopezzo elimina lo strato adesivo presente nei dissipatori a due componenti, riducendo il percorso termico. Nulla si interpone tra l'alluminio 6063-T5 e il flusso d'aria se non la superficie stampata stessa.
La costruzione stampata tollera meglio le variazioni di lotto rispetto all'estrusione: l'usura dello stampo si manifesta innanzitutto come uno spostamento misurabile del passo delle alette, che il controllo intercetta tramite CMM e test di tenuta idraulico al 100%, anziché sul campo.
L'anodizzazione nera Tipo II, 10-15 µm viene applicata dopo la formatura, quindi la protezione anticorrosiva non viene intaccata alla base delle alette come accade nelle alternative lavorate meccanicamente.
Il materiale standard è l'alluminio 6063-T5, fornito con anodizzazione nera Tipo II, 10-15 µm. Per applicazioni in cui l'esposizione in illuminazione LED high bay è un fattore critico, consigliamo il trattamento di passivazione; dove la conducibilità conta più del peso, il rame C110 aumenta le prestazioni termiche e raddoppia circa la massa unitaria.
Classi di tolleranza specificabili
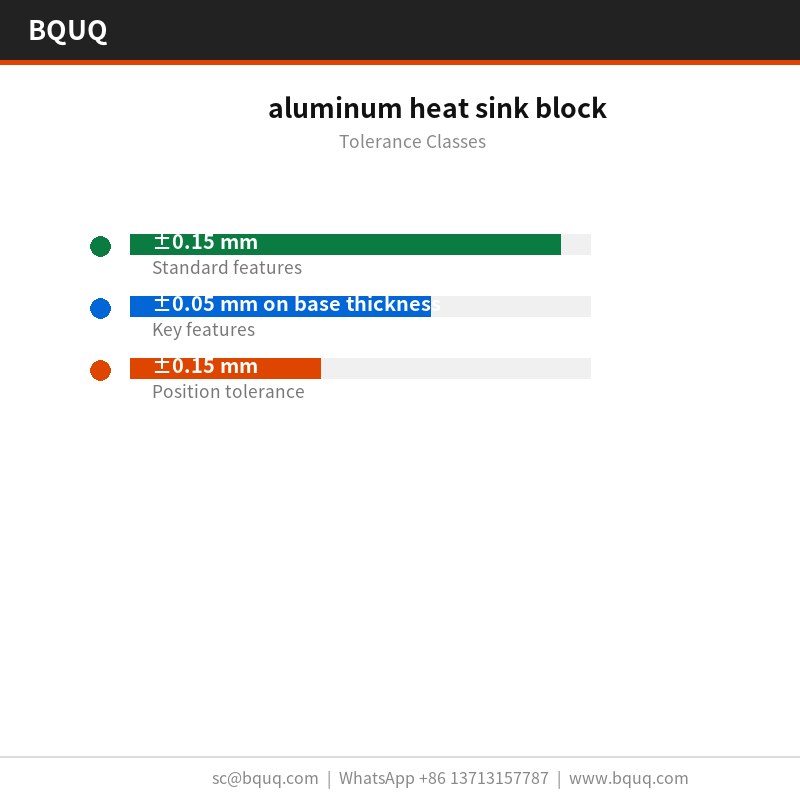
Le dimensioni generali rientrano in ±0,15 mm, con caratteristiche critiche come lo spessore della base mantenute separatamente a ±0,05 mm. La geometria formata eredita la ripetibilità dell'attrezzatura di ±0,05 mm, e la posizione dei fori è mantenuta a ±0,15 mm. Le classi più strette richiedono un'operazione di pressatura aggiuntiva, quindi conviene deciderlo prima della costruzione dell'attrezzatura anziché dopo.
Ispezione prima di ogni spedizione
Ogni lotto è accompagnato da un rapporto CMM e da un test di tenuta idraulico al 100%. Registriamo planarità, passo, spessore della base e posizione dei fori, e segnaliamo qualsiasi valore fuori da ±0,15 mm prima che lasci la linea.
Il campionamento è AQL 0,65 per le dimensioni critiche e 1,5 per quelle generali, con CMM e test di tenuta idraulico al 100% su ogni primo articolo. Deviazioni superiori a ±0,15 mm attivano una selezione completa del lotto.
La planarità viene misurata su granito anziché su ghisa, perché 0,10 mm su 100 mm a 20 x 20 x 10 mm si legge diversamente su una piastra che non è stata lappata. I registri conservano entrambe le letture.
Il contenimento finale prevede sacchetto in PE + cartone per l'esportazione, 20 kg per cartone. Ogni cartone è etichettato con lotto, quantità e stato di ispezione, e il registro viene conservato per 10 anni secondo il fascicolo ISO9001.
Dove viene utilizzato questo componente
I programmi di illuminazione LED high bay sono la ragione per cui esiste questa geometria. Dove l'involucro non può crescere in altezza, la densità delle alette è l'unica leva disponibile, e un passo di 3,0 mm con spessore di 1,0 mm rappresenta il limite pratico per l'alluminio.
Per le realizzazioni in illuminazione LED high bay, la superficie di montaggio da 0,10 mm su 100 mm conta quanto la valutazione termica: determina se il materiale interfacciale termico si distribuisce uniformemente o si accumula a un'estremità.
I clienti di illuminazione LED high bay specificano tipicamente alluminio 6063-T5 per ragioni di corrosione e poi mantengono il disegno a ±0,15 mm. La linea da 50.000 pezzi assorbe il volume senza una seconda fonte.
Nell'illuminazione LED high bay, la base funge solitamente anche da interfaccia di montaggio. 1,0 mm con planarità di 0,10 mm su 100 mm offre una superficie stabile per il pad termico dell'illuminazione LED high bay.
L'alluminio 6063-T5 è la scelta standard. Per l'illuminazione LED high bay in ambiente corrosivo specifichiamo 6063-T5 con anodizzazione nera Tipo II, 10-15 µm; per la massima conducibilità passiamo al rame C110, che aumenta costo e peso ma riduce la resistenza termica di circa la metà a parità di ingombro.
Come si confronta con un blocco dissipatore di calore in alluminio estruso?
L'estrusione è più economica al di sopra di circa 500.000 pezzi all'anno e offre un profilo più uniforme. Lo stampaggio vince al di sotto di tale soglia e ovunque lo spessore delle alette scenda sotto 0,5 mm, perché l'estrusione non riesce a mantenere 1,0 mm in modo costante. Per i prototipi di illuminazione LED high bay, è di solito il costo dell'attrezzatura a decidere.
Il blocco dissipatore di calore in alluminio può essere verniciato a polvere o placcato?
Sì. Lo standard è l'anodizzazione nera Tipo II, 10-15 µm. La verniciatura a polvere RAL 9005 aggiunge circa 0,1 mm alla base; lo zinco-nichel è migliore per la messa a terra. Si noti che qualsiasi rivestimento aggiunto si interpone tra l'alluminio 6063-T5 e il flusso d'aria, quindi non rivestiamo la base delle alette.
Forniamo un disegno 2D con il rapporto CMM, e il 3D STEP su richiesta. Entrambi mostrano le tolleranze di planarità e le linee di divisione dell'attrezzatura, il che è importante se verificate 0,10 mm su 100 mm nel vostro assemblaggio.
Potete aiutare con la simulazione termica prima del campionamento?
Sì. Inviate il flusso d'aria dell'involucro, la temperatura di ingresso e il carico termico da dissipare, e eseguiremo un modello a regime stazionario restituendo una combinazione suggerita di 1,0 mm e 3,0 mm. Di solito questo fa risparmiare un'iterazione dell'attrezzatura.
Come produciamo e spediamo
La nostra esperienza nell'illuminazione LED high bay risale al primo programma di attrezzatura nel 2015. Questa storia è il motivo per cui lo standard di anodizzazione nera Tipo II, 10-15 µm e ±0,15 mm sono valori conservativi anziché ottimistici.
Il personale di qualità è posizionato accanto alla pressa, non in una stanza separata. Deviazioni su 3,0 mm o 0,10 mm su 100 mm fermano la produzione allo stampo anziché all'ispezione finale.
Quotiamo EXW e teniamo 500 pezzi per il campionamento. Il campionamento è un campione gratuito con disegno, 5-7 giorni, quindi una prima valutazione non richiede un impegno di produzione.
Richiedi un preventivo: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, Cina
Standard per produzione stampata; confermare con BQUQ
MOQ
Standard per capacità di 50.000 pezzi/mese; confermare con BQUQ
Capacità
50.000 pezzi al mese
Selezione / confronto
Opzione
Ideale per
Compromesso
Blocco stampato con alette da 1,0 mm
Elevata superficie per millimetro cubo in un dissipatore monopezzo
Richiede attrezzatura da 110 T; il passo delle alette dipende dall'usura dello stampo
Profilo estruso
Sezioni trasversali semplici e costanti
Non riesce a mantenere un profilo di alette da 1,0 mm con la stessa ripetibilità; variazione del passo maggiore
Profilo lavorato meccanicamente
Volumi bassi o caratteristiche complesse
Superficie inferiore per millimetro cubo; costo per pezzo più elevato
Dissipatore a due componenti con adesivo
Assemblaggi in cui il incollaggio è accettabile
Lo strato adesivo aggiunge resistenza termica al percorso
Anodizzazione nera Tipo II, 10-15 µm
Protezione anticorrosiva dopo la formatura
Applicata dopo la formatura; la base delle alette non viene intaccata come nelle alternative lavorate
Processo / ispezione
Fase
Controllo
Registro
Stampaggio
L'attrezzatura da 110 T forma ogni aletta in un'unica corsa; passo entro ±0,05 mm
Misurazione del passo delle alette su tutta la produzione di 50.000 pezzi
Ispezione dimensionale
Il CMM verifica 0,10 mm su 100 mm e il passo delle alette
Rapporto di ispezione CMM
Test di tenuta
Test di tenuta idraulico al 100%
Risultato del test di tenuta per pezzo
Finitura superficiale
Anodizzazione nera Tipo II, 10-15 µm applicata dopo la formatura
Spessore della finitura e registro visivo
Spedizione finale
Ispezione prima di ogni spedizione
Registro di ispezione della spedizione
Domande frequenti
Qual è la prestazione termica di questo blocco dissipatore di calore in alluminio?
Restituisce 0,62 K/W a ΔT = 75 K con aria forzata a 2,0 m/s. La base da 1,0 mm e le alette da 1,0 mm con passo di 3,0 mm offrono un'elevata superficie per millimetro cubo, e la geometria stampata monopezzo elimina lo strato adesivo presente nei dissipatori a due componenti.
Il blocco è stampato in alluminio 6063-T5 su attrezzatura da 110 T. L'anodizzazione nera Tipo II, 10-15 µm viene applicata dopo la formatura, quindi la protezione anticorrosiva non viene intaccata alla base delle alette come accade nelle alternative lavorate meccanicamente.
Quali tolleranze può mantenere questo dissipatore stampato?
Mantiene 0,10 mm su 100 mm. Il passo delle alette rimane entro ±0,05 mm su una produzione di 50.000 pezzi perché lo stampo forma ogni aletta in un'unica corsa. L'usura dello stampo si manifesta innanzitutto come uno spostamento misurabile del passo delle alette, che il controllo intercetta tramite CMM.
Perché scegliere lo stampaggio anziché l'estrusione per questo blocco dissipatore?
Lo stampaggio garantisce un profilo delle alette da 1,0 mm ripetibile che l'estrusione non è in grado di mantenere. Lo stampo forma ogni aletta in un'unica corsa, quindi il passo rimane entro ±0,05 mm su una produzione di 50.000 pezzi. Lo spessore ridotto delle alette a 1,0 mm con passo di 3,0 mm offre più superficie per millimetro cubo rispetto a un profilo lavorato o estruso dello stesso ingombro.
Come viene controllata la qualità prima della spedizione?
L'ispezione viene eseguita prima di ogni spedizione. Include controlli CMM per 0,10 mm su 100 mm e il passo delle alette, oltre a un test di tenuta idraulico al 100%. La costruzione stampata tollera meglio le variazioni di lotto rispetto all'estrusione perché l'usura dello stampo si manifesta come uno spostamento misurabile del passo delle alette, intercettato in fase di ispezione.
Qual è la capacità e la produzione mensile?
La produzione mensile è di 50.000 pezzi. L'attrezzatura da 110 T e la formatura delle alette in un'unica corsa supportano questo volume mantenendo il passo delle alette entro ±0,05 mm. Confermare i tempi di consegna attuali e il MOQ con BQUQ per la quantità del vostro ordine.
Dove viene utilizzato questo blocco dissipatore di calore in alluminio?
Viene utilizzato dove è necessario un dissipatore monopezzo con base da 1,0 mm e alette da 1,0 mm. Il blocco stampato in alluminio 6063-T5 restituisce 0,62 K/W a ΔT = 75 K, con aria forzata a 2,0 m/s, ed elimina lo strato adesivo presente nei dissipatori a due componenti.