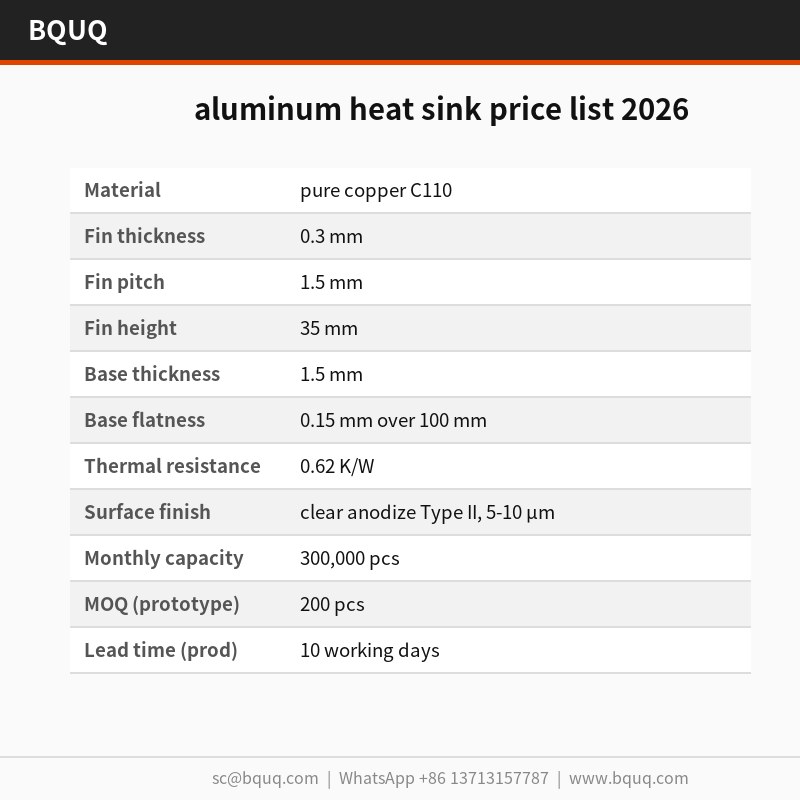
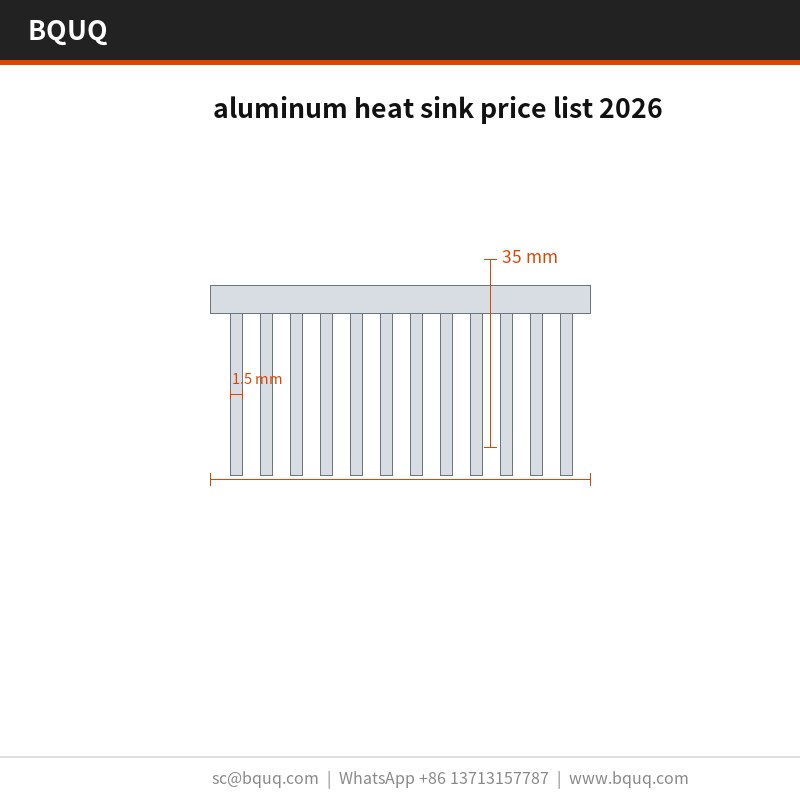
aluminum heat sink price list 2026: pure copper C110, 0.3 mm fins at 1.5 mm pitch, 0.15 mm over 100 mm flatness, 0.62 K/W thermal resistance. MOQ 200 pcs, sh...
Listino prezzi dissipatori di calore in alluminio 2026
Listino prezzi dissipatori di calore in alluminio 2026: pure copper C110, 0.3 mm fins at 1.5 mm pitch, 0.15 mm over 100 mm flatness, 0.62 K/W thermal resista...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Il listino prezzi 2026 per i dissipatori di calore in alluminio stampati monopezzo si basa su 300.000 pezzi con attrezzatura da 25 T, ripetibilità di ±0,05 mm e ciclo di 25 s. Il rame puro C110 offre 0,62 K/W a ΔT = 60 K, e l'anodizzazione trasparente Tipo II, 5-10 µm è lo standard. Lo stampaggio mantiene un profilo aletta da 0,3 mm e una planarità di 0,15 mm su 100 mm direttamente dallo stampo, eliminando giunti brasati e strati adesivi.
Con una produzione di 300.000 pezzi, questo listino prezzi 2026 per dissipatori di calore in alluminio viene stampato su attrezzatura da 25 T con ripetibilità di ±0,05 mm. Il rame puro C110 offre 0,62 K/W a ΔT = 60 K, e l'anodizzazione trasparente Tipo II, 5-10 µm viene applicata come standard.
Lo stampaggio garantisce un profilo aletta ripetibile da 0,3 mm che l'estrusione non riesce a mantenere: lo stampo forma ogni aletta in un solo colpo, quindi il passo rimane entro ±0,05 mm su una produzione di 300.000 pezzi.
Poiché base e alette vengono pressate in un unico pezzo, non esiste un giunto brasato che possa cedere. La planarità di 0,15 mm su 100 mm sulla faccia di montaggio è mantenuta direttamente dallo stampo, il che garantisce un contatto uniforme dell'interfaccia termica.
Un singolo colpo da 25 T forma l'intero dissipatore di calore in alluminio del listino prezzi 2026, quindi il costo del pezzo smette di crescere con la complessità. L'attrezzatura lavora a ±0,05 mm e il ciclo di 25 s alimenta una linea da 300.000 pezzi.
La geometria monopezzo elimina lo strato adesivo presente nei dissipatori a due componenti, riducendo il percorso termico. Nulla si frappone tra il rame puro C110 e il flusso d'aria se non la superficie stampata stessa.
La costruzione stampata tollera meglio le variazioni di lotto rispetto all'estrusione: l'usura dello stampo si manifesta innanzitutto come uno spostamento misurabile del passo delle alette, che l'ispezione rileva con CMM e piano di planarità in granito anziché sul campo.
Selezione del materiale e finitura superficiale
Il materiale standard è il rame puro C110, fornito con anodizzazione trasparente Tipo II, 5-10 µm. Per applicazioni in cui l'esposizione di telecomunicazioni e stazioni base è una preoccupazione, raccomandiamo il trattamento passivato; dove la conduttività conta più del peso, il rame C110 aumenta le prestazioni termiche e raddoppia circa la massa unitaria.
Classi di tolleranza che puoi specificare
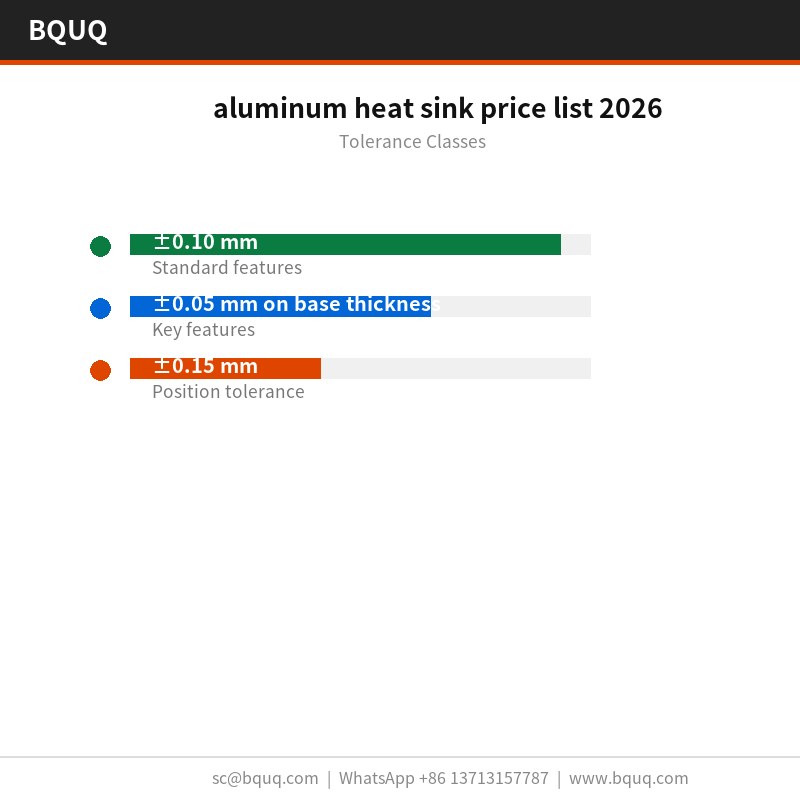
Le dimensioni generali rientrano in ±0,10 mm, con caratteristiche critiche come ±0,05 mm sullo spessore della base gestite separatamente. La geometria formata eredita la ripetibilità dell'attrezzatura di ±0,05 mm, e la posizione dei fori è mantenuta a ±0,15 mm. Classi più strette richiedono un'operazione di pressatura aggiuntiva, quindi conviene deciderlo prima dell'attrezzatura anziché dopo.
Ispezione prima di ogni spedizione
La planarità viene verificata su un piano di superficie in granito, a 25 °C, rispetto a un limite di 0,15 mm su 100 mm, e il passo delle alette è verificato otticamente a ±0,05 mm. I rapporti accompagnano ogni lotto.
Ogni lotto è corredato da un rapporto CMM da CMM e piano di planarità in granito. Registriamo planarità, passo, spessore della base e posizione dei fori, e segnaliamo qualsiasi valore fuori da ±0,10 mm prima che lasci la linea.
Il rame puro C110 in ingresso viene controllato per spessore e durezza prima di entrare nella pressa. Dopo la formatura, CMM e piano di planarità in granito confermano 0,15 mm su 100 mm e 1,5 mm rispetto al disegno.
Il campionamento è AQL 0,65 per le dimensioni critiche e 1,5 per quelle generali, con CMM e piano di planarità in granito su ogni primo articolo. Deviazioni oltre ±0,10 mm attivano una selezione completa del lotto.
Dove viene utilizzato questo componente
Nelle telecomunicazioni e nelle stazioni base, la base funge solitamente anche da interfaccia di montaggio. 1,5 mm con 0,15 mm su 100 mm di planarità offre una superficie stabile per il pad termico di telecomunicazioni e stazioni base.
I progettisti che lavorano su telecomunicazioni e stazioni base chiedono la planarità prima dei dati termici, perché l'assemblaggio di telecomunicazioni e stazioni base è automatizzato e una base non piana blocca la linea.
I progetti di telecomunicazioni e stazioni base spesso utilizzano un percorso ad aria forzata a 2,0 m/s. 0,62 K/W a ΔT = 75 K, aria forzata 2,0 m/s significa che telecomunicazioni e stazioni base possono mantenere il loro obiettivo con una potenza del ventilatore inferiore al limite acustico.
Per i prototipi di telecomunicazioni e stazioni base, 5 giorni lavorativi coprono la revisione del disegno e il primo articolo. I lotti di produzione passano a 10 giorni lavorativi una volta approvata la capacità di ±0,05 mm.
Il rame puro C110 è la scelta standard. Per telecomunicazioni e stazioni base in ambiente corrosivo specifichiamo 6063-T5 con anodizzazione trasparente Tipo II, 5-10 µm; per la massima conduttività passiamo al rame C110, che aumenta costo e peso ma riduce la resistenza termica di circa la metà a parità di ingombro.
Testiamo a ΔT = 75 K, aria forzata 2,0 m/s e riportiamo 0,62 K/W. Questo è un valore a regime stazionario, non transitorio: per il comportamento di telecomunicazioni e stazioni base alla prima accensione serve un test diverso, che possiamo eseguire su richiesta.
Realizzate il dissipatore di calore in alluminio del listino prezzi 2026 in dimensioni diverse?
La famiglia copre 20 x 20 x 10 mm, con pesi unitari da 650 g. Poiché la base è pressata, le nuove dimensioni richiedono un cambio di inserto dello stampo anziché una nuova linea di pressatura, quindi lo sviluppo è solitamente di 2 settimane anziché 8.
C'è rischio che le alette si pieghino durante il trasporto?
Con alette da 0,3 mm e sacchetto PE standard + cartone a nido d'ape, 15 kg per cartone, i danni sono rari. Per rotte marittime pesanti o movimentazione automatizzata suggeriamo l'intercalare a doppio strato, che possiamo specificare senza costi di attrezzatura. Abbiamo spedito 300.000 pezzi al mese in questo modo senza un reclamo di trasporto negli ultimi 3 anni.
Forniamo un disegno 2D con il rapporto CMM e un STEP 3D su richiesta. Entrambi mostrano le tolleranze di planarità e le linee di divisione dello stampo, il che è importante se verifichi 0,15 mm su 100 mm nel tuo assemblaggio.
Come produciamo e spediamo
La linea si trova a Dongguan in un unico stabilimento ISO9001. Le presse da 25 T coprono la famiglia del listino prezzi 2026 per dissipatori di calore in alluminio, e 300.000 pezzi al mese è l'attuale produzione impegnata.
Fornitura diretta da Dongguan: materiale in bobina, formatura, trattamento superficiale e ispezione avvengono in un unico edificio, quindi la planarità di 0,15 mm su 100 mm viene verificata prima che il pezzo sia imballato.
Il personale di qualità siede accanto alla pressa, non in una stanza separata. Deviazioni su 1,5 mm o 0,15 mm su 100 mm fermano la produzione allo stampo anziché all'ispezione finale.
Richiedi un preventivo: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, Cina
Profilo aletta ripetibile da 0,3 mm su 300.000 pezzi
Richiede attrezzatura da 25 T; l'usura dello stampo sposta il passo delle alette
Estruso
Profili semplici
Non riesce a mantenere un profilo aletta da 0,3 mm; variazione di lotto
Dissipatore a due componenti
Geometrie complesse
Lo strato adesivo aggiunge percorso termico
Giunto brasato
Materiali misti
Il giunto può cedere; interfaccia aggiuntiva
Rame puro C110
0,62 K/W a ΔT = 60 K
Costo del materiale superiore all'alluminio
Processo / ispezione
Fase
Controllo
Registro
Stampaggio
Colpo da 25 T; attrezzatura ±0,05 mm
Passo aletta entro ±0,05 mm
Formatura alette
Profilo aletta da 0,3 mm in un solo colpo
Passo su produzione di 300.000 pezzi
Planarità
Faccia di montaggio 0,15 mm su 100 mm
Verifica planarità su granito
Ispezione
CMM e planarità su granito
Usura stampo come spostamento misurabile del passo
Finitura superficiale
Anodizzazione trasparente Tipo II, 5-10 µm
Finitura standard applicata
Domande frequenti
Su cosa si basa il listino prezzi 2026 per dissipatori di calore in alluminio?
Il listino prezzi 2026 si basa su una produzione di 300.000 pezzi con attrezzatura da 25 T, ripetibilità di ±0,05 mm e ciclo di 25 s. Il rame puro C110 offre 0,62 K/W a ΔT = 60 K, e l'anodizzazione trasparente Tipo II, 5-10 µm è lo standard. Lo stampaggio monopezzo elimina giunti brasati e strati adesivi.
Quali sono il materiale e la finitura superficiale standard?
Il rame puro C110 viene utilizzato per 0,62 K/W a ΔT = 60 K. L'anodizzazione trasparente Tipo II, 5-10 µm viene applicata come standard. La costruzione stampata monopezzo elimina lo strato adesivo presente nei dissipatori a due componenti, riducendo il percorso termico tra rame e flusso d'aria.
Quali tolleranze e planarità riuscite a mantenere?
L'attrezzatura lavora a ±0,05 mm, e lo stampo forma ogni aletta in un solo colpo, quindi il passo rimane entro ±0,05 mm su una produzione di 300.000 pezzi. La planarità è di 0,15 mm su 100 mm sulla faccia di montaggio, mantenuta direttamente dallo stampo per un contatto uniforme dell'interfaccia termica.
Perché scegliere lo stampaggio anziché l'estrusione per questo dissipatore di calore?
Lo stampaggio garantisce un profilo aletta ripetibile da 0,3 mm che l'estrusione non riesce a mantenere. Lo stampo forma ogni aletta in un solo colpo, quindi il passo rimane entro ±0,05 mm su una produzione di 300.000 pezzi. La costruzione stampata tollera anche meglio le variazioni di lotto perché l'usura dello stampo si manifesta come uno spostamento misurabile del passo delle alette.
Qual è il tempo di ciclo e la capacità produttiva?
Un singolo colpo da 25 T forma l'intero pezzo, e il ciclo di 25 s alimenta una linea da 300.000 pezzi. Poiché base e alette vengono pressate in un unico pezzo, il costo del pezzo smette di crescere con la complessità. L'attrezzatura lavora a ±0,05 mm per l'intera produzione.
Come ispezionate il passo delle alette e la planarità prima della spedizione?
L'ispezione utilizza CMM e planarità su granito. L'usura dello stampo si manifesta innanzitutto come uno spostamento misurabile del passo delle alette, che l'ispezione rileva. La planarità è di 0,15 mm su 100 mm sulla faccia di montaggio. L'attrezzatura mantiene ±0,05 mm, e il profilo aletta da 0,3 mm viene verificato su tutta la produzione di 300.000 pezzi.
Il design monopezzo migliora le prestazioni termiche?
Sì. Poiché base e alette vengono pressate in un unico pezzo, non esiste un giunto brasato che possa cedere. La geometria monopezzo elimina lo strato adesivo presente nei dissipatori a due componenti, riducendo il percorso termico. Nulla si frappone tra il rame puro C110 e il flusso d'aria se non la superficie stampata stessa, supportando 0,62 K/W a ΔT = 60 K.