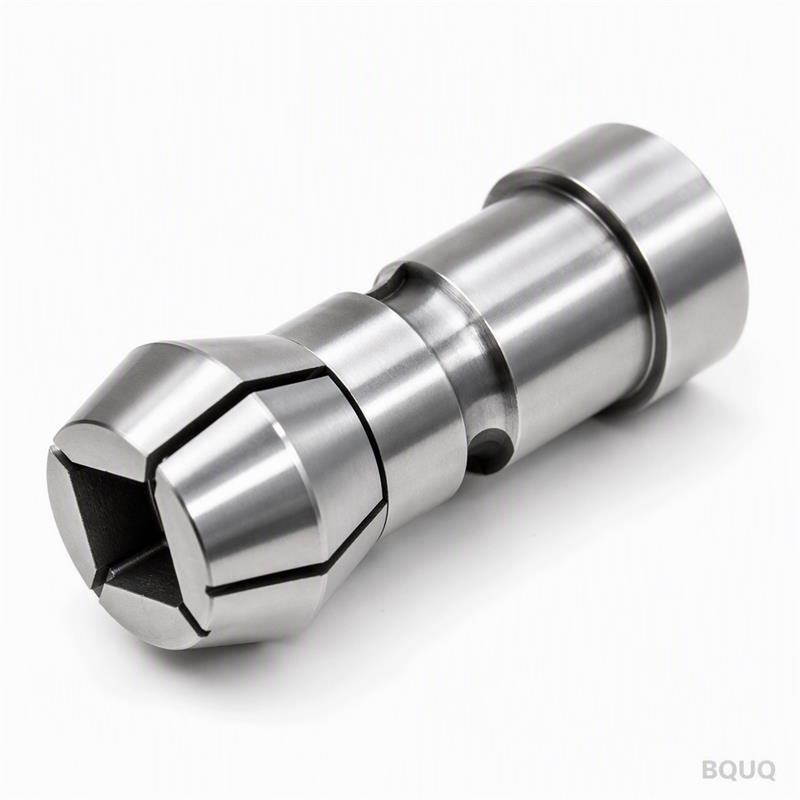
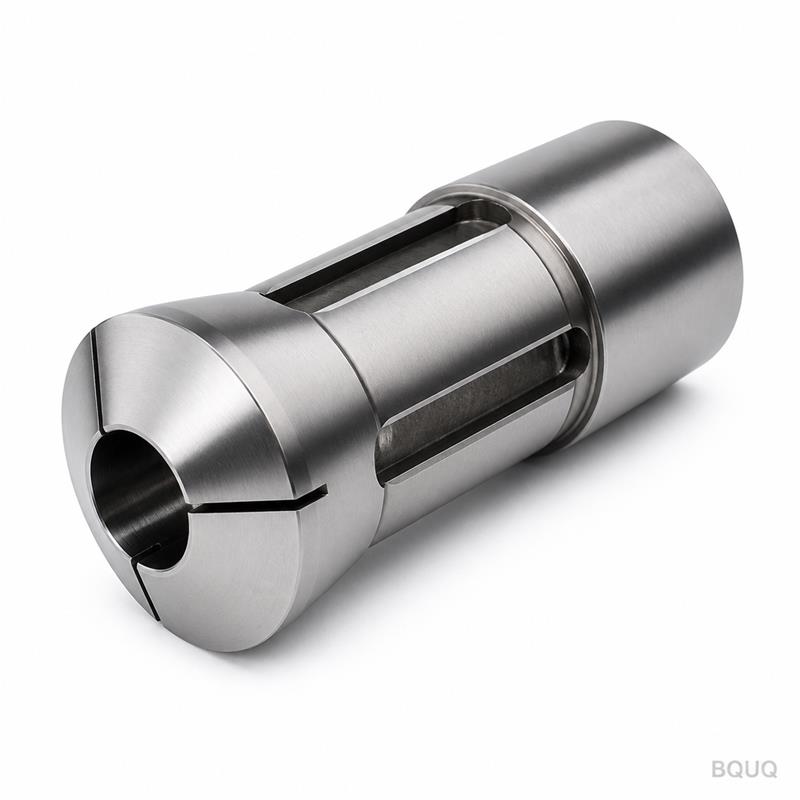
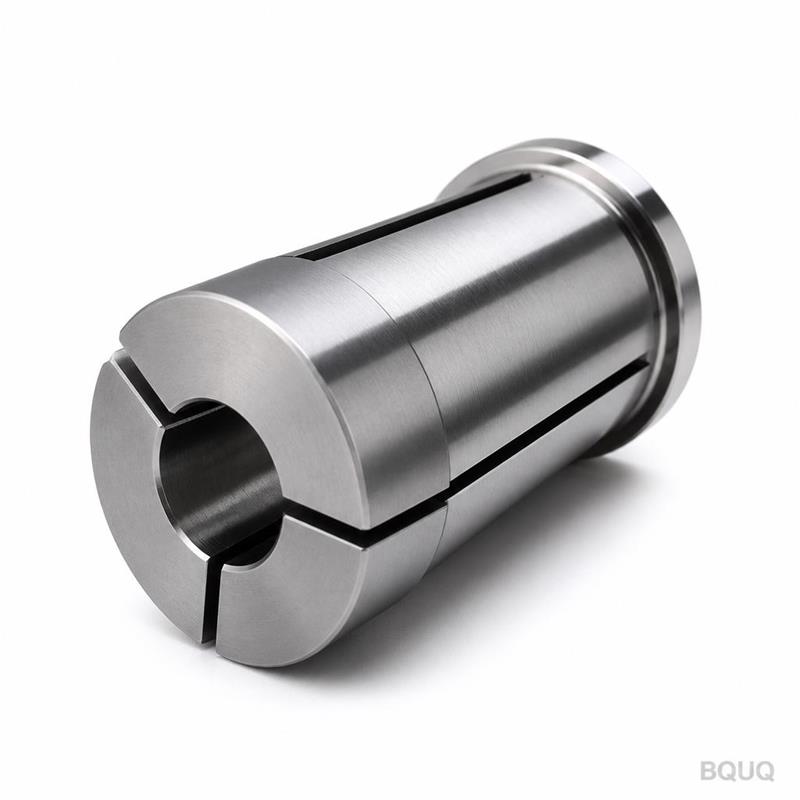
Funzione di una Pinza Tipo 36 all‘interno del Mandrino del Torno Automatico Questa è una pinza con chiusura posteriore ravvicinata per torni automatici tipo 36 (macchine a testa mo
BQUQ Pinza per Torno Automatico Tipo 36 con Filettatura Esterna e Chiusura Posteriore Ravvicinata
Funzione di una Pinza Tipo 36 all'interno del Mandrino del Torno Automatico Questa è una pinza con chiusura posteriore ravvicinata per torni automatici tipo 36 (macchine a testa mobile e a slitta). Af
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Funzione di una Pinza Tipo 36 all'interno del Mandrino del Torno Automatico
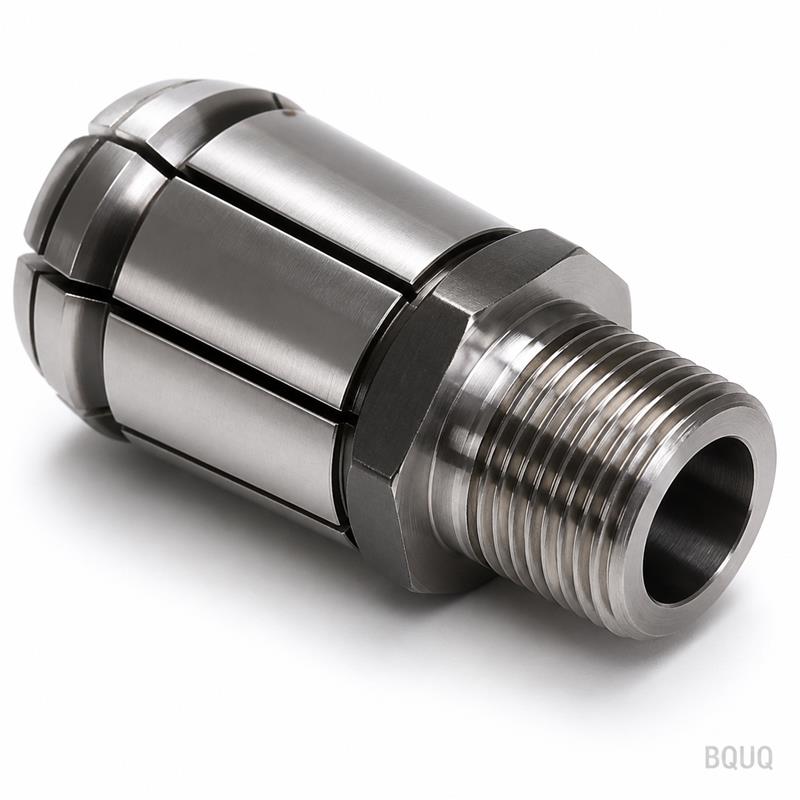
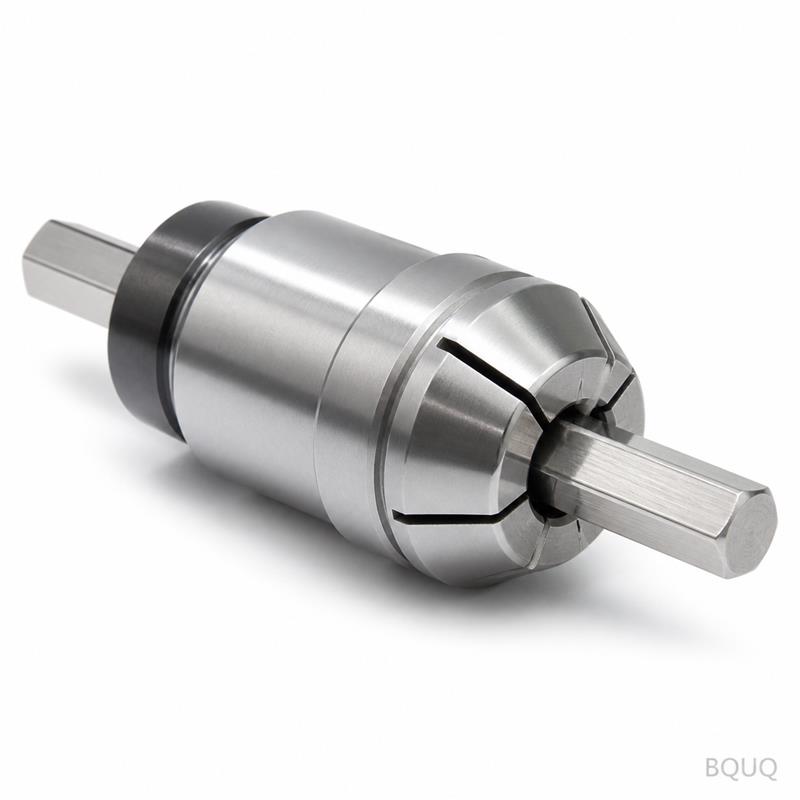
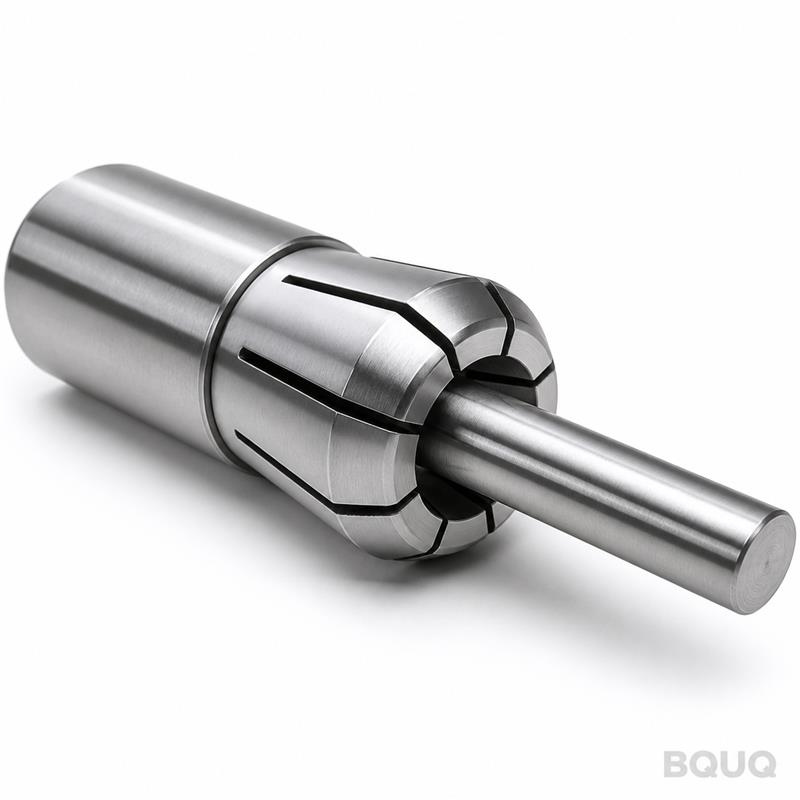
Questa è una pinza con chiusura posteriore ravvicinata per torni automatici tipo 36 (macchine a testa mobile e a slitta). Afferra la barra dalla parte posteriore del mandrino, utilizzando una filettatura esterna sul corpo posteriore per tirare la pinza contro un cono. Il risultato è una forza di serraggio concentrica che trattiene barre tonde, esagonali o quadrate senza lasciare segni. Si ottiene uno scostamento totale indicato (TIR) di 0,005 mm alla punta, il che significa che i pezzi torniti mantengono una tolleranza di ر0,01 mm su lunghe serie di produzione. La durezza è di 58–60 HRC dopo il trattamento termico, quindi la pinza resiste a oltre 200.000 cicli prima che l'usura diventi misurabile. I tempi di consegna per le misure standard sono di 7 giorni; i fori personalizzati vengono spediti in 10–12 giorni.
Perché la Filettatura Esterna Posteriore Supera i Tubi di Trascinamento Frontali per Barre da 36 mm
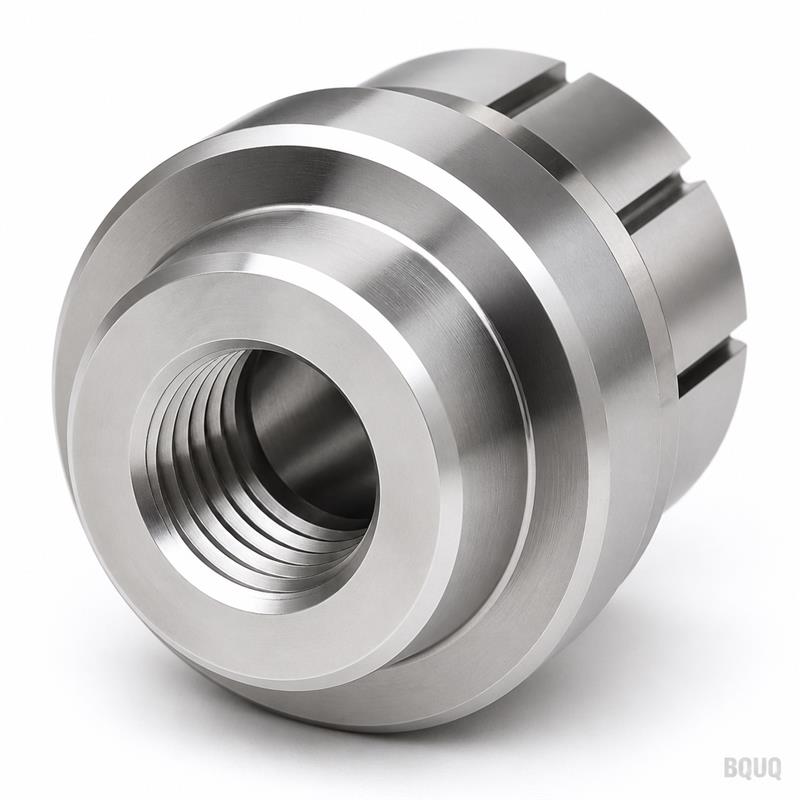
La pinza tipo 36 non è una pinza 5C o ER. Utilizza una filettatura esterna posteriore che si avvita direttamente in un tubo di trascinamento o in un meccanismo di trazione. Questo design riduce la lunghezza complessiva dell'utensile di 18 mm rispetto alle pinze con filettatura frontale. Questo spazio extra è importante quando si lavorano pezzi più lunghi di 3 volte il diametro del foro del mandrino. Il passo della filettatura esterna è M36 × 1,5, che corrisponde alla maggior parte dei mandrini dei torni automatici giapponesi e tedeschi. Lavoriamo la filettatura con tolleranza classe 6g, quindi si avvita senza intoppi, anche dopo l'espansione termica durante un turno di 10 ore. Nessun spessore, nessun adattatore, nessuna correzione dello scostamento necessaria in fase di installazione.
Materiali e Trattamento Termico Utilizzati per le Pinze Tipo 36
Partiamo da acciaio per molle 65Mn o acciaio legato per utensili 9SiCr. Il 65Mn offre una migliore tenacità per tagli interrotti; il 9SiCr offre una maggiore resistenza all'usura per materiali abrasivi come l'acciaio inossidabile 303. Entrambi vengono temprati in forno a vuoto a 58–60 HRC, poi rinvenuti due volte per eliminare le tensioni interne. Il foro di serraggio viene rettificato dopo la tempra, non prima. Questa è la differenza tra una pinza che mantiene 0,005 mm di TIR e una che deriva a 0,02 mm dopo 500 pezzi. La filettatura esterna viene tagliata su un tornio CNC prima della tempra, poi il foro viene rettificato a forma finale. Non utilizziamo l'elettroerosione per il foro: lascia uno strato di rifusione che si sfalda e rovina la concentricità.
Come Otteniamo 0,005 mm di TIR sul Foro di Serraggio
Lo scostamento non è un singolo numero: è la somma di tre errori: rotondità del foro, concentricità foro-filettatura ed errore del passo della filettatura. Controlliamo tutti e tre. Il foro viene rettificato su una rettificatrice per maschere con mola CBN, ottenendo una rotondità entro 0,002 mm. La filettatura viene tagliata su un tornio CNC con utensile motorizzato, mantenendo l'errore del passo sotto 0,003 mm su 20 mm di lunghezza della filettatura. Infine, controlliamo ogni pinza su un mandrino di precisione con comparatore a 5 punti lungo il foro. Se un punto supera 0,005 mm di TIR, la pinza viene scartata, non rilavorata. Questo è il motivo per cui le nostre pinze tipo 36 mantengono tolleranze migliori rispetto alle parti di ricambio OEM della maggior parte dei costruttori di macchine utensili.
Specifica
Valore
Tipo
Pinza per Torno Automatico Tipo 36 (chiusura posteriore ravvicinata)
58–60 HRC (temprata a vuoto + doppio rinvenimento)
Scostamento (TIR)
≤ 0,005 mm alla punta
Rotondità del foro
≤ 0,002 mm
Finitura superficiale (foro)
Ra 0,2 µm (rettifica a specchio)
Finitura superficiale (corpo)
Ra 0,8 µm (tornito)
Tempi di consegna (standard)
7 giorni dalla conferma dell'ordine
Tempi di consegna (foro personalizzato)
10–12 giorni
Quantità minima d'ordine
Nessuna—ordina 1 pezzo o 1000
Paese di origine
Prodotta in Cina (Dongguan, Guangdong)
Ispezione Prima di Ogni Spedizione: Non Solo un Rapporto CMM
Ogni pinza viene sottoposta a un controllo in tre fasi prima di lasciare la nostra fabbrica di Dongguan. Fase uno: misurazione dimensionale su una CMM per passo della filettatura, diametro del foro e angolo del cono. Fase due: test funzionale—montiamo la pinza su un mandrino di un torno automatico tipo 36 e lavoriamo 50 pezzi in un ciclo di taglio reale a 6000 RPM. Se i pezzi mostrano una variazione di diametro superiore a 0,01 mm, la pinza non supera il test. Fase tre: ispezione visiva con ingrandimento 10× per scheggiature sui bordi o bruciature da rettifica. Ricevi un rapporto di ispezione firmato con ogni spedizione, inclusi i valori TIR effettivamente misurati per quella specifica pinza. Non inviamo dati "tipici" o "medi"—inviamo i tuoi numeri.
Perché i Nostri Tempi di Consegna di 7 Giorni Superano i Fornitori Locali negli USA e in Europa
La maggior parte dei fornitori di pinze tiene in magazzino solo 10–12 misure popolari. Per qualsiasi altra cosa, quotano 4–6 settimane. Noi produciamo pinze tipo 36 in lotti ogni settimana perché i nostri torni CNC sono dedicati a questa famiglia di prodotti. Teniamo barre di 65Mn e 9SiCr in magazzino e il nostro forno di trattamento termico opera su tre turni. Quindi anche una misura di foro personalizzata—ad esempio Ø14,2 mm per un'estrusione speciale—richiede 10 giorni, non 40. La spedizione da Dongguan a Los Angeles è di 5 giorni via aerea, 14 giorni via mare. Questo significa che puoi avere una pinza personalizzata nel tuo mandrino in 12–15 giorni totali. Per guasti urgenti, offriamo lavorazione espressa in 48 ore per misure di foro standard con un sovrapprezzo del 15%.
Personalizzazione: Scanalature, Linguette e Profili di Foro Speciali
Le pinze tipo 36 standard hanno un foro tondo con tre scanalature tagliate a 120°. Ma i tuoi pezzi potrebbero non essere tondi. Tagliamo fori esagonali (per barre esagonali), fori quadrati (per grezzi di brocciatura) e fori a gradino (per bulloni a spalla). Aggiungiamo anche linguette sulla filettatura posteriore per l'anti-rotazione—alcuni mandrini ne hanno bisogno per prevenire la rotazione della pinza sotto coppia elevata. La lunghezza delle scanalature può essere estesa da 30 mm standard a 45 mm per zone di presa più lunghe. L'unico limite è lo spessore della parete del foro: servono almeno 1,5 mm tra il foro e il cono esterno. Inviaci il tuo disegno e quoteremo la geometria esatta entro 12 ore.
Qual è la quantità minima d'ordine per una pinza tipo 36 personalizzata?
Nessuna quantità minima—accettiamo ordini di un singolo pezzo per profili di foro personalizzati, ma pagherai una tariffa di setup una tantum di $45 per il programma di rettifica personalizzato.
Potete replicare il numero di parte OEM del mio costruttore di macchine?
Sì—inviaci il numero di parte o un campione, e faremo reverse engineering di filettatura, cono e dimensioni del foro, poi produrremo una pinza intercambiabile in 7 giorni.
Come garantite 0,005 mm di TIR su ogni pinza?
Scartiamo qualsiasi pinza che misuri oltre 0,005 mm di TIR sul nostro test con mandrino; il nostro tasso di scarto effettivo per questo prodotto è del 2,1%, e assorbiamo quel costo piuttosto che spedire pezzi marginali.
Qual è il modo più veloce per ottenere una pinza tipo 36 se la mia macchina è ferma?
Teniamo pinze con fori Ø6, Ø8, Ø10, Ø12, Ø16, Ø20, Ø25 e Ø32 mm in magazzino presso il nostro deposito di Dongguan—ordina prima delle 14:00 ora cinese e spediamo lo stesso giorno via aerea.
Come Questa Pinza si Integra nel Tuo Sistema di Utensileria: Naso del Mandrino, Boccola di Guida e Alimentatore di Barre
La pinza tipo 36 funziona con un liner del mandrino (boccola di guida) che supporta la barra vicino alla zona di taglio. La nostra pinza si accoppia con un liner del mandrino da 32 mm di diametro interno e un tubo di trascinamento standard da 36 mm. La filettatura esterna tira la pinza in una sede conica a 20° nel mandrino—questo è lo stesso cono delle macchine originali Citizen, Star e Tsugami. La compatibilità con l'alimentatore di barre è semplice: il design con chiusura posteriore ravvicinata lascia il foro completamente aperto, quindi un spintore di barre può caricare il materiale senza entrare in collisione con il corpo della pinza. Abbiamo testato questo con alimentatori FMB, Iemca e LNS. La pinza funziona a velocità fino a 8000 RPM senza vibrazioni, a condizione che il tuo mandrino sia bilanciato dinamicamente.
Perché la Produzione di Precisione in Cina Non Significa Qualità Inferiore
Gestiamo questa fabbrica da 20 anni, e la nostra pinza tipo 36 è utilizzata da costruttori di macchine utensili in Giappone e Germania che scartano pezzi con tolleranza di 0,005 mm. Il nostro sistema di qualità è certificato ISO 9001:2015, e il nostro reparto di rettifica utilizza misuratori in-process Marposs—le stesse attrezzature usate nelle officine svizzere. La differenza tra noi e un'officina cinese a basso costo è la disciplina di ispezione: misuriamo il 100% delle dimensioni critiche sul 100% delle pinze. Non un campione, non un lotto—ogni singolo pezzo. Questo è il motivo per cui possiamo offrire una garanzia di 12 mesi contro difetti di fabbricazione, inclusa l'usura prematura oltre 0,01 mm di TIR.
Suggerimenti per l'Installazione: Specifiche di Coppia e Verifica dello Scostamento
Quando installi questa pinza, serra la filettatura esterna a 45 N·m (33 ft·lb) usando una chiave a forchetta sulle superfici esagonali—non usare una chiave a tubo, che deformerebbe il corpo. Dopo il serraggio, verifica lo scostamento alla punta del foro con un comparatore. Se vedi più di 0,005 mm di TIR, la causa probabile è detriti sulla sede conica, non la pinza. Pulisci il cono del mandrino con un panno privo di lanugine e riserra. Per risultati ottimali, segna il punto alto della pinza con un pennarello e ruota la pinza di 120° nel mandrino—questo media l'errore resid