Lavorazione CNC di componenti per camere a vuoto per semiconduttori: acciaio inossidabile 316L, planarità ±0,01mm, compatibile UHV
Un componente per camera a vuoto non viene giudicato alla macchina: viene giudicato nella camera. Una superficie di tenuta può risultare planare e continuare a perdere, e una superficie può sembrare impeccabile e comunque degassare una volta che la pompa scende nel range dell'ultra-alto vuoto. Planarità, finitura e pulizia contano ciascuna di per sé, ma ciò che decide il componente è se tutte e tre sopravvivono a ogni fase, dalla sgrossatura all'imballaggio finale.
Contesto del progetto e sfida
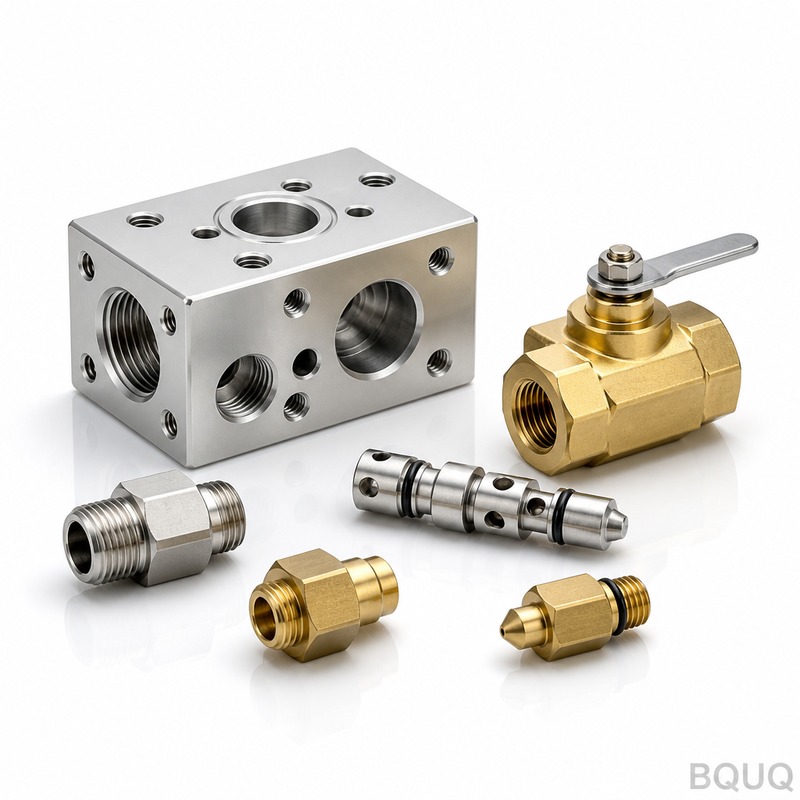
Un OEM di apparecchiature per semiconduttori in Asia orientale costruisce moduli di deposizione e incisione, e una famiglia ricorrente di componenti è l'hardware in acciaio inossidabile per vuoto che circonda la camera di processo: flange di camera, adattatori per spioncini, collettori per linee gas, piastre di montaggio elettrodi e corpi passanti. I volumi sono piccoli e misti: una costruzione tipica richiede da 50 a 200 pezzi distribuiti su una dozzina di codici, con revisioni che arrivano ogni volta che cambia una ricetta di processo.
Il materiale è acciaio inossidabile 316L, scelto per la resistenza alla corrosione e la bassa permeabilità magnetica. Di per sé, il 316L non è difficile da lavorare. È implacabile proprio nei punti che qui contano. Si incrudisce rapidamente, si muove quando si asporta materiale, e la sua dilatazione termica è circa il 50% superiore a quella dell'acciaio al carbonio, quindi il calore di un taglio pesante diventa deformazione dimensionale quando il pezzo si raffredda a temperatura ambiente.
Il requisito più difficile non è la dimensione nominale, ma la planarità di ±0,01mm su tutta la superficie di tenuta, abbinata a una finitura Ra0,4 che deve presentare una direzione di lavorazione unidirezionale senza segni di utensile abbastanza profondi da intrappolare particelle o aprire un percorso di perdita. Su una flangia di camera da 200mm, mantenere una planarità di ±0,01mm dopo che il pezzo è stato bloccato, forato e rilasciato è il punto in cui la maggior parte dei fornitori perde la partita. Aggiungete un requisito di pulizia UHV - niente grasso, niente residui, niente particelle libere - e il ciclo di processo deve essere progettato end-to-end invece che improvvisato al mandrino.
C'era anche una stretta commerciale. Gli ingegneri del cliente avevano bisogno di iterare rapidamente, ma il loro fornitore precedente li spingeva verso lotti minimi elevati e quotava tempi di consegna in settimane. Per un team che spedisce una manciata di attrezzature al mese, questo disallineamento danneggiava la programmazione tanto quanto qualsiasi problema di tolleranza.
Un componente della famiglia rende concreto il rischio. Un adattatore per spioncino porta quattro superfici di tenuta ad angoli diversi più un foro ottico, e un singolo graffio o un avvallamento di 0,02mm in una qualsiasi faccia fallisce il test di tenuta al montaggio finale del modulo, dopo che il cliente ha già speso tempo di vuoto e manodopera. Una camera che perde non è un ticket di rilavorazione; è uno smontaggio.
Soluzione di processo BQUQ
Abbiamo trattato il componente per vuoto come un problema di processo piuttosto che come una singola operazione di lavorazione: controllare il calore, controllare il bloccaggio, poi trattare la pulizia come una disciplina separata con le sue fasi. Nulla qui richiede attrezzature esotiche: è l'ordine delle operazioni e la moderazione nel bloccaggio che fanno la differenza.
Condizionamento del materiale e sgrossatura
Tutto il materiale 316L viene verificato per grado e numero di colata al ricevimento. La sgrossatura rimuove la maggior parte del materiale lasciando sovrametallo abbondante su ogni superficie di tenuta, tipicamente 0,5mm, ed è seguita da un ciclo di distensione in modo che le tensioni interne si rilascino prima della finitura anziché dopo. I parametri di taglio restano conservativi: impegni radiali più leggeri e copertura completa del refrigerante mantengono sottile lo strato incrudito e allontanano il calore dal pezzo. In un materiale così incline all'incrudimento, la regola è tagliare una volta, tagliare pulito e non lasciare mai che un tagliente usurato strisci.
Finitura delle superfici di tenuta
La finitura si esegue in due passate. La prima porta la superficie di tenuta entro 0,05mm; la seconda è una passata di finitura controllata con una fresa a spianare a avanzamento ridotto e velocità del mandrino costante per produrre la superficie Ra0,4 e una direzione di lavorazione uniforme. Poiché il 316L tende a spalmarsi anziché tagliare una volta che il tagliente si usura, la vita dell'utensile viene monitorata in base alla lunghezza di taglio e gli utensili vengono cambiati secondo programma, non a sensazione. La planarità è protetta mantenendo le forze di bloccaggio basse e simmetriche, posizionando sul bordo esterno della flangia anziché direttamente sulla faccia in lavorazione. Quando un componente presenta diverse superfici di tenuta, quante più possibile vengono finite in un'unica configurazione, così il loro parallelismo è determinato dalla macchina anziché da un nuovo posizionamento.
Pulizia, sbavatura e imballaggio
Dopo la lavorazione, i pezzi passano attraverso una linea di pulizia a stadi: sgrassaggio alcalino, pulizia a ultrasuoni, risciacquo con acqua DI e asciugatura controllata. La sbavatura sui bordi di tenuta viene eseguita a mano anziché in burattatura, perché i metodi a barile o abrasivi possono ribaltare una tenuta a lama e rovinarla silenziosamente. I pezzi vengono poi ispezionati sotto ingrandimento per sbavature residue, imbustati singolarmente in imballaggi puliti e maneggiati con guanti dalla pulizia finale in poi. Nessun grasso, antigrippante o inchiostro di marcatura tocca una superficie di tenuta. I pezzi destinati a servizio con ossigeno o gas corrosivi ricevono una fase aggiuntiva di passivazione, perché la chimica superficiale del 316L, non solo la sua geometria, decide se rimane inerte nella camera.
Specifiche chiave
| Voce | Specifica |
|---|---|
| Materiale | Acciaio inossidabile 316L (disponibili anche 304, alluminio 6061/7075 e Ti-6Al-4V) |
| Planarità superficie di tenuta | ±0,01mm |
| Finitura superficie di tenuta | Ra0,4, direzione di lavorazione unidirezionale |
| Tolleranza generale | ±0,01mm; caratteristiche di precisione a ±0,005mm |
| Trattamento superficiale | Passivazione, pulizia compatibile UHV, imbustamento pulito individuale |
| Volume | 50-200 pz per lotto, dozzine di codici, cambi formato a piccoli lotti |
| Ispezione | Rilievo planarità con CMM, misurazione ad aria, controllo finitura superficiale; CPK≥1,33 sulle facce critiche |
| Consegna | Primo lotto in 15 giorni |
Controllo qualità e consegna
L'ispezione del primo articolo copre un rilievo CMM completo sulle superfici di tenuta, incluse mappe di planarità, più controlli con calibro ad aria e finitura superficiale sulle superfici di accoppiamento. Nulla passa alla produzione finché il primo articolo non è approvato. Durante la produzione, le caratteristiche critiche vengono misurate in processo, e ogni lotto viene spedito con un rapporto di ispezione che riporta i dati CPK sulla planarità e finitura delle superfici di tenuta, tutto prodotto sotto un sistema di qualità ISO9001:2015.
Planarità e finitura vengono misurate in un'area di ispezione a temperatura controllata: la faccia viene appoggiata su un piano in granito, mappata su una CMM, poi verificata a campione con un calibro ad aria. Le superfici di tenuta sono l'ultima caratteristica lavorata e la prima ispezionata, e qualsiasi pezzo che non supera il controllo di planarità o finitura viene ritagliato o scartato, mai spedito con una nota.
Risultato: campioni tre giorni dopo il rilascio del disegno, il primo lotto di 50-200 pezzi in 15 giorni, poi programmi mensili rolling su tutta la famiglia di componenti. Le modifiche di revisione vengono quotate e programmate entro 48 ore, così un aggiornamento di ricetta non costa più al cliente due settimane di calendario.
Prodotti e risorse correlati
Per vedere altri componenti in questa categoria, sfogliate le nostre flange e giunti di precisione lavorati CNC, che condividono la stessa disciplina di superficie di tenuta e planarità, oppure la linea di componenti per montaggi ottici lavorati CNC, dove finitura superficiale e stabilità dimensionale dominano.
Per il quadro completo della nostra gamma di processi e del sistema qualità, consultate About BQUQ e Factory Strength. Ulteriori domande e risposte sulla produzione sono nella nostra FAQ Center.
FAQ
Come mantenete una planarità di ±0,01mm su una superficie di tenuta in 316L?
Separando sgrossatura e finitura con un ciclo di distensione nel mezzo, mantenendo le forze di bloccaggio basse e simmetriche, e finendo sul bordo esterno anziché sulla faccia stessa. La faccia viene misurata su una CMM come mappa di planarità, e gli utensili vengono cambiati in base alla lunghezza di taglio per prevenire spalmature. Il CPK viene mantenuto a ≥1,33 prima che un lotto venga spedito.
Quale finitura superficiale potete ottenere sulle superfici di tenuta in acciaio inossidabile?
Ra0,4 è il nostro standard per le superfici di tenuta ed è ottenibile con una passata di finitura controllata che lascia una direzione di lavorazione unidirezionale. Qualsiasi finitura più fine dovrebbe essere valutata rispetto all'applicazione, poiché contaminazione e direzione di lavorazione di solito contano più del valore numerico grezzo.
Come mantenete i pezzi puliti per il vuoto?
Dopo la lavorazione, ogni pezzo passa attraverso sgrassaggio alcalino, pulizia a ultrasuoni, risciacquo con acqua DI e asciugatura controllata, poi viene sbavato a mano sui bordi di tenuta, ispezionato sotto ingrandimento e imbustato singolarmente. Nessun grasso, antigrippante o inchiostro di marcatura viene utilizzato su alcuna superficie di tenuta dopo la pulizia finale.
Potete gestire lotti da 50-200 pezzi con molti codici?
Sì, è la fascia di volume per cui siamo attrezzati. Eseguiamo cambi formato a piccoli lotti come lavoro di routine, quotiamo le modifiche di revisione entro 48 ore e spediamo un primo lotto di 50-200 pezzi in 15 giorni dopo il rilascio del disegno. Inviate il disegno e una quotazione segue entro 12 ore.