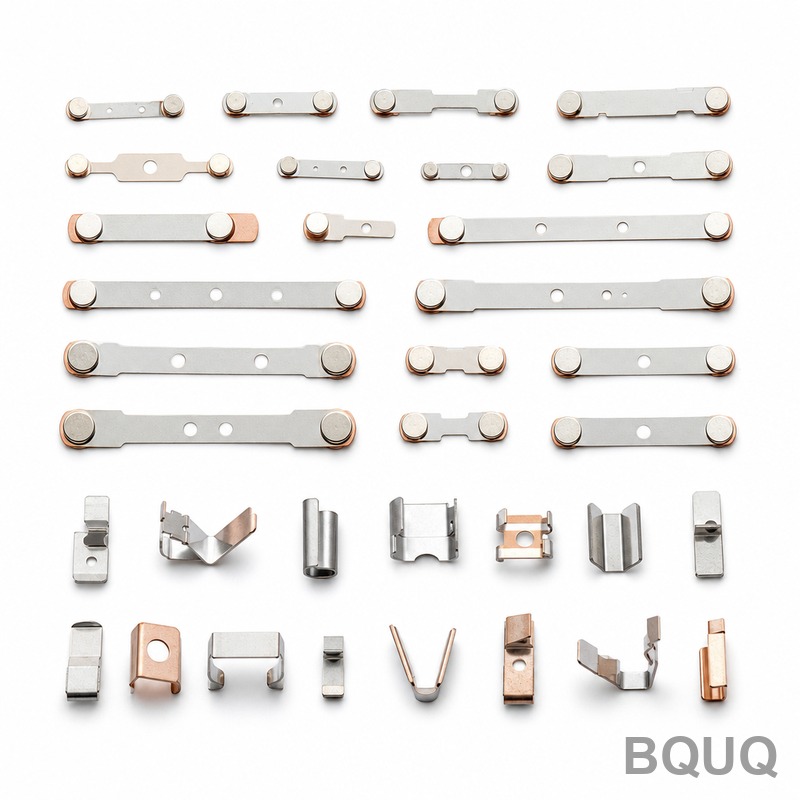
Tranciatura contatti reed per relè: bronzo fosforoso C5191 0,3 mm, tolleranza forza ±5%, 2 milioni di pezzi/mese
La molla del contatto mobile di un relè è il componente che trasforma la commutazione elettrica in ingegneria della fatica meccanica. Flette milioni di volte, sopporta il budget di forza di contatto e deve ritornare esattamente nella stessa posizione dopo ogni ciclo. Tranciarla da bronzo fosforoso da 0,3 mm raddoppia la difficoltà: a quello spessore, la forza della molla è determinata da tolleranze misurate in centesimi di millimetro.
Contesto del progetto e sfida
Il cliente è un produttore europeo di relè per automazione industriale il cui catalogo comprende relè di interfaccia, relè di sicurezza e moduli timer venduti nei mercati della costruzione di macchine e del controllo di processo. I suoi relè sono specificati per una lunga vita elettrica, e il gruppo del contatto mobile - una molla reed tranciata che porta il punto di contatto - è centrale in questa promessa. Quando la precedente fornitura non è più riuscita a tenere il passo con una riprogettazione del prodotto, il cliente ha aperto il componente a una nuova fonte.
Le sfide sul disegno erano specifiche. La molla è tranciata da bronzo fosforoso C5191 con spessore 0,3 mm e tolleranza di ±0,01 mm, che controlla direttamente la curva forza-deflessione. La tolleranza richiesta sulla forza della molla è ±5% - non una finestra ampia se si considera che spessore del materiale, orientamento dei grani, qualità del bordo tagliato e raggio di formatura contribuiscono tutti allo stesso numero. L'altezza della bava deve rimanere a o sotto 0,03 mm, perché su una striscia da 0,3 mm anche una piccola bava diventa un concentratore di tensione che innesca cricche da fatica durante i cicli. E il componente è nichelato, quindi il rivestimento non deve alterare la condizione superficiale della molla né aggiungere spessore dove la geometria è già al limite.
La sfida commerciale era altrettanto reale: volumi da 800.000 a 2.000.000 di pezzi al mese con un cliente europeo che si aspetta documentazione di processo pronta per l'audit, consegne stabili e nessun calo di qualità con l'aumentare dei volumi. Un fornitore in grado di tranciare il componente era facile da trovare. Un fornitore in grado di mantenere ±5% sulla forza a due milioni di pezzi al mese non lo era.
Soluzione di processo BQUQ
Abbiamo affrontato il componente come una molla prima di trattarlo come una tranciatura - controllando il materiale, il bordo tagliato e la sequenza di formatura in modo che la curva di forza sia un risultato del processo e non una questione di fortuna.
Disciplina del materiale e orientamento dei grani
La striscia di bronzo fosforoso C5191 è specificata con una tempra fissa e una direzione di laminazione controllata rispetto all'avanzamento della striscia. Piegare la molla trasversalmente ai grani invece che lungo di essi cambia la formabilità e il profilo di incrudimento, ed entrambi cambiano la forza erogata. La striscia in ingresso viene verificata rispetto ai certificati di acciaieria per spessore e tempra su ogni coil, perché a 0,3 mm una deriva di spessore entro la tolleranza standard del laminatoio è già uno spostamento misurabile della forza.
Strategia di stampo progressivo per la formatura di strisce sottili
Il componente viene prodotto su uno stampo progressivo multi-stazione con localizzazione a pilotaggio lungo tutta la striscia, stazioni di foratura e taglio progettate per il controllo delle bave, e una sequenza di formatura che suddivide le pieghe critiche per la deflessione in due passaggi controllati. Gli stampi sono mantenuti secondo un intervallo di affilatura definito dall'altezza della bava misurata al proiettore di profili, non solo dal numero di colpi - se le bave si avvicinano a 0,03 mm, le stazioni di taglio vengono smontate per manutenzione prima che i pezzi derivino. Il design del trasportatore mantiene la fragile sezione della molla completamente supportata fino all'ultimo colpo di tranciatura, così nulla viene sollecitato fuori posizione durante il trasporto attraverso lo stampo. I raggi di formatura sono stati impostati attraverso prove su attrezzatura prima della produzione di massa, perché su una striscia da 0,3 mm la differenza tra un raggio che ritorna elasticamente e uno che si stabilizza è di pochi centesimi di millimetro - e quella differenza è esattamente ciò che la tolleranza di forza non può assorbire.
Verifica della forza e controllo della nichelatura
La forza della molla viene campionata dalla produzione secondo un AQL definito e misurata su un tester forza-deflessione rispetto al punto di deflessione specificato dal cliente, con ±5% come banda di accettazione. La nichelatura viene applicata dopo la tranciatura con uno spessore di deposito strettamente controllato, e i parametri di placcatura sono stati qualificati specificamente per questo componente in modo che il deposito non sposti la rigidità della molla né lasci fragilità indotta da idrogeno. I campioni di ogni lotto placcato vengono ricontrollati per la forza dopo la placcatura, chiudendo il ciclo tra chimica e meccanica.
Specifiche chiave
| Voce | Specifica |
|---|---|
| Materiale | Bronzo fosforoso C5191, striscia certificata di acciaieria, tempra e direzione dei grani controllate |
| Spessore striscia | 0,3 mm ±0,01 mm |
| Processo | Tranciatura con stampo progressivo: foratura, formatura in due passaggi, taglio finale |
| Tolleranza forza molla | ±5% alla deflessione definita dal cliente, verificata per lotto |
| Altezza bava | ≤0,03 mm, monitorata al proiettore di profili |
| Finitura superficiale | Nichel elettrodeposto, spessore del deposito qualificato sul componente |
| Volume | 800.000 - 2.000.000 pezzi/mese |
| Ispezione | Layout di primo articolo, campionamento forza-deflessione per lotto, CPK≥1,33 sulle dimensioni critiche |
| Consegna | Campioni in 5-7 giorni, primo lotto in 15 giorni, programmi mensili rolling |
Controllo qualità e consegna
Ogni lotto inizia con un layout completo di primo articolo rispetto al disegno. Durante la produzione, spessore, altezza bava e posizioni di formatura vengono controllati a intervalli fissi - le bave vengono lette al proiettore di profili, così il limite ≤0,03 mm è misurato, non presunto. La forza della molla viene campionata per lotto sul tester forza-deflessione, e il controllo statistico sulle dimensioni critiche viene eseguito a CPK≥1,33 come condizione di rilascio, il tutto all'interno di un sistema ISO9001:2015. Ogni spedizione è accompagnata da un rapporto dimensionale, dati di forza e documentazione di placcatura adatti al registro di audit del cliente.
Il cliente ha anche inviato un ingegnere per un audit di processo in loco prima del primo rilascio in produzione. L'audit ha coperto la verifica della striscia in ingresso, i registri di manutenzione degli stampi, i dati delle prove di forza e il file di qualifica della placcatura, ed è stato superato senza azioni correttive - cosa che per loro contava perché lo stesso pacchetto documentale alimenta i loro audit clienti a valle. L'imballaggio per la spedizione europea utilizza interfoliazione anti-ossidazione e sacchetti a umidità controllata, poiché un contatto a molla che arriva ossidato è un contatto a molla che il cliente deve selezionare.
La consegna è passata a rilasci mensili rolling allineati al piano di costruzione dei relè del cliente. Con il ramp-up della loro piattaforma relè riprogettata, i volumi sono cresciuti da 800K verso 2M pezzi al mese senza fughe di tolleranza sulla forza, e il pacchetto di dati di qualifica - curve di forza, spessore di placcatura, registri CPK - ha supportato il file in stile PP del cliente per i suoi clienti nel settore automobilistico.
Prodotti e risorse correlati
Per vedere più componenti in questa categoria, sfoglia la collezione Terminali e contatti elettrici tranciati e la collezione Piastre bipolari per celle a combustibile a idrogeno tranciate, oppure queste risorse:
Per dettagli sul sistema qualità e sulla configurazione multi-processo in un'unica fabbrica alla base di questi programmi, Informazioni su BQUQ copre capacità, volumi e certificazioni.
FAQ
Come mantenete la forza della molla entro ±5% su una striscia da 0,3 mm?
Tre controlli: striscia C5191 a tempra fissa con direzione dei grani impostata nel design dello stampo, una sequenza di formatura in due passaggi con manutenzione dello stampo attivata dall'altezza bava misurata, e test forza-deflessione campionati da ogni lotto. Le dimensioni critiche vengono eseguite a CPK≥1,33, così la distribuzione della forza rimane all'interno della banda ±5% lotto dopo lotto.
Cosa mantiene l'altezza della bava a o sotto 0,03 mm?
La bava è gestita dalla condizione dell'utensile da taglio, non dalla fortuna dell'ispezione. Le stazioni di taglio dello stampo vengono affilate a intervalli definiti dalle misurazioni al proiettore di profili, e l'altezza della bava viene registrata a ogni controllo. Poiché i componenti sono spessi 0,3 mm, un limite di bava di 0,03 mm significa che i bordi taglienti vengono rinnovati ben prima che la deriva possa raggiungere livelli critici per la fatica.
La nichelatura influisce sulla forza della molla dopo la placcatura?
Il processo di placcatura è stato qualificato su questo esatto componente con uno spessore di deposito controllato, e i campioni di ogni lotto placcato vengono testati per la forza dopo la placcatura. In qualifica, le letture di forza post-placcatura sono rimaste all'interno della stessa banda di accettazione ±5%, e quel ricontrollo rimane un requisito permanente nella documentazione del lotto.
Potete gestire il nostro volume mensile e la cadenza di consegna?
Sì. Le nostre linee di tranciatura supportano da 100K a 5M pezzi al mese; questo programma viene eseguito a 800K-2M pezzi/mese su rilasci rolling. Il lead time standard è di campioni in 3-7 giorni e primo lotto in 12-20 giorni, con programmi mensili bloccati rispetto al piano di costruzione dei relè del cliente.