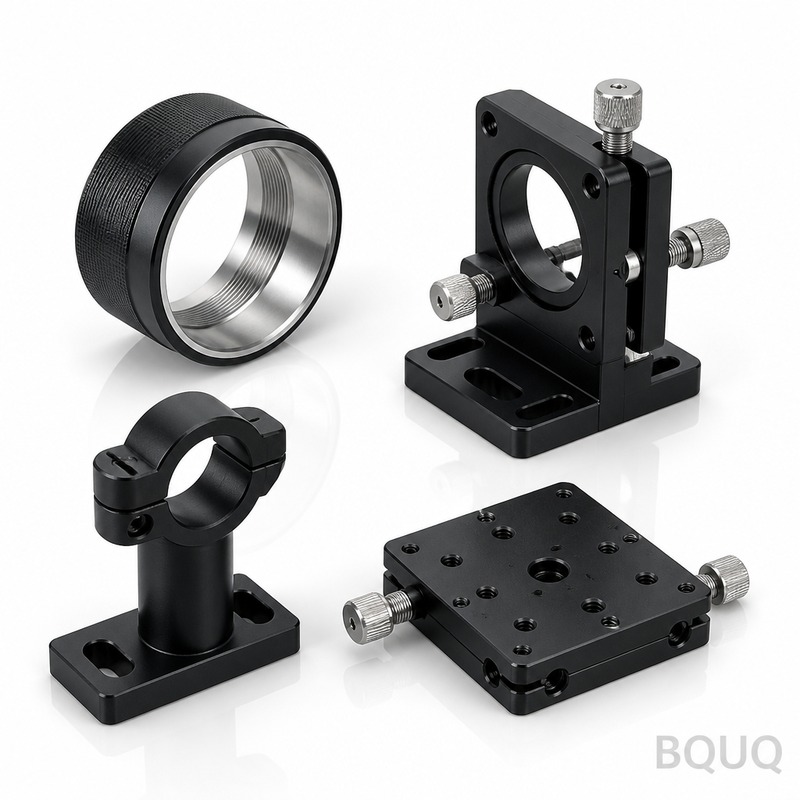
Lavorazione CNC di supporti per strumenti ottici: alluminio 6061-T6, posizioni fori ±0,005 mm, Ra0,8, anodizzato nero
Un supporto ottico per uno strumento di metrologia vive o muore per due cose: la posizione dei fori e la stabilità superficiale. I fori di montaggio che posizionano l'asse ottico devono rientrare entro pochi micron dal disegno, e le superfici anodizzate non devono diffondere luce né variare dimensionalmente con la temperatura. Aggiungete volumi mensili nell'ordine delle centinaia con modifiche ingegneristiche continue, e il problema di approvvigionamento diventa più difficile del problema di lavorazione stesso.
Contesto del progetto e sfida
Il nostro cliente è un OEM europeo che costruisce apparecchiature di ispezione per semiconduttori - sistemi di metrologia wafer e revisione difetti venduti a fab in tutta Europa e Asia. Per accordi di riservatezza non possiamo nominarli; ciò che conta è il pezzo. I loro moduli di ispezione ottica utilizzano una famiglia di staffe di regolazione multiasse e basi per montaggio specchi lavorate in alluminio 6061-T6. Ogni supporto porta un componente ottico - uno specchio, un divisore di fascio, una telecamera o un modulo laser - e la catena di allineamento dalla base all'elemento ottico deve resistere ai cicli termici sulla macchina.
Prima di rivolgersi a noi, avevano diviso il business tra un'officina locale per prototipi e un fornitore di volumi all'estero. L'officina prototipi era veloce ma non riusciva a mantenere le posizioni critiche dei fori in modo coerente oltre i 50 pezzi. Il fornitore di volumi manteneva le tolleranze sulla carta, ma la variazione lotto a lotto nell'anodizzazione nera - deriva del colore, escursioni di spessore, occasionali punti di corrosione bianca - innescava il rifiuto al controllo in entrata, e ogni rifiuto costava al cliente due settimane di fermo linea mentre i supporti sostitutivi venivano riqualificati.
Le esigenze tecniche erano chiare fin dalla prima revisione del disegno. Tolleranze generali a ±0,01 mm su tutto il pezzo, ma i fori di posizionamento critici che definiscono l'asse ottico a ±0,005 mm - posizione reale, non solo dimensione lineare. Superfici di accoppiamento e riferimento finite a Ra0,8 affinché i supporti si appoggino in modo ripetibile contro le basi cinematiche. Anodizzazione nera di spessore e colore costanti, perché riflessi parassiti all'interno di una camera di ispezione scura si manifestano come rumore nei dati del sensore. E volumi da 300 a 800 pezzi al mese, con revisioni di progetto che arrivano ogni pochi trimestri man mano che la piattaforma ottica evolve.
Soluzione di processo BQUQ
Il nostro approccio: trattare lo schema di fori a ±0,005 mm e il lotto di anodizzazione come le due caratteristiche che guidano il progetto, e costruire il processo attorno a esse.
Strategia di setup coerente con i datum
L'asse ottico è definito da una catena di fori su tre facce della staffa. Lavorare quei fori in setup diversi è il modo in cui l'errore di posizione si accumula. Quindi il processo è stato organizzato in modo che ogni foro critico nella catena di allineamento venga finito in un singolo setup sul centro di lavoro principale, utilizzando i datum di posizionamento del pezzo stesso - non un'origine riferita all'attrezzatura - come base di coordinate. Le caratteristiche non critiche vengono finite in una seconda operazione. La lavorazione è pianificata su centri di lavoro verticali con compensazione termica, e i fogli di setup sono bloccati per revisione in modo che lo stesso pezzo segua sempre la stessa logica di setup indipendentemente dall'operatore.
Strategia di traiettoria utensile e alesatura per ±0,005 mm
Per lo schema di fori critici, la foratura è solo una pre-operazione. Ogni foro critico viene finito tramite fresatura o alesatura con un singolo passaggio leggero, basso impegno radiale, e utensili dedicati per famiglia di caratteristiche in modo che lo stato di usura sia tracciato in base al conteggio dei fori anziché stimato. I controlli in processo utilizzano una sonda a contatto sulla macchina per verificare la posizione del primo e dell'ultimo pezzo di ogni turno; la verifica completa viene eseguita su CMM. Tra la lavorazione pre-anodizzazione e la dimensione post-anodizzazione, manteniamo una regola di compensazione documentata: lo strato di anodizzazione si forma per circa 2 μm per superficie allo spessore specificato, quindi le dimensioni pre-trattamento sono compensate di conseguenza e verificate sui primi articoli di ogni lotto.
Controllo del lotto di anodizzazione
L'anodizzazione nera è dove nascono i rifiuti estetici, quindi la controlliamo come una caratteristica di lavorazione. L'orientamento di montaggio sulle barre è fisso per famiglia di pezzi per evitare segni visibili sulle superfici funzionali. I parametri del bagno, la concentrazione del colorante e il tempo di sigillatura sono registrati per lotto, e un campione conservato di ogni lotto di anodizzazione viene spedito con il lotto in modo che il controllo in entrata del cliente confronti il simile con il simile. Colore e spessore vengono verificati rispetto al campione conservato prima dell'imballaggio - non dopo che il cliente lo riceve.
Specifiche chiave
| Voce | Specifica |
|---|---|
| Materiale | Alluminio 6061-T6 (7075 disponibile su richiesta) |
| Tolleranza generale | ±0,01 mm |
| Fori di posizionamento critici | ±0,005 mm posizione reale |
| Finitura superficiale | Ra0,8 su superfici di accoppiamento e riferimento |
| Trattamento superficiale | Anodizzazione nera, spessore costante per lotto, campioni conservati spediti con ogni lotto |
| Volume | 300-800 pz/mese con programmi rolling |
| Ispezione | Layout CMM completo sui primi articoli, CPK≥1,33 sui fori critici, rapporti di ispezione lotto |
| Consegna | 3-7 giorni per campioni, 12-20 giorni per il primo lotto di produzione |
Controllo qualità e consegna
Ogni nuova revisione inizia con un layout del primo articolo: tutti i fori sondati su CMM, posizioni critiche riportate come valori misurati rispetto alla banda ±0,005 mm, e spessore di anodizzazione verificato sulle superfici reali - non solo su un provino di controllo. In produzione, le posizioni dei fori critici sono tracciate tramite CPK con un obiettivo di ≥1,33, e qualsiasi utensile che si avvicina al limite di usura innesca un cambio entro il turno anziché a fine vita. Tutto questo opera sotto un sistema qualità ISO9001:2015, con ogni lotto che viene spedito con rapporto dimensionale, registro del lotto di anodizzazione e campioni conservati.
Il risultato di consegna nel primo anno: set di campioni 3-7 giorni dopo il rilascio del disegno, primo lotto di produzione entro 12-20 giorni a seconda della quantità, e consegne mensili rolling allineate al piano di costruzione moduli del cliente. Il rifiuto in entrata per aspetto dell'anodizzazione - il trigger originale dei fermi linea - non si è più verificato da quando sono stati introdotti il controllo del lotto e i campioni conservati. Quando il cliente ha rilasciato una revisione della piattaforma che spostava due fori di posizionamento e aggiungeva un canale per cavi, la modifica è stata quotata in 12 ore e il primo articolo revisionato è stato spedito entro la stessa finestra di campionamento di 3-7 giorni.
L'imballaggio è parte della catena di qualità per l'hardware ottico. Dopo l'ispezione finale, ogni supporto viene imbustato individualmente con un rivestimento privo di VCI e privo di lanugine, separato con schiuma nella scatola, e imballato con la documentazione del lotto in cima in modo che il controllo in entrata possa iniziare senza aprire ogni scatola. Il banco di ricezione del cliente in Europa è passato dal controllo a campione di ogni consegna all'audit basato solo sul registro del lotto, il che ha accorciato il loro ciclo in entrata di diversi giorni e ha permesso ai supporti di fluire direttamente nell'assemblaggio dei moduli.
Prodotti e risorse correlati
Per vedere come lavoriamo questa famiglia di pezzi e come appare un prodotto tipico, iniziate qui:
Caso correlato: Lavorazione CNC di alloggiamenti per riduttori di giunti robotici - un altro esempio di mantenimento di caratteristiche a ±0,005 mm in volumi di produzione.
FAQ
Quanto accuratamente potete mantenere le posizioni dei fori sui supporti ottici?
I fori di posizionamento critici sono mantenuti a ±0,005 mm di posizione reale, con caratteristiche generali a ±0,01 mm. La posizione è verificata tramite CMM sui primi articoli e tracciata tramite CPK, e la crescita dell'anodizzazione è pre-compensata in modo che le dimensioni post-rivestimento rimangano in banda.
Come mantenete costante il colore dell'anodizzazione nera tra i lotti?
L'orientamento di montaggio, i parametri del bagno e il tempo di sigillatura sono registrati per lotto, e un campione conservato viene spedito con ogni lotto. Il cliente confronta i pezzi in entrata con lo stesso riferimento che abbiamo approvato, il che ha eliminato i rifiuti per deriva del colore che avevano precedentemente riscontrato.
Qual è il tempo di consegna per campioni e primo lotto?
Campioni in 3-7 giorni dopo l'approvazione del disegno, e un primo lotto di produzione di alcune centinaia di pezzi in 12-20 giorni a seconda della complessità e della quantità. Successivamente gestiamo programmi mensili rolling allineati al vostro piano di costruzione.
Potete gestire 300-800 pezzi al mese con frequenti revisioni di progetto?
Sì - questo intervallo di volume è la nostra banda di produzione principale a basso volume, e le revisioni sono gestite con fogli di setup bloccati e un tempo di quotazione di 12 ore sulle modifiche, quindi una revisione non azzera il vostro tempo di consegna.