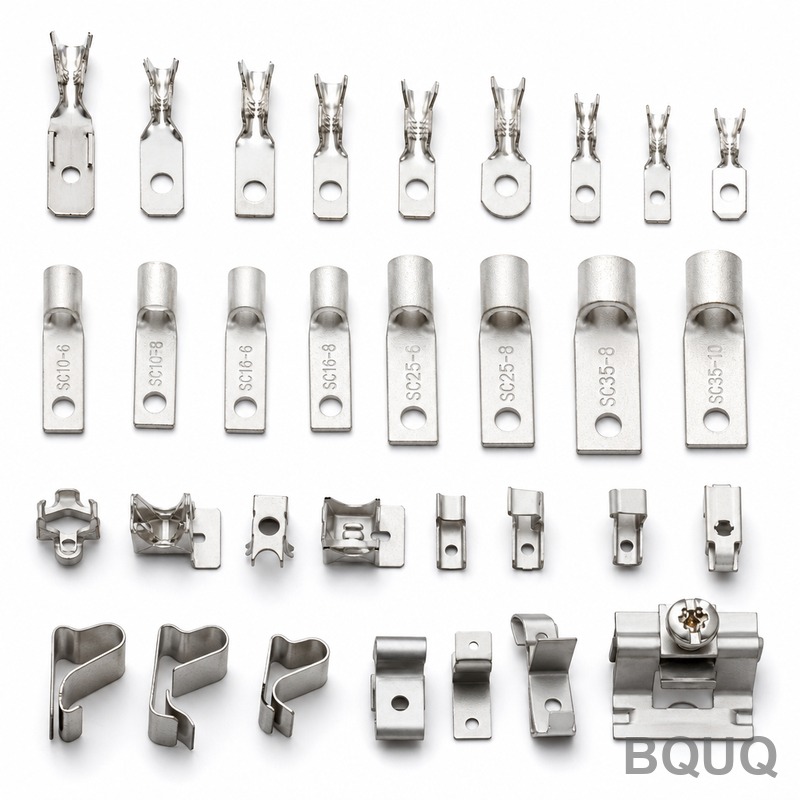
Tranciatura di terminali per scatole di giunzione solari: rame T2 0,8 mm, stampo progressivo, stagnatura, 1,5 milioni di pezzi/mese
Un terminale per scatola di giunzione fotovoltaica è una di quelle parti che sembra banale e decide silenziosamente se l'intero modulo supera la certificazione. Deve sopportare alta corrente per 25 anni, spellare l'isolamento e perforare il filo bus in un'unica crimpatura, e fare tutto questo con una resistenza di contatto che non varia mai da lotto a lotto. La parte difficile non è tagliare il rame, ma mantenere la coerenza elettrica su un milione di pezzi al mese.
Contesto del progetto e sfida
Il cliente è un produttore di moduli solari in India, con una capacità annua di celle-to-modulo di diversi GW e che rifornisce sia il mercato interno che quello di esportazione. Ogni scatola di giunzione che costruiscono contiene diversi terminali tranciati portatori di corrente: le strisce conduttrici che terminano i fili piatti, formano i contatti a molla e si bloccano sul cavo tramite una crimpatura che perfora l'isolamento. Una scatola di giunzione trasporta e protegge l'intera uscita elettrica del modulo, e secondo le regole di certificazione IEC i terminali al suo interno sono considerati componenti critici per la sicurezza, quindi qualsiasi cambio di fornitore attiva una riqualificazione completa da parte del cliente. Il fornitore precedente produceva primi campioni accettabili, ma con l'aumento dei volumi verso il milione di pezzi al mese, tre problemi continuavano a emergere.
Primo, la resistenza di contatto variava. La variazione da terminale a terminale all'interno di una stessa scatola di giunzione costringeva il cliente a selezionare e ritestare, e una piccola percentuale di scatole falliva comunque i controlli di continuità IEC all'ispezione finale - fallimenti che arrivavano come reclamo da uno sviluppatore di progetto, non come scarto interno, il che rendeva il costo molto più alto del valore del materiale di scarto. Secondo, il rivestimento di stagno era incoerente - più sottile sulle spalle formate dove il metallo si allunga, con occasionali esposizioni di rame sulla punta di perforazione, il che apriva la porta alla corrosione galvanica e allo scolorimento in 25 anni di vita all'aperto. Terzo, le consegne slittavano proprio quando la domanda di moduli raggiungeva il picco, perché il fornitore non aveva margine sopra il proprio tetto di capacità e nessuna seconda linea per assorbire i picchi.
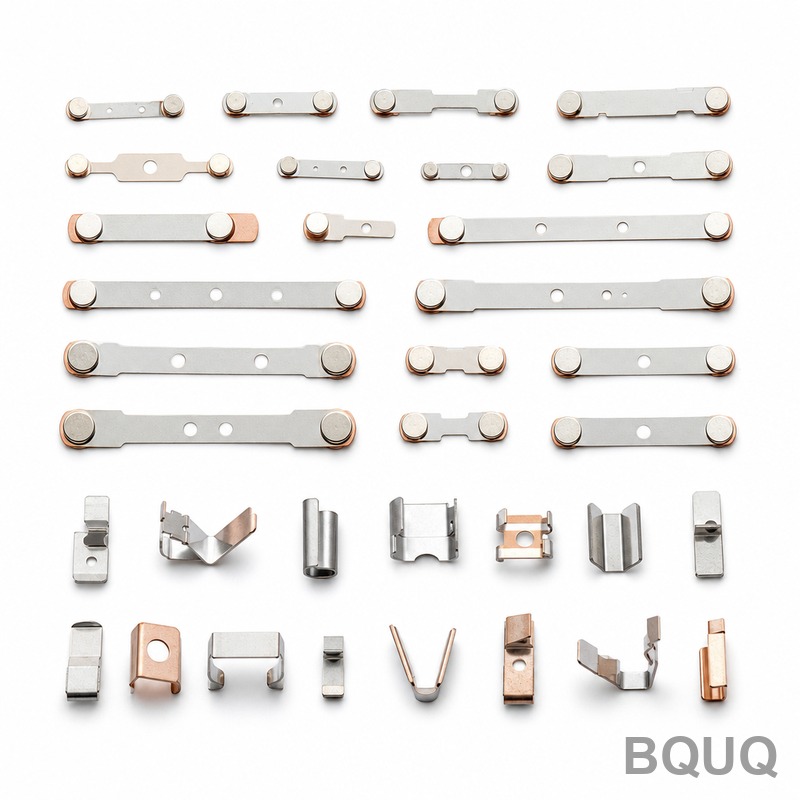
Il pezzo in sé non è grande. È tranciato da nastro di rame T2 da 0,8 mm, stagnato, con una perforazione passante, un'ala a molla formata e requisiti severi sul bordo tagliato. Ma ognuna di queste caratteristiche è elettrica: il bordo di perforazione determina il contatto con il filo, l'ala a molla determina la forza di ritenzione e la qualità del bordo tagliato determina il percorso della corrente. Mantenere ±0,02 mm su un nastro da 0,8 mm, lotto dopo lotto, a volumi da 500.000 a 1.500.000 pezzi al mese, è dove sta il vero lavoro.
Soluzione di processo BQUQ
La soluzione che abbiamo proposto combinava uno stampo progressivo dedicato, una specifica controllata del nastro e un processo di placcatura adattato alla geometria formata - tre decisioni prese insieme, non separatamente.
Progettazione dello stampo progressivo e della progressione del nastro
Abbiamo progettato uno stampo progressivo multi-stazione che porta il pezzo attraverso perforazione, taglio e formatura, coniatura dell'ala a molla e tranciatura finale in un unico nastro continuo. La progressione del nastro mantiene ogni caratteristica riferita allo stesso datum dal primo colpo all'ultimo, ed è ciò che mantiene le posizioni foro-perforazione entro ±0,02 mm senza variazione da riposizionamento. L'ala a molla viene coniata prima della tranciatura finale, così il rame incrudito mantiene la sua memoria - la forza di ritenzione rimane dove è stata tarata invece di rilassarsi dopo che il cliente crimpa la scatola.
Controllo del materiale e della resistenza di contatto
La coerenza della resistenza di contatto inizia dal nastro, non dallo stampo. Abbiamo bloccato la specifica del rame T2 con la ferriera: tempra fissa, direzione del grano fissa rispetto alla progressione e controlli in ingresso sul certificato di conducibilità. Sul lato stampo, la stazione di perforazione utilizza una disciplina di intervallo di affilatura legata alla qualità del bordo tagliato sotto proiettore di profili, non al calendario. Il risultato è un bordo di perforazione che produce la stessa geometria di morso - e quindi la stessa distribuzione della resistenza di contatto - sia che il pezzo sia stato tranciato il primo giorno di revisione dello stampo o il cinquantesimo.
Stagnatura progettata per le aree formate
La placcatura dopo la formatura, invece che prima, è stata la scelta decisiva. Il nastro pre-placcato perde spessore di rivestimento ovunque il metallo si allunghi - esattamente sulle spalle formate dove la corrente si concentra. Noi tranciamo in rame nudo, formiamo, sbaviamo, puliamo e poi applichiamo stagno elettrodeposto a 3-5μm, con spessore verificato direttamente sulle caratteristiche formate. Un passaggio di passivazione post-placcatura protegge la superficie durante l'imballaggio, il trasporto marittimo verso l'India e la finestra di stoccaggio del cliente. Poiché la placcatura è una fase separata nel flusso, ogni lotto riceve anche un controllo di saldabilità su campione prima del rilascio, così le operazioni di wire-bonding e crimpatura del cliente a valle non ereditano mai un problema superficiale scoperto in ritardo.
Specifiche chiave
| Voce | Specifica |
|---|---|
| Materiale | Rame T2 (equivalente C1100), nastro certificato in acciaieria |
| Spessore del nastro | 0,8 mm ±0,02 mm |
| Processo | Tranciatura con stampo progressivo: perforazione, taglio, coniatura, formatura, tranciatura |
| Finitura superficiale | Stagno elettrodeposto 3-5μm su aree formate e piane, passivazione post-placcatura |
| Tolleranze critiche | Posizioni delle caratteristiche ±0,02 mm; altezza bava ≤0,05 mm |
| Requisito elettrico | Coerenza della resistenza di contatto controllata lotto per lotto; ogni lotto testato |
| Volume | 500.000 - 1.500.000 pezzi/mese |
| Ispezione | Layout del primo articolo, controlli con proiettore di profili a intervalli prestabiliti, test di resistenza di contatto per lotto, CPK≥1,33 sulle dimensioni critiche |
| Consegna | Campioni in 5-7 giorni dopo approvazione del disegno, primo lotto di massa in 15 giorni, poi piani mensili rolling |
Controllo qualità e consegna
Ogni ciclo di produzione inizia con un layout completo del primo articolo verificato rispetto al disegno. Durante la produzione, i bordi tagliati e le spalle formate vengono prelevati secondo un programma fisso e controllati sotto proiettore di profili, e la linea di placcatura registra letture di spessore prese direttamente sulle caratteristiche formate. Le dimensioni critiche sono monitorate statisticamente con CPK≥1,33 come criterio di rilascio, il tutto all'interno di un sistema qualità ISO9001:2015, e ogni spedizione parte con un report dimensionale e i dati di spessore della placcatura.
Il risultato per il cliente: la distribuzione della resistenza di contatto si è ristretta al punto che il collaudo finale delle scatole di giunzione è passato da modalità selezione a modalità campionamento, i rifiuti per rame esposto legati alla placcatura sono scesi praticamente a zero, e i volumi mensili sono scalati senza intoppi da 500K verso 1,5M di pezzi con l'espansione della loro capacità di moduli. Gli ordini sono programmati su rilasci mensili rolling, quindi le campagne di moduli in alta stagione non si trasformano più in emergenze di fornitura.
Prodotti e risorse correlati
Per vedere più parti in questa categoria e come le produciamo su larga scala, sfoglia la collezione Terminali e contatti elettrici tranciati, o queste pagine correlate:
Per il nostro sistema qualità, la pianificazione della capacità e la configurazione multi-processo in un'unica fabbrica, visita Informazioni su BQUQ.
FAQ
Quanto è coerente la resistenza di contatto tra i lotti?
Ogni lotto viene testato prima della spedizione, e il processo mantiene una distribuzione stabile della resistenza lotto per lotto controllando la geometria del bordo di perforazione, la tempra del nastro e lo spessore della placcatura sulle aree formate. Le dimensioni critiche funzionano a CPK≥1,33, quindi il cliente testa per campionamento invece di selezionare ogni scatola di giunzione.
Perché placcare dopo la formatura invece di usare nastro pre-placcato?
Il nastro pre-placcato da 0,8 mm si assottiglia sotto i 2μm sulle spalle formate allungate, esattamente dove la densità di corrente è più alta. La placcatura post-formatura mette l'intero spessore di 3-5μm sia sulle spalle che sulle aree piane, e verifichiamo lo spessore direttamente sulle caratteristiche formate, non solo su provini.
Potete supportare il nostro volume di oltre 1 milione di pezzi al mese?
Sì. Le nostre linee di tranciatura funzionano da 100K a 5M pezzi al mese, e questo programma opera a 500K-1,5M pezzi/mese su rilasci mensili rolling. Il design dello stampo progressivo e la capacità di placcatura sono stati entrambi dimensionati con margine, così la stagione di picco dei moduli non crea un collo di bottiglia nella fornitura.
Qual è il tempo di consegna tipico per un nuovo programma di terminali?
I campioni standard vengono spediti in 3-7 giorni dopo l'approvazione del disegno per materiale esistente; i primi lotti di massa arrivano in 12-20 giorni inclusi i collaudi dell'attrezzatura e l'approvazione del primo articolo. Per questo programma, i campioni hanno richiesto 7 giorni inclusa la validazione del processo di placcatura, e il primo lotto di 500.000 pezzi è stato spedito entro 15 giorni.