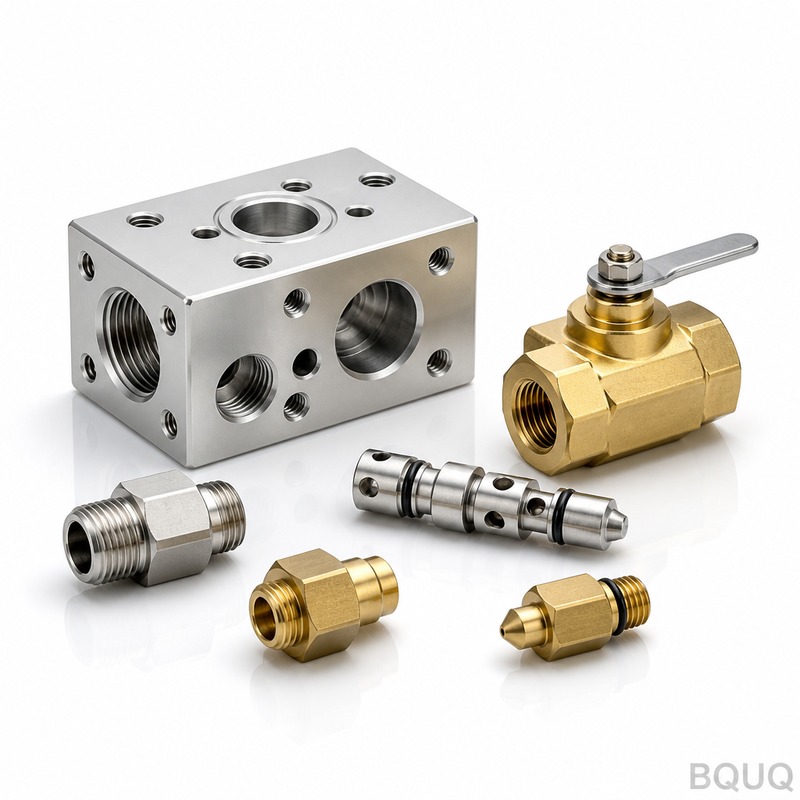
Lavorazione CNC di collettori per valvole idrauliche: alluminio 6061-T6, tolleranza ±0,02 mm, superfici di tenuta Ra0,4, 200-1000 pz/mese
Un piccolo collettore per valvole idrauliche sembra un semplice blocco di alluminio finché non si legge il disegno. Al suo interno, i circuiti dell'olio si incrociano in profondità, le sedi delle valvole a cartuccia si trovano sul fondo delle cave, e una superficie di tenuta lavorata decide se il gruppo trasuda o tiene. Le tolleranze sono oneste - non i numeri più stretti sulla carta, ma devono resistere su cavità profonde, ostili all'evacuazione dei trucioli, lotto dopo lotto, mese dopo mese.
Contesto del progetto e sfida
Il nostro cliente è un fornitore Tier-1 per l'industria nordamericana delle macchine da costruzione, che fornisce sistemi idraulici per mini escavatori, minipale e sollevatori telescopici. Si sono rivolti a noi per una famiglia di piccoli blocchi collettori integrati lavorati in alluminio 6061-T6 - i collettori che ospitano valvole a cartuccia, valvole di scarico e circuiti direzionali su piattaforme di macchine compatte. I volumi vanno da 200 a 1000 pezzi al mese a seconda della stagione della piattaforma, e la stessa famiglia di collettori è condivisa tra diversi modelli di macchina.
La difficoltà non è la tolleranza nominale - il cliente specifica ±0,02 mm, che qualsiasi officina competente può mantenere su una superficie aperta. La difficoltà è dove risiedono queste tolleranze. Le sedi delle valvole a cartuccia sono lavorate sul fondo di cave profonde; l'accesso dell'utensile è lungo e sottile, e qualsiasi flessione o deriva termica erode la tolleranza esattamente alla profondità in cui conta. I circuiti dell'olio si incrociano all'interno del blocco, e la geometria di intersezione - dove un percorso forato incontra l'altro - deve collegarsi in modo pulito senza bave o disallineamenti, perché una porta incrociata parzialmente ostruita si manifesta solo come risposta irregolare della valvola sul banco di prova del cliente, settimane e migliaia di chilometri dopo.
La terza esigenza è la superficie di tenuta. La faccia di montaggio del collettore tiene contro O-ring e guarnizioni piane; il cliente richiede Ra0,4 su queste superfici con planarità corrispondente. Una passata di sfacciatura troppo aggressiva, un inserto usurato o una forza di serraggio incontrollata su un blocco 6061 mostreranno segni di alesatura o una leggera concavità, e il test di tenuta sulla linea di assemblaggio del cliente fallisce. Il loro precedente accordo di fornitura nella regione riusciva a centrare i numeri sui primi articoli ma derivava tra i lotti - le intersezioni delle porte incrociate si spostavano di alcuni decimi, le superfici di tenuta arrivavano a Ra0,6-0,8 - e i tassi di fallimento del test di tenuta al controllo in entrata rendevano l'accordo insostenibile.
Soluzione di processo BQUQ
Il nostro piano: trattare le cavità profonde, i circuiti incrociati e le superfici di tenuta come tre problemi ingegneristici separati, ciascuno con la propria operazione e il proprio controllo.
Alesatura di cavità profonde e lavorazione delle sedi
Le sedi delle cartucce vengono finite in una passata dedicata di alesatura fine con utensili selezionati per il rapporto lunghezza-diametro, tagliati a parametri scelti per la prevedibilità piuttosto che per la velocità. L'evacuazione dei trucioli è gestita con refrigerante attraverso l'utensile e cicli di peck sulla pre-foratura, così i trucioli non vengono mai ritagliati in profondità. Poiché gli utensili lunghi si flettono, non inseguiamo numeri di ±0,005 mm che le cavità profonde non possono onestamente mantenere - il processo è progettato e quotato a ±0,02 mm su queste caratteristiche, e tiene con margine, verificato tramite misurazione CMM a piena profondità della cava piuttosto che all'imboccatura del foro.
Controllo dei circuiti forati incrociati
I circuiti dell'olio incrociati sono forati in una sequenza progettata attorno alla qualità dell'intersezione: il foro partner intersecante viene forato dopo il circuito principale, a un avanzamento ridotto attraverso la zona di intersezione, così lo sfondamento non strappa. Boccole di foratura e regole di foratura in un'unica configurazione mantengono i due percorsi entro la banda di allineamento richiesta dalla specifica di flusso del cliente. Dopo la foratura, ogni circuito passa attraverso una sequenza multi-stadio di sbavatura e lavaggio - spazzole per fori incrociati attraverso ogni percorso, poi lavaggio ad alta pressione, poi campionamento con boroscopio delle zone di intersezione - perché una bava che sopravvive all'interno di un circuito è un guasto che il cliente non può vedere fino al suo test al banco.
Finitura delle superfici di tenuta
Le superfici per O-ring e guarnizioni sono lavorate come operazione finale in una passata di sfacciatura per faccia, su un utensile nuovo, con forza di serraggio mappata in modo che il blocco non sia sollecitato in una concavità che rimbalza dopo il rilascio. Ra0,4 è verificato con un rugosimetro per lotto, e la planarità è controllata su un piano in granito. Le superfici sono protette con coperture dopo la finitura e rimangono coperte durante l'anodizzazione e l'imballaggio - l'anodizzazione su queste superfici è allo spessore specificato dal cliente, e il requisito Ra0,4 si applica alla superficie finita e rivestita come definito dall'esperienza di assemblaggio del cliente.
Specifiche chiave
| Voce | Specifica |
|---|---|
| Materiale | Alluminio 6061-T6 |
| Tolleranza generale | ±0,02 mm, mantenuta su caratteristiche di cavità profonde e forature incrociate |
| Allineamento circuiti incrociati | Percorsi dell'olio intersecanti lavorati in un'unica configurazione, sbavati con alesatura e spazzolatura, campionati con boroscopio |
| Superfici di tenuta | Ra0,4, planarità verificata su piano in granito, protette durante rivestimento e imballaggio |
| Trattamento superficiale | Anodizzazione trasparente (colore naturale) |
| Volume | 200-1000 pz/mese, flessibilità stagionale della piattaforma |
| Ispezione | Layout completo CMM, misurazione a profondità della sede, controlli Ra e pulizia del lavaggio per lotto |
| Consegna | 3-7 giorni per campioni, 12-20 giorni per il primo lotto di produzione |
Controllo qualità e consegna
Ogni nuova revisione del collettore inizia con un layout del primo articolo su CMM, inclusa la misurazione della posizione in profondità all'interno delle cave delle sedi e un controllo di flusso delle intersezioni delle porte incrociate. In produzione, le dimensioni critiche delle sedi sono monitorate tramite CPK con un obiettivo di ≥1,33, Ra è misurato per lotto, e il campionamento con boroscopio delle zone di intersezione segue un piano di campionamento fisso. Tutto opera sotto un sistema ISO9001:2015, e ogni spedizione include un rapporto dimensionale, conferma di pulizia e tracciabilità del materiale per lo stock 6061-T6.
Il risultato di consegna: campioni entro 3-7 giorni dall'approvazione del disegno, primo lotto di 200 pezzi entro 12-20 giorni a seconda della complessità, e consegne mensili continue da allora. I fallimenti del test di tenuta in entrata del cliente su questa famiglia di collettori sono scesi a zero dopo l'adozione del processo per le superfici di tenuta e delle fasi di protezione delle superfici, e quando hanno rilasciato un collettore derivato con due porte incrociate aggiuntive per una nuova piattaforma di sollevatori telescopici, il primo articolo revisionato è stato consegnato entro la finestra standard di 3-7 giorni per i campioni e la produzione è iniziata nel ciclo mensile successivo.
Logistica e tracciabilità completano il processo. Ogni collettore porta un codice di lotto marcato a laser su una faccia non di tenuta, così un'unità trovata su una macchina sul campo può essere tracciata al suo lotto di materiale, lotto di lavorazione e rapporto di ispezione in pochi minuti. I cartoni sono imballati con protezioni per le porte sulle cavità filettate e sigillati in rivestimenti privi di VCI, e i documenti di spedizione includono il rapporto dimensionale e il certificato di pulizia nella stessa cartella, il che consente agli stabilimenti nordamericani del cliente di ricevere i pezzi senza una ricerca separata della documentazione.
Prodotti e risorse correlati
Per ulteriori informazioni su questa famiglia di parti e lavorazioni CNC correlate, vedere:
Caso correlato: Lavorazione CNC di alloggiamenti per riduttori di giunti robotici - la stessa disciplina di processo 6061-T6 applicata a alloggiamenti robotici a parete sottile.
FAQ
Quale tolleranza potete realmente mantenere su circuiti profondi forati incrociati?
Quotiamo onestamente ±0,02 mm su caratteristiche di cavità profonde e forature incrociate, perché gli utensili lunghi si flettono e inseguire ±0,005 mm in profondità non è una promessa che vale la pena fare. Dove il pezzo lo consente, raggiungiamo ±0,005 mm su posizioni accessibili e Ra0,4 su superfici di tenuta.
Come prevenite bave e ostruzioni nei percorsi dell'olio incrociati?
Le intersezioni sono forate a avanzamento ridotto attraverso la zona di sfondamento, poi ogni percorso passa attraverso spazzolatura per fori incrociati, lavaggio ad alta pressione e campionamento con boroscopio su un piano fisso. Ogni spedizione include una conferma di pulizia del lavaggio.
Qual è il tempo di consegna per campioni e primo lotto di produzione?
Campioni in 3-7 giorni dopo l'approvazione del disegno, primo lotto di produzione in 12-20 giorni a seconda della complessità. Programmi mensili continui coprono 200-1000 pezzi al mese con flessibilità stagionale.
Come mantenete Ra0,4 sulle superfici di tenuta tra i lotti?
Le superfici di tenuta sono finite come operazione finale, una passata di sfacciatura per faccia su un utensile nuovo, poi verificate con un rugosimetro per lotto e un controllo di planarità su piano in granito. Le superfici rimangono protette durante l'anodizzazione e l'imballaggio, così ciò che arriva corrisponde a ciò che abbiamo misurato.