
Progetta profili per dissipatori estrusi che si pressano davvero: spessore minimo di alette e pareti, rapporto di alettatura e limiti della filiera. BQUQ (ISO9001, Dongguan) quota in 12 ore.
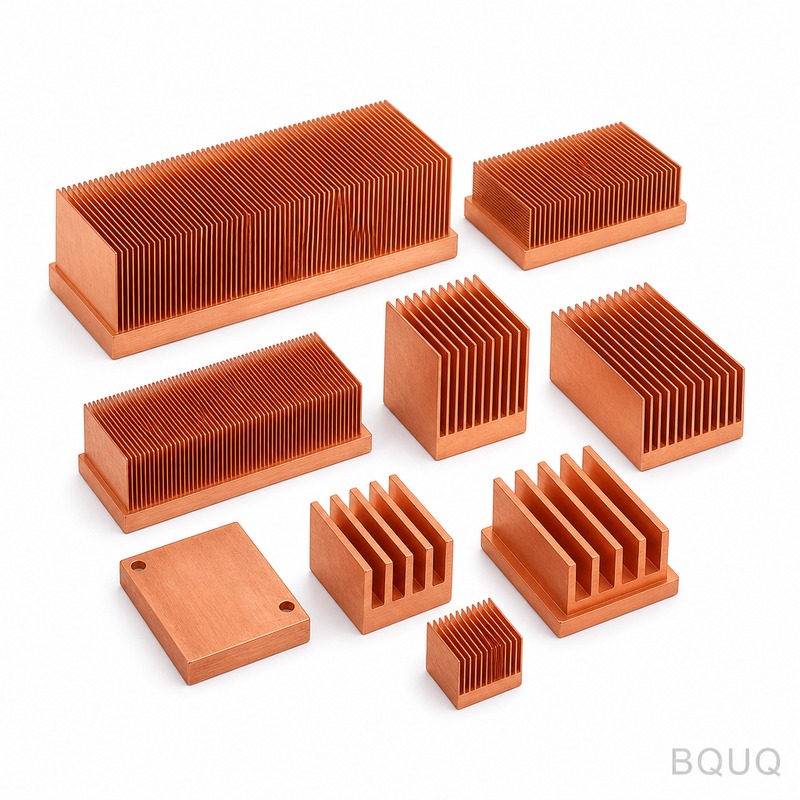
Progettazione per l'Estrusione dell'Alluminio: Rapporti di Allettatura, Spessore delle Pareti e Limiti della Filiera
Un profilo per dissipatore estruso è valido quanto la sua filiera, e le filiere hanno limiti rigidi: spessore minimo delle alette intorno a 1,0–1,3 mm per la lega 6063, spessore minimo delle pareti di circa 1,2–1,5 mm, rapporti economici altezza-gap delle alette vicini a 6–8:1, e un ingombro del profilo che deve adattarsi alla pressa. Progettate entro questi limiti e il profilo si pressa rapidamente, mantiene le dimensioni e costa poco; progettate al di fuori e pagherete per cicli lenti, vita breve della filiera e problemi di tolleranza in ogni lotto.
L'estrusione sembra perdonare — spingere alluminio caldo attraverso un foro e tagliarlo a misura. In pratica, la filiera è un utensile di precisione che deve bilanciare il flusso di metallo attraverso ogni aletta, e la geometria del profilo determina quanto bene funzioni questo equilibrio. Questa guida mappa i numeri che un progettista deve conoscere prima che il profilo venga disegnato, così che la forma che appare perfetta in CAD sia anche una forma che una pressa può realmente produrre.
La Gabbia Geometrica delle Alette: Spessore, Gap e Rapporto
Le alette sono il cuore di un profilo termico e sono le caratteristiche più difficili da estrudere. Il metallo deve fluire in ogni aletta sottile e riempirla completamente; se l'aletta è troppo sottile rispetto alla sua altezza, il bordo anteriore si raffredda prima di riempirsi e si ottengono alette corte o strappate. I numeri pratici del settore sono ravvicinati perché la fisica non cambia molto tra le presse.
| Parametro di progettazione | Limite pratico di estrusione (tip., 6063) | Cosa succede oltre il limite |
|---|---|---|
| Spessore minimo dell'aletta | 1,0–1,3 mm | Le alette si riempiono parzialmente o si strappano; la vita della filiera crolla |
| Spessore minimo della parete | 1,2–1,5 mm | Pareti ondulate, difficile controllo dimensionale |
| Gap minimo tra le alette | ~1,3–1,5 mm | Il metallo non può fluire; le fessure si saldano |
| Rapporto altezza-gap dell'aletta | ~6–8:1 economico | Pressa lenta, filiera fragile, riempimento scarso |
| Altezza massima dell'aletta | ~100–150 mm di profilo | Oltre questo, tolleranze e velocità ne risentono |
| Cerchio circoscritto del profilo | ~200–250 mm tipico | Deve adattarsi al contenitore della pressa |
Da ricordare: il rapporto è il numero che i progettisti violano più spesso. Un'aletta alta 40 mm necessita di un gap di almeno 5–7 mm per rimanere nella fascia economica — il che corrisponde convenientemente a ciò che la progettazione termica a convezione naturale richiede comunque. Se la vostra analisi termica richiede alette più alte, più sottili o più dense di quanto consenta la gabbia, il processo dovrebbe cambiare verso la lavorazione CNC, la raschiatura (skiving) o la saldobrasatura, piuttosto che forzare la filiera.
Uniformità dello Spessore delle Pareti e Flusso del Metallo
L'alluminio scorre attraverso una filiera come l'acqua in una rete di tubi — prende il percorso di minor resistenza. Alette, linguette e pareti sottili resistono al flusso; le sezioni spesse lasciano correre il metallo in anticipo. Se la sezione trasversale mescola regioni molto spesse e molto sottili, l'output della pressa risulta attorcigliato, incurvato o con sezioni sottili che non si riempiono mai, indipendentemente dalla qualità dell'acciaio della filiera.
| Caratteristica della sezione trasversale | Effetto sul profilo | Soluzione progettuale |
|---|---|---|
| Pareti uniformi in tutto il profilo | Dritto, stabile, pressa veloce | Puntare a questo |
| Base spessa + alette sottili (dissipatore normale) | Gestibile — la forma classica | Mantenere il rapporto della base moderato |
| Transizioni improvvise da spesso a sottile | Ondulazione, torsione, difetti di riempimento | Aggiungere rastremazioni o raccordi raggiati |
| Linguetta stretta e profonda (caratteristica lunga e sottile) | La linguetta flette o si rompe nella filiera | Accorciarla o aggiungere supporto |
| Asimmetria marcata | Il profilo si curva o si attorciglia dopo la filiera | Bilanciare la distribuzione del metallo o dividere il pezzo |
Da ricordare: pensate alla sezione trasversale come a un problema di flusso prima che come a un problema geometrico. Un piccolo raccordo alla base di ogni aletta e una transizione graduale tra regioni spesse e sottili non costano nulla in CAD e risparmiano infiniti problemi in pressa e in raddrizzatura.
Tolleranze: Cosa Può Realmente Mantenere un'Estrusione
Le estrusioni non sono parti lavorate a macchina, e quotarle come tali invita alla delusione. Le dimensioni della sezione trasversale su un profilo ben progettato mantengono tipicamente circa ±0,3–0,5 mm a seconda delle dimensioni, con un controllo più stretto possibile su caratteristiche critiche a un costo aggiuntivo. Rettilineità, torsione e lunghezza sono specifiche separate. Ciò che salva la maggior parte dei progetti è ricordare che la superficie di montaggio — la superficie che porta l'interfaccia termica — non deve essere precisa come l'estrusione; verrà lavorata successivamente.
| Dimensione o caratteristica | Tolleranza tipica di estrusione | Nota |
|---|---|---|
| Dimensioni della sezione trasversale | ±0,3–0,5 mm (dipende dalla dimensione del profilo) | Estrusione commerciale standard |
| Caratteristica critica, mantenuta localmente | ±0,1–0,25 mm possibile | Costa velocità; solo dove necessario |
| Lunghezza di taglio | ±1 mm o migliore | Economico da stringere con una sega |
| Rettilineità | Secondo EN 755 / standard del fornitore | Influenzata dal trattamento termico |
| Torsione | Secondo EN 755 / standard del fornitore | Peggiore su profili asimmetrici |
| Piattezza della superficie di montaggio | Lavorata dopo l'estrusione | Non aspettarsela dalla filiera |
Da ricordare: mettete la precisione dove conta — sulle superfici di montaggio lavorate e sui modelli di fori — e lasciate che l'estrusione sia un'estrusione ovunque altro. La classica divisione del lavoro: l'estrusione crea alette e ingombro grezzo a basso costo; una leggera passata di lavorazione rende la base piatta, i fori veri e l'interfaccia termica affidabile.
Scelta della Lega: Conducibilità vs Resistenza
Per i profili termici, la decisione sulla lega è quasi sempre tra 6063-T5 e 6061-T6. La differenza di conducibilità è reale e va nella direzione che i principianti meno si aspettano: il 6063 conduce meglio del 6061 perché il suo contenuto di elementi di lega è inferiore, mentre il 6061 è più resistente e più lavorabile nelle sezioni strutturali.
| Proprietà (tip.) | 6063-T5 | 6061-T6 |
|---|---|---|
| Conducibilità termica | ~200 W/m·K | ~155–170 W/m·K |
| Resistenza allo snervamento | ~130–180 MPa | ~240–280 MPa |
| Estrudibilità | Eccellente — standard per alette | Buona ma più difficile da pressare |
| Uso tipico | Dissipatori, profili termici | Basi strutturali, piastre di montaggio |
Da ricordare: usate il 6063 per sezioni alettate dove la conducibilità è prioritaria e il 6061 dove il profilo funge anche da elemento strutturale. Alette in 6063 su una base lavorata in 6061 è una combinazione legittima quando la base porta carico — e un compito naturale per una base per dissipatore CNC accoppiata a una sezione alettata estrusa.
Revisione del Progetto Prima di Tagliare la Filiera
Il momento più economico per individuare un problema di pressatura è prima che la filiera esista. Verificate il profilo con queste domande: ogni aletta è sopra 1,0 mm di spessore e ogni gap sopra 1,3 mm, il rapporto altezza-gap è entro 8:1, gli spessori delle pareti sono ragionevolmente uniformi, il profilo è ragionevolmente simmetrico o almeno bilanciato nel flusso, e il cerchio circoscritto si adatta alla pressa? Se la risposta a qualsiasi domanda è no, la soluzione è un cambiamento geometrico o un processo diverso. Inviate la sezione trasversale finita con una nota su lunghezza, lega e quali superfici verranno lavorate a un fornitore di estrusione e la revisione del progetto della filiera confermerà il resto. BQUQ gestisce la sua linea termica attorno a dissipatori estrusi tagliati e lavorati internamente, con la guida ai fattori di costo che mostra come la difficoltà di filiera e profilo si traduce in prezzo — inviate il disegno del profilo a sc@bquq.com e il preventivo in 12 ore includerà una risposta chiara se la forma si pressa bene o se crea problemi.
Domande Frequenti
D: Qual è lo spessore minimo dell'aletta per un dissipatore in alluminio estruso?
R: Intorno a 1,0–1,3 mm per profili in 6063 nella produzione normale. Sotto questo valore, le alette si riempiono parzialmente o si strappano e la vita della filiera crolla. Se il progetto termico richiede alette più sottili, la costruzione raschiata, saldobrasata o CNC è la via onesta.
D: Qual è il rapporto massimo altezza-gap dell'aletta per l'estrusione?
R: L'estrusione economica rimane vicino a 6–8:1. Un rapporto più alto pressa lentamente, si riempie male e consuma la filiera rapidamente. L'ottimo per convezione naturale di gap delle alette di 6–10 mm si trova convenientemente dentro la gabbia di estrusione per alette fino a circa 60–80 mm di altezza.
D: Quale tolleranza può mantenere un profilo estruso?
R: Le dimensioni della sezione trasversale mantengono tipicamente ±0,3–0,5 mm a seconda della dimensione del profilo, con caratteristiche locali fino a circa ±0,1–0,25 mm a un costo aggiuntivo. Le superfici di montaggio di precisione dovrebbero essere lavorate dopo l'estrusione piuttosto che attese dalla filiera.
D: Quale lega di alluminio è migliore per i dissipatori estrusi?
R: 6063-T5 per le alette stesse — conduce circa 200 W/m·K ed estrude facilmente. Usate 6061-T6 quando il profilo deve anche sopportare carichi strutturali, accettando la sua conducibilità inferiore di circa 155–170 W/m·K.
D: Perché il mio profilo estruso esce attorcigliato o incurvato?
R: Quasi sempre un flusso di metallo irregolare causato da sezioni trasversali asimmetriche o transizioni brusche da spesso a sottile, a volte combinato con il trattamento termico. Riprogettate per un flusso bilanciato e pareti uniformi, o accettate la raddrizzatura post-estrusione come operazione e costo aggiuntivi.
Articoli Correlati
- heat-sink-fin-design-guidelines — Altro dalla serie di ingegneria BQUQ Thermal Management.
- heat-sink-cost-factors — Altro dalla serie di ingegneria BQUQ Thermal Management.
- cnc-machined-heat-sinks-guide — Altro dalla serie di ingegneria BQUQ Thermal Management.
Risorse Correlate
- Chi è BQUQ: una fabbrica sorgente certificata ISO9001 a Dongguan con quattro linee di produzione sotto lo stesso tetto.
- Dissipatori e parti termiche: opzioni estrusi, CNC e stampati dalla linea termica — dissipatori estrusi, dissipatori CNC, dissipatori stampati.
- Tendenze del settore: analisi di produzione, mercato dei materiali e approvvigionamento per acquirenti.
- Articoli tecnici: guide di ingegneria e confronti di processo — altro da cui proviene questo articolo.
- Hub FAQ: risposte rapide su CNC, stampaggio, molle e dissipatori.
- Casi di studio: parti reali e numeri reali da progetti che abbiamo ingegnerizzato e consegnato.
- Contattateci: inviate il vostro disegno e ottenete un preventivo entro 12 ore lavorative.
Redatto dal Team di Ingegneria BQUQ. BQUQ è una fabbrica sorgente certificata ISO9001 a Dongguan, Cina, che gestisce linee di lavorazione CNC, stampaggio metalli, molle personalizzate, dissipatori e pinze sotto lo stesso tetto. Inviate i disegni a sc@bquq.com o WhatsApp +86 13713157787 per un preventivo entro 12 ore lavorative. www.bquq.com


