
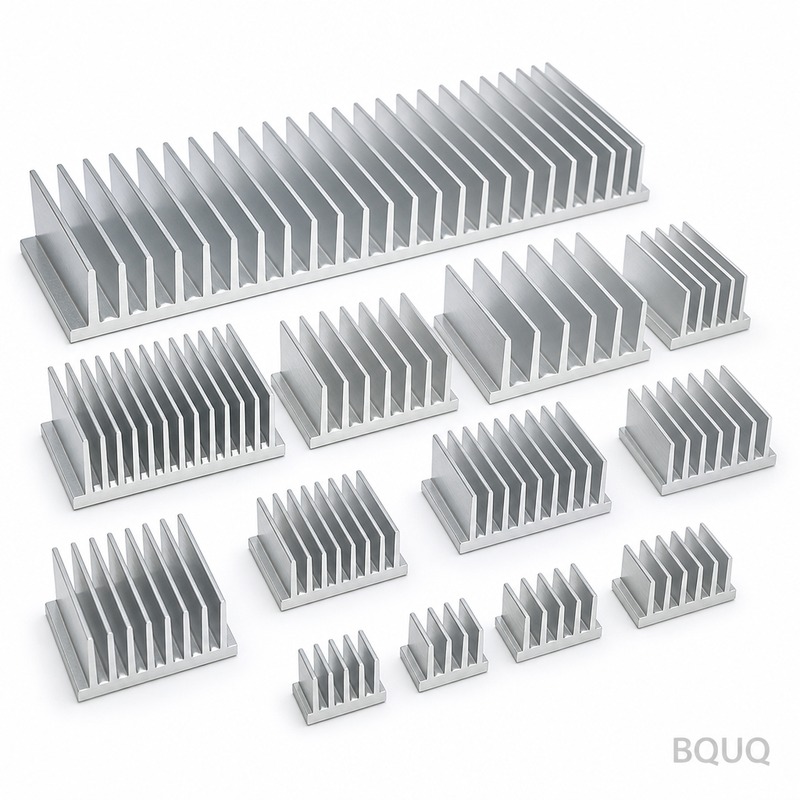
Progettazione di dissipatori per flusso d'aria forzato: canalizzazione e bypass
Risposta breve: nei sistemi a flusso d'aria forzato, il pacco di alette raffredda solo ciò che lo attraversa. Se il 40% dell'aria della ventola bypassa sopra o attorno al dissipatore, si perde circa il 40% della capacità convettiva indipendentemente da quanto sia buona l'estrusione. Progettare prima il condotto, poi le alette: puntare a un condotto che sigilli le punte delle alette entro 1–2 mm, mantenere le perdite di bypass sotto circa il 10% della portata totale e dimensionare la densità delle alette in modo che la velocità frontale rimanga nella banda 3–6 m/s. BQUQ lavora e estrude questi dissipatori in un unico stabilimento ISO9001 a Dongguan e fornisce preventivi in 12 ore lavorative.
Perché l'aria di bypass distrugge silenziosamente le prestazioni del dissipatore?
Un dissipatore è un dispositivo di flusso prima che un dispositivo termico. Ogni watt che rimuove deve essere portato via da una massa d'aria che tocca fisicamente le superfici delle alette. L'aria, come l'acqua, prende il percorso di minor resistenza — e un pacco di alette nudo in un plenum è un percorso ad alta resistenza rispetto allo spazio aperto sopra di esso.
Questo è il problema del bypass. In un involucro tipico, la ventola pressurizza una camera. L'aria può o comprimersi tra le alette (utile) o riversarsi sopra le punte delle alette, attorno ai lati, o attraverso gli spazi tra la base del dissipatore e il PCB (inutile). Il rapporto tra questi due flussi è determinato quasi interamente dalla geometria, non dalla potenza della ventola. Raddoppiare la velocità della ventola aumenta entrambi i flussi proporzionalmente, quindi la frazione di aria utile cambia appena.
In pratica, gli ingegneri vedono questo come un plateau di temperatura ostinato. Sostituiscono con una ventola più potente, il rumore aumenta, la temperatura del case scende di un paio di gradi, e la temperatura di giunzione si rifiuta di muoversi. L'estrusione non è il collo di bottiglia. Il percorso dell'aria lo è.
La soluzione non è un pacco di alette più denso. È un condotto che converte un plenum aperto in un canale, in modo che la caduta di pressione attraverso le alette sia l'unico percorso disponibile per l'aria.
Quanta aria raggiunge effettivamente le alette?
Puoi stimarlo prima di tagliare il metallo. La metrica utile è la velocità frontale — la velocità media dell'aria che entra nei canali delle alette, non la portata nominale della ventola.
| Portata nominale ventola | Plenum aperto, senza condotto | Deflettore allentato, spazi di 5 mm | Condotto sigillato, spazi ≤1 mm |
|---|---|---|---|
| 20 CFM | ~45% attraverso le alette | ~70% attraverso le alette | ~92% attraverso le alette |
| 50 CFM | ~40% attraverso le alette | ~68% attraverso le alette | ~90% attraverso le alette |
| 100 CFM | ~35% attraverso le alette | ~65% attraverso le alette | ~88% attraverso le alette |
I valori sono tipici e indicativi per un pacco di alette da 40 × 40 mm in un involucro da 120 mm; misura il tuo case. La tendenza è ciò che conta: più grande è la ventola, peggio si comporta un plenum aperto, perché il percorso di bypass cresce più velocemente della capacità dei canali delle alette.
Anche un effetto di secondo ordine è importante. L'aria di bypass non è solo sprecata — è cortocircuitata. Ricircola lo scarico caldo nella zona di aspirazione, aumentando la temperatura dell'aria in ingresso che le alette vedono. Un aumento di 5 °C nell'ambiente locale costa circa 5 °C alla giunzione, che spesso è l'intero margine termico.
Regole di canalizzazione che reggono in produzione
Sigilla le punte delle alette, non l'intero dissipatore
La caratteristica del condotto di maggior valore è un deflettore che tocca o quasi tocca le punte delle alette. Un gioco di 1–2 mm sulle punte è un obiettivo di produzione ragionevole: abbastanza stretto da sopprimere le perdite, abbastanza largo da sopravvivere alla tolleranza di estrusione, allo spessore dell'anodizzazione e all'accumulo di assemblaggio. Sotto 1 mm inizi a pagarlo in scarti e rilavorazioni.
Canalizza sia l'ingresso che l'uscita
Molti progetti deflettono solo il lato di scarico. Questo lascia comunque l'ingresso che aspira da un plenum a bassa resistenza. Un condotto completo dall'ingresso all'uscita — spesso un singolo guscio stampato o stampato — è circa due volte più efficace di un deflettore solo di scarico allo stesso costo di materiale.
Mantieni costante la sezione trasversale del condotto
Un condotto che si restringe prima delle alette aumenta la velocità ma anche la caduta di pressione, e la ventola muove meno aria. Per la maggior parte delle ventole assiali, un condotto ad area costante con un breve imbocco arrotondato è il compromesso migliore. Riserva i condotti convergenti ai soffianti, che gestiscono la pressione statica molto meglio.
Rispetta la zona morta della ventola
Le ventole assiali hanno una regione a bassa velocità al mozzo e perdite agli angoli. Se l'ingresso del condotto si trova direttamente sulla ventola, l'ombra del mozzo cade al centro del pacco di alette. Sposta il dissipatore, aggiungi un breve spazio di plenum di 5–10 mm, o accetta che le alette centrali siano più calde e progetta lo spessore della base di conseguenza.
Densità delle alette, caduta di pressione e compromesso del bypass
La densità delle alette è dove canalizzazione e progettazione termica si incontrano. Alette strette aumentano l'area superficiale ma anche la caduta di pressione, che spinge più aria nel percorso di bypass — a meno che il condotto non sia sigillato.
| Passo delle alette | Alette per 40 mm | Velocità frontale tipica | Caduta di pressione | Note |
|---|---|---|---|---|
| 2,0 mm | 20 | 3–6 m/s | Bassa | Indulgente; buono con ventole deboli |
| 1,5 mm | 26 | 3–5 m/s | Moderata | Punto ottimale comune per dissipatori canalizzati |
| 1,0 mm | 40 | 2–4 m/s | Alta | Richiede condotto sigillato e ventola capace di pressione |
| 0,6 mm | 66 | 1,5–3 m/s | Molto alta | Alette skived o incollate; territorio da soffiante |
I valori sono indicativi per alette in alluminio alte 25–40 mm. La regola pratica: man mano che il passo delle alette si stringe, il condotto deve migliorare, non solo la ventola. Un'estrusione con passo 1,0 mm in un plenum aperto spesso ha prestazioni inferiori a un'estrusione con passo 2,0 mm in un condotto sigillato, a un costo maggiore.
Quando passare ad altre tecnologie per le alette
I profili estrusi gestiscono bene passi fino a circa 1,0–1,5 mm e sono i più economici per unità in volume. Sotto quella soglia, le filiere di estrusione diventano fragili e la resa cala. A quel punto, considera costruzione skived o a alette incollate o una base a camera di vapore per dispositivi ad alto flusso. Se il tuo budget è il vincolo piuttosto che il passo, le nostre note su riduzione dei costi senza perdere margine termico coprono dove il materiale può essere rimosso in sicurezza.
Un esempio pratico: modulo di alimentazione da 150 W
Considera un modulo da 150 W con un ingombro di 60 × 60 mm, una ventola assiale da 80 mm a 40 CFM e un aumento target da case ad ambiente di 25 °C.
1. Base, senza condotto. Circa il 40% del flusso d'aria attraversa le alette. Flusso effettivo ≈ 16 CFM. L'aumento misurato si attesta intorno a 38 °C — fuori budget.
2. Aggiungi un deflettore sigillato. Il flusso effettivo sale a circa 36 CFM. L'aumento scende a circa 24 °C. Nessuna modifica all'estrusione.
3. Poi ottimizza l'estrusione. Con il condotto in posizione, stringere il passo da 2,0 mm a 1,5 mm e aggiungere 8 mm di altezza delle alette guadagna altri 3–4 °C, perché la caduta di pressione extra non spinge più l'aria in un percorso di bypass.
La lezione è generale: prima la canalizzazione, poi l'estrusione. I team che invertono l'ordine spendono denaro in attrezzature per risolvere il problema sbagliato. Questo schema si ripresenta ripetutamente nel raffreddamento di alimentatori e moduli industriali, dove la geometria dell'involucro di solito domina il risultato termico.
Tolleranze di produzione che influenzano l'adattamento del condotto
Un condotto funziona solo se le parti contro cui sigilla sono dimensionalmente prevedibili.
| Caratteristica | Tolleranza tipica | Perché è importante |
|---|---|---|
| Planarità delle punte delle alette | ±0,10 mm | Determina il gioco realizzabile sulle punte |
| Planarità della base | ±0,05 mm | Contatto con il dispositivo o TIM |
| Passo delle alette | ±0,05 mm | Distribuzione del flusso d'aria attraverso il pacco |
| Posizione dei fori di montaggio | ±0,10 mm | Allineamento di condotto e ventola |
| Altezza complessiva | ±0,15 mm | Gioco con il tetto del condotto |
BQUQ mantiene ±0,005 mm sulle caratteristiche lavorate con CNC dove l'interfaccia lo richiede, e tolleranze di estrusione standard altrove — il punto è specificare la tolleranza stretta solo dove il condotto sigilla effettivamente. Applicare tolleranze troppo strette alle punte delle alette su un'estrusione da 200 mm aggiunge costo senza ritorno termico. I nostri dissipatori lavorati con CNC coprono i casi con interfaccia lavorata; i profili estrusi gestiscono il campo di alette.
Scelte di materiale e finitura per dissipatori canalizzati
Una volta controllato il flusso d'aria, la selezione del materiale diventa semplice. L'estrusione in alluminio è il default per dissipatori canalizzati a convezione forzata: leggero, economico e adeguato per la maggior parte delle densità di flusso sotto 50 W/cm² alla base. Basi in rame o inserti in rame aiutano quando la fonte di calore è piccola e concentrata, poiché la resistenza di diffusione — non la convezione — è il limite.
L'anodizzazione aggiunge un sottile strato di ossido che migliora leggermente l'emissività ma non fa nulla di significativo in un percorso a convezione forzata canalizzato. L'anodizzazione nera è di solito specificata per aspetto o resistenza alla corrosione, non per guadagno termico. Mantieni la decisione sulla finitura separata da quella sul flusso d'aria.
FAQ
D: Quanto bypass è accettabile in un dissipatore a flusso d'aria forzato?
R: Mantieni le perdite di bypass sotto circa il 10% della portata totale della ventola per un progetto ben comportato. Sopra il 20%, il pacco di alette è effettivamente disaccoppiato dalla ventola e aggiungere flusso d'aria guadagna molto poco. Misura confrontando le temperature dell'aria in ingresso e uscita attraverso il dissipatore: un piccolo delta significa che la maggior parte dell'aria sta andando attorno, non attraverso.
D: Un condotto migliora sempre il raffreddamento?
R: No. Un condotto aggiunge caduta di pressione, quindi una ventola debole può muovere notevolmente meno aria complessivamente. La canalizzazione ripaga quando la ventola ha margine di pressione statica e il plenum è grande rispetto al pacco di alette. Se la tua ventola è già al suo limite di pressione, un passo delle alette meno restrittivo è la mossa migliore.
D: Con quale passo delle alette dovrei iniziare per flusso forzato?
R: Inizia con passo 1,5 mm per progetti canalizzati e 2,0 mm per quelli non canalizzati o con deflettori allentati. Questi sono punti di partenza tipici, non regole. Poi misura la velocità frontale e itera. Passi più stretti sotto 1,0 mm generalmente richiedono un condotto sigillato e un soffiante piuttosto che una ventola assiale.
D: Posso stampare in 3D il condotto invece di attrezzarlo?
R: Sì per prototipi e bassi volumi, ed è un modo rapido per validare il gioco sulle punte e la geometria di ingresso. Per la produzione, plastica stampata o lamiera stampata di solito vincono su costo e ripetibilità dimensionale. I condotti stampati possono anche deformarsi o scorrere vicino a zone di scarico calde, quindi verifica a temperatura.
D: Come faccio a sapere se il mio problema è il condotto o il dissipatore?
R: Esegui un test: sigilla temporaneamente le punte delle alette con nastro o schiuma e rimisura. Se le temperature scendono bruscamente, il problema è il bypass e il condotto è la soluzione. Se le temperature si muovono appena, il pacco di alette, la diffusione della base o il materiale di interfaccia è il fattore limitante.
Risorse correlate
- Informazioni su BQUQ e la nostra fabbrica a Dongguan: /about/
- Gamma completa di dissipatori: /heat-sinks/
- Profili di dissipatori in alluminio estruso: /extruded-heat-sinks/
- Tendenze del settore nella gestione termica: /industry-dynamics/
- Articoli tecnici e guide di progettazione: /bquq-blog/
- Casi di studio: /case/
- Contatta il team di ingegneria: /contact/
Redatto dal team di ingegneria BQUQ. BQUQ (Dongguan) gestisce lavorazioni CNC (±0,005 mm), stampaggio metalli, molle su misura e produzione di dissipatori in un unico stabilimento ISO9001. Acquisto diretto dalla fonte a Dongguan, Cina — preventivo in 12 ore: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


