
I dissipatori CNC vincono per bassi volumi, planarità della base, rame e geometrie impossibili per l‘estrusione. BQUQ (ISO9001, Dongguan) preventiva in 12 ore.
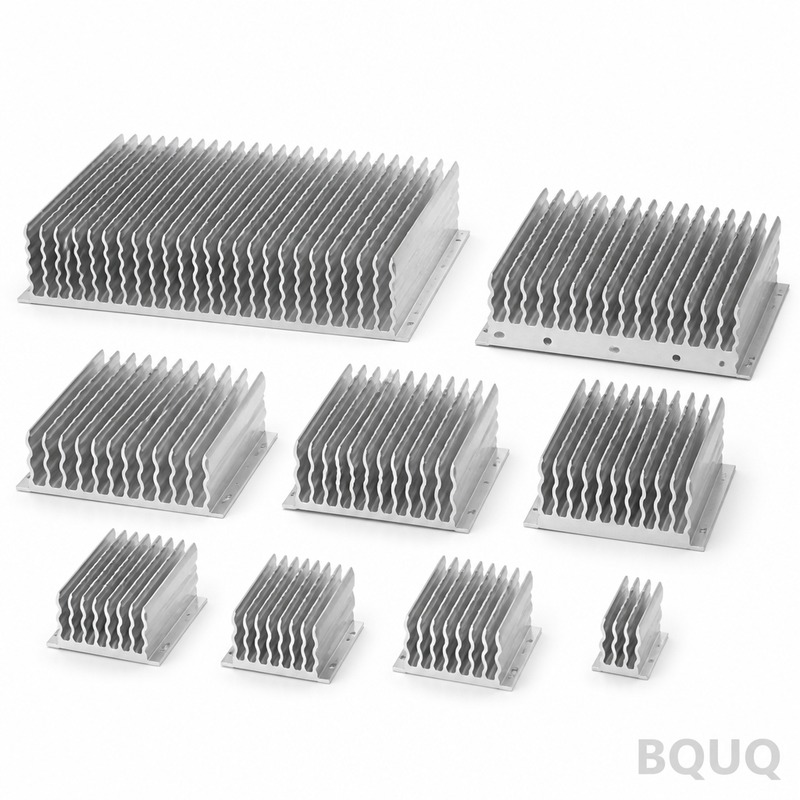
Dissipatori CNC: quando la lavorazione supera l'estrusione
La lavorazione CNC supera l'estrusione quando la quantità è bassa, la base richiede una precisione reale, il materiale è il rame, o la geometria è impossibile per uno stampo — prototipi e brevi serie sotto il migliaio di pezzi, basi che richiedono planarità e tasche, alette radiali o incrociate, e parti più spesse o complesse di qualsiasi profilo. Oltre questo, se esiste un profilo di estrusione o uno stampo è giustificato, l'estrusione vince sul costo per pezzo; il punto di pareggio è una questione di quantità e geometria, non di qualità.
Un dissipatore lavorato a CNC parte da un blocco pieno di alluminio o rame e le sue alette vengono tagliate con frese a candela. Sembra dispendioso — e per forme semplici in grandi volumi lo è. Ma la lavorazione offre tre cose che l'estrusione non può vendere a buon mercato: nessun impegno di attrezzaggio, precisione sulle superfici che toccano il dispositivo, e libertà geometrica. Ognuna di queste vale denaro reale sul pezzo giusto.
Quando la lavorazione è la scelta giusta
Quattro situazioni indicano la lavorazione prima di qualsiasi discussione sullo stampo. Primo, bassa quantità: senza stampo di estrusione da ammortizzare, una serie di 50 pezzi di dissipatori lavorati è spesso più economica del solo stampo per un profilo personalizzato. Secondo, precisione: una base che deve essere piana per mantenere uno strato sottile di TIM funzionante, con tasche di montaggio e fori posizionati rispetto al dispositivo — le caratteristiche lavorate mantengono tolleranze che nessuna superficie estrusa può garantire. Terzo, rame: il rame si estrude male ed è quasi sempre lavorato o raschiato (skived) invece. Quarto, geometria: alette in due direzioni, alette radiali attorno a un cilindro, alette incrociate o a pin, basi a gradini e canali chiusi sono tutti territori della lavorazione.
| Situazione | Percorso estruso | Percorso lavorato a CNC |
|---|---|---|
| 100 pezzi, nessun profilo esistente | Nuovo stampo $1.000+ — antieconomico | Nessun attrezzaggio; vince la lavorazione |
| 1.000 pezzi, profilo standard esistente | Taglio a misura — più economico | La lavorazione perde sul costo |
| 5.000 pezzi, profilo personalizzato | Lo stampo si ammortizza in centesimi — vince | Lavorazione solo per basi complesse |
| Pezzo in rame, qualsiasi quantità | Non pratico | Lavorazione o skiving standard |
| Planarità base ≤ 0,1 mm + tasche | Richiede comunque lavorazione | Lavorato direttamente |
In sintesi: l'albero decisionale è breve. Profilo esistente o volume reale — estrusione. Altrimenti — lavorazione. E quando l'interfaccia termica richiede una base piana, con tasche e fori di precisione, la risposta è spesso ibrida: una sezione di alette estrusa con una base lavorata, che combina alette economiche con precisione meccanica.
La geometria che l'estrusione non può creare
L'estrusione spinge il metallo attraverso una sezione trasversale fissa, il che significa che ogni aletta corre per l'intera lunghezza in una direzione. La lavorazione taglia con un utensile che si muove su tre assi, quindi le alette possono correre in due direzioni (taglio incrociato), irradiarsi verso l'esterno da un cilindro, assottigliarsi, essere a gradini o fermarsi prima dei bordi. Le alette a pin — schiere di piccoli pin quadrati o rotondi — sono una specialità della lavorazione che supera le alette diritte nei design compatti ad aria forzata perché l'aria può girare tra i pin invece di incanalarsi.
| Geometria | Estrusione | Lavorazione CNC |
|---|---|---|
| Alette parallele diritte | Sì | Sì |
| Alette incrociate o bidirezionali | No | Sì |
| Alette radiali su un cilindro | No | Sì |
| Schiere di alette a pin | No | Sì |
| Alette a gradini o rastremate | Limitata | Sì |
| Alette su due facce opposte | No (due stampi) | Sì, una classe di setup |
| Canale chiuso o cavità nella base | No | Sì (tasche) |
In sintesi: se il tuo ingombro forza alette in più di una direzione, la decisione di processo è già presa — nessuno stampo può produrlo, e la lavorazione (o l'unione di sezioni di alette separate) è l'unica via. È qui che un dissipatore lavorato smette di essere un compromesso e diventa la tecnologia abilitante per l'intero design termico.
Precisione dove paga
L'interfaccia termica vive sulla base, ed è lì che i dissipatori lavorati giustificano il loro prezzo. Una base lavorata può essere mantenuta piana a circa 0,05 mm o meglio su 100 mm — un ordine di grandezza più stretto di una superficie estrusa — il che consente a un sottile strato di grasso o a cambiamento di fase di fare il suo lavoro invece di colmare i traferri d'aria. I modelli di fori, le sedi e le tasche sono posizionati rispetto all'impronta del dispositivo con tolleranze di lavorazione normali di ±0,05 mm o più strette, quindi l'assemblaggio è ripetibile da unità a unità.
| Caratteristica | Capacità tipica di lavorazione | Perché è importante termicamente |
|---|---|---|
| Planarità della base | ≤ 0,05 mm per 100 mm | Strato TIM sottile e uniforme |
| Posizione fori di montaggio | Classe ±0,05 mm | Pressione di serraggio ripetibile |
| Tasche e sedi | Classe ±0,05 mm | Alloggiamento componenti, hardware prigioniero |
| Finitura superficiale sulla base | Ra 0,8–1,6 µm tipico | Resistenza di contatto costante |
| Spessore aletta (fresata) | ~0,8 mm e oltre | Schiere dense senza limiti di stampo |
In sintesi: ogni 0,05 mm di errore di planarità o ondulazione della base diventa un traferro d'aria sotto il dispositivo, e l'aria è il peggior materiale di interfaccia termica nell'edificio. Specifica la planarità della base sul disegno e il centro di lavoro la garantisce; la stessa caratteristica su un'estrusione è comunque un'operazione di fresatura separata, quindi pagarla una volta come parte lavorata è spesso più economico che pagarla due volte.
Realtà dei costi: quando la lavorazione vince e perde
I dissipatori lavorati non hanno costi di stampo, il che li rende imbattibili a basso volume, ma pagano per ogni millimetro cubo di metallo rimosso e per ogni minuto di tempo mandrino. Un semplice blocco di alluminio 100 × 100 × 40 mm con alette diritte potrebbe essere lavorato in pochi minuti; una fitta schiera di alette a pin in rame può richiedere un'ora. Come guida di pianificazione, i dissipatori in alluminio lavorati si collocano tipicamente in una fascia di costo per pezzo più alta rispetto alle estrusione equivalenti finché lo stampo di estrusione non è ammortizzato — il punto di pareggio si trova di solito tra poche centinaia e poche migliaia di pezzi a seconda della complessità del profilo.
| Percorso | Attrezzaggio | Andamento costo per pezzo | Migliore adattamento |
|---|---|---|---|
| Estrusione, profilo standard | Nessuno | Più basso a qualsiasi volume | Forme standard |
| Estrusione, nuovo stampo | $900–2.500 | Cala rapidamente dopo ~500 m | Personalizzato ad alto volume |
| Lavorato a CNC, alluminio | Nessuno | Piatto, guidato dal tempo macchina | Brevi serie, basi complesse |
| Lavorato a CNC, rame | Nessuno | Alto (materiale + tempo) | Diffusione locale ad alto flusso |
| Ibrido: alette estruso + base lavorata | Stampo + lavorazione | Medio | Interfaccia di precisione a volume |
In sintesi: quando il disegno richiede una base piatta, con tasche e multifunzionale, confronta onestamente l'ibrido con la lavorazione completa — un'estrusione standard con base lavorata può catturare sia alette economiche che precisione meccanica. Per qualsiasi cosa sotto il punto di pareggio, o qualsiasi parte in rame, o qualsiasi geometria bidirezionale, la lavorazione CNC completa dal pieno è la risposta pragmatica, ed è il percorso che BQUQ esegue sulla sua linea di dissipatori lavorati a CNC — centri di lavoro nella stessa fabbrica di Dongguan che taglia anche dissipatori estrusi, quindi la raccomandazione di processo segue il disegno piuttosto che l'attrezzatura disponibile. Invia il file della parte con quantità e requisiti termici a sc@bquq.com per un preventivo entro 12 ore lavorative; la guida sui fattori di costo dei dissipatori spiega come si accumulano i livelli di prezzo se vuoi vedere i calcoli prima.
Domande frequenti
D: Quando dovrei scegliere un dissipatore lavorato a CNC rispetto a uno estruso?
R: Per prototipi e brevi serie sotto il migliaio di pezzi (nessun costo di stampo), parti in rame, basi che richiedono planarità sotto ~0,1 mm con tasche e fori precisi, e qualsiasi geometria che l'estrusione non può produrre — alette incrociate, radiali o a pin. A volume con un profilo adatto, l'estrusione vince sul prezzo.
D: Quanto limita la lavorazione CNC la geometria delle alette?
R: Le alette lavorate possono essere più sottili dei limiti di estrusione — circa 0,8 mm e oltre con utensili standard — e possono correre in qualsiasi direzione l'utensile possa raggiungere. Le fessure profonde e strette sono limitate dalla lunghezza e dal diametro dell'utensile; una fessura più profonda di circa 10–15 volte la sua larghezza richiede utensili speciali o elettroerosione (EDM).
D: Un dissipatore lavorato è termicamente migliore di uno estruso?
R: Non automaticamente — le prestazioni derivano dall'area delle alette e dal flusso d'aria, non da come sono state fatte le alette. La lavorazione vince termicamente dove abilita geometrie che l'estrusione non può creare (alette a pin, alette bidirezionali) e dove la planarità della base migliora l'interfaccia tra dispositivo e dissipatore.
D: Perché i dissipatori in rame sono solitamente lavorati piuttosto che estrusi?
R: Il rame ha una scarsa estrudibilità — le forze di pressa sono elevate, la vita dello stampo è breve e le dimensioni del profilo sono limitate. La maggior parte dei dissipatori in rame è lavorata da piastra, raschiata (skived) o formata da lamiera di rame, motivo per cui il rame appare principalmente dove la sua conducibilità giustifica il costo.
D: Posso combinare una sezione di alette estrusa con una base lavorata?
R: Sì, ed è spesso il valore termico più intelligente a volume moderato: l'estrusione produce le alette a basso costo, poi una passata di lavorazione appiattisce la base, fora i fori e taglia eventuali tasche. Il giunto tra i due è la questione di design — brasatura, epossidica o assemblaggio meccanico hanno ciascuno la propria penalità termica.
Articoli correlati
- heat-sink-cost-factors — Altro dalla serie di ingegneria BQUQ Thermal Management.
- heat-sink-extrusion-design-guide — Altro dalla serie di ingegneria BQUQ Thermal Management.
- heat-sink-selection-workflow — Altro dalla serie di ingegneria BQUQ Thermal Management.
Risorse correlate
- Chi è BQUQ: una fabbrica sorgente certificata ISO9001 a Dongguan che gestisce quattro linee di produzione sotto lo stesso tetto.
- Dissipatori e parti termiche: opzioni estruso, lavorate a CNC e stampate dalla linea termica — dissipatori estrusi, dissipatori lavorati a CNC, dissipatori stampati.
- Tendenze di settore: analisi di produzione, mercato dei materiali e approvvigionamento per gli acquirenti.
- Articoli tecnici: guide di ingegneria e confronti di processo — altro da dove viene questo articolo.
- Hub FAQ: risposte rapide su CNC, stampaggio, molle e dissipatori.
- Casi di studio: parti reali e numeri reali da progetti che abbiamo ingegnerizzato e consegnato.
- Contattaci: invia il tuo disegno e ottieni un preventivo entro 12 ore lavorative.
Autore: BQUQ Engineering Team. BQUQ è una fabbrica sorgente certificata ISO9001 a Dongguan, Cina, che gestisce linee di lavorazione CNC, stampaggio metalli, molle personalizzate, dissipatori e pinze sotto lo stesso tetto. Invia disegni a sc@bquq.com o WhatsApp +86 13713157787 per un preventivo entro 12 ore lavorative. www.bquq.com


