
Il costo dei dissipatori dipende da trafiliera, estrusione, lavorazione e finitura. Spiegazione dei costi e dei punti di pareggio per quantità. BQUQ (ISO9001, Dongguan) preventivi in 12 ore.
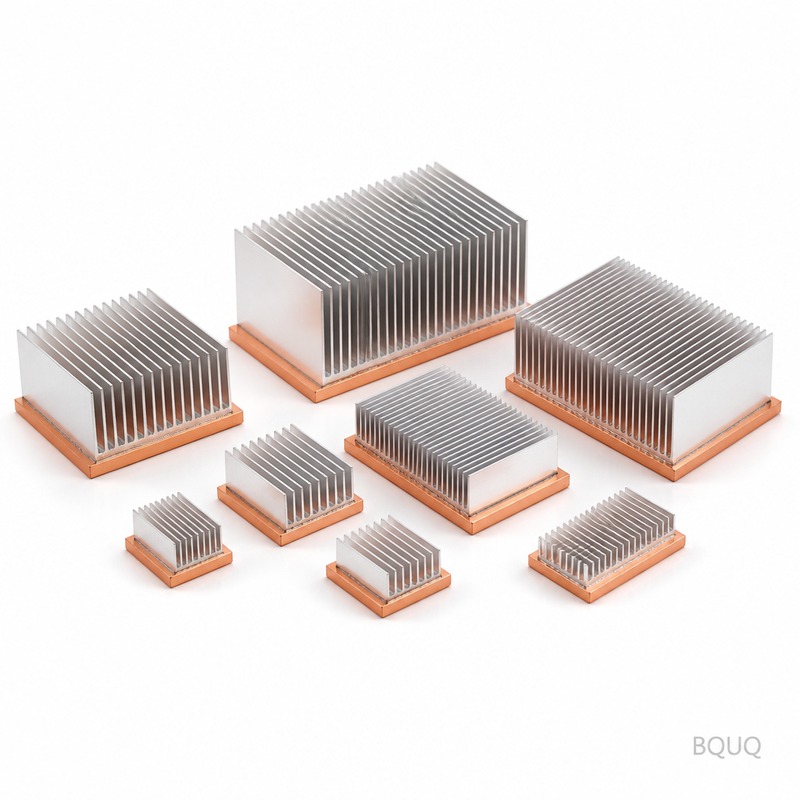
Cosa Determina il Costo dei Dissipatori: Trafiliera, Estrusione, Lavorazione e Finitura
Il costo di un dissipatore è la somma di quattro decisioni: l'attrezzatura (la trafiliera o la sua assenza), l'estrusione o il materiale grezzo, le operazioni di lavorazione che trasformano il profilo grezzo in un pezzo finito e la finitura superficiale. Un dissipatore estruso tagliato su misura può costare $1–5 a volume; aggiungendo una trafiliera personalizzata, fresatura della base, foratura e anodizzazione nera, la stessa impronta può arrivare a $5–20 finché la trafiliera non viene ammortizzata. La competenza sta nel sapere quale strato sta assorbendo il tuo budget.
I dissipatori sembrano semplici — un blocco di alluminio con alette — quindi gli acquirenti sono spesso sorpresi dalla differenza di prezzo tra due pezzi visivamente simili. La differenza non è quasi mai magia; è la matematica delle quantità di attrezzaggio e il tempo macchina nascosto nella geometria. Questa guida scompone il prezzo strato per strato così puoi vedere esattamente dove vanno i soldi e quali leve li muovono davvero.
Strato 1: Attrezzaggio — La Trafiliera o la Sua Assenza
I profili estrusi richiedono una trafiliera di estrusione, e le trafile costano denaro reale perché sono utensili in acciaio di precisione tagliati sulla tua sezione trasversale esatta. Una trafiliera tipica per profilo di dissipatore costa tra $900 e $2.500 a seconda della complessità, con un secondo set di trafile per "stiro/raddrizzatura" e campioni di produzione che aggiungono un po' di più al primo ordine. La trafiliera è un costo fisso distribuito su ogni metro che estruderai mai, il che rende la sua quota per pezzo un puro gioco di quantità.
| Metodo di costruzione | Costo attrezzaggio (tip.) | Quando la matematica funziona |
|---|---|---|
| Estrusione, profilo stock esistente | Nessuno (tra filiera esistente) | Qualsiasi quantità; più economico per pezzo |
| Estrusione, nuova trafiliera personalizzata | $900–2.500 | ~500+ m/anno o programma pluriennale |
| Lavorazione CNC da pieno | Nessuno (solo programmazione) | Prototipi e brevi serie, basi complesse |
| Alette stampate/piegate | Stampo $2.000–8.000+ | 50.000–100.000+ pezzi/anno |
| Alette bonded/skived | Attrezzatura + utensili di incollaggio | Alte prestazioni, volume moderato |
Da ricordare: la trafiliera è una scommessa sul volume. Se il programma è di 200 pezzi in totale, una trafiliera da $1.500 aggiunge $7,50 per pezzo prima ancora di tagliare qualsiasi metallo — quasi sempre peggio della lavorazione da pieno. Se il programma produce 50.000 pezzi all'anno, la stessa trafiliera costa $0,03 per pezzo e diventa quasi gratuita. Non confrontare mai un preventivo per estrusione con uno per lavorazione senza dividere la trafiliera per la tua quantità reale.
Strato 2: Materiale ed Estrusione
L'estrusione stessa è prezzata per chilogrammo di alluminio più un costo di lavorazione che riflette la difficoltà del profilo. Un profilo semplice e simmetrico viene lavorato velocemente; un profilo alto con alette sottili viene lavorato lentamente e consuma la vita della trafiliera. La lega conta meno di quanto ci si aspetti sul prezzo — la 6063-T5 è la lega termica di estrusione predefinita e costa più o meno come la 6061 nella maggior parte delle fonderie — ma la difficoltà del profilo muove il prezzo in modo significativo. Dopo l'estrusione, il profilo viene tagliato a misura, ed è lì che ogni operazione successiva fa salire davvero il costo per pezzo.
| Caratteristica del profilo | Effetto sul costo di estrusione | Note |
|---|---|---|
| Profilo semplice piatto o a blocco | Base | Velocità di pressa più alta |
| Profilo alettato, passo ≥ 6 mm | +0–15% | Profili termici standard |
| Alette dense, passo < 4 mm | +15–40% | Pressa più lenta, maggiore usura trafiliera |
| Pareti sottili sotto ~1,5 mm | +20–50% | Difficile da riempire, controllo dimensionale compromesso |
| Asimmetria o linguette sottili | +10–30% | Flusso del metallo più difficile da bilanciare |
Da ricordare: il costo di estrusione segue la difficoltà di spingere il metallo attraverso la trafiliera, e i profili densi o a parete sottile pagano due volte — una nella velocità di pressa e una nella manutenzione della trafiliera. Se le tue alette richiedono un passo inferiore a ~4 mm, chiediti se il requisito prestazionale è reale prima di pagare il sovrapprezzo di estrusione; la risposta è spesso allargare le alette e aggiungere una ventola.
Strato 3: Lavorazione — Dove si Crea il Costo per Pezzo
Molto pochi dissipatori vengono spediti come semplice estruso. La maggior parte richiede taglio a misura, fresatura della base per la planarità, foratura e maschiatura dei fori di montaggio e talvolta tasche, gradini o bossoli di montaggio. Ognuna di queste operazioni è tempo macchina, e il tempo macchina è il costo controllabile più grande nella struttura. Il taglio a misura con sega è l'operazione più economica e si applica a ogni pezzo; la fresatura della base per la planarità comporta un sovrapprezzo da basso a moderato, necessario ovunque un dispositivo di potenza dipenda da un buon contatto TIM; la foratura e la maschiatura dei fori di montaggio è un'altra voce da bassa a moderata nella maggior parte dei gruppi. Tasche, gradini e svasature per alloggiamenti di componenti spingono nella fascia moderata, e una richiesta di planarità stretta come ≤ 0,1 mm su 100 mm su una faccia IGBT o modulo aggiunge un sovrapprezzo moderato perché richiede un fissaggio stabile e un'ispezione reale. La lavorazione CNC completa del profilo da pieno si colloca al vertice della fascia di costo e guadagna il suo prezzo solo su brevi serie o geometrie complesse.
Da ricordare: ogni operazione aggiuntiva è una voce nel preventivo, quindi il design del dissipatore più economico è quello con il minor numero di caratteristiche post-estrusione. Combina le operazioni dove puoi — una singola faccia fresata che funge sia da superficie TIM che da riferimento per la foratura dei fori è più economica di due caratteristiche con tolleranze separate.
Strato 4: Finitura e Struttura del Prezzo Finale
L'anodizzazione è la finitura standard dei dissipatori, ed è anche dove le richieste estetiche gonfiano i costi. L'anodizzazione trasparente o nera su estrusi aggiunge tipicamente un importo modesto per pezzo che scala con la superficie; la mascheratura per anodizzazione selettiva, la corrispondenza cromatica stretta o le superfici cosmetiche Classe A aggiungono costi di movimentazione e scarto sproporzionati rispetto al loro valore ingegneristico. Sul lato termico, l'anodizzazione nera aiuta davvero i design a convezione naturale, quindi la scelta della finitura dovrebbe seguire la modalità di raffreddamento, non il reparto marketing.
| Finitura o extra | Nota sul costo tipico | Valore ingegneristico |
|---|---|---|
| Nessuna (finitura da laminazione) | Gratuita | Va bene sotto aria forzata |
| Anodizzazione trasparente | Costo aggiuntivo basso | Protezione dalla corrosione, standard |
| Anodizzazione nera | Costo aggiuntivo basso–moderato | Vantaggio reale in convezione naturale (irraggiamento) |
| Mascheratura per anodizzazione selettiva | Costo aggiuntivo moderato | Solo per superfici di montaggio conduttive |
| Superficie cosmetica Classe A | Costo aggiuntivo alto | Raramente necessaria su un dissipatore |
| Cromatazione/conversione | Costo aggiuntivo basso | Percorsi di messa a terra elettrica, corrosione |
Da ricordare: combina i quattro strati in un'unica visione e la struttura dei prezzi diventa leggibile. Di seguito è riportata una struttura indicativa per un dissipatore estruso di medie dimensioni a diverse quantità — tratta i numeri come intervalli, non come preventivi, perché il tuo disegno determina il valore reale.
| Scenario (classe media 100 × 100 mm) | 50 pz | 500 pz | 5.000 pz |
|---|---|---|---|
| Profilo stock esistente, solo taglio a misura | $4–8 | $2–4 | $1–2,5 |
| Profilo esistente + fresatura base + fori + anodizzazione nera | $8–18 | $4–8 | $2,5–5 |
| Nuova trafiliera personalizzata + lavorazione + anodizzazione (trafiliera ammortizzata) | $20–40 | $6–12 | $3–6 |
| Lavorazione CNC da pieno, base complessa | $15–40 | $8–18 | $5–12 |
Da ricordare: la quantità comprime ogni strato tranne materiale e tempo macchina. Il più grande risparmio singolo sulla maggior parte dei programmi non è la negoziazione — è scegliere il metodo di costruzione che corrisponde al volume annuale reale, che è esattamente la conversazione da avere con la fabbrica prima di tagliare qualsiasi trafiliera. Una fabbrica che gestisce dissipatori estrusi, dissipatori lavorati a CNC e dissipatori stampati sotto lo stesso tetto può guidare quella decisione senza gonfiare i prezzi; la nostra guida alla progettazione dell'estrusione dei dissipatori copre i limiti del profilo che mantengono sotto controllo il costo della trafiliera e il prezzo di estrusione.
Domande Frequenti
D: Quanto costa una trafiliera personalizzata per estrusione di dissipatori?
R: Una trafiliera tipica per profilo di dissipatore costa all'incirca $900–2.500 a seconda di dimensioni e complessità, con lavoro di campionatura e raddrizzatura che si aggiunge al primo ordine. La trafiliera è un costo una tantum che diventa trascurabile una volta che il volume supera qualche migliaio di metri di profilo.
D: Perché il preventivo per il mio dissipatore in piccola quantità è così costoso?
R: Perché i costi fissi — ammortamento della trafiliera (se presente), programmazione, attrezzaggio e ispezione del primo articolo — sono distribuiti su pochi pezzi, e le brevi tirature di estrusione pagano un minimo di addebito. A 50 pezzi, la lavorazione da pieno spesso batte l'estrusione; a 5.000 pezzi lo stesso design può scendere a un terzo del prezzo unitario.
D: L'anodizzazione nera aumenta di molto il costo del dissipatore?
R: L'anodizzazione nera aggiunge solo un costo aggiuntivo modesto per pezzo sugli estrusi standard, anche se scala con la superficie. Migliora anche genuinamente le prestazioni in convezione naturale attraverso l'irraggiamento, quindi di solito è la finitura giusta per i design passivi — e il posto sbagliato per tagliare i costi.
D: Qual è il modo più economico per produrre un dissipatore?
R: Usa un profilo di estrusione stock esistente, tagliato a misura, senza lavorazioni successive oltre a quelle realmente necessarie per il gruppo. Ogni operazione aggiunta — fresatura base, foratura, maschiatura, anodizzazione, imballaggio per superfici cosmetiche — aggiunge uno strato di costo con una ragione ingegneristica reale dietro.
D: Quando lo stampaggio diventa più economico dell'estrusione per i dissipatori?
R: Tipicamente sopra circa 50.000–100.000 pezzi all'anno, dove il costo dello stampo per lamiera si ammortizza a quasi zero e le alette sottili possono essere formate da bobina. Sotto quel volume, la costruzione estrusa o lavorata a CNC vince quasi sempre sul costo totale.
Articoli Correlati
- cnc-machined-heat-sinks-guide — Altro dalla serie di ingegneria sulla gestione termica BQUQ.
- heat-sink-extrusion-design-guide — Altro dalla serie di ingegneria sulla gestione termica BQUQ.
- heat-sink-fin-design-guidelines — Altro dalla serie di ingegneria sulla gestione termica BQUQ.
Risorse Correlate
- Chi è BQUQ: una fabbrica sorgente certificata ISO9001 a Dongguan che gestisce quattro linee di produzione sotto lo stesso tetto.
- Dissipatori e parti termiche: opzioni estrusi, lavorati a CNC e stampati dalla linea termica — dissipatori estrusi, dissipatori lavorati a CNC, dissipatori stampati.
- Tendenze del settore: produzione, mercato dei materiali e analisi di approvvigionamento per gli acquirenti.
- Articoli tecnici: guide di ingegneria e confronti di processo — altro da cui proviene questo articolo.
- Hub FAQ: risposte rapide su CNC, stampaggio, molle e dissipatori.
- Casi di studio: pezzi reali e numeri reali da progetti che abbiamo ingegnerizzato e consegnato.
- Contattaci: invia il tuo disegno e ricevi un preventivo entro 12 ore lavorative.
Autore: BQUQ Engineering Team. BQUQ è una fabbrica sorgente certificata ISO9001 a Dongguan, Cina, che gestisce linee di lavorazione CNC, stampaggio metalli, molle personalizzate, dissipatori e pinze sotto lo stesso tetto. Invia i disegni a sc@bquq.com o WhatsApp +86 13713157787 per un preventivo entro 12 ore lavorative. www.bquq.com


