
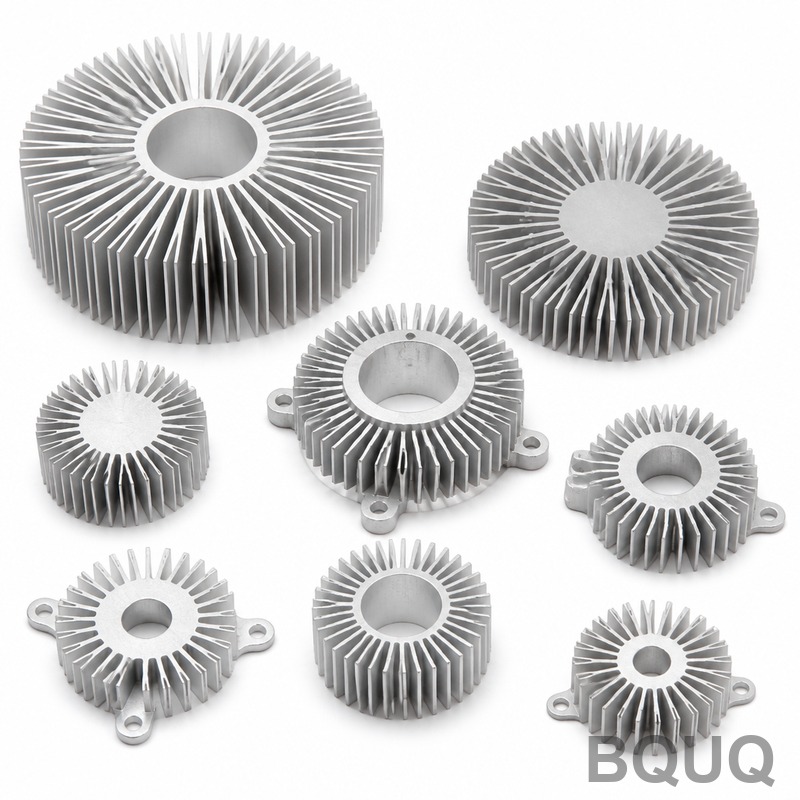
Checklist di progettazione del dissipatore di calore: dai watt alla produzione
Risposta breve: inizia con i watt che devi smaltire e lo spazio che hai. Un'estrusione in alluminio a convezione naturale gestisce tipicamente 0,5–2 W per 10 mm di altezza dell'aletta per 100 mm di lunghezza, ma l'unico numero che conta è la resistenza termica richiesta in °C/W. Dividi l'aumento di temperatura consentito per il wattaggio, sottrai le perdite di interfaccia e di diffusione, poi progetta alette, spessore della base e materiale in base a ciò che rimane. Conferma che il profilo possa effettivamente essere estruso, lavorato o stampato, e blocca la finitura prima dell'attrezzaggio. BQUQ quota dissipatori di calore su misura in 12 ore lavorative da un unico stabilimento ISO9001 a Dongguan.
Perché il numero di watt ti inganna?
La maggior parte dei progetti di dissipatori di calore inizia con un singolo dato: "dobbiamo dissipare 40 W". Quel numero quasi mai racconta tutta la storia. Ciò che conta è il wattaggio continuo, il wattaggio di picco, il ciclo di lavoro e quanto dura il picco.
Un carico costante di 40 W e un impulso di 40 W che dura 200 ms sono problemi termici completamente diversi. Il primo richiede un dissipatore dimensionato per la conduzione in regime stazionario. Il secondo può essere soddisfatto dalla sola massa termica, con il dissipatore che funge da tampone anziché da radiatore.
Costruisci un profilo di carico, non un singolo numero
Prima di qualsiasi lavoro sulla geometria, annota:
- Potenza continua (W) e potenza di picco (W)
- Durata del picco e ciclo di lavoro
- Intervallo di temperatura ambiente, incluso il caso peggiore all'interno di un involucro
- Temperatura massima consentita del componente (giunzione, case o superficie)
- Flusso d'aria disponibile: assente, assistito da ventola o condotto forzato
Se non riesci a compilare tutti e cinque i punti, stai progettando alla cieca. La maggior parte dei guasti per surriscaldamento risale a un'assunzione ottimistica sulla temperatura ambiente, non a un'aletta mal sagomata.
Converti in resistenza termica richiesta
L'equazione che governa è semplice:
R_totale = (T_componente_max − T_ambiente) / P
Se un dispositivo deve rimanere sotto i 95 °C in un ambiente a 45 °C mentre dissipa 30 W, il percorso termico totale deve essere inferiore a 1,67 °C/W. Quel budget è condiviso tra giunzione-case, materiale di interfaccia, diffusione attraverso la base e convezione verso l'aria. Una ripartizione realistica per un modulo di media potenza potrebbe essere questa:
| Elemento del percorso | Quota tipica del budget | Note |
|---|---|---|
| Giunzione-case | 20–35% | Fissata dal package del dispositivo |
| Materiale di interfaccia | 5–15% | Dipende dal TIM e dalla pressione di montaggio |
| Diffusione nella base | 10–20% | Cresce con una sorgente piccola su una base grande |
| Convezione verso l'aria | 40–60% | La parte che effettivamente progetti |
Nota che il dissipatore stesso raramente ottiene più della metà del budget. Gli ingegneri che progettano prima le alette e verificano l'interfaccia per ultima di solito finiscono per rifare l'attrezzaggio.
Quale materiale dovresti scegliere?
Alluminio e rame dominano per buone ragioni. L'alluminio ha circa un terzo della densità e una frazione del costo; il rame conduce il calore circa 1,7 volte meglio ma pesa tre volte tanto e costa diverse volte di più al chilogrammo.
| Proprietà | Alluminio 6063 | Rame C11000 | Implicazione pratica |
|---|---|---|---|
| Conducibilità termica | ~200 W/m·K | ~390 W/m·K | Il rame diffonde il calore più velocemente |
| Densità | ~2,7 g/cm³ | ~8,9 g/cm³ | Il rame è pesante e costoso |
| Estrudibilità | Eccellente | Scarsa | Il rame si adatta alla skiving, non all'estrusione |
| Costo relativo del materiale | 1× | 3–4× | Rame solo dove vale la pena |
| Uso tipico | Estrusioni, pressofusioni | Alette skived, piastre fredde, heat pipe | I progetti ibridi sono comuni |
Quando il rame è giustificato
Il rame giustifica il suo costo in tre situazioni: flusso termico molto elevato da una sorgente piccola, budget di diffusione ristretti in cui la base deve spostare il calore lateralmente e progetti compatti in cui l'area delle alette è limitata. Una base in rame con alette in alluminio — talvolta chiamata dissipatore con base in rame e alette in alluminio — cattura la maggior parte del beneficio di diffusione a una frazione del costo totale. Questa è un'architettura comune nell'elettronica di potenza e nei moduli LED ad alta luminosità.
Quando l'alluminio vince nettamente
Per qualsiasi cosa al di sopra di circa 100 mm di ingombro con flusso moderato, un dissipatore in alluminio estruso è quasi sempre la risposta giusta. L'estrusione offre profili di alette continui, basso costo unitario in volume e un'eccellente coerenza dimensionale. Se il tuo progetto è un pannello di involucro a convezione naturale, l'estrusione è la scelta predefinita.
Come dimensionare le alette senza tirare a indovinare?
La geometria delle alette è un compromesso tra superficie e flusso d'aria. Più alette significano più area, ma una spaziatura più stretta comporta strati limite più spessi e meno movimento d'aria. Esiste un ottimo, e si sposta a seconda che tu abbia o meno una ventola.
Regole pratiche per la spaziatura delle alette
| Modalità di raffreddamento | Spazio tipico tra le alette | Spessore delle alette | Note |
|---|---|---|---|
| Convezione naturale | 8–12 mm | 1,5–3 mm | Spazi ampi lasciano fuoriuscire l'aria calda |
| Ventola a bassa velocità | 4–8 mm | 1–2 mm | Bilancia l'area con la caduta di pressione |
| Aria forzata ad alta velocità | 1,5–4 mm | 0,6–1,5 mm | Alette dense richiedono una vera pressione statica |
| Piastra fredda a liquido | 0,5–2 mm | 1–2 mm | Geometria del canale guidata dalla portata |
Questi sono punti di partenza, non leggi. Un dissipatore a convezione naturale con spazi tra le alette di 4 mm funzionerà notevolmente più caldo dello stesso profilo a 10 mm, anche se ha più superficie.
Efficienza delle alette e punto di rendimenti decrescenti
Le alette aiutano solo se il calore raggiunge effettivamente la punta. L'efficienza delle alette diminuisce man mano che diventano più alte, sottili e limitate dalla conducibilità. Per le alette in alluminio in aria, l'efficienza spesso scende sotto il 70% una volta che l'aletta supera circa 25–30 mm di altezza con uno spessore di 1,5 mm. Oltre quel punto, aggiungere altezza aggiunge materiale e costo senza prestazioni proporzionali.
Lo spessore della base conta più di quanto si pensi
Una base sottile fa risparmiare peso ma ostacola la diffusione. Per un die piccolo su una base grande, uno spessore della base di 5–10 mm è comune in alluminio. Se stai spostando 200 W da una sorgente di 20 mm × 20 mm, la resistenza di diffusione nella base può facilmente essere il secondo termine più grande del budget dopo la convezione.
Cosa cambia il percorso produttivo?
La stessa geometria termica può essere prodotta in diversi modi, e la scelta influisce su costo, tempi di consegna e rapporto di alette ottenibile.
Estrusione
Ideale per profili a sezione costante in volume. I profili di dissipatori in alluminio estruso possono raggiungere rapporti di aspetto delle alette intorno a 10:1–15:1 a seconda della lega e dello spessore della parete. L'attrezzaggio è un costo una tantum per la filiera; il costo per pezzo cala bruscamente con la quantità. L'estrusione non può produrre fori trasversali, sottosquadri o altezze delle alette variabili lungo la lunghezza senza lavorazioni secondarie.
Skiving
Lo skiving piega o raschia le alette da un blocco pieno, producendo alette molto dense e alte con un'eccellente continuità base-aletta. Si adatta a rame e alluminio dove l'estrusione non può raggiungere la densità di alette richiesta. L'attrezzaggio è inferiore a quello di una filiera, ma il tempo ciclo è maggiore.
Stampaggio e assemblaggi incollati
Per progetti a basso profilo o con spazio limitato, i dissipatori in alluminio stampato e gli assemblaggi con alette incollate permettono di combinare materiali e forme. Le alette incollate consentono una base in rame con alette in alluminio, o alette piegate che concentrano un'area elevata in un involucro poco profondo.
Pressofusione e forgiatura
I dissipatori in alluminio pressofuso gestiscono forme 3D complesse, boss di montaggio e involucri in un unico pezzo, ma la conducibilità termica è inferiore a quella della lega lavorata e lo spessore delle alette deve essere generoso. I dissipatori forgiati offrono densità e conducibilità migliori delle fusioni ma costano di più in attrezzaggio.
Lavorazione CNC
La lavorazione CNC gestisce la base, i fori di montaggio, le tasche per heat pipe, le interfacce critiche per la planarità e la produzione in piccoli lotti. Per dissipatori su misura in cui il profilo non è estrudibile, o dove le quantità sono nell'ordine delle centinaia, lavorare l'intero pezzo è spesso più veloce che aspettare una filiera. BQUQ lavora dissipatori a ±0,005 mm dove la planarità dell'interfaccia è importante.
Quali decisioni su finitura e interfaccia mordono più tardi?
Finitura superficiale e planarità
Una base lavorata con planarità di 0,05 mm e Ra inferiore a 1,6 µm offre un'interfaccia prevedibile. Basi ruvide o deformate costringono a uno spessore maggiore del materiale di interfaccia termica, e ogni 0,1 mm in più di TIM aggiunge resistenza. Se stai incollando o usando un pad a cambiamento di fase, specifica esplicitamente la planarità sul disegno.
Anodizzazione, placcatura e finiture grezze
L'anodizzazione nera aggiunge alcuni micron di beneficio di emissività per convezione naturale e irraggiamento, ma è uno strato dielettrico — non fare affidamento su superfici anodizzate per la messa a terra elettrica. La placcatura in nichel è usata dove contano la saldabilità o la resistenza alla corrosione. La finitura grezza di laminazione è la più economica e spesso adeguata nei progetti ad aria forzata.
Montaggio e integrazione della ventola
La coppia delle viti, le clip a molla e il montaggio della ventola influenzano tutti la pressione di contatto. Un dissipatore con boss di montaggio per ventola progettati fin dall'inizio evita staffe e hardware secondario. Decidi presto se la ventola si monta sul dissipatore o sull'involucro.
Come passi dal prototipo alla produzione?
Convalida con una scheda tecnica termica
Prima di impegnarti nell'attrezzaggio, definisci i criteri di accettazione: wattaggio, ambiente, flusso d'aria, temperatura massima del case consentita e resistenza termica misurata. Una scheda tecnica termica strutturata mantiene allineati fornitore e team di progettazione e previene discussioni del tipo "sembra più fresco".
Prototipo nel materiale reale
I prototipi lavorati dalla lega di produzione si comportano diversamente dai modelli in plastica o resina stampati in 3D. Se hai bisogno di iterazioni rapide, i prototipi lavorati nella lega finale ti danno dati termici reali.
Progetta per il processo che userai effettivamente
L'errore di costo più comune è progettare un profilo che sembra estrudibile ma che poi richiede cinque operazioni di lavorazione. Se il volume è di 500 pezzi, estrusione più lavorazione può ancora vincere. Se è di 50 pezzi, lavoralo. Se è di 50.000, investi nella filiera e progetta per essa.
Domande frequenti
D: Qual è il primo numero di cui ho bisogno per progettare un dissipatore?
R: La resistenza termica richiesta in °C/W, derivata dall'aumento di temperatura consentito diviso per il wattaggio. Tutto il resto — geometria delle alette, materiale, spessore della base — è una conseguenza di quel numero. Gli ingegneri che partono dalle dimensioni invece che dai watt di solito iterano di più e spendono di più. Scrivi il budget termico prima di disegnare qualsiasi cosa.
D: Il rame è sempre meglio dell'alluminio per i dissipatori?
R: No. Il rame conduce circa 1,7 volte meglio ma pesa circa tre volte tanto e costa diverse volte di più al chilogrammo. Vince per flusso termico elevato da sorgenti piccole e budget di diffusione ristretti. Per ingombri grandi con flusso moderato, l'estrusione in alluminio è più economica, più leggera e termicamente adeguata. I progetti ibridi con base in rame e alette in alluminio spesso offrono il miglior equilibrio.
D: Quanto influisce la spaziatura delle alette sulle prestazioni?
R: Può far variare le prestazioni del 20–40% in convezione naturale. Alette troppo ravvicinate soffocano il flusso d'aria calda e ispessiscono gli strati limite, quindi un dissipatore più denso può funzionare più caldo di uno più rado. Gli spazi tipici in convezione naturale sono 8–12 mm; i progetti ad aria forzata possono scendere a 1,5–4 mm perché la ventola fornisce pressione statica.
D: Potete quotare un dissipatore su misura senza un disegno completo?
R: Sì. Uno schizzo con ingombro complessivo, wattaggio, ambiente, flusso d'aria e vincoli di montaggio è sufficiente per iniziare. BQUQ restituisce un preventivo in 12 ore lavorative e supporta MOQ flessibili, così i progetti in fase iniziale possono essere quotati prima che il progetto sia congelato. Invia i file a sc@bquq.com o WhatsApp +86 13713157787.
D: Qual è la causa della maggior parte dei guasti dei dissipatori sul campo?
R: Problemi di interfaccia, non geometria delle alette. Basi deformate, pressione di montaggio insufficiente, pad termici essiccati e assunzioni ottimistiche sulla temperatura ambiente rappresentano la maggior parte dei resi per surriscaldamento. Specificare planarità della base, spessore del TIM e coppia di montaggio sul disegno previene la maggior parte di questi problemi prima che inizi la produzione.
Risorse correlate
- Informazioni su BQUQ e la nostra fabbrica a Dongguan: /about/
- Dissipatori di calore su misura e hardware termico: /heat-sinks/
- Profili di dissipatori in alluminio estruso: /extruded-heat-sinks/
- Dissipatori lavorati CNC e piastre fredde: /cnc-machined-heat-sinks/
- Tendenze del settore nella gestione termica: /industry-dynamics/
- Articoli tecnici e guide ingegneristiche: /bquq-blog/
- Domande frequenti: /faq/
- Contatta il team di ingegneria: /contact/
A cura del team di ingegneria BQUQ. BQUQ (Dongguan) gestisce lavorazione CNC (±0,005 mm), stampaggio metalli, molle su misura e produzione di dissipatori di calore in un unico stabilimento ISO9001. Acquisto diretto dalla fonte a Dongguan, Cina — preventivo in 12 ore: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


