
Scegli un dissipatore di calore in 8 fasi, dai watt e dalla temperatura ambiente al numero di parte rilasciato, con tabelle decisionali. BQUQ (ISO9001, Dongguan) fornisce preventivi in 12 ore.
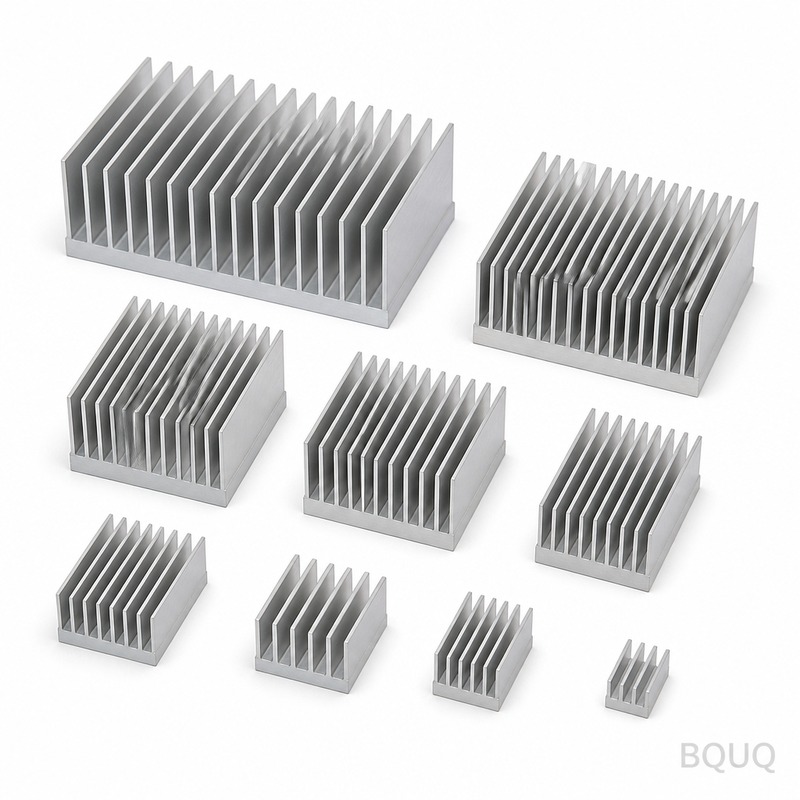
Selezione del Dissipatore di Calore in 8 Fasi: Dai Watt al Numero di Parte
La selezione di un dissipatore di calore è un imbuto in otto fasi che inizia con i watt e termina con un numero di parte: definire la potenza dissipata, fissare i limiti di temperatura, calcolare la resistenza termica richiesta, scegliere la modalità di raffreddamento, selezionare il processo di costruzione, dimensionare la geometria, verificare tramite misurazione e rilasciare con i dati di ispezione. Saltare il primo passo — conoscere realmente la potenza — è la causa principale per cui più dissipatori risultano errati rispetto a qualsiasi altra causa.
Gli ingegneri tendono a saltare direttamente al catalogo, cercando un bel motivo di alette che si adatti all'ingombro. Questo funziona solo quando il budget termico è già stato definito. Questo flusso di lavoro impone prima il budget, poi lo mappa sulla realtà produttiva della costruzione estrusa, lavorata a CNC e stampata, e termina con la verifica che trasforma un'ipotesi in una parte rilasciata.
Fasi 1–2: Fissare la Potenza e le Temperature
La fase 1 è la dissipazione nel caso peggiore misurata o simulata — non il valore tipico del datasheet né la potenza di marketing. Se il prodotto non è stato misurato, costruire prima il prototipo o utilizzare il valore massimo sostenuto del fornitore più un margine; la nostra guida TDP vs potenza misurata mostra quanto i valori nominali sottostimino le parti reali. La fase 2 fissa tre temperature: la temperatura massima di giunzione o di case dal datasheet del componente, la temperatura ambiente nel caso peggiore durante l'intera vita del prodotto (inclusi luce solare, altitudine e apparecchiature vicine), e l'aumento di temperatura target che mantiene i margini di affidabilità.
| Input | Da dove proviene | Errore comune |
|---|---|---|
| Potenza dissipata (W) | Misurazione o simulazione caso peggiore | Usare il tipico invece del massimo sostenuto |
| Temperatura max case/giunzione | Datasheet del componente | Ignorare la derating ad alta temperatura ambiente |
| Temperatura ambiente caso peggiore | Specifica prodotto + condizioni di campo | Usare aria di laboratorio a 25 °C per un prodotto per esterni |
| Aumento di temperatura consentito | Obiettivo di affidabilità | Nessun margine per l'invecchiamento del TIM o della polvere |
Concetto chiave: se uno dei quattro input è un'ipotesi, etichettarlo e aggiungere margine in quella fase piuttosto che fingere che esista precisione. Un budget basato su 10 W ipotizzati e 18 W reali fallisce sul banco di prova, non nel foglio di calcolo.
Fasi 3–4: Resistenza Richiesta e Modalità di Raffreddamento
La fase 3 calcola il budget: la resistenza termica richiesta dissipatore-aria è uguale a (Tcase,max − Tamb,max) / P meno la resistenza di interfaccia. I valori calcolati per questa fase sono nella nostra guida al calcolo del dimensionamento del dissipatore. La fase 4 decide la modalità di raffreddamento: convezione naturale, aria forzata o liquido. La modalità imposta l'intera famiglia di geometrie, e la scelta è guidata dalla densità di potenza e dall'ingombro, non dalla preferenza.
| Modalità di raffreddamento | Coefficiente convettivo tipico | Limite di potenza (tip.) | Esempi di prodotto |
|---|---|---|---|
| Convezione naturale | 5–14 W/m²·K (con irraggiamento) | Fino a ~30–60 W con dissipatori grandi | Driver LED, amplificatori, PSU passive |
| Aria forzata, ventola assiale | 15–60 W/m²·K | 30 W fino a diverse centinaia di W | Computer, azionamenti industriali |
| Aria forzata, canalizzata/soffiante | 40–150 W/m²·K | Alta densità, compatto | Server, telecomunicazioni, stack IGBT |
| Piano freddo a liquido | 1.000–10.000 W/m²·K (verso il fluido) | Flusso molto elevato | Inverter EV, diodi laser, HPC |
Concetto chiave: scegliere la modalità in anticipo previene lavoro sprecato — nessuno dovrebbe selezionare il passo delle alette per un dissipatore a convezione naturale quando il prodotto reale necessita di una ventola o di un piano freddo. Quando l'ingombro non può contenere la soluzione passiva, passare all'aria forzata prima di progettare una geometria di alette eroica.
Fasi 5–6: Processo di Costruzione e Geometria
La fase 5 mappa la quantità e la geometria su un processo di produzione. È qui che una fabbrica con diverse linee di processo dimostra il suo valore, perché la decisione sul processo cambia sia i costi che la geometria realizzabile. La fase 6 dimensiona quindi il vero array di alette — spaziatura, altezza, spessore, spessore della base — rispetto all'obiettivo di resistenza termica utilizzando i limiti specifici del processo.
| Situazione | Processo probabilmente migliore | Perché |
|---|---|---|
| Profilo standard adatto, qualsiasi quantità | Estruso, tagliato a misura | Costo più basso, nessuna attrezzatura se il profilo esiste |
| Profilo personalizzato, 500+ pezzi/anno | Estrusione con nuova filiera | Il costo della filiera si ammortizza; miglior costo per pezzo |
| Piccola quantità o caratteristiche complesse sulla base | Lavorato a CNC da pieno | Nessun costo di filiera, planarità della base e tasche precise |
| Volume molto elevato, alette sottili | Alette stampate o piegate | Economia della lamiera a 100k+ pezzi |
| Densità estrema o forma insolita | Alette bonded/skived | Geometria che l'estrusione non può produrre |
Concetto chiave: la quantità decide il processo più delle prestazioni. Un profilo personalizzato da 50 pezzi è costoso perché la filiera è ammortizzata su 50 parti; lo stesso profilo a 5.000 pezzi può essere l'opzione più economica in assoluto. Per produzioni inferiori a poche centinaia di pezzi senza un profilo esistente, la lavorazione da pieno è solitamente la via pragmatica — dettagli nella nostra guida sui dissipatori lavorati a CNC e le opzioni di processo nelle pagine sui dissipatori estrusi e dissipatori stampati.
Fase 7: Verifica tramite Misurazione
Ogni dissipatore selezionato merita una misurazione prima del rilascio. Montare il dispositivo con il materiale di interfaccia di produzione, alimentarlo alla potenza nel caso peggiore nella temperatura ambiente nel caso peggiore, e confrontare la temperatura del case misurata con il budget. Il posizionamento delle termocoppie e la disciplina di test sono importanti; la nostra guida sul test termico dei dissipatori spiega come vengono effettivamente eseguiti i test affinché il numero letto sia il numero vero. Se la resistenza misurata è entro ~10% dall'obiettivo, rilasciare; se non lo è, la tabella di derating nell'articolo sul dimensionamento indica quale ipotesi rivalutare per prima.
Fase 8: Rilascio con Dati di Ispezione
Il numero di parte viene rilasciato solo quando disegno, processo e verifica concordano. Ciò significa un disegno con planarità della base e caratteristiche di montaggio tollerate per il materiale di interfaccia scelto, un processo in grado di mantenere tali caratteristiche, e un fornitore che spedisce i dati di ispezione con il lotto. In BQUQ il pacchetto di rilascio è semplice: revisione del disegno controllata ISO9001, lavorazione secondo le tolleranze sul disegno, e rapporti di ispezione dimensionale con ogni lotto, così la parte approvata sul campione è quella che si ripete in produzione. Inviare il disegno insieme a watt, temperature, flusso d'aria e ingombro a sc@bquq.com e il preventivo arriva entro 12 ore lavorative — le stesse informazioni che guidano questo flusso di lavoro sono tutto ciò di cui una fabbrica ha bisogno per dimensionare e prezzare correttamente il dissipatore al primo colpo.
Domande Frequenti
D: Qual è la prima cosa da sapere prima di selezionare un dissipatore di calore?
R: La reale potenza dissipata nel caso peggiore, misurata o simulata in modo conservativo. Tutto il resto — resistenza termica richiesta, area delle alette, scelta del processo — deriva da potenza, temperatura ambiente e temperatura massima del componente. I dissipatori si selezionano a ritroso da un budget termico, mai in avanti da un ingombro.
D: Come decido tra un dissipatore estruso e uno lavorato a CNC?
R: L'estrusione vince quando un profilo esistente si adatta o il volume giustifica una nuova filiera (circa 500+ pezzi all'anno); la lavorazione CNC vince per piccole quantità, planarità della base rigorosa, tasche, bossoli di montaggio o forme che nessuna filiera può produrre. Quantità e caratteristiche geometriche decidono, non la preferenza.
D: Quale flusso d'aria devo considerare se il prodotto non ha ventola?
R: Zero. Utilizzare la classificazione a convezione naturale del dissipatore e distanziare le alette di 6–10 mm affinché gli strati limite non si fondano. Non selezionare mai un dissipatore passivo dai dati di catalogo ad aria forzata — la resistenza in aria ferma può essere da due a tre volte superiore.
D: Quanto margine termico dovrebbe avere un progetto rilasciato?
R: Tipicamente 15–30% sulla potenza, più una derating esplicita per altitudine, orientamento e ostruzione dell'involucro dove applicabili. Il margine è economico prima dell'attrezzatura e costoso dopo, quindi la revisione di rilascio dovrebbe controllare la linea del margine prima di contare le alette.
D: Quali documenti dovrebbero accompagnare un ordine di dissipatori in produzione?
R: Un disegno con caratteristiche di montaggio tollerate e planarità della base, una specifica del materiale/lega, la specifica di finitura e rapporti di ispezione dimensionale del lotto. Per progetti personalizzati, aggiungere il record del test termico del campione così che le prestazioni facciano parte dell'evidenza di rilascio, non un'ipotesi.
Articoli Correlati
- calcolo-dimensionamento-dissipatore — Altro dalla serie di ingegneria sulla gestione termica BQUQ.
- test-termico-dissipatore — Altro dalla serie di ingegneria sulla gestione termica BQUQ.
- fattori-costo-dissipatore — Altro dalla serie di ingegneria sulla gestione termica BQUQ.
Risorse Correlate
- Chi è BQUQ: una fabbrica sorgente certificata ISO9001 a Dongguan con quattro linee di produzione sotto lo stesso tetto.
- Dissipatori di calore e parti termiche: opzioni estrusi, lavorati a CNC e stampati dalla linea termica — dissipatori estrusi, dissipatori lavorati a CNC, dissipatori stampati.
- Tendenze di settore: analisi di produzione, mercato dei materiali e approvvigionamento per gli acquirenti.
- Articoli tecnici: guide di ingegneria e confronti di processo — altro da cui proviene questo articolo.
- Hub FAQ: risposte rapide su CNC, stampaggio, molle e dissipatori di calore.
- Casi di studio: parti reali e numeri reali da progetti che abbiamo ingegnerizzato e consegnato.
- Contattaci: invia il tuo disegno e ricevi un preventivo entro 12 ore lavorative.
Autore: BQUQ Engineering Team. BQUQ è una fabbrica sorgente certificata ISO9001 a Dongguan, Cina, che gestisce linee di lavorazione CNC, stampaggio metalli, molle personalizzate, dissipatori di calore e pinze sotto lo stesso tetto. Invia i disegni a sc@bquq.com o WhatsApp +86 13713157787 per un preventivo entro 12 ore lavorative. www.bquq.com


