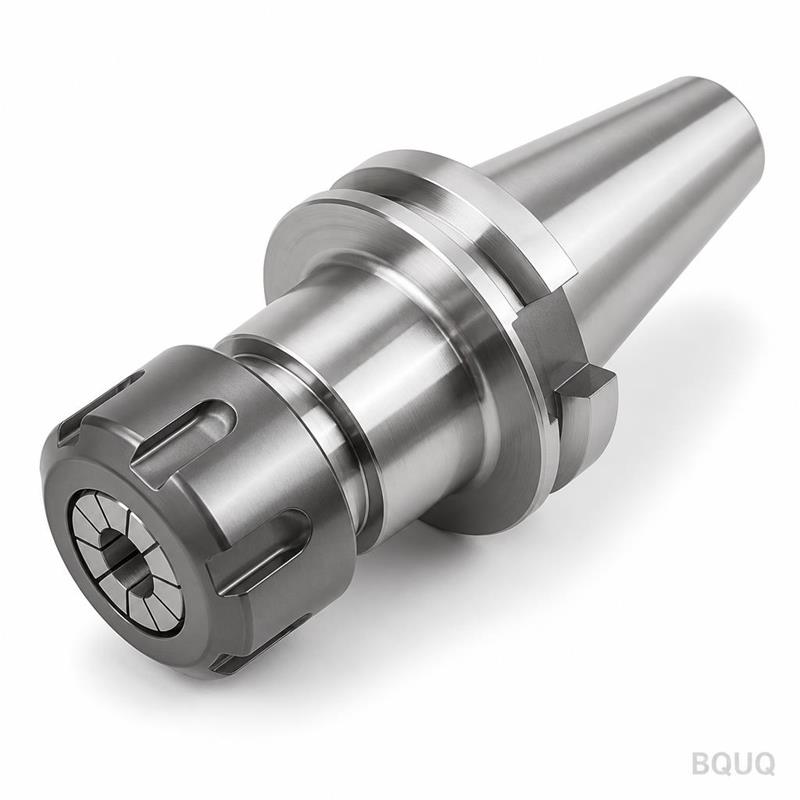
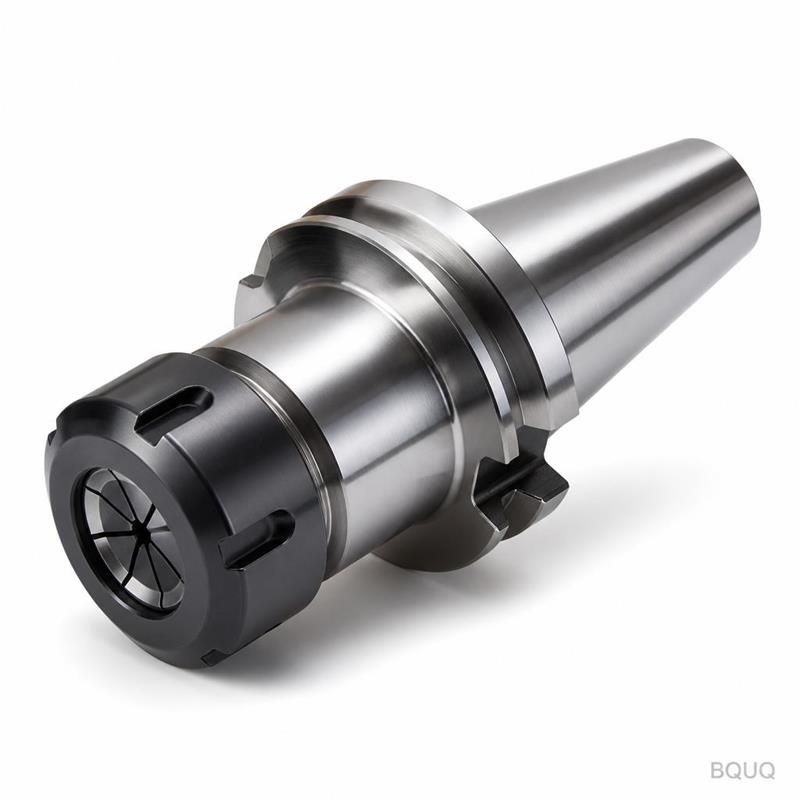
Cosa Rende Diverso Questo Mandrino BT50 per Lavori Pesanti Questo è un portautensili mandrino portapinza BT50 ER32 lavorato a CNC, progettato per lavorazioni aggressive e applicazi
BQUQ Mandrino Portapinza BT50 ER32 per Lavori Pesanti | Portautensili CNC di Precisione
Cosa Rende Diverso Questo Mandrino BT50 per Lavori Pesanti Questo è un portautensili mandrino portapinza BT50 ER32 lavorato a CNC, progettato per lavorazioni aggressive e applicazioni su mandrini ad a
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Cosa Rende Diverso Questo Mandrino BT50 per Lavori Pesanti
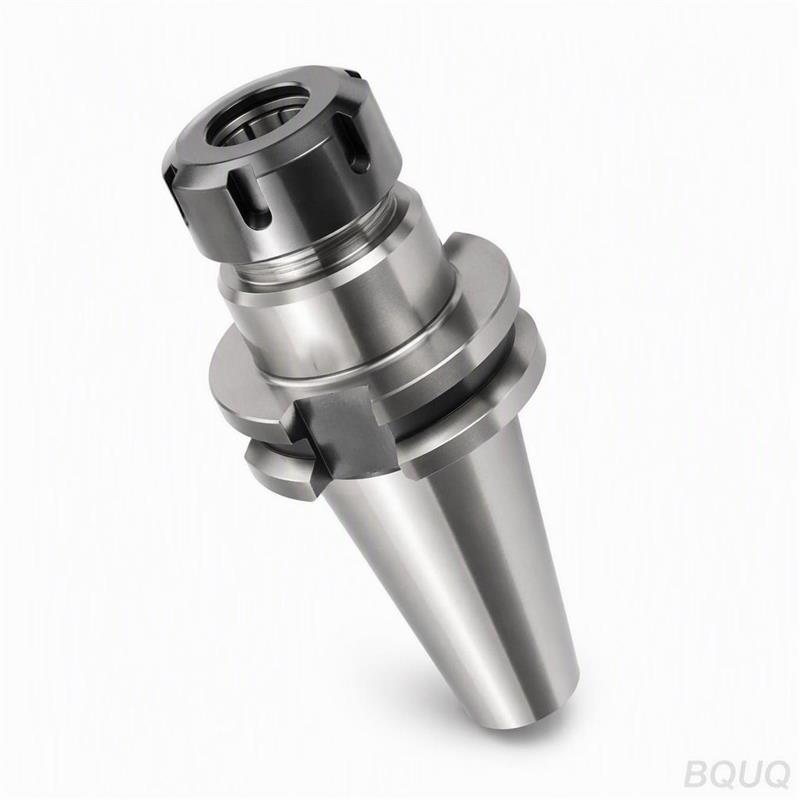
Questo è un portautensili mandrino portapinza BT50 ER32 lavorato a CNC, progettato per lavorazioni aggressive e applicazioni su mandrini ad alta coppia. Garantisce un TIR (eccentricità) ≤0,005 mm alla punta, una durezza di 58–62 HRC e una finitura superficiale di Ra 0,4 µm su cono e alesaggio. I tempi di consegna sono di 15 giorni per le misure standard, 25 giorni per configurazioni personalizzate, e operiamo senza MOQ.
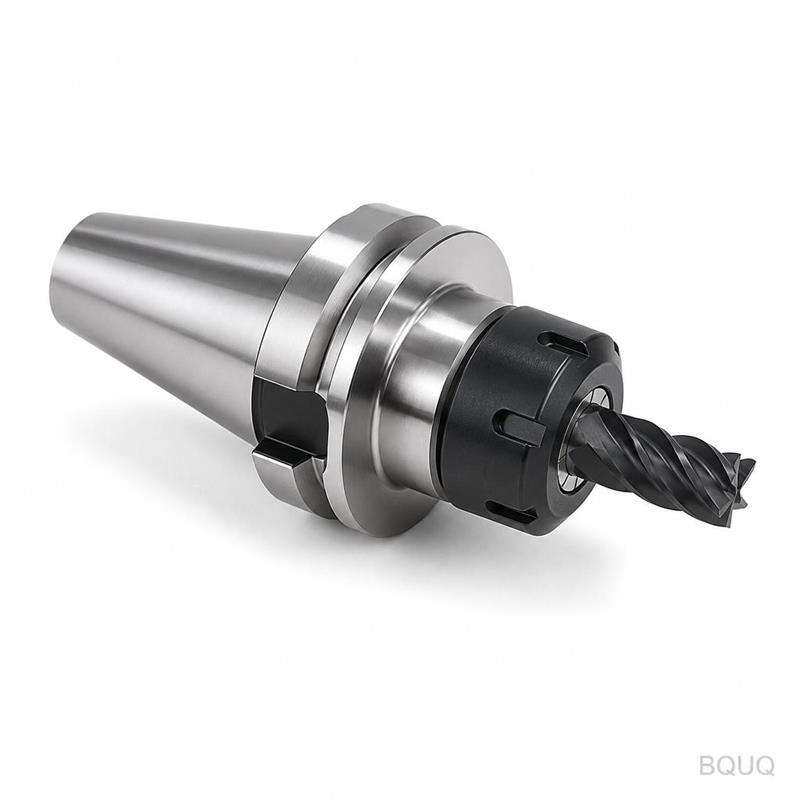
Progettato per il taglio pesante, questo portautensili impugna pinze ER32 (capacità 1–20 mm) con una forza di serraggio che resiste allo sfilamento durante fresatura e foratura di sgrossatura. Il cono BT50 garantisce un inserimento rigido nel mandrino, riducendo le vibrazioni e prolungando la vita dell'utensile. Questa è produzione di precisione dalla nostra fabbrica di Dongguan, made in China, con ogni unità ispezionata prima della spedizione.
Come le Pinze ER32 Bloccano l'Utensile Senza Eccentricità
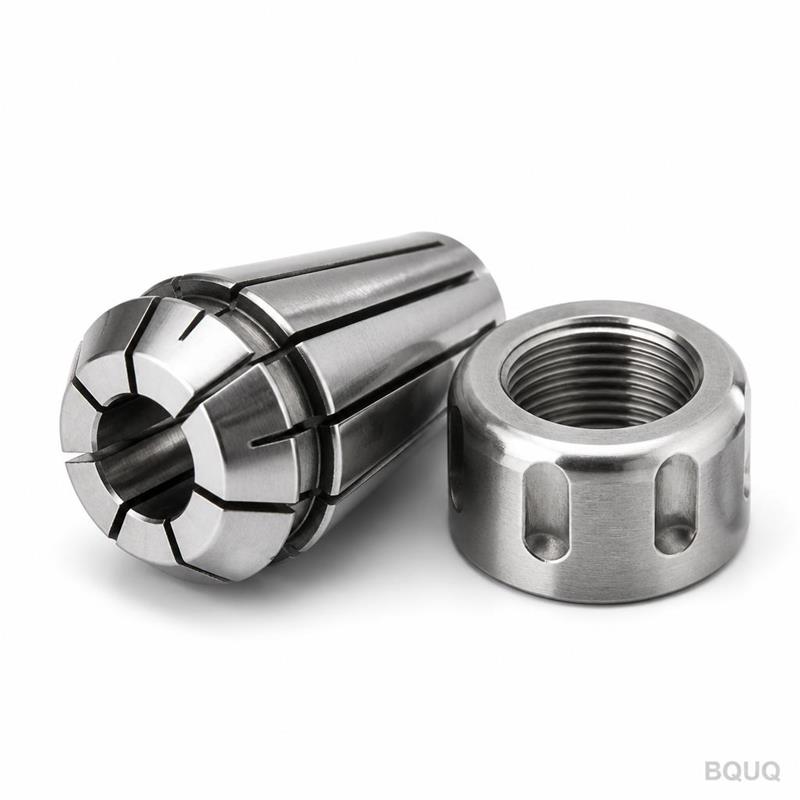
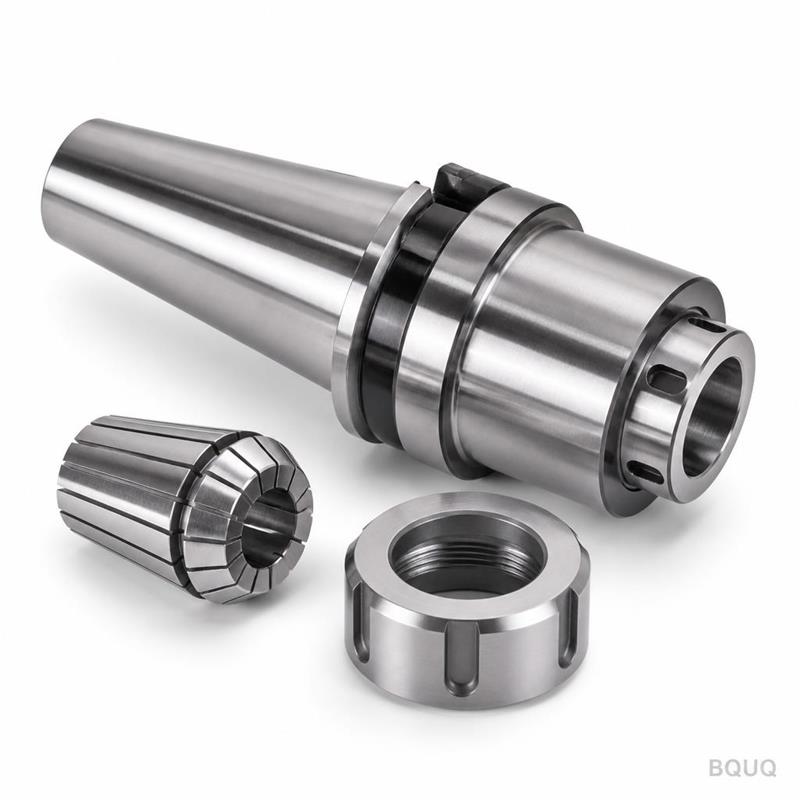
Il sistema ER32 utilizza una pinza conica che si comprime uniformemente attorno al gambo dell'utensile quando si serra il dado di bloccaggio. Questo design distribuisce la forza di serraggio su 360 gradi, eliminando il contatto a tre punti che causa eccentricità nei vecchi tipi di mandrini. Il corpo del nostro mandrino è lavorato in un unico setup dal cono BT50 alla sede della pinza, il che significa che alesaggio e cono condividono lo stesso riferimento. Questa lavorazione in un unico setup è il motivo per cui manteniamo un TIR ≤0,005 mm a 4× il diametro dell'utensile. Per un approfondimento su come la geometria dell'utensile influisce sulle prestazioni di taglio, consulta la nostra guida alla selezione degli utensili da taglio CNC.
Il design per lavori pesanti utilizza una sezione di parete più spessa attorno alla tasca della pinza, che aumenta la rigidità radiale del 15% rispetto ai mandrini ER32 standard. Questo è importante quando si spingono frese da 20 mm a piena profondità nell'acciaio. Il dado è cementato a 60 HRC e presenta un profilo di filettatura rettificato che resiste all'impuntamento, anche dopo migliaia di cambi utensile.
Materiali e Trattamento Termico che Usiamo per i Coni BT50
Partiamo da acciaio legato 20CrMnTi, un materiale scelto per la combinazione di tenacità del nucleo e cementabilità. Il grezzo è fucinato, non tagliato da barra, per allineare la struttura del grano con le linee di sollecitazione del cono. Dopo la lavorazione di sgrossatura, cementiamo il pezzo a una profondità di 0,8–1,2 mm, poi tempiamo a 58–62 HRC. Questa cementazione conferisce al cono una superficie resistente all'usura che mantiene la sua geometria sotto ripetuti cambi utensile.
Il foro passante è alesato con canna da fucile e poi levigato a Ra 0,4 µm. Questo è fondamentale per il flusso del refrigerante—un foro ruvido crea turbolenza che riduce la pressione del refrigerante sul tagliente. Rettifichiamo anche il cono BT50 a grado AT3, che è la classe di precisione più alta secondo ISO 7388/1. Questo garantisce che quando si tira il mandrino nel mandrino della macchina, l'area di contatto superi il 90%, prevenendo micro-movimenti che degradano la finitura superficiale.
Ispezione Prima di Ogni Spedizione: Eccentricità, Durezza, Contatto del Cono
Ogni mandrino passa attraverso un processo di ispezione in tre fasi. Prima, controlliamo il cono BT50 contro una calibro master usando blu di Prussia—il contatto deve essere almeno del 90% continuo. Secondo, misuriamo il TIR alla sede della pinza usando una barra di prova da 10 mm a proiezione 4× il diametro; la lettura deve essere ≤0,005 mm. Terzo, verifichiamo la durezza su cono e dado usando un durometro Rockwell, e registriamo il valore sul certificato di ispezione.
Eseguiamo anche un test del flusso del refrigerante a 50 bar di pressione per garantire che i passaggi interni siano puliti e privi di bave. Ogni lotto è campionato per la ripetibilità della coppia—serriamo e allentiamo il dado di bloccaggio 50 volte e confermiamo che la variazione della forza di serraggio rimanga entro ±5%. Questo livello di controllo qualità è standard, non un servizio extra. Se hai bisogno di capire come le nostre tolleranze si confrontano con la tua applicazione, leggi la nostra guida alle tolleranze di lavorazione CNC.
Specifica
Valore
Tipo di Gambo
BT50 (ISO 7388/1)
Tipo di Pinza
ER32
Capacità Utensile
1–20 mm (0,039–0,787 in)
Materiale del Gambo
Acciaio legato fucinato 20CrMnTi
Durezza (Cono e Dado)
58–62 HRC
Profondità di Cementazione
0,8–1,2 mm
Grado del Cono
AT3 (contatto >90%)
Eccentricità (TIR a 4×D)
≤0,005 mm (0,0002 in)
Finitura Superficiale (Alesaggio e Cono)
Ra 0,4 µm
Pressione Refrigerante
Fino a 50 bar (725 psi)
Tempi di Consegna (Standard)
15 giorni
MOQ
Nessun MOQ (accettato anche un singolo pezzo)
Perché Lavori Pesanti Significa Pareti Più Spesse e Filettature Più Resistenti
I mandrini ER32 standard hanno uno spessore di parete di circa 6 mm alla tasca della pinza. La nostra versione per lavori pesanti lo aumenta a 9 mm. Quei 3 mm extra di acciaio aggiungono il 15% di rigidità radiale in più, che riduce direttamente la vibrazione nelle tagli interrotti. Il dado di bloccaggio utilizza un profilo di filettatura trapezoidale invece di una filettatura a V standard. Questo aumenta il contatto superficiale della filettatura del 30%, permettendo di serrare il dado con più coppia senza spogliarlo.
Bilanciamo anche ogni mandrino a G2,5 a 10.000 RPM come standard. Per lavorazioni ad alta velocità sopra i 12.000 RPM, offriamo bilanciamento dinamico opzionale a G2,5 a 20.000 RPM. Questa non è una dichiarazione di marketing—ogni unità viene spedita con un rapporto di bilanciamento. La parete più spessa e il dado più grande significano anche che questo mandrino è più pesante delle versioni standard, quindi controlla la capacità del tuo cambio utensile. Il peso tipico è di 2,8 kg per un BT50 ER32 con proiezione di 60 mm.
Lunghezze di Proiezione BT50 e Configurazioni Personalizzate
Abbiamo a magazzino proiezioni standard di 60 mm, 90 mm e 120 mm. Per applicazioni speciali, possiamo lavorare lunghezze personalizzate da 40 mm a 200 mm, ma nota che la rigidità diminuisce all'aumentare della lunghezza. Offriamo anche varianti con refrigerante passante con un tubo centrale che consegna il refrigerante direttamente al tagliente—non solo attorno alla pinza. Questo è essenziale per la foratura profonda dove il refrigerante a inondazione non può raggiungere le scanalature.
Le opzioni personalizzate includono angoli di cono modificati, dadi estesi per tasche più profonde e rivestimenti speciali come TiN o AlTiN sul cono per ridurre l'usura in ambienti con cicli di inserimento elevati. Poiché lavoriamo internamente, possiamo aggiungere il tuo logo aziendale o numero di parte sulla flangia. Non c'è alcun costo di progettazione per modifiche standard come cambi di lunghezza o porte del refrigerante. Inviaci solo il tuo disegno e confermeremo la fattibilità di lavorazione entro 24 ore.
Qual è il Vostro MOQ?
Non abbiamo MOQ—puoi ordinare un singolo pezzo per testarlo, e lo tratteremo con la stessa priorità di un ordine all'ingrosso.
Potete Realizzare Lunghezze di Proiezione Personalizzate o Versioni con Refrigerante Passante?
Sì, lavoriamo lunghezze personalizzate da 40 a 200 mm e offriamo tubi centrali per refrigerante passante, senza alcun costo di progettazione per modifiche standard.
Come Verificate Eccentricità e Contatto del Cono?
Usiamo una CMM e un calibro master BT50; l'eccentricità è misurata con una barra di prova da 10 mm a 4× il diametro, e il contatto del cono è verificato con blu di Prussia a >90%.
Qual è il Vostro Tempo di Consegna per un Mandrino BT50 ER32 Personalizzato?
Le misure standard partono in 15 giorni; le configurazioni personalizzate richiedono 25 giorni dall'approvazione del disegno, e forniamo una data di consegna ferma prima che tu effettui l'ordine.
Ottieni un Preventivo Fermo Entro 12 Ore
Inviaci il tuo disegno o le specifiche del tuo mandrino, e risponderemo con un prezzo fermo, tempi di consegna e una nota DFM (design for manufacturing) se vediamo problemi. Siamo una fabbrica di produzione di precisione con 20 anni di esperienza a Dongguan, Cina, con lavorazione CNC interna, stampaggio, molle e produzione di dissipatori di calore. Tutti i preventivi sono gestiti da un ingegnere, non da un bot di vendita.
Email: sc@bquq.com WhatsApp: +86 13713157787
Includi la tua eccentricità target, lunghezza di proiezione e se hai bisogno di refrigerante passante. Invieremo un disegno PDF e una tabella di quotazione entro 12 ore.