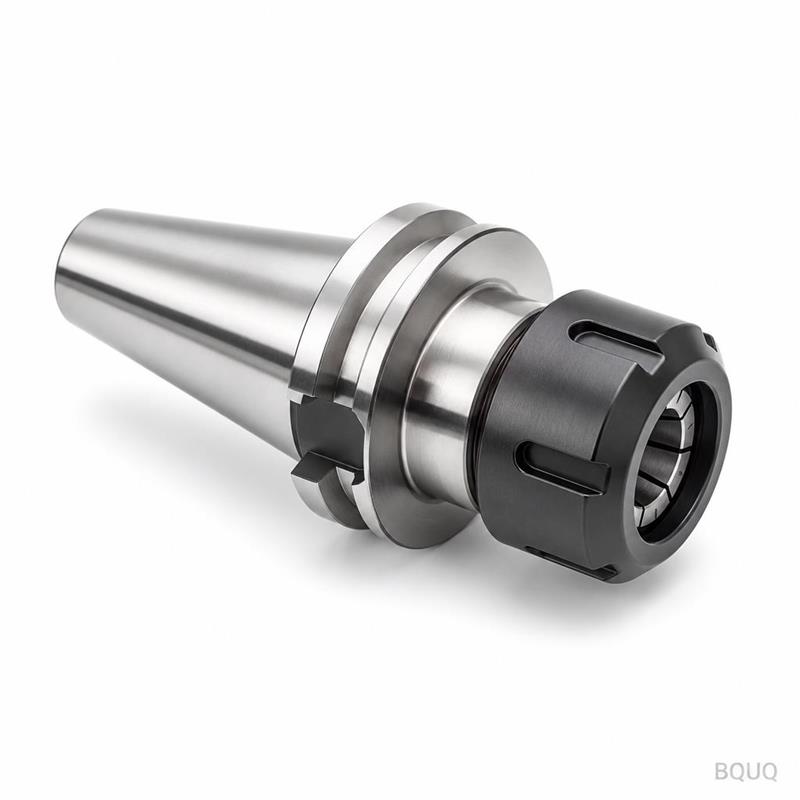
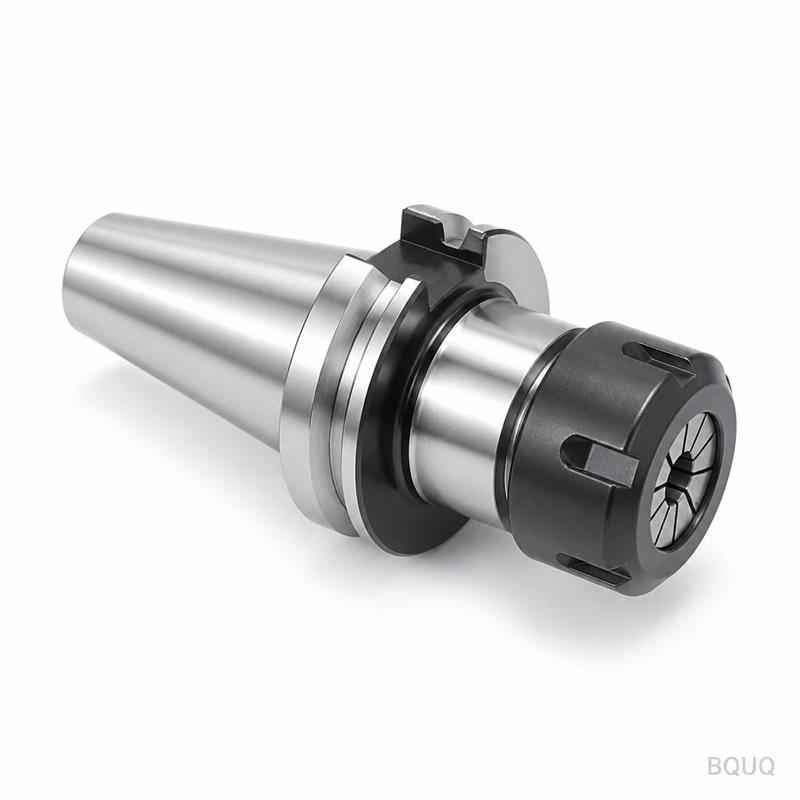
Cosa Fa per il Vostro Mandrino Questo Set di Mandrino Portapinza ER8 e Dado Questo è un set di mandrino portapinza ER8 e dado portapinza lavorato a CNC, progettato per fresatura, f
BQUQ Mandrino Portapinza ER8 Lavorato a CNC e Dado Portapinza – Portautensile di Precisione
Cosa Fa per il Vostro Mandrino Questo Set di Mandrino Portapinza ER8 e Dado Questo è un set di mandrino portapinza ER8 e dado portapinza lavorato a CNC, progettato per fresatura, foratura e maschiatur
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Cosa Fa per il Vostro Mandrino Questo Set di Mandrino Portapinza ER8 e Dado
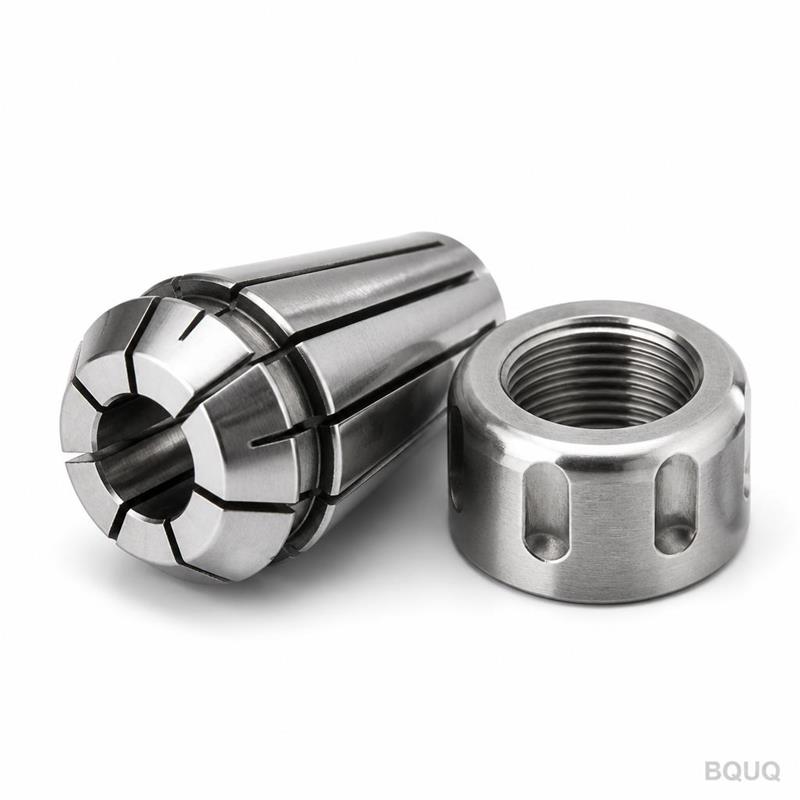
Questo è un set di mandrino portapinza ER8 e dado portapinza lavorato a CNC, progettato per fresatura, foratura e maschiatura ad alta velocità e carico leggero su mandrini CNC con cono 1:10. Il vantaggio concreto è la centratura ripetibile dell'utensile: manteniamo il cono a 0.003 mm di eccentricità totale indicata (TIR) alla punta, il che significa minore usura dell'utensile, migliore finitura superficiale e meno micro-punte rotte. Il corpo del mandrino e il dado sono lavorati in acciaio 8620, cementato a 58–62 HRC e rettificato con finitura superficiale Ra 0.4 µm su tutte le superfici critiche di tenuta e del cono.
Il tempo di consegna è di 5 giorni lavorativi per le dimensioni standard ER8 (capacità da 1.0 mm a 5.0 mm). Spediamo in tutto il mondo dalla nostra fabbrica di Dongguan e non c'è nessun MOQ – potete ordinare un singolo set per la validazione del prototipo o 500 set per la produzione. Ogni unità è ispezionata al 100% prima dell'imballaggio e forniamo un rapporto CMM digitale con ogni ordine.
Come il Cono 1:10 e la Pinza con Fessure Eliminano lo Slittamento dell'Utensile
La pinza ER8 utilizza un angolo di cono 1:10 sia sul foro interno del mandrino sia sul cono esterno della pinza. Quando si serra il dado portapinza, la pinza viene forzata assialmente nel mandrino, comprimendo le otto fessure longitudinali attorno al foro della pinza. Questo crea una forza di serraggio radiale uniforme attorno al gambo dell'utensile – non solo in due o tre punti. Per un gambo di fresa da 2.0 mm, la coppia di presa è di 1.8 N·m, che previene l'estrazione dell'utensile anche durante tagli interrotti a 40.000 RPM.
Il dado è lavorato con una filettatura rettificata di precisione (ISO M8 x 0.75) e una faccia della rondella di spinta temprata. Utilizziamo una filettatura sinistrorsa sul dado per corrispondere alla rotazione del mandrino, così il dado si serra sotto il carico di taglio, non si allenta. Le fessure nella pinza sono brocciate, non fresate, per garantire che la larghezza della fessura sia costante entro 0.01 mm – questo mantiene i segmenti della pinza simmetrici e previene un serraggio irregolare che causa eccentricità.
Scelta del Materiale: Perché Usiamo Acciaio 8620, Non 12L14 o Acciaio Inox 303
Molti mandrini portapinza economici sono torniti in acciaio 12L14 a lavorabilità migliorata, che è morbido e si usura dopo poche migliaia di cambi utensile. Utilizziamo acciaio legato AISI 8620 sia per il corpo del mandrino sia per il dado portapinza. L'8620 è una lega a basso tenore di carbonio che si cementa bene – lo tempriamo superficialmente a una profondità di 0.6–0.8 mm, raggiungendo una durezza superficiale di 58–62 HRC. Il nucleo rimane tenace (35–40 HRC) così il mandrino non si crepa sotto l'impatto dei cicli di serraggio e allentamento.
Per la pinza stessa, utilizziamo acciaio per molle (65Mn) con una durezza di 44–48 HRC. Questa è una scelta deliberata – se la pinza fosse dura quanto il mandrino, sarebbe fragile e si creperebbe quando si serra un gambo utensile sovradimensionato. Il 65Mn conferisce alla pinza il ritorno elastico necessario per tornare alla dimensione originale del foro dopo il rilascio dell'utensile. Anche il dado è in 8620, temprato a 50–55 HRC sui fianchi della filettatura per resistere alla grippatura quando si serra con una chiave.
Finitura Superficiale e Rettifica: Dove Controlliamo Ra ed Eccentricità
Rettifichiamo tutte le superfici funzionali dopo il trattamento termico. Il cono 1:10 sulla punta del mandrino è rettificato con una tolleranza di ±0.002 mm sull'angolo e ±0.003 mm sulla concentricità. La filettatura del dado portapinza è rettificata su una rettificatrice CNC per filetti, non tagliata con un maschio, quindi l'errore sul diametro primitivo è inferiore a 0.005 mm. Il foro di tenuta (dove si inserisce la pinza) è levigato a Ra 0.2 µm per ridurre al minimo l'attrito durante la compressione della pinza.
Bilanciamo inoltre ogni gruppo mandrino e dado a G2.5 a 30.000 RPM. Per mandrini ad alta velocità, lo sbilanciamento può causare vibrazioni che si trasmettono alla punta dell'utensile. Contrassegniamo il punto pesante sul dado con un punto laser, così potete indicizzarlo rispetto alla correzione di bilanciamento esistente del vostro mandrino. La finitura superficiale standard è Ra 0.4 µm sul cono e Ra 0.8 µm sul corpo esterno – nessuna lucidatura estetica, perché non aggiunge nulla alle prestazioni.
Gamma di Dimensioni ER8 e Compatibilità con Mandrini Portapinza Standard
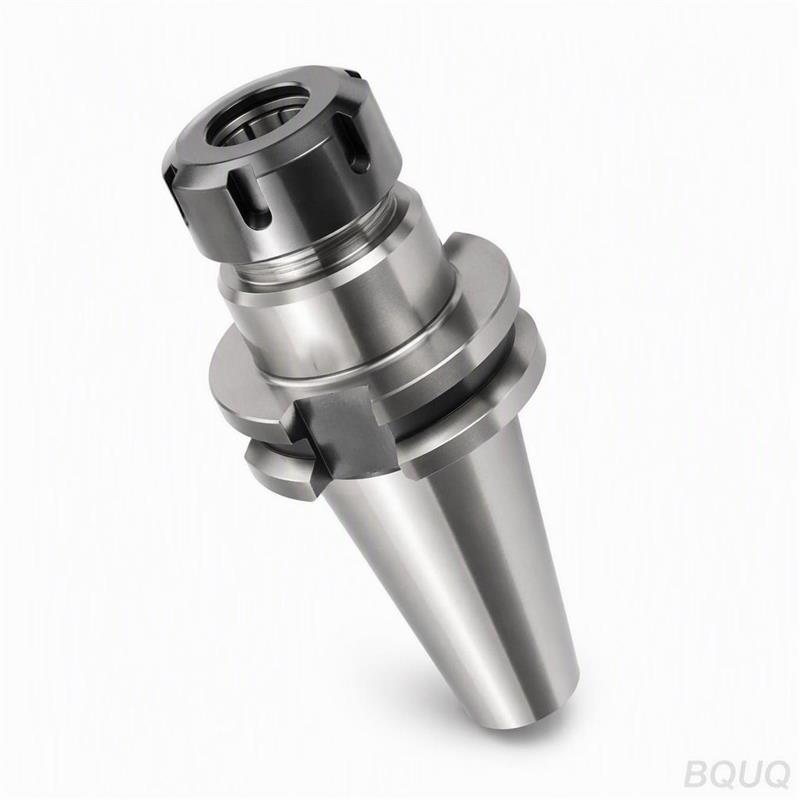
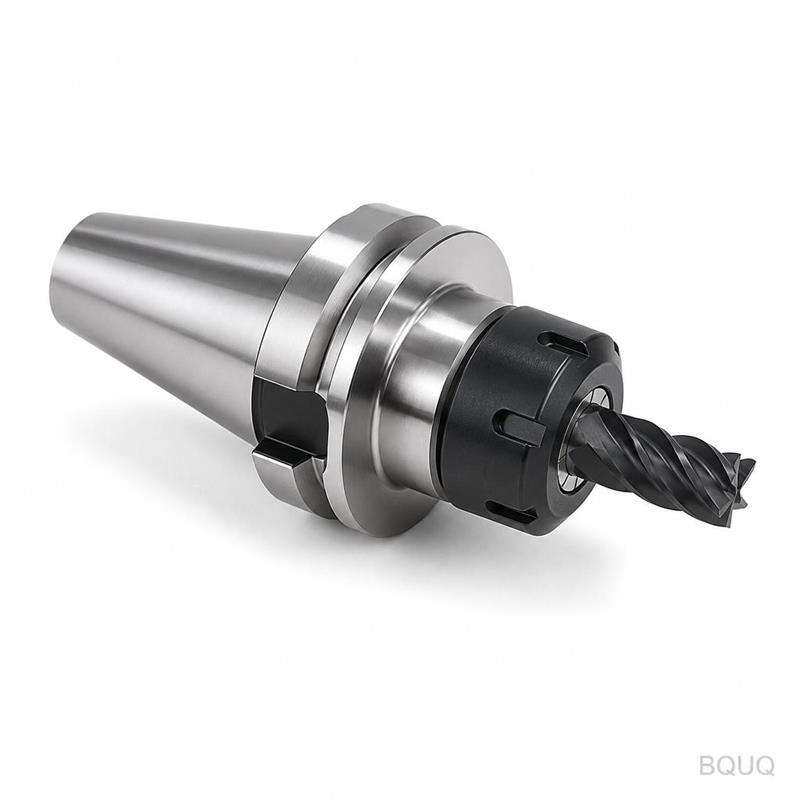
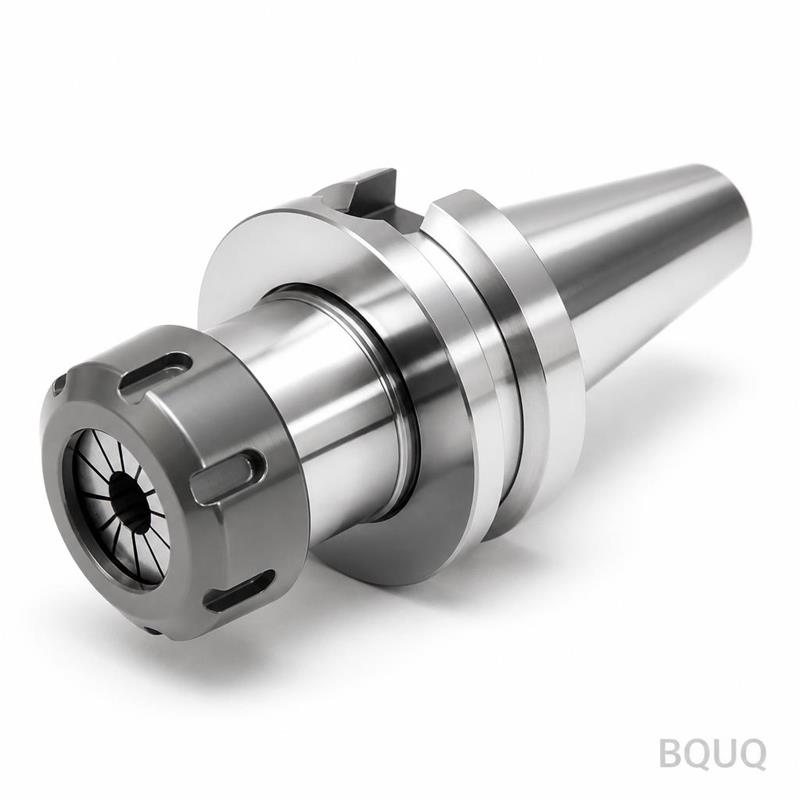
Il nostro mandrino ER8 è dimensionalmente intercambiabile con tutti i portautensili ER8 standard di marchi come Rego-Fix, ER e DA. La dimensione della filettatura è M8 x 0.75, la lunghezza del cono sulla punta è 9.0 mm e la lunghezza totale del mandrino è 31.5 mm (versione corta) o 40 mm (versione standard). Offriamo sia gambo cilindrico (diametro da 6 mm a 10 mm) sia stili con gambo filettato per diversi interfacci di mandrino.
La gamma del foro della pinza è da 1.0 mm a 5.0 mm, con incrementi di 0.5 mm. Ogni pinza ha una gamma di serraggio di -0.5 mm a +0.1 mm sul foro nominale – quindi una pinza da 3.0 mm tiene gambi da 2.5 mm a 3.1 mm. Questa è una specifica ER8 standard, ma misuriamo il foro a riposo di ogni pinza con un calibro ad aria per garantire che sia entro ±0.01 mm dal nominale. Se avete bisogno di un foro non standard (ad esempio, 2.35 mm per gambi ibridi metrici-imperiali), possiamo forare e alesare a CNC su richiesta – il tempo di consegna è di 2 giorni aggiuntivi.
Ispezione Prima di Ogni Spedizione: Rapporto CMM e Test di Eccentricità
Non spediamo alcun set ER8 senza un rapporto di ispezione completo. Ogni mandrino e dado è controllato su una CMM Zeiss per angolo del cono, passo della filettatura, concentricità e diametro del foro. Poi assembliamo il set con una barra di prova (un perno da 3.0 mm temprato e rettificato) e misuriamo l'eccentricità alla punta, a 10 mm dalla punta e a 20 mm dalla punta. L'eccentricità massima consentita è 0.003 mm alla punta e 0.005 mm a 20 mm – se un set supera questi valori, torna alla rettificatrice.
Eseguiamo anche un test di serraggio a 100 cicli su ogni pinza: serriamo e rilasciamo una barra di prova 100 volte, poi rimisuriamo l'eccentricità. Se l'eccentricità cambia di più di 0.001 mm, la pinza viene scartata. Questo perché l'acciaio per molle può affaticarsi dopo serraggi ripetuti e una pinza usurata farà aumentare l'eccentricità dell'utensile nel tempo. Il nostro tasso di scarto è inferiore all'1.5% e registriamo il numero di serie di ogni set accettato nella cronologia del vostro ordine.
| Specifica | Valore | | --- | --- | | Materiale del corpo del mandrino | Acciaio legato AISI 8620, cementato | | Durezza (corpo del mandrino) | 58–62 HRC (profondità di cementazione 0.6–0.8 mm) | | Materiale della pinza | Acciaio per molle 65Mn | | Durezza (pinza) | 44–48 HRC | | Materiale del dado portapinza | AISI 8620, fianchi della filettatura temprati | | Angolo del cono | 1:10, tolleranza ±0.002 mm | | Eccentricità alla punta (TIR) | ≤ 0.003 mm | | Eccentricità a 20 mm dalla punta | ≤ 0.005 mm | | Finitura superficiale (cono) | Ra 0.4 µm | | Finitura superficiale (foro di tenuta) | Ra 0.2 µm | | Dimensione della filettatura | M8 x 0.75, rettificata | | Grado di bilanciamento | G2.5 @ 30.000 RPM | | Tempo di consegna standard | 5 giorni lavorativi | | MOQ | Nessun MOQ (set singolo accettato) |
Come Ordinare: Opzioni Personalizzate e Cosa Ci Serve da Voi
Per quotare il vostro set ER8 esatto, inviateci un disegno o un semplice elenco: (1) diametro e tipo del gambo del mandrino (cilindrico, filettato o a flangia), (2) lunghezza totale se non standard, (3) dimensioni del foro della pinza di cui avete bisogno, (4) eventuale rivestimento speciale (offriamo TiN, TiAlN o ossidazione nera su richiesta). Se non avete un disegno, comunicateci il modello del vostro mandrino e abbineremo l'interfaccia esistente. Siamo un'azienda di produzione di precisione made in China con 20 anni di esperienza in lavorazione CNC, stampaggio, molle e dissipatori di calore – quindi possiamo anche lavorare l'adattatore per mandrino corrispondente se ne avete bisogno.
Per gli ingegneri che scelgono tra portautensili, raccomandiamo di leggere la nostra guida alla selezione degli utensili da taglio CNC per capire come l'eccentricità influisce sulla vita dell'utensile, e la nostra guida alle tolleranze di lavorazione CNC per vedere come manteniamo questi numeri stretti in produzione. Entrambe le guide sono scritte dai nostri ingegneri di officina, non dal personale di marketing.
Qual è il vostro MOQ per questo set ER8?
Non c'è MOQ – potete ordinare un singolo set per test e il prezzo unitario scende di circa il 15% a 50 set e del 25% a 200 set.
Potete personalizzare il gambo o il design del dado?
Sì, possiamo modificare il diametro del gambo, la lunghezza, il tipo di filettatura o aggiungere una flangia – inviateci uno schizzo e vi diremo entro 1 giorno lavorativo se è fattibile e quanto costa il tempo di lavorazione aggiuntivo.
Come garantite il controllo qualità su un piccolo ordine?
Ogni ordine, sia di 1 set che di 1.000 set, passa attraverso la stessa ispezione CMM e il test di serraggio a 100 cicli – non saltiamo il controllo qualità per piccole quantità.
Qual è il vostro tempo di consegna effettivo e il costo di spedizione?
I set ER8 standard vengono spediti in 5 giorni lavorativi da Dongguan via DHL o FedEx (2–4 giorni verso la maggior parte delle destinazioni); i design personalizzati richiedono 7–10 giorni lavorativi. Il costo di spedizione per un singolo set è tipicamente di $35–$45 verso Nord America o Europa.
Inviate il vostro disegno per un preventivo definitivo entro 12 ore. Email sc@bquq.com o WhatsApp +86 13713157787. Rispondiamo con una revisione tecnica completa, non solo un prezzo – segnaleremo qualsiasi dimensione rischiosa per eccentricità o durata prima che vi impegnate.