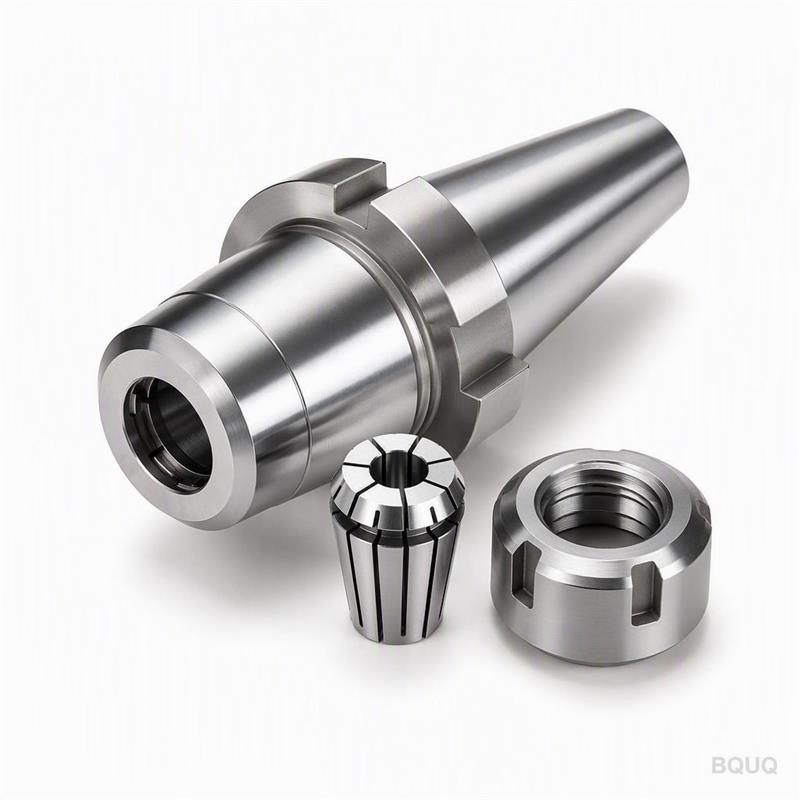
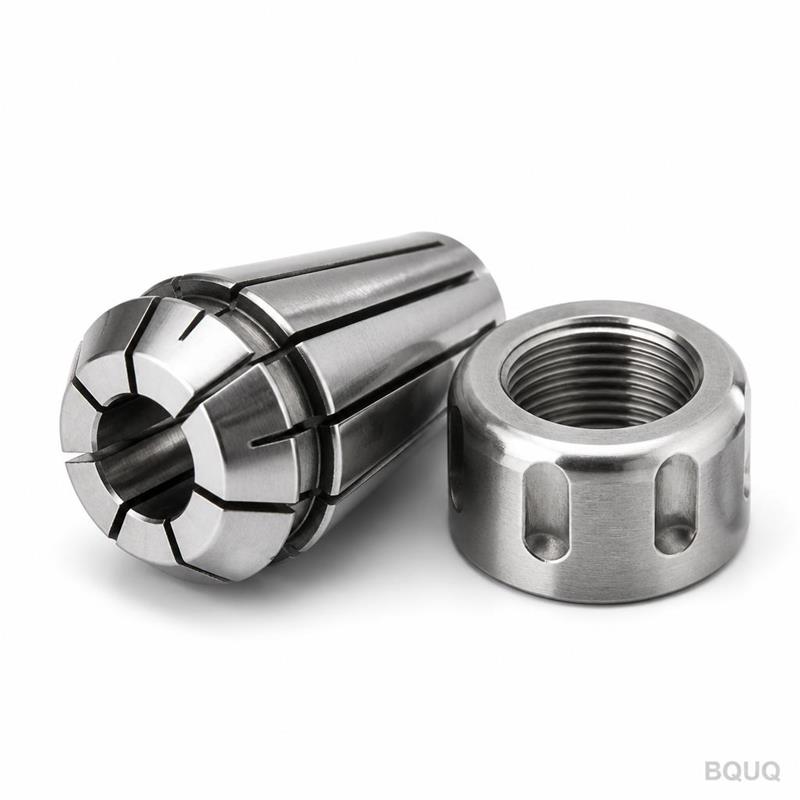
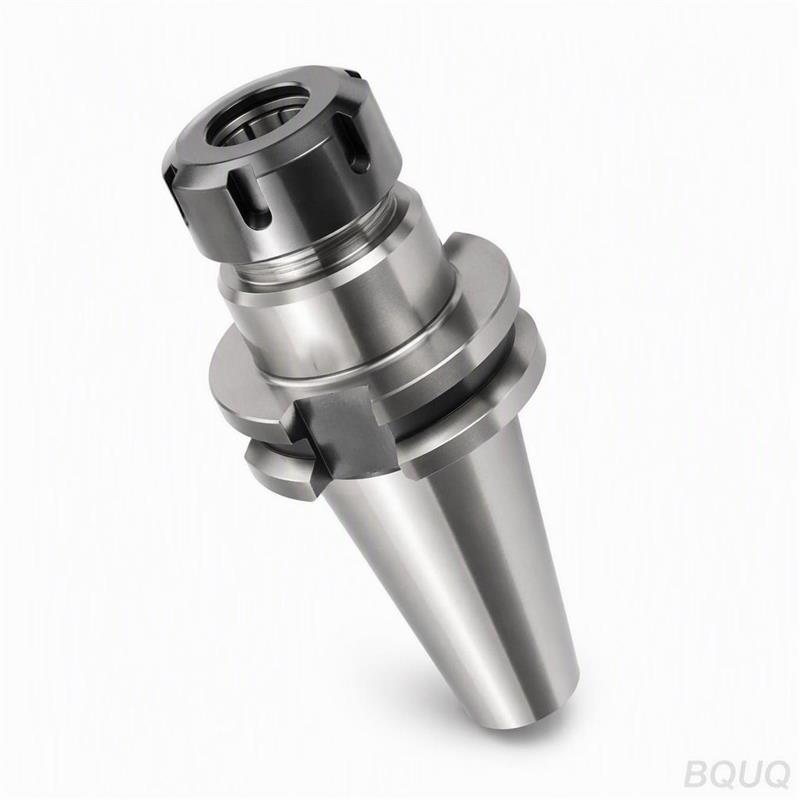
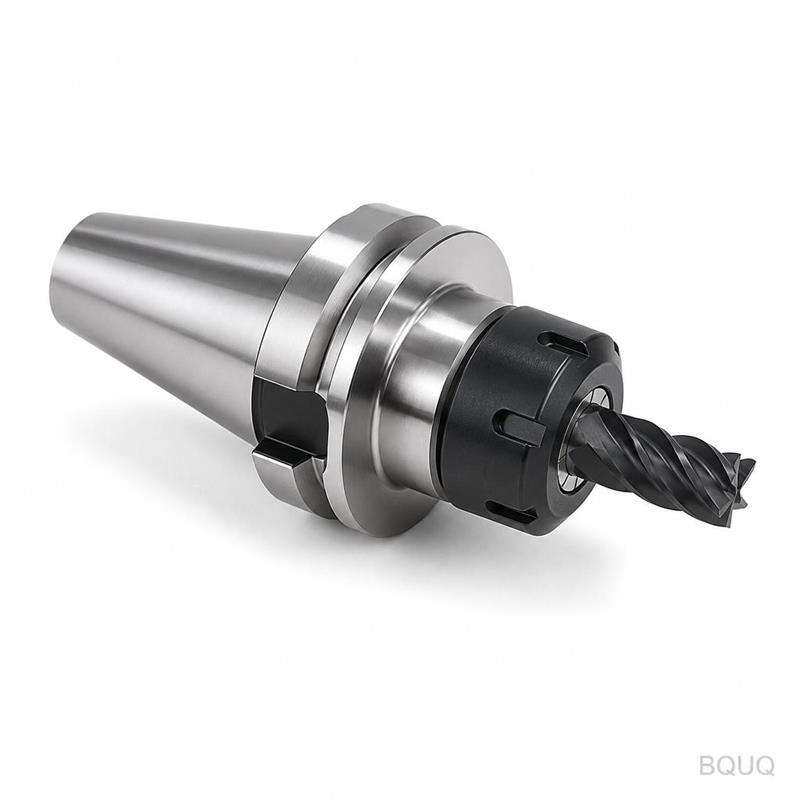
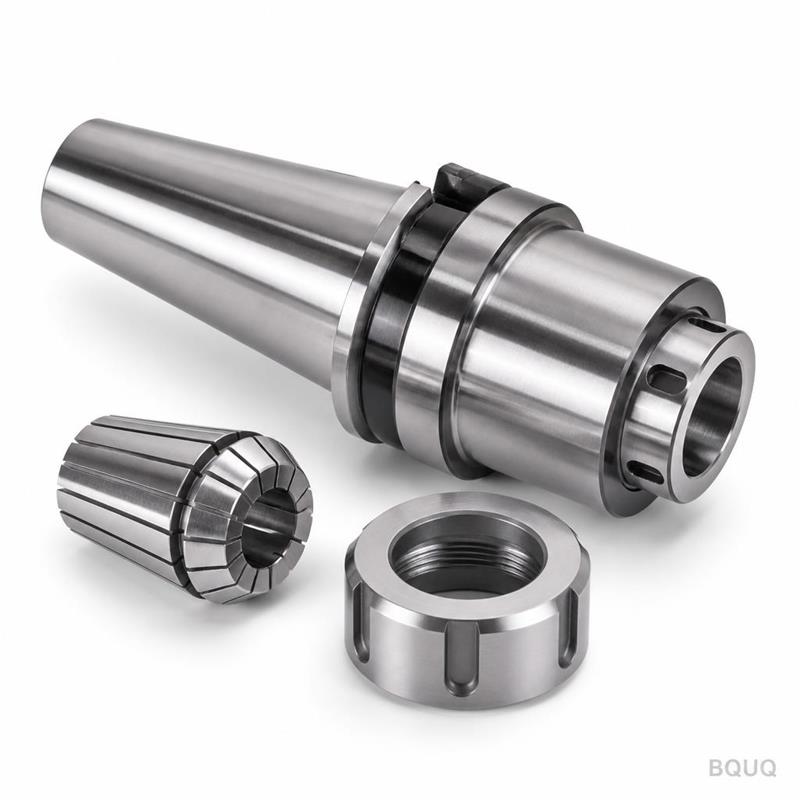
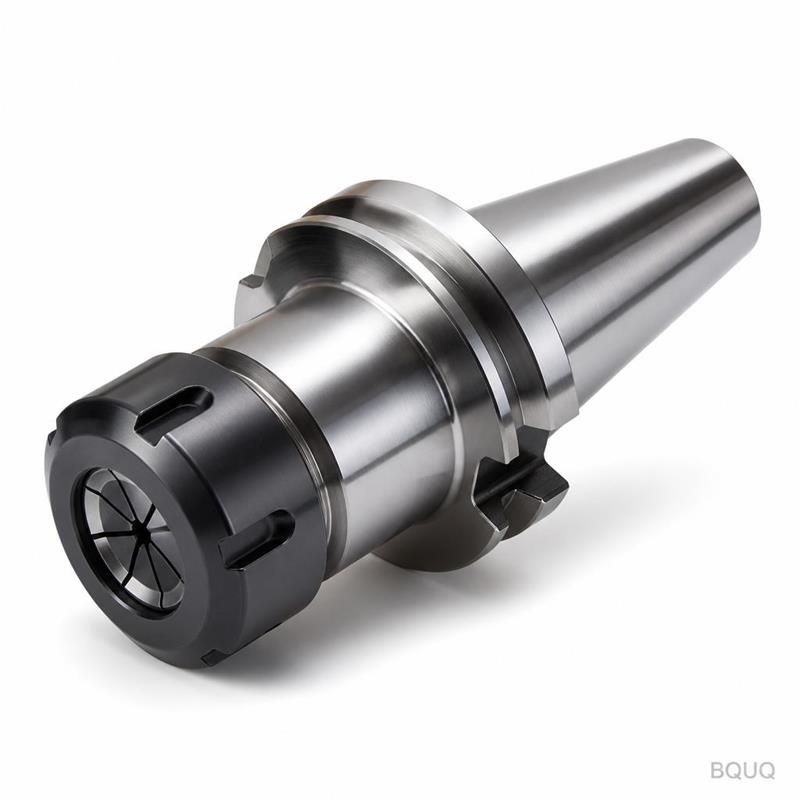
Questo è un mandrino a pinza TG100 lavorato a CNC, progettato per il serraggio ad alta coppia e alta precisione di utensili da taglio in operazioni di fresatura e foratura. Si gara
BQUQ Mandrino a Pinza TG100 Lavorato a CNC | Portautensili di Precisione
Questo è un mandrino a pinza TG100 lavorato a CNC, progettato per il serraggio ad alta coppia e alta precisione di utensili da taglio in operazioni di fresatura e foratura. Si garantisce un'eccentrici
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Questo è un mandrino a pinza TG100 lavorato a CNC, progettato per il serraggio ad alta coppia e alta precisione di utensili da taglio in operazioni di fresatura e foratura. Si garantisce un'eccentricità di 0,005 mm TIR al naso, una durezza di HRC 58–62 e un tempo di consegna standard di 15 giorni dalla conferma dell'ordine. È produzione di precisione made in China, senza MOQ, quindi puoi ordinare un singolo pezzo per test o mille per la produzione.
Perché TG100 Supera le Pinze ER per Tagli Pesanti
Le pinze TG100 utilizzano una superficie di presa conica che tira il gambo dell'utensile indietro nel corpo del mandrino mentre si serra il dado. Questo crea un blocco meccanico che resiste all'estrazione sotto alti avanzamenti. Il range di presa è ±0,5 mm per pinza, rispetto a ±1,0 mm per ER, il che significa meno eccentricità e più ripetibilità. Per un gambo da 20 mm, TG100 offre una coppia di serraggio 2–3 volte superiore a un sistema ER40 equivalente. Se il tuo mandrino supera gli 8.000 RPM o il carico utensile supera il 50% della potenza del mandrino, TG100 è la scelta più sicura.
Materiali e Trattamento Termico che Utilizziamo
Lavoriamo il corpo del mandrino in acciaio da cementazione 8620, poi lo tempariamo superficialmente a HRC 58–62 con una profondità di cementazione di 0,8–1,2 mm. La pinza stessa è realizzata in acciaio per molle 65Mn, trattata termicamente a HRC 44–48 per elasticità, poi rettificata su ID e OD. Il dado è in acciaio al cromo-molibdeno 4140, temprato a HRC 38–42, con finitura ossidata nera per resistenza alla corrosione. Non utilizziamo acciaio da taglio rapido 1215 per il corpo perché non può mantenere la durezza richiesta dopo il trattamento termico. Ogni lotto viene testato per la durezza su tre punti: naso, cono e flangia posteriore.
Come Manteniamo 0,005 mm di Eccentricità su Ogni Unità
L'eccentricità non è una misurazione su un singolo punto. Rettifichiamo il cono interno, il foro del naso e la flangia posteriore in un unico setup su una rettificatrice cilindrica. Questo garantisce che l'asse del cono e l'asse della flangia siano coassiali entro 0,003 mm. Poi assembliamo il mandrino con una barra di prova master e misuriamo il TIR in tre posizioni: 30 mm dal naso, 60 mm dal naso e 100 mm dal naso. Rifiutiamo qualsiasi unità che superi 0,005 mm a 30 mm o 0,008 mm a 100 mm. La barra di prova è un gambo da 20 mm H6 temprato e rettificato, tracciato secondo ISO 1947.
Ispezione Prima di Ogni Spedizione
Ogni mandrino passa attraverso un'ispezione a 9 punti prima dell'imballaggio. Controlliamo: angolo del cono con una barra seno, diametro del foro del naso con un calibro a tampone, finitura superficiale con un profilometro, durezza con un durometro Rockwell, eccentricità con un comparatore a quadrante con risoluzione 0,002 mm, passo della filettatura sul dado, gioco assiale, gioco radiale e peso di bilanciamento. Emettiamo un rapporto dimensionale con ogni spedizione, inclusi numeri di serie e valori di misurazione. Se richiesto, aggiungiamo un rapporto CMM per il cono e il foro, ma il rapporto standard copre tutte le dimensioni critiche per montaggio e serraggio.
Finitura Superficiale e Protezione dalla Corrosione
Il cono interno è rettificato a Ra 0,2 µm o migliore. Il diametro esterno è tornito a Ra 0,8 µm, poi trattato con ossidazione nera per prevenire la ruggine durante la spedizione e lo stoccaggio. Le fessure della pinza sono tagliate al laser e sbavate, poi lucidate sulla superficie di presa a Ra 0,4 µm. Oliamo il cono e le filettature con un composto anti- grippaggio leggero prima dell'imballaggio. Se operi in un ambiente umido, possiamo aggiungere una placcatura zinco-nichel sul dado senza costi aggiuntivi per ordini superiori a 50 pezzi.
Tempi di Consegna e Imballaggio per Spedizioni Globali
Il tempo di consegna standard è di 15 giorni per dimensioni fino a 42 mm di capacità del gambo. Ordini da 1–10 pezzi spediti entro 15 giorni; 11–50 pezzi spediti entro 20 giorni. Imballiamo ogni mandrino in una scatola di plastica con rivestimento in schiuma, poi in un sacchetto di polietilene sigillato con essiccante. Per l'esportazione, utilizziamo una scatola di cartone a 5 strati con protezioni agli angoli. Il trasporto aereo verso gli Stati Uniti o l'Europa richiede 5–7 giorni; il trasporto marittimo richiede 25–35 giorni. Nell'ultimo anno abbiamo spedito in oltre 30 paesi, con un tasso di consegna puntuale del 99,2%.
Specifica
Valore
Note
Tipo di pinza
TG100
Range di presa ±0,5 mm per pinza
Materiale corpo
Acciaio da cementazione 8620
Cementato
Materiale pinza
Acciaio per molle 65Mn
HRC 44–48
Materiale dado
Cromo-molibdeno 4140
HRC 38–42
Durezza (corpo)
HRC 58–62
Profondità di cementazione 0,8–1,2 mm
Eccentricità (TIR)
0,005 mm @ 30 mm
0,008 mm @ 100 mm
Finitura superficiale (cono)
Ra 0,2 µm
Rettificato
Capacità gambo
3–42 mm
Range standard
Tempo di consegna
15 giorni
Dall'approvazione del disegno
MOQ
Nessun MOQ
1 pezzo accettato
Opzioni di Bilanciamento per Mandrini ad Alta Velocità
Per mandrini oltre 12.000 RPM, offriamo un'opzione di bilanciamento al grado G2.5. Lavoriamo un anello di bilanciamento sulla flangia posteriore e foriamo fori radiali per rimuovere materiale dopo l'assemblaggio. Il processo di bilanciamento richiede 2 giorni extra e aggiunge $8 per unità per quantità inferiori a 50. Per unità standard, bilanciamo a G6.3, sufficiente per mandrini fino a 8.000 RPM. Se la tua applicazione supera i 15.000 RPM, raccomandiamo invece un portautensili idraulico, ma TG100 con G2.5 funzionerà fino a 20.000 RPM con uno sbalzo utensile corto.
Dimensioni Comuni in Magazzino e Opzioni Personalizzate
Teniamo in magazzino mandrini TG100 con coni CAT40, CAT50, BT30, BT40, BT50, HSK63A e HSK100A. Fori del gambo da 3 mm a 42 mm sono disponibili da magazzino per le dimensioni più comuni (6, 8, 10, 12, 16, 20, 25, 32 mm). Coni personalizzati come Capto C5 o C6 richiedono una revisione ingegneristica di 7 giorni e una produzione di 20 giorni. Possiamo anche modificare il diametro della flangia o aggiungere un foro passante per refrigerante fino a 5 mm al centro. Invia il tuo disegno e confermeremo le caratteristiche personalizzate entro 12 ore.
Trattamento Termico e Controllo della Distorsione
La cementazione causa distorsione se l'acciaio non viene normalizzato prima della lavorazione. Normalizziamo ogni forgiatura a 925°C, poi lavoriamo grezzo, poi distensioniamo a 650°C, poi rettifichiamo di finitura. Questa sequenza previene che il cono diventi ovale durante la tempra. Misuriamo l'angolo del cono su una piastra seno dopo la rettifica; la tolleranza è ±0,0005 mm per 50 mm di lunghezza. Se la distorsione supera questo valore, rifiutiamo il pezzo e lo rilavoriamo. Abbiamo un tasso di scarto dello 0,7% su questa linea di prodotto, inferiore alla media industriale del 2%.
FAQ
Qual è la quantità minima di ordine?
Nessun MOQ — accettiamo un singolo pezzo per campionamento e ricevi lo stesso rapporto di ispezione di un ordine all'ingrosso.
Potete lavorare un cono o una flangia personalizzati?
Sì, possiamo modificare il tipo di cono, il diametro della flangia e i fori per refrigerante, ma i coni personalizzati richiedono una revisione ingegneristica di 7 giorni per la selezione dell'utensile da taglio.
Come verificate l'eccentricità prima della spedizione?
Misuriamo ogni unità con una barra di prova master a 30 mm e 100 mm dal naso e includiamo il rapporto serializzato nel pacchetto.
Qual è il tempo di consegna per un mandrino TG100 standard?
15 giorni per dimensioni e coni standard; aggiungi 5 giorni per bilanciamento o fori per refrigerante personalizzati.
Quando Hai Bisogno di un'Alternativa Più Veloce
Se la tua applicazione è più leggera e hai bisogno di un'opzione a costo inferiore, consulta la nostra guida alla selezione degli utensili da taglio CNC per confrontare TG100 con ER o termoretraibile. Questo articolo include una tabella di coppia e un confronto dell'eccentricità. Per i limiti geometrici di questo mandrino, leggi la nostra guida alle tolleranze di lavorazione CNC, che spiega come l'angolo del cono e la finitura superficiale influenzano l'accuratezza del portautensili nella pratica.
Richiedi un Preventivo Fermo con le Tue Specifiche
Invia il tuo disegno o la dimensione del gambo e il tipo di cono. Rispondiamo con un prezzo fermo e un tempo di consegna confermato entro 12 ore nei giorni lavorativi. Non forniamo preventivi a range; ottieni un numero fisso per unità. Email sc@bquq.com o WhatsApp +86 13713157787. Allega un file PDF o STEP. Se hai una tolleranza più stretta del nostro standard, ti diremo se è fattibile e quanto costa. Nessun MOQ, nessun costo extra per il rapporto di ispezione.