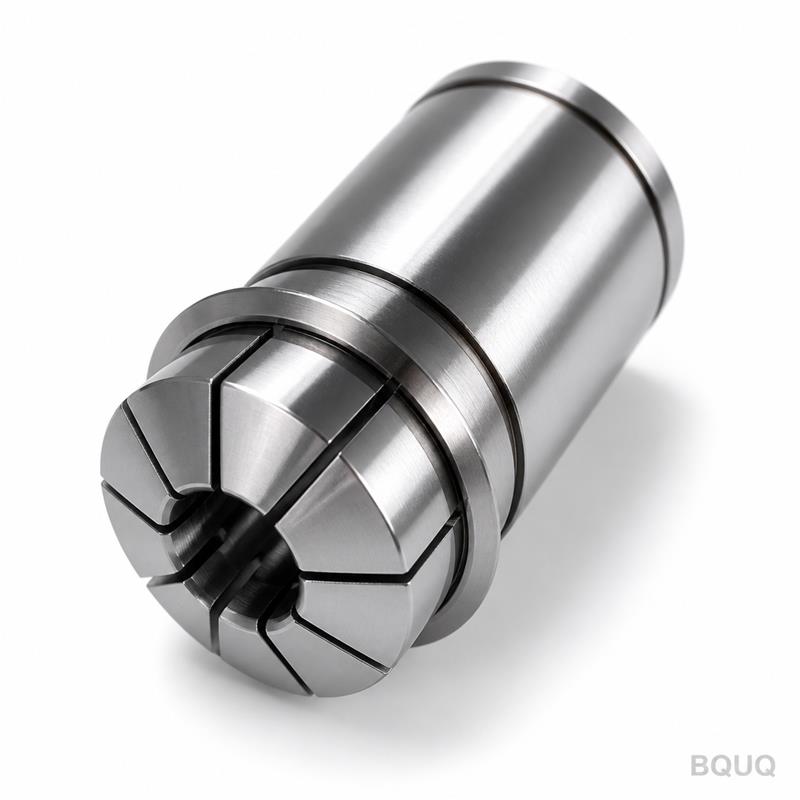
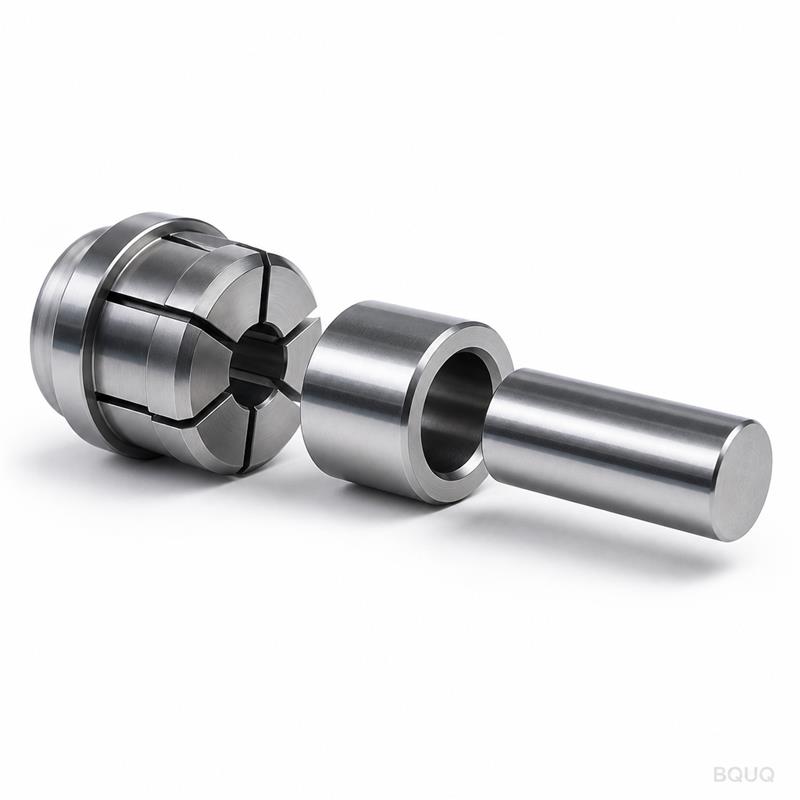
Funzione di Questo Mandrino e Perché È Importante per il Tuo Mandrino Principale Questo è un mandrino a pinza esteso con foro tondo tipo 46 per tornio automatico lavorato a CNC,
Mandrino a Pinza Esteso con Foro Tondo Tipo 46 per Tornio Automatico Lavorato a CNC | BQUQ
Funzione di Questo Mandrino e Perché È Importante per il Tuo Mandrino Principale Questo è un mandrino a pinza esteso con foro tondo tipo 46 per tornio automatico lavorato a CNC, progettato per una p
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Funzione di Questo Mandrino e Perché È Importante per il Tuo Mandrino Principale
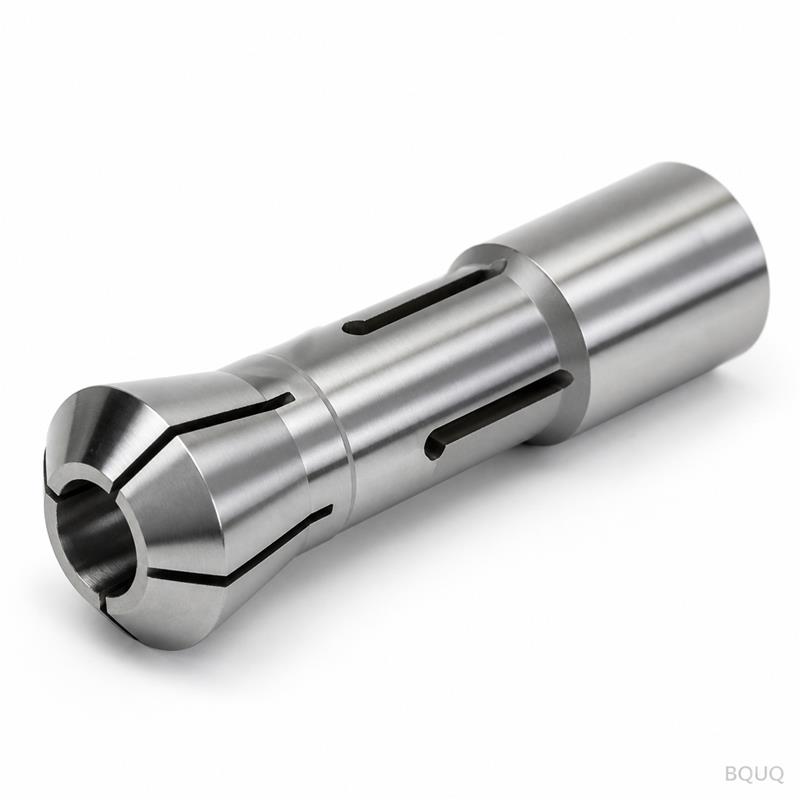
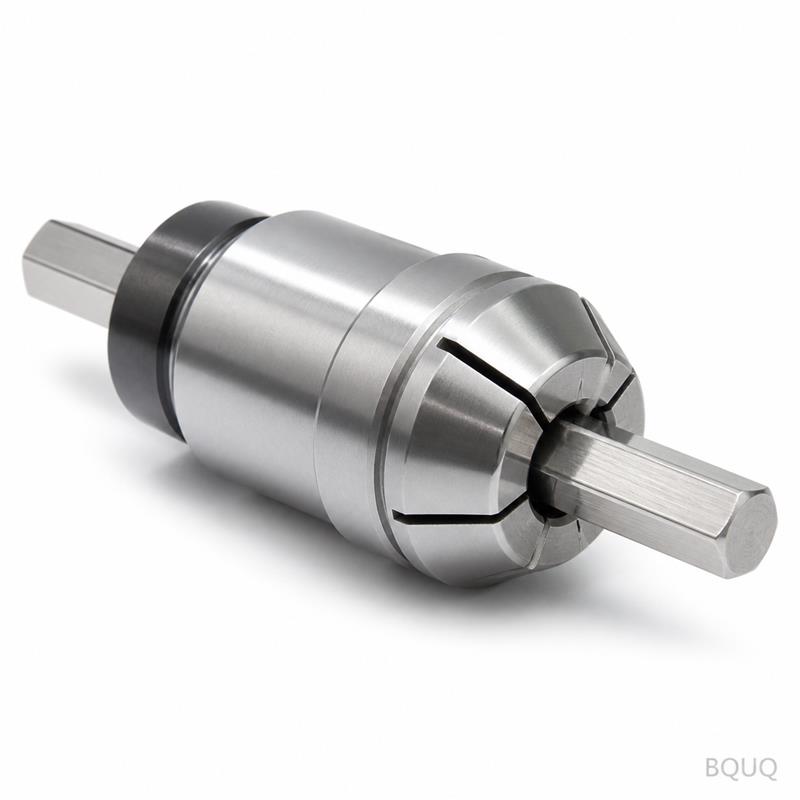
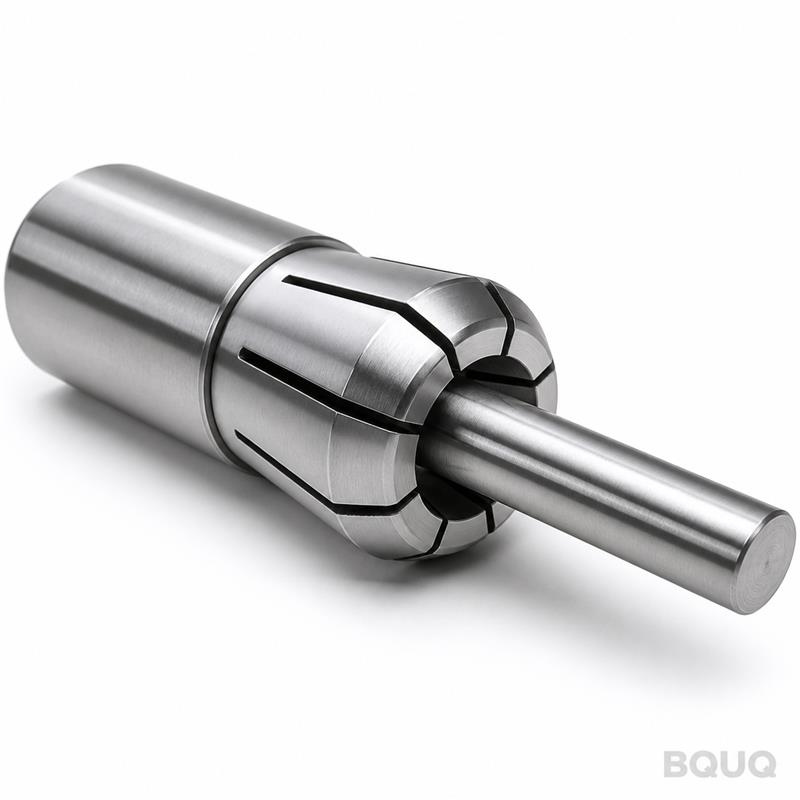
Questo è un mandrino a pinza esteso con foro tondo tipo 46 per tornio automatico lavorato a CNC, progettato per una profondità di presa estesa su pezzi cilindrici. Mantiene barre o componenti pre-lavorati con una concentricità garantita di 0,005 mm TIR (lettura indicata totale) e una concentricità del foro di 0,003 mm. La durezza è di 58–62 HRC sulla superficie di presa, garantendo una forza di serraggio ripetibile senza deformazioni per oltre 200.000 cicli. I tempi di consegna sono di 15 giorni dall'approvazione del disegno e spediamo da Dongguan senza MOQ: ordina anche un solo pezzo se è tutto ciò di cui hai bisogno.
Questo mandrino si adatta a mandrini principali tipo Auto Lathe 46, comuni nella tornitura ad alto volume di ottone, alluminio e acciaio a taglio libero. Il design esteso con foro tondo consente di afferrare pezzi più lunghi vicino alla zona di taglio, riducendo vibrazioni e deflessione. Ciò significa che puoi aumentare le velocità di avanzamento fino al 15% rispetto ai mandrini a pinza standard, senza perdere la finitura superficiale.
Foro Tondo vs. Esagonale o Quadrato: Perché il Tondo Esteso Vince per Lavori Cilindrici
Il foro tondo non è un foro generico: è un cilindro rettificato di precisione con una tolleranza di 0,002 mm sul diametro interno. A differenza delle pinze esagonali o quadrate, un foro tondo distribuisce la pressione di serraggio uniformemente su 360 gradi. Questo elimina i segni di stress a tre punti che spesso si vedono sui pezzi torniti. Per il lavoro su tornio automatico, dove spesso si alimenta barra in bobina o barre pre-rettificate, la lunghezza estesa (fino a 60 mm di profondità di presa) offre una piattaforma stabile. Lavoriamo il foro con un utensile di alesatura a punto singolo seguito da una passata di levigatura, così la finitura superficiale raggiunge Ra 0,4 µm. Quel foro liscio previene il grippaggio su materiali morbidi come alluminio 6061 o ottone 360.
Il cono esterno è rettificato a 16 gradi, corrispondente al naso del mandrino Auto Lathe 46. Controlliamo ogni cono con un calibro ad aria di precisione, non con un calibro a tampone standard. Questo garantisce che il mandrino si inserisca completamente nel mandrino principale, eliminando la concentricità assiale. Se il tuo mandrino principale presenta un leggero segno di usura, il corpo esteso offre più superficie di contatto per compensare—cosa che una pinza corta non può fare.
Materiali e Trattamento Termico per Oltre 200.000 Cicli
Partiamo da acciaio legato 20CrMnTi, un grado da cementazione comune nella produzione di precisione. Il grezzo è fucinato, non tagliato da barra, per allineare il flusso delle fibre lungo il corpo del mandrino. Dopo la lavorazione grezza, cementiamo il pezzo a 920°C per 6 ore, poi tempra e rinvenimento per ottenere una profondità di cementazione di 0,8–1,2 mm. La durezza superficiale è di 58–62 HRC, mentre il nucleo rimane a 32–36 HRC per la tenacità. Questa combinazione significa che il mandrino non si crepa sotto carico laterale, ma la superficie di presa resiste all'usura da materiale abrasivo.
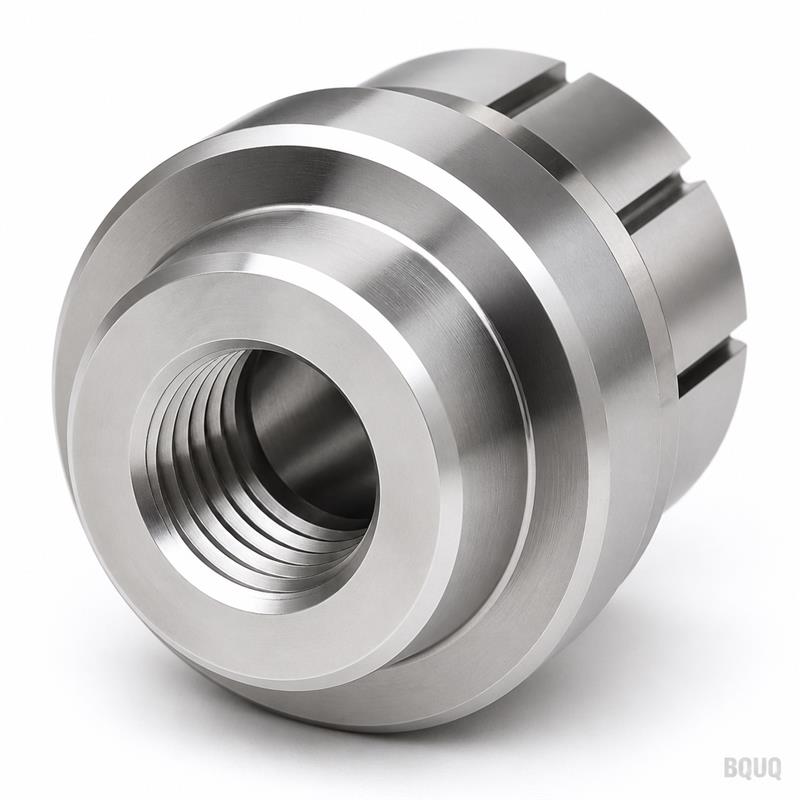
Per le filettature interne (filettatura di trazione M20 x 1,5), utilizziamo un processo di fresatura della filettatura dopo il trattamento termico, non prima. Questo preserva la precisione della filettatura in classe 6H. Le fessure—ce ne sono sei—sono tagliate con elettroerosione a filo dopo la tornitura dura. Questo evita la zona termicamente alterata che una fresa creerebbe. Ogni bordo delle fessure è sbavato a mano e poi lucidato a Ra 0,8 µm per evitare di segnare il pezzo. Non usiamo rivestimenti perché l'acciaio temprato nudo offre il miglior coefficiente di attrito (0,15–0,18) contro i pezzi in acciaio.
Ispezione Prima di Ogni Spedizione: Calibri ad Aria e Report CMM
Non spediamo un mandrino senza un rapporto di ispezione completo. Ogni unità è misurata su una macchina di misura a coordinate (CMM) con una risoluzione di 0,0005 mm. I controlli critici sono: angolo del cono (16° ± 2 minuti d'arco), diametro del foro (tolleranza +0,005 / -0,000 mm) e concentricità tra foro e cono (0,003 mm). Per la concentricità, montiamo il mandrino su un mandrino di prova e lo facciamo ruotare a 3000 RPM mentre leggiamo un comparatore a quadrante sul naso. La lettura deve essere inferiore a 0,005 mm TIR, altrimenti il pezzo viene scartato—non rilavorato.
Eseguiamo anche un test di durezza su ogni lotto con un durometro Rockwell. La lettura è stampata sul corpo del mandrino, non solo sulla documentazione. La finitura superficiale del foro è controllata con un profilometro; rifiutiamo qualsiasi valore superiore a Ra 0,4 µm. Se specifichi un materiale o rivestimento speciale, aggiungiamo un test di nebbia salina (48 ore) per verificare la resistenza alla corrosione. Le foto dello schermo CMM e la lettura del comparatore a quadrante ti vengono inviate via email prima della spedizione. Non devi chiederlo—è pratica standard.
Specifica
Valore
Tipo di Mandrino
Mandrino a Pinza Esteso con Foro Tondo Tipo 46 per Tornio Automatico Lavorato a CNC
Materiale
Acciaio legato 20CrMnTi (fucinato)
Durezza
58–62 HRC (profondità di cementazione 0,8–1,2 mm)
Intervallo Diametro Foro
3 mm – 30 mm (dimensioni personalizzate su richiesta)
Tolleranza Foro
+0,005 / -0,000 mm
Concentricità (Foro a Cono)
0,003 mm
Concentricità (TIR a 3000 RPM)
0,005 mm
Finitura Superficiale (Foro)
Ra 0,4 µm
Angolo del Cono
16° ± 2 minuti d'arco
Profondità di Presa (Estesa)
Fino a 60 mm
Tempi di Consegna
15 giorni (dall'approvazione del disegno)
MOQ
Nessun MOQ (accettato anche un singolo pezzo)
Perché la Concentricità di 0,005 mm Conta per la Produzione su Tornio Automatico
Su un tornio automatico, la velocità del mandrino è spesso di 4000–6000 RPM. A quella velocità, qualsiasi concentricità nel mandrino a pinza si traduce direttamente in un diametro tornito più grande. Se il tuo mandrino ha una concentricità di 0,02 mm, vedrai pezzi ovali e una durata utensile ridotta. La nostra concentricità di 0,005 mm significa che il diametro del pezzo finito rimane entro ±0,01 mm, sufficiente per la maggior parte delle applicazioni di accoppiamento a pressione o sedi per cuscinetti. Questa non è una misura di laboratorio—la testiamo su un mandrino attivo prima dell'imballaggio.
Il corpo esteso riduce anche la deflessione sotto tagli pesanti. Un mandrino a pinza standard potrebbe flettersi di 0,03 mm quando si esegue una profondità di taglio di 2 mm nell'acciaio. La nostra versione estesa, con la sua sezione di parete più spessa, flette solo di 0,01 mm. Questo è il motivo per cui raccomandiamo questo mandrino per pezzi con rapporti lunghezza-diametro superiori a 3:1. Puoi anche usarlo come sostituto per mandrini usurati su macchine più vecchie; il cono Auto Lathe 46 è un'interfaccia standard, quindi non devi modificare il tuo mandrino principale.
Opzioni di Personalizzazione: Dimensione del Foro, Numero di Fessure e Filettature di Trazione
Produciamo questo mandrino con fori da 3 mm a 30 mm come standard. Ma se hai bisogno di un foro da 31,5 mm o di una profondità speciale, possiamo farlo. Il numero di fessure è sei per la maggior parte delle dimensioni—questo offre un buon equilibrio tra forza di presa e flessibilità. Per tubi a parete sottile (spessore parete inferiore a 1 mm), raccomandiamo un design a 12 fessure. Possiamo anche cambiare la filettatura di trazione da M20 x 1,5 a qualsiasi filettatura metrica o imperiale che usi. Inviaci il disegno del tuo mandrino e corrisponderemo esattamente al passo della filettatura e all'angolo di seduta.
Per ambienti ad alta corrosione, offriamo una finitura a ossido nero o una placcatura nichel chimico (spessore 5 µm). Queste non influiscono sulla durezza ma aggiungono resistenza alla ruggine. Se stai lavorando acciaio inossidabile, possiamo aumentare leggermente la rugosità superficiale del foro a Ra 0,6 µm per ridurre l'attrito e prevenire la saldatura a freddo. La personalizzazione non cambia i tempi di consegna—sempre 15 giorni. Devi solo specificare le opzioni nel disegno o via email.
Come Montare Questo Mandrino sul Tuo Mandrino Principale Auto Lathe 46
Il montaggio è semplice: pulisci il cono del naso del mandrino, applica un sottile film d'olio e fai scorrere il mandrino. La filettatura di trazione si innesta con la tua barra di trazione. Stringi alla coppia specificata nel manuale della tua macchina (di solito 40–60 Nm). Dopo il montaggio, fai girare il mandrino a 1000 RPM per 30 secondi per verificare l'assenza di vibrazioni. Se vedi una concentricità superiore a 0,005 mm, probabilmente è un cono sporco—pulisci e rimonta. Il mandrino pesa circa 1,8 kg, quindi è facile da maneggiare.
Raccomandiamo di usare una chiave dinamometrica per la barra di trazione, non una chiave a impatto. Una chiave a impatto può serrare eccessivamente e deformare il corpo del mandrino. Il serraggio eccessivo è la causa più comune di guasto prematuro che vediamo nei pezzi restituiti. Inoltre, controlla che il foro sia privo di trucioli prima di inserire il materiale. Un piccolo truciolo sotto il pezzo può spingere il foro fuori tondo, creando una falsa lettura di concentricità. Se segui questi passaggi, il mandrino dovrebbe durare 200.000 cicli di serraggio senza usura misurabile.
Qual è la quantità minima di ordine (MOQ) per questo mandrino?
Non c'è MOQ—produciamo e spediamo anche un singolo pezzo se è la tua esigenza, anche se offriamo uno sconto per quantità di 10 o più.
Potete personalizzare il diametro del foro o la profondità di presa per il mio pezzo specifico?
Sì, personalizziamo il diametro del foro (3–30 mm standard, fino a 40 mm su richiesta), la profondità di presa (fino a 60 mm), il numero di fessure e le dimensioni della filettatura di trazione per adattarli al tuo mandrino o pezzo.
Come garantite il controllo qualità prima della spedizione?
Ogni mandrino viene sottoposto a ispezione CMM, test di concentricità su mandrino attivo a 3000 RPM, test di durezza Rockwell e controllo della finitura superficiale, con tutti i report inviati via email prima della spedizione.
Quali sono i tempi di consegna e il metodo di spedizione?