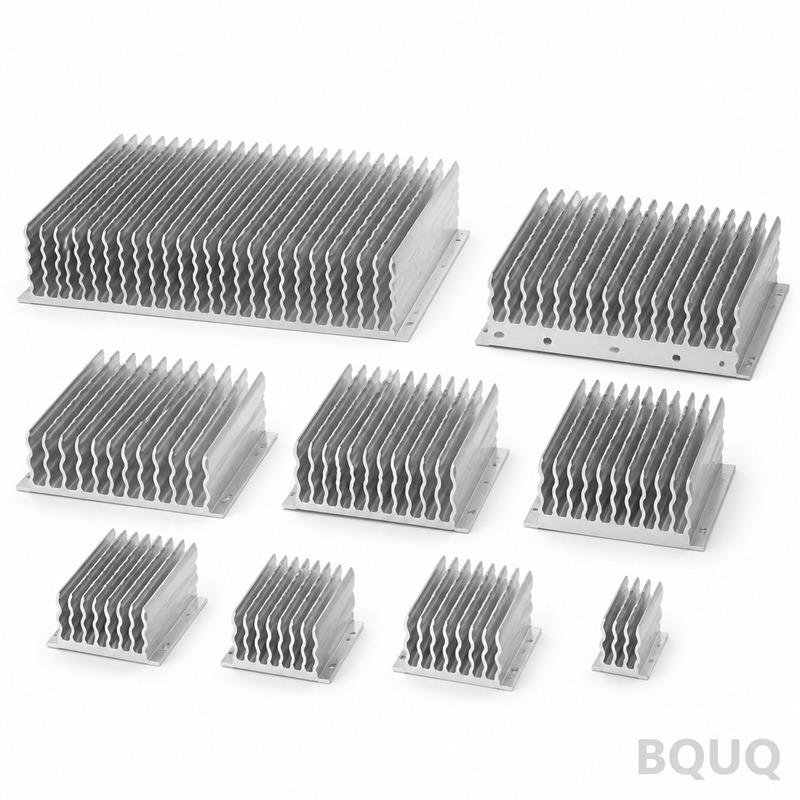
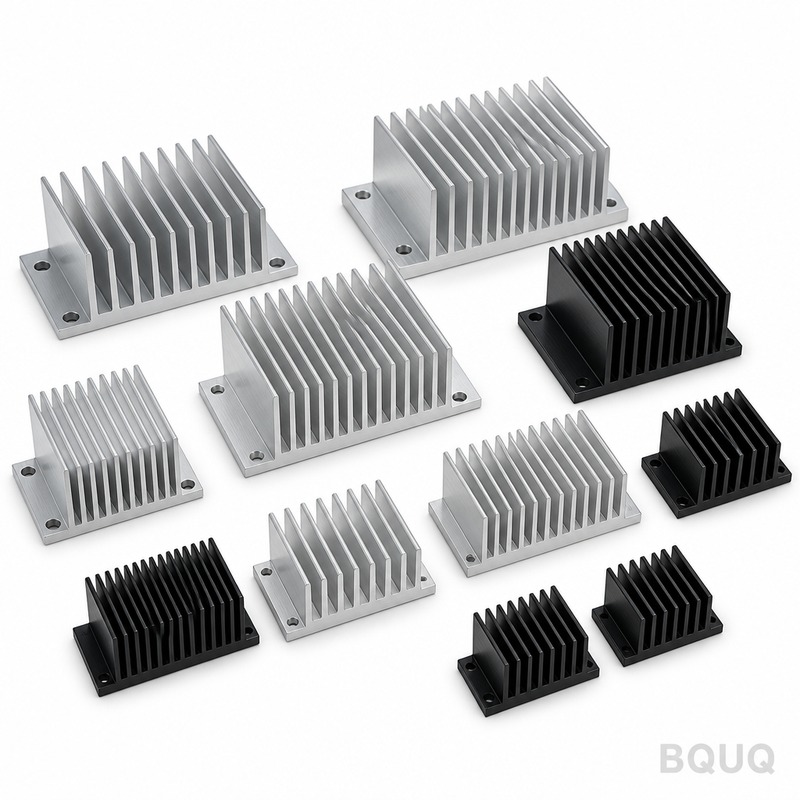
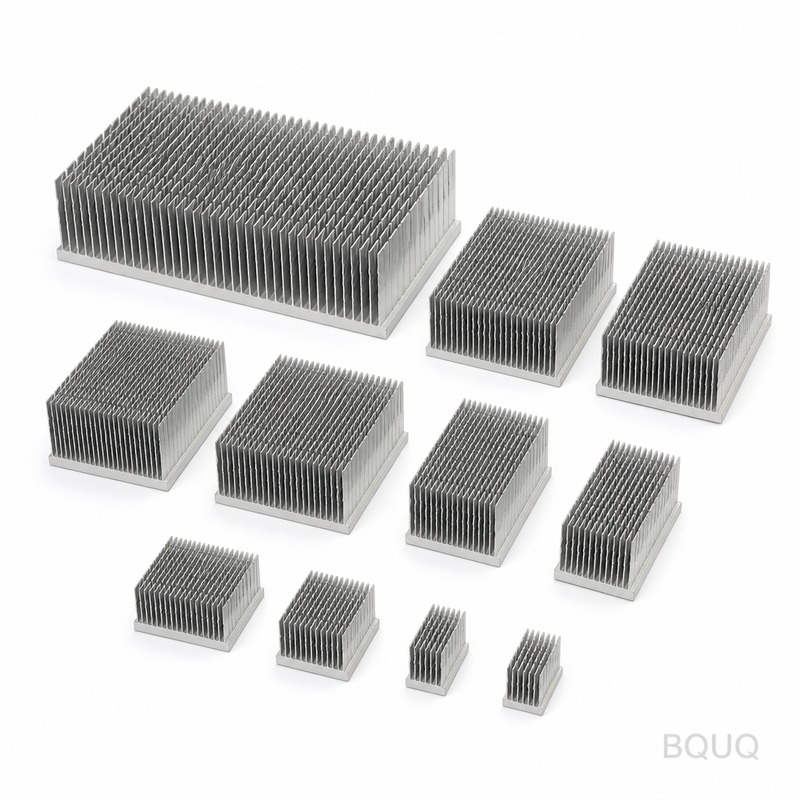
codice SA del dissipatore di calore in alluminio: alluminio 6061-T6, alette da 0,5 mm con passo di 2,5 mm, planarità di 0,05 mm su 100 mm, resistenza termica di 0,62 K/W. MOQ 500 pz, spedizione in ...
codice SA dissipatore di calore in alluminio
aluminum heat sink hs code: 6061-T6 aluminium, 0.5 mm fins at 2.5 mm pitch, 0.05 mm over 100 mm flatness, 0.62 K/W thermal resistance. MOQ 500 pcs, ships in ...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
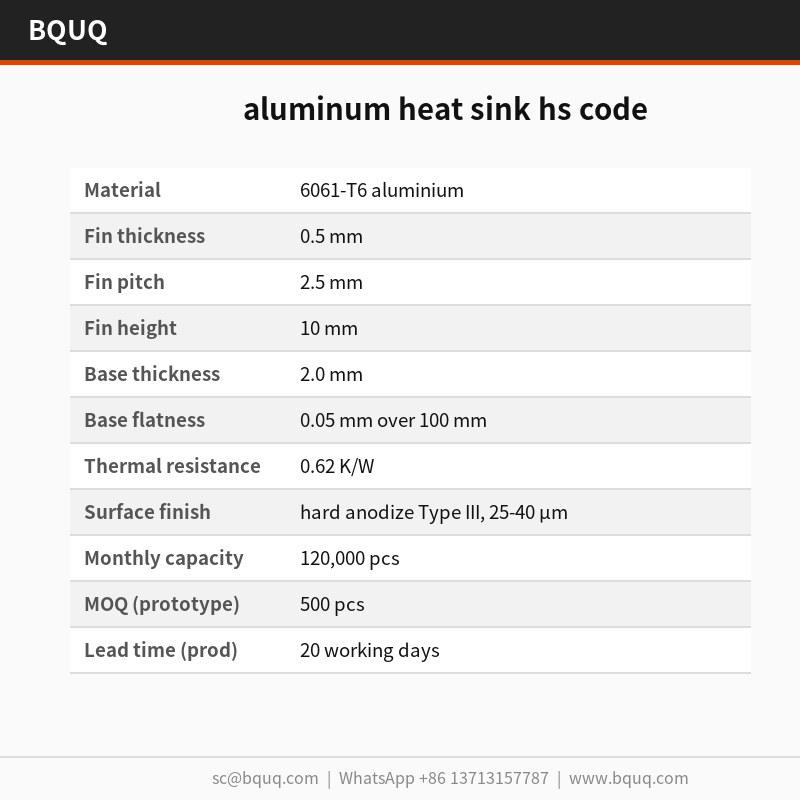
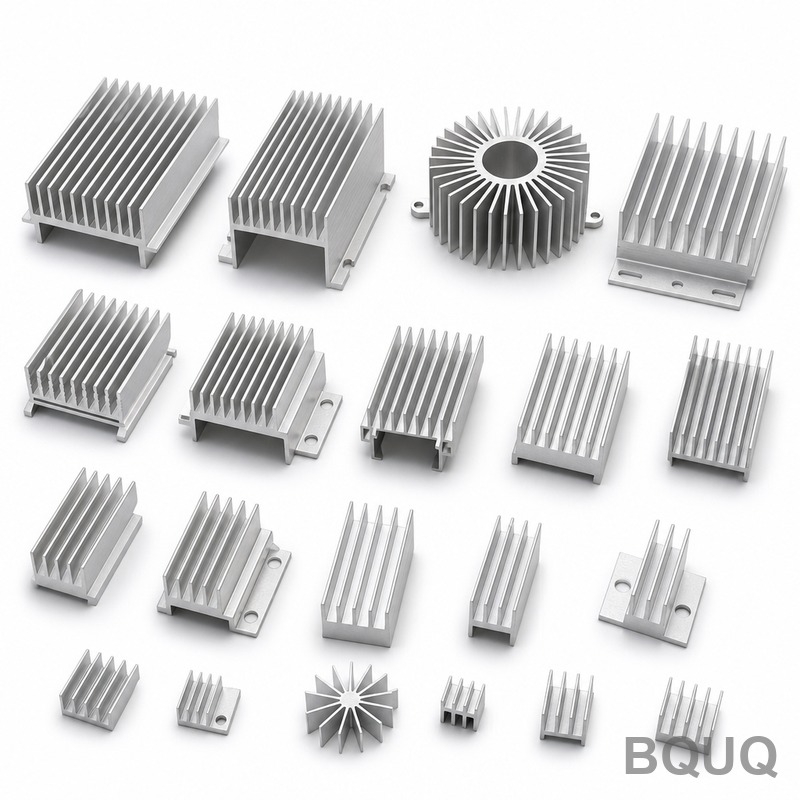
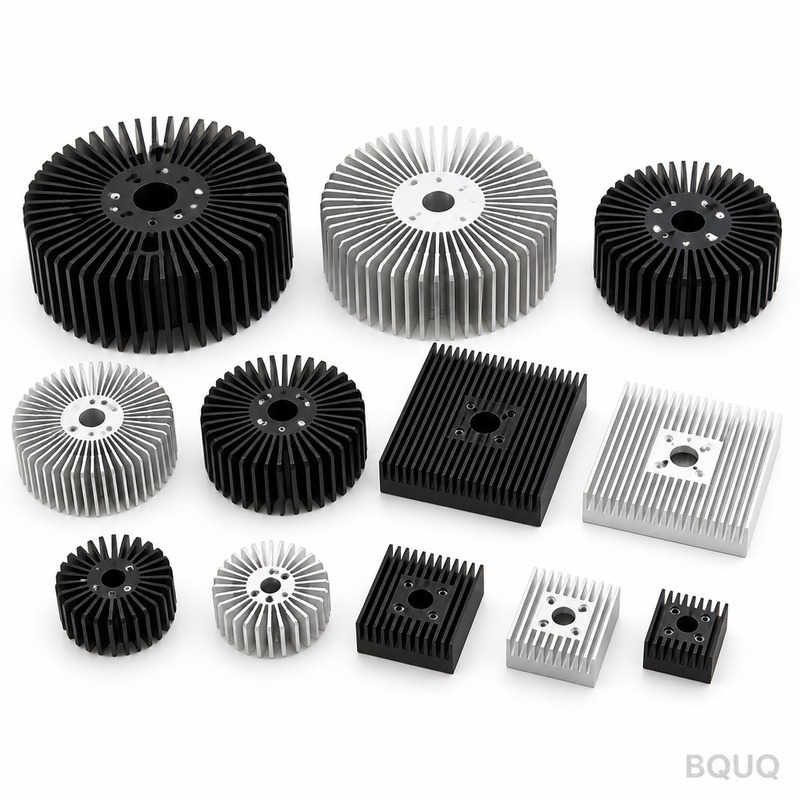
Il codice SA di un dissipatore di calore in alluminio rientra tipicamente nella voce 7616.99 oppure 7606/7609 a seconda che si tratti di un articolo pressato con alette o di un profilo; questo dissipatore pressato in 6061-T6 è definito da una base da 2,0 mm, alette da 0,5 mm, planarità di 0,05 mm su 100 mm e 0,62 K/W a ΔT = 60 K. La produzione mensile raggiunge 120.000 pezzi, con anodizzazione dura Tipo III da 25-40 µm.
Una base da 2,0 mm e alette da 0,5 mm definiscono il codice SA di questo dissipatore di calore in alluminio. Pressato in alluminio 6061-T6 su attrezzatura da 250 T, mantiene 0,05 mm su 100 mm e restituisce 0,62 K/W a ΔT = 60 K, in convezione naturale. La produzione mensile è di 120.000 pezzi.
Approccio Progettuale e Processo
Poiché base e alette sono pressate in un unico pezzo, non esiste un giunto brasato che possa cedere. La planarità di 0,05 mm su 100 mm sulla faccia di montaggio è mantenuta direttamente dallo stampo, il che garantisce un contatto uniforme dell'interfaccia termica.
Un unico fornitore ora copre spessori delle alette da 0,5 mm a 0,5 mm dalla stessa famiglia di presse da 250 T, quindi una riprogettazione termica è una modifica dell'attrezzatura anziché un cambio di fornitore.
La pressatura dell'alluminio 6061-T6 mantiene leggero il codice SA del dissipatore di calore in alluminio, a partire da 15 g a seconda dell'ingombro, senza sacrificare la densità delle alette, il che conta dove la lunghezza del percorso del flusso d'aria è già fissata dall'involucro.
Ogni corsa è dimensionalmente identica, quindi la posizione dei fori a ±0,15 mm si mantiene su tutto il lotto. È questo che rende ripetibili i programmi in volume per VFD e inverter.
La finitura di anodizzazione dura Tipo III, 25-40 µm, viene applicata dopo la formatura, così la protezione dalla corrosione non viene intaccata alle radici delle alette come accade nelle alternative lavorate meccanicamente.
Selezione del Materiale e Finitura Superficiale
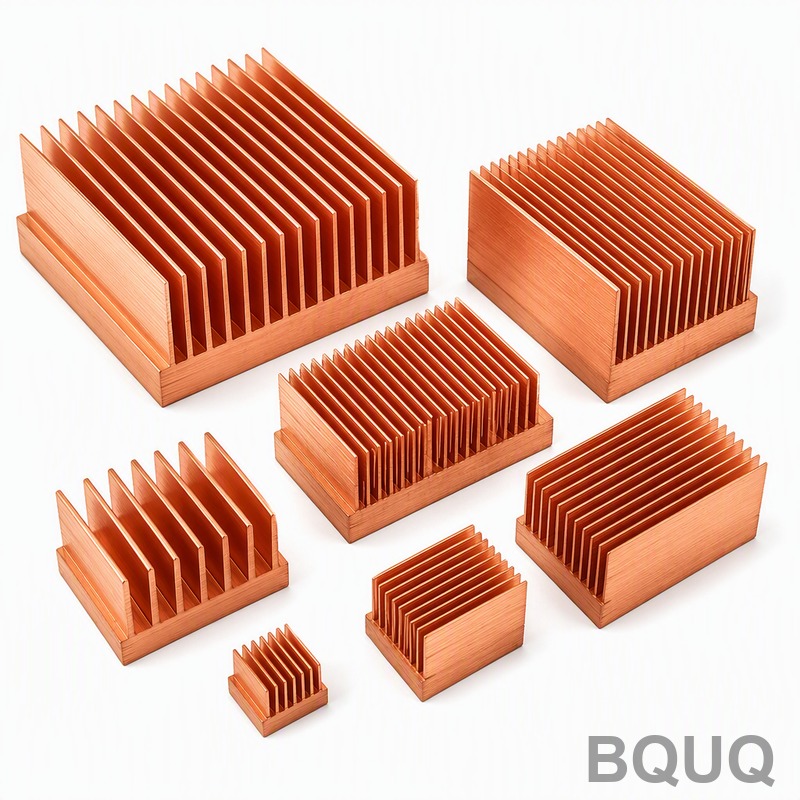
Il materiale standard è l'alluminio 6061-T6, fornito con anodizzazione dura Tipo III, 25-40 µm. Per applicazioni in cui l'esposizione di VFD e inverter è una preoccupazione, consigliamo il percorso passivato; dove la conduttività conta più del peso, il rame C110 aumenta le prestazioni termiche e raddoppia circa la massa unitaria.
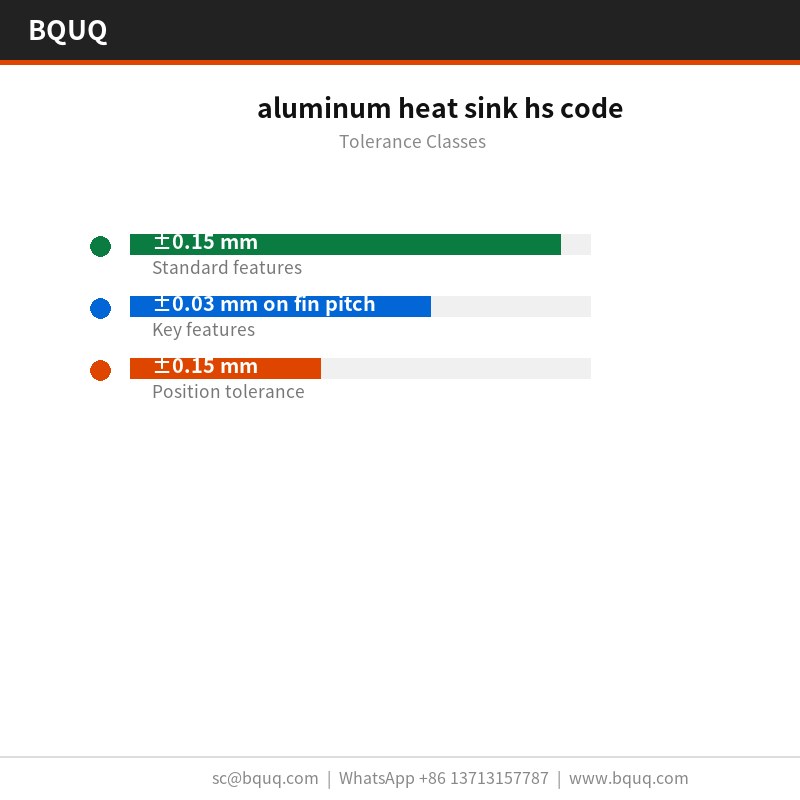
Classi di Tolleranza che Puoi Specificare
Le dimensioni generali arrivano a ±0,15 mm, con caratteristiche critiche come ±0,03 mm sul passo delle alette mantenute separatamente. La geometria formata eredita la ripetibilità dell'attrezzatura di ±0,05 mm, e la posizione dei fori è mantenuta a ±0,15 mm. Classi più strette richiedono un'operazione di pressatura aggiuntiva, quindi conviene deciderlo prima dell'attrezzatura anziché dopo.
Ispezione Prima di Ogni Spedizione
La planarità viene verificata su un piano di riscontro in granito, a 20 °C, rispetto a un limite di 0,05 mm su 100 mm, e il passo delle alette è verificato otticamente a ±0,05 mm. I rapporti vengono emessi con ogni lotto.
La planarità è misurata su granito anziché su ghisa, perché 0,05 mm su 100 mm a 40 x 40 x 22 mm si legge diversamente su un piano che non è stato lappato. I registri conservano entrambe le letture.
Ispezioniamo le punte delle alette da 0,5 mm per bave e cricche dopo la formatura, perché lo stampaggio può fessurare una radice senza spostare alcuna dimensione a disegno. Il limite di bava è impostato per parte.
Il contenimento finale è sacchetto in PE + cartone a nido d'ape, 15 kg per cartone. Ogni cartone è etichettato con lotto, quantità e stato di ispezione, e il registro è conservato per 10 anni a fronte del fascicolo ISO9001.
I programmi per VFD e inverter sono la ragione per cui esiste questa geometria. Dove l'involucro non può crescere in altezza, la densità delle alette è l'unica leva, e un passo di 2,5 mm con materiale da 0,5 mm è il limite pratico per l'alluminio.
I clienti di VFD e inverter specificano tipicamente alluminio 6061-T6 per ragioni di corrosione e poi mantengono il disegno a ±0,15 mm. La linea da 120.000 pezzi assorbe il volume senza una seconda fonte.
Dove un codice SA di dissipatore di calore in alluminio opera a volumi da VFD e inverter, la coerenza pezzo-prezzo decide i resi sul campo. ±0,05 mm su una produzione da 120.000 pezzi mantiene la curva termica all'interno di una sola banda.
I progetti per VFD e inverter spesso utilizzano un percorso ad aria forzata a 2,0 m/s. 0,62 K/W a ΔT = 60 K, in convezione naturale, significa che VFD e inverter possono mantenere il loro obiettivo con una potenza del ventilatore al di sotto del limite acustico.
Specifiche
Parametro
Valore / Intervallo
Materiale
alluminio 6061-T6
Spessore alette
0,5 mm
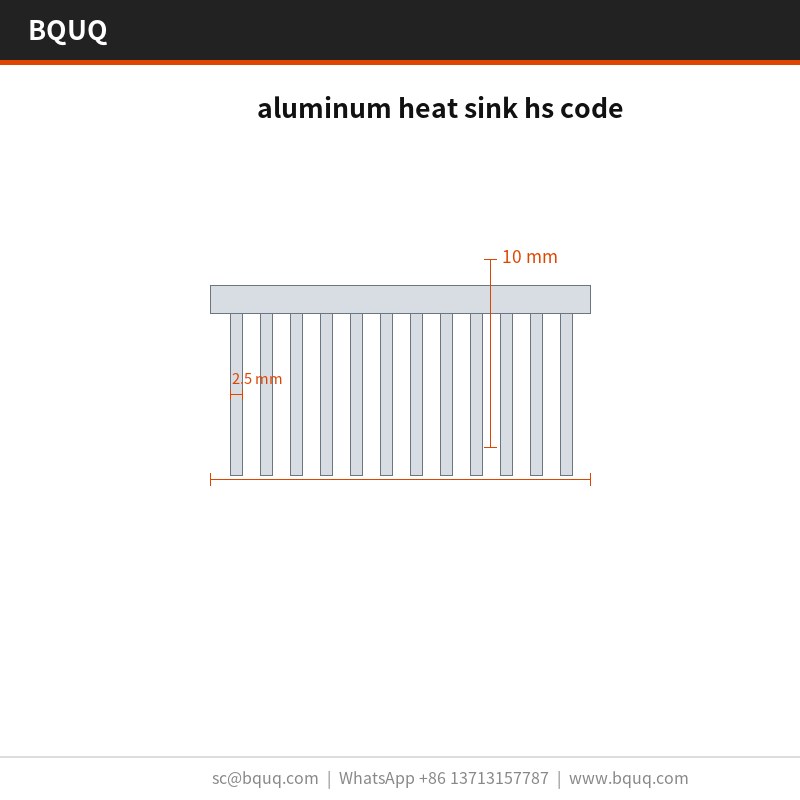
Passo alette
2,5 mm
Altezza alette
10 mm
Spessore base
2,0 mm
Planarità base
0,05 mm su 100 mm
Resistenza termica
0,62 K/W
Condizione di prova termica
ΔT = 60 K, convezione naturale
Finitura superficiale
anodizzazione dura Tipo III, 25-40 µm
Intervallo dimensionale
40 x 40 x 22 mm
FAQ: Le Tue Domande Prima di Ordinare
Quale tolleranza potete mantenere?
Le dimensioni generali arrivano a ±0,15 mm; quelle critiche come ±0,03 mm sul passo delle alette sono mantenute separatamente. Le caratteristiche formate ereditano la ripetibilità dell'attrezzatura di ±0,05 mm. Se il tuo disegno richiede tolleranze più strette, comunicacelo prima dell'attrezzatura così possiamo pianificare l'operazione di pressatura aggiuntiva.
Come si confronta con un codice SA di dissipatore di calore in alluminio estruso?
L'estrusione è più economica al di sopra di circa 500.000 pezzi all'anno e offre un profilo più liscio. Lo stampaggio vince al di sotto di quella soglia e ovunque lo spessore delle alette scenda sotto 0,5 mm, perché l'estrusione non può mantenere 0,5 mm in modo coerente. Per i prototipi di VFD e inverter, di solito è il costo dell'attrezzatura a decidere.
Qual è la planarità sulla faccia di montaggio?
0,05 mm su 100 mm misurati su piano di riscontro in granito, a 20 °C. Questo è il numero che conta per VFD e inverter, perché il pad termico necessita di un contatto uniforme. Se il tuo assemblaggio richiede di meglio, dillo e possiamo aggiungere un'operazione di spianatura.
Forniamo un disegno 2D con il rapporto CMM, e STEP 3D su richiesta. Entrambi mostrano le tolleranze di planarità e le linee di divisione dell'attrezzatura, il che conta se verifichi 0,05 mm su 100 mm nel tuo assemblaggio.
Qual è la differenza tra il vostro codice SA di dissipatore di calore in alluminio e un codice SA di dissipatore di calore in alluminio con alette skived?
Le alette skived sono fresate, quindi si ottengono alette sottili e alte e una densità maggiore a parità di altezza, ma il costo scala direttamente con l'area delle alette. Lo stampaggio offre lo stesso risultato in una sola corsa a un costo unitario molto inferiore sotto i 120.000 pezzi. Per VFD e inverter in un involucro ad altezza fissa, lo stampato è normalmente la risposta giusta.
La linea si trova a Dongguan in un unico stabilimento ISO9001. Le presse da 250 T coprono la famiglia di codici SA dei dissipatori di calore in alluminio, e 120.000 pezzi al mese è l'attuale produzione impegnata.
La fabbrica è certificata ISO9001 e può spedire documentazione RoHS e REACH con il sacchetto in PE + cartone a nido d'ape, 15 kg per cartone. L'ispezione di terze parti SGS è organizzata su richiesta prima della sigillatura del container.
L'attrezzatura è costruita internamente, ed è così che si mantiene ±0,05 mm su un programma da 120.000 pezzi anziché andare alla deriva pezzo per pezzo.
planarità 0,05 mm su 100 mm; posizione fori ±0,15 mm
Tempi di consegna
Non indicati nell'estratto; standard per programmi con attrezzatura di pressatura
MOQ
Non indicato nell'estratto; programmi in volume come VFD e inverter
Capacità
120.000 pezzi al mese sulla famiglia di presse da 250 T
Selezione / confronto
Opzione
Ideale per
Compromesso
Pressato monopezzo 6061-T6
Programmi in volume per VFD e inverter
Modifica dell'attrezzatura necessaria per riprogettare lo spessore delle alette
Alternativa lavorata meccanicamente
Bassi volumi o geometrie complesse
L'anodizzazione dura può essere intaccata alle radici delle alette
Progetto con giunto brasato
Assemblaggi con materiali misti
Il giunto può cedere sotto cicli termici
Spessore alette 0,5 mm
Lunghezza fissa del percorso del flusso d'aria
Densità delle alette inferiore rispetto a spessori più sottili
Ingombro minimo 15 g
Involucri sensibili al peso
Dipende dalle dimensioni complessive del componente
Processo / ispezione
Fase
Controllo
Registro
Pressatura
Attrezzatura da 250 T, base e alette monopezzo
Ogni corsa dimensionalmente identica
Planarità
0,05 mm su 100 mm sulla faccia di montaggio
Mantenuta direttamente dallo stampo
Posizione fori
±0,15 mm su tutto il lotto
Si mantiene su tutta la produzione
Finitura superficiale
Anodizzazione dura Tipo III, 25-40 µm dopo la formatura
Protezione dalla corrosione alle radici delle alette
Prestazioni termiche
0,62 K/W a ΔT = 60 K, convezione naturale
Verificate prima della spedizione
Domande Frequenti
Qual è il codice SA per questo dissipatore di calore in alluminio?
I dissipatori di calore in alluminio pressato come questo componente in 6061-T6 si classificano tipicamente sotto la voce SA 7616.99 come altri articoli in alluminio, sebbene il codice esatto dipenda dalla finitura e dal profilo. La base da 2,0 mm, le alette da 0,5 mm e le prestazioni di 0,62 K/W a ΔT = 60 K sono le specifiche tecniche che lo definiscono.
Quale tolleranza potete mantenere sulla faccia di montaggio?
Manteniamo una planarità di 0,05 mm su 100 mm direttamente dallo stampo da 250 T, il che garantisce un contatto uniforme dell'interfaccia termica. La posizione dei fori si mantiene a ±0,15 mm su tutto il lotto, rendendo ripetibili i programmi in volume per VFD e inverter a 120.000 pezzi al mese.
Quali materiali e finiture vengono utilizzati?
Il dissipatore di calore è pressato in alluminio 6061-T6 in un unico pezzo senza giunto brasato. L'anodizzazione dura Tipo III a 25-40 µm viene applicata dopo la formatura, così la protezione dalla corrosione non viene intaccata alle radici delle alette come nelle alternative lavorate meccanicamente.
Qual è la resistenza termica e la condizione di prova?
La resistenza termica è 0,62 K/W a ΔT = 60 K in convezione naturale. La base da 2,0 mm e le alette da 0,5 mm sono pressate in un unico pezzo, e la planarità di 0,05 mm su 100 mm sulla faccia di montaggio favorisce un contatto uniforme dell'interfaccia termica.
La produzione mensile è di 120.000 pezzi sulla famiglia di presse da 250 T. Un unico fornitore copre spessori delle alette da 0,5 mm a 0,5 mm dalla stessa famiglia di presse, quindi una riprogettazione termica è una modifica dell'attrezzatura anziché un cambio di fornitore.
Quanto può essere leggero il dissipatore di calore?
La pressatura dell'alluminio 6061-T6 mantiene il componente leggero, a partire da 15 g a seconda dell'ingombro, senza sacrificare la densità delle alette. Questo conta dove la lunghezza del percorso del flusso d'aria è già fissata dall'involucro, e supporta la valutazione di 0,62 K/W a ΔT = 60 K.
Perché scegliere un design pressato monopezzo anziché un giunto brasato?
Poiché base e alette sono pressate in un unico pezzo, non esiste un giunto brasato che possa cedere. La planarità di 0,05 mm su 100 mm è mantenuta direttamente dallo stampo, e ogni corsa è dimensionalmente identica, quindi la posizione dei fori a ±0,15 mm si mantiene su tutto il lotto per programmi ripetibili per VFD e inverter.