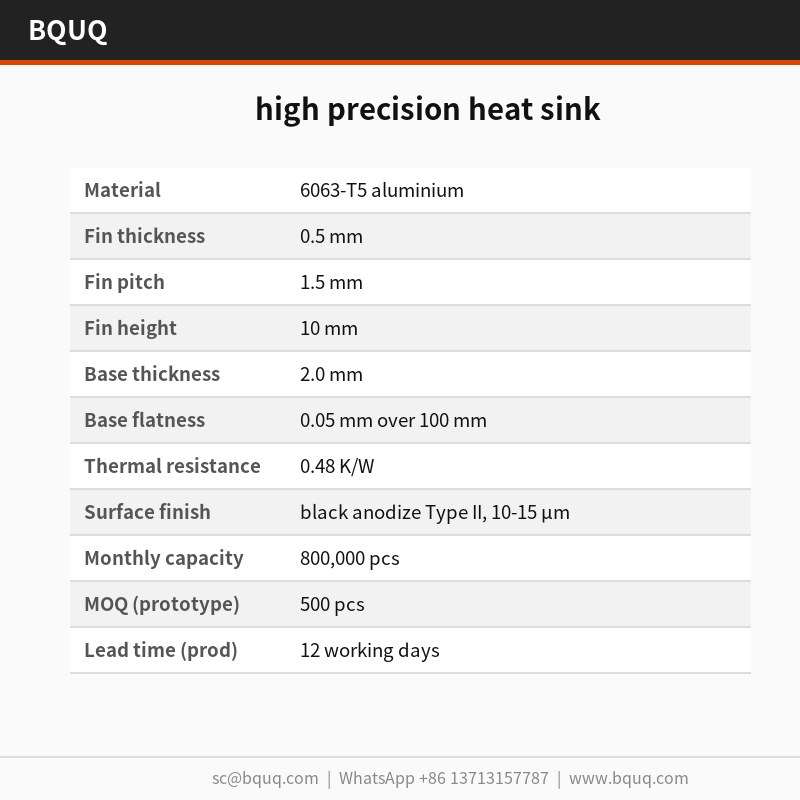
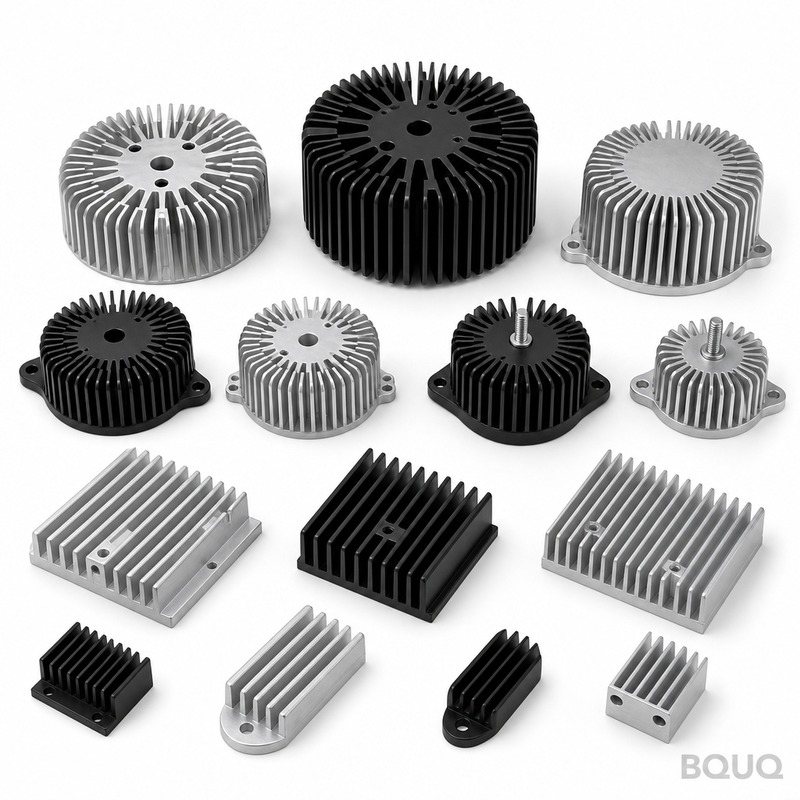
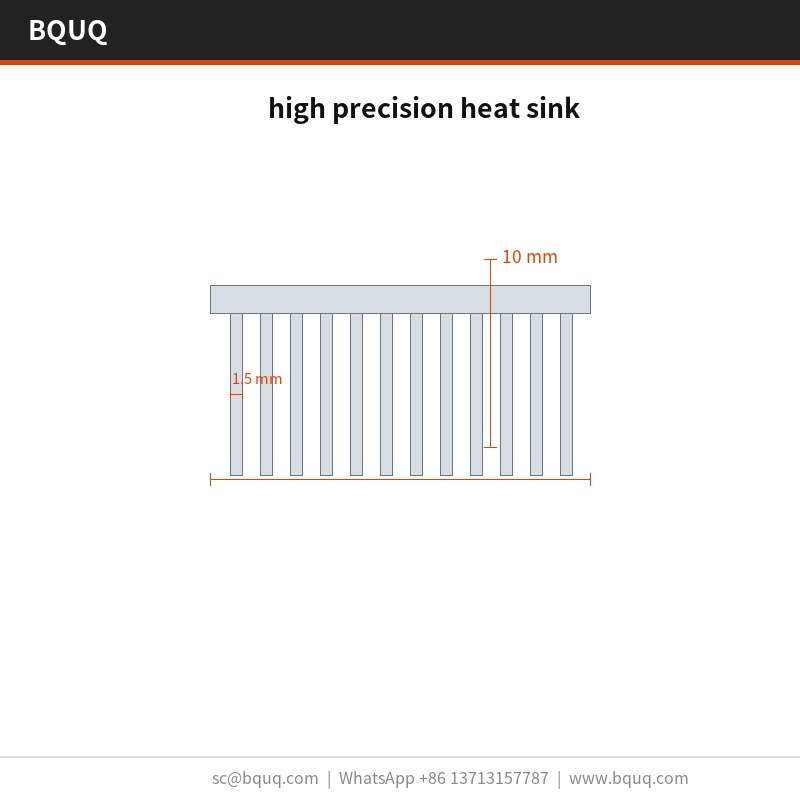
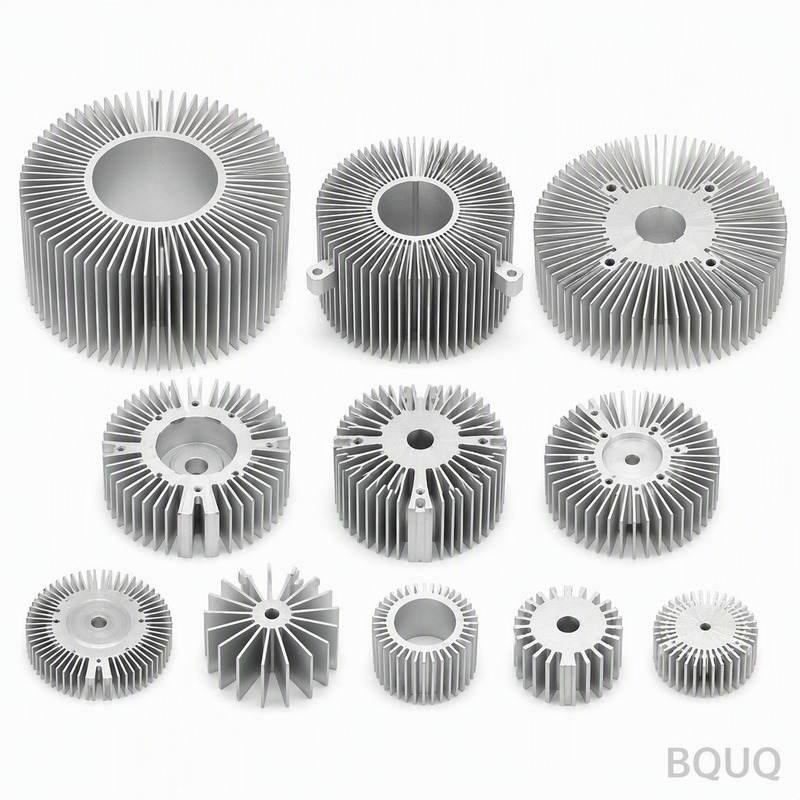
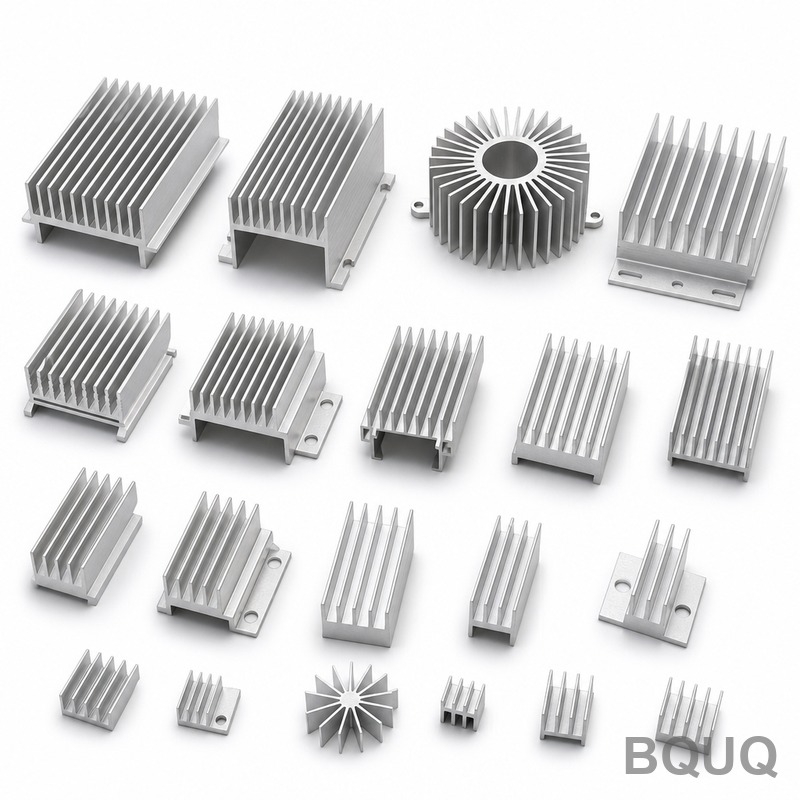
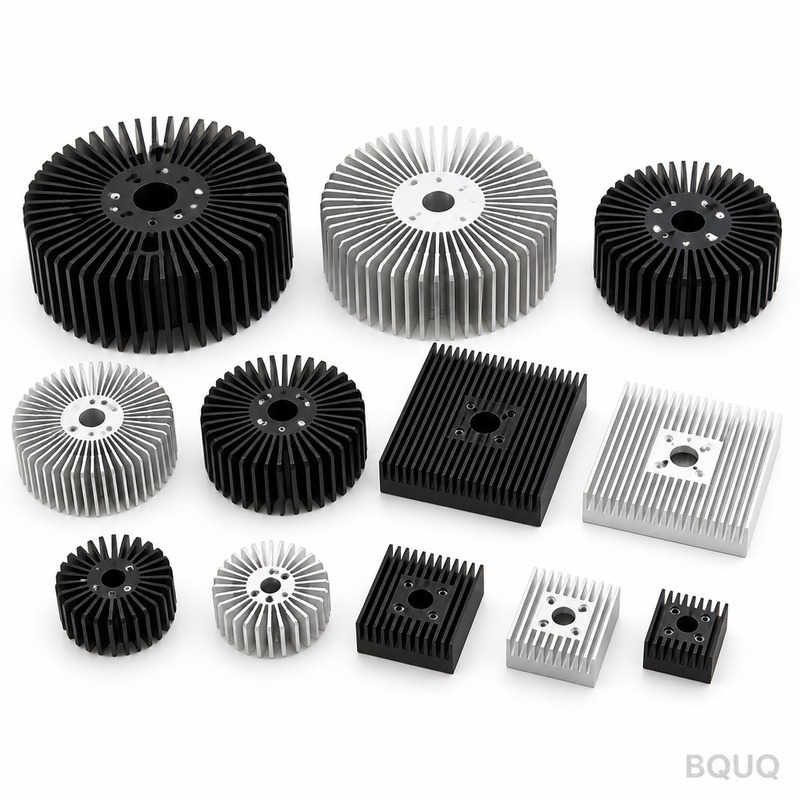
dissipatore di calore ad alta precisione: alluminio 6063-T5, alette da 0,5 mm con passo di 1,5 mm, planarità di 0,05 mm su 100 mm, resistenza termica 0,48 K/W. MOQ 500 pz, spedizione in 5 ...
dissipatore di calore ad alta precisione
dissipatore di calore ad alta precisione: 6063-T5 aluminium, 0.5 mm fins at 1.5 mm pitch, 0.05 mm over 100 mm flatness, 0.48 K/W thermal resistance. MOQ 500 ...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
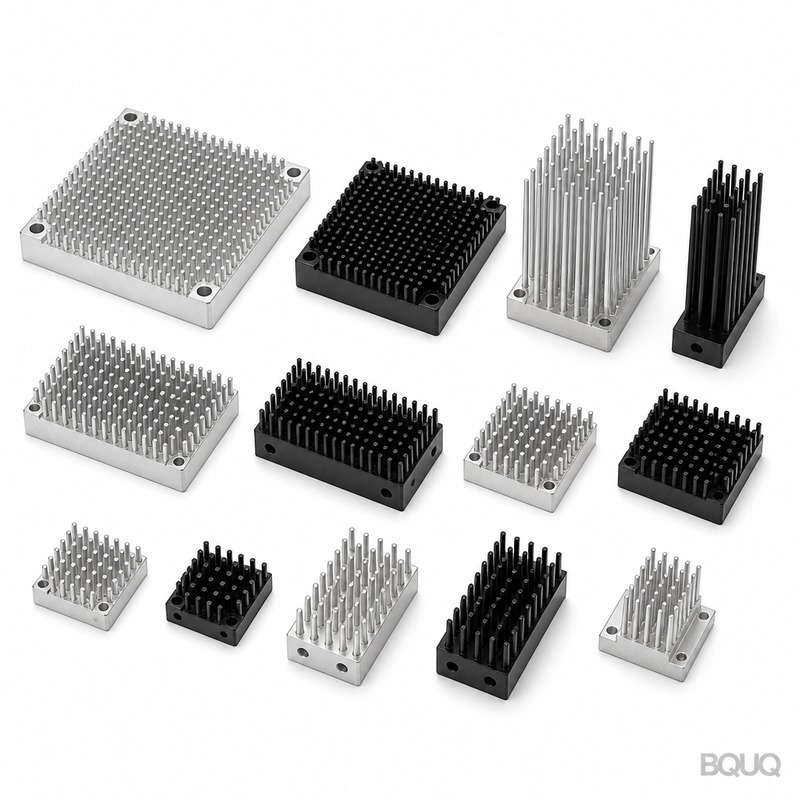
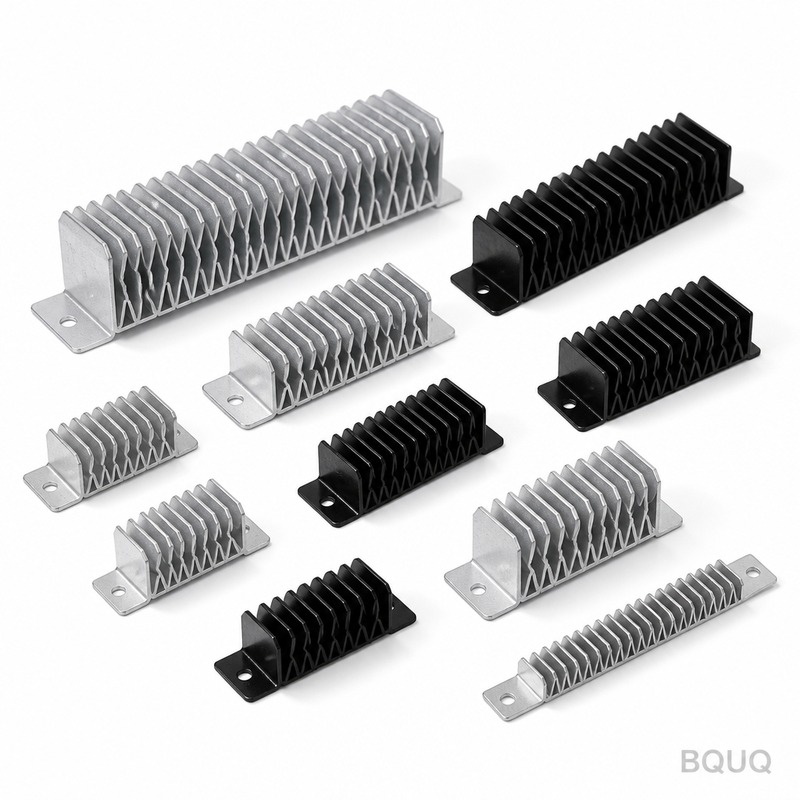
I dissipatori di calore ad alta precisione sono stampati in alluminio 6063-T5 su attrezzatura da 250 T, mantenendo una planarità di 0,05 mm su 100 mm e un passo delle alette di 0,5 mm entro ±0,03 mm. Offrono 0,48 K/W a ΔT = 60 K in convezione naturale, con un ciclo di 25 s e una produzione mensile di 800.000 pezzi. L'anodizzazione nera Tipo II, 10-15 µm, protegge le radici delle alette dopo la formatura.
Una base da 2,0 mm e alette da 0,5 mm definiscono questo dissipatore di calore ad alta precisione. Stampato in alluminio 6063-T5 su attrezzatura da 250 T, mantiene 0,05 mm su 100 mm e restituisce 0,48 K/W a ΔT = 60 K, in convezione naturale. La produzione mensile è di 800.000 pezzi.
Approccio progettuale e processo
Lo stampaggio garantisce un profilo delle alette da 0,5 mm ripetibile che l'estrusione non è in grado di mantenere: lo stampo forma ogni aletta in un'unica battuta, quindi il passo rimane entro ±0,03 mm su una produzione di 800.000 pezzi.
Poiché la base e le alette sono stampate in un unico pezzo, non esiste un giunto brasato che possa cedere. La planarità di 0,05 mm su 100 mm sulla faccia di montaggio è mantenuta direttamente dallo stampo, il che garantisce un contatto uniforme dell'interfaccia termica.
Una singola battuta da 250 T forma l'intero dissipatore di calore ad alta precisione, quindi il costo del pezzo smette di crescere con la complessità. L'attrezzatura lavora a ±0,03 mm e il ciclo di 25 s alimenta una linea da 800.000 pezzi.
Ogni battuta è dimensionalmente identica, quindi la posizione dei fori a ±0,15 mm si mantiene costante su tutto il lotto. È questo che rende ripetibili i programmi in volume per alimentatori a commutazione.
La finitura di anodizzazione nera Tipo II, 10-15 µm, viene applicata dopo la formatura, quindi la protezione dalla corrosione non viene intaccata alle radici delle alette come accade nelle alternative lavorate meccanicamente.
Selezione del materiale e finitura superficiale
Il materiale standard è l'alluminio 6063-T5, fornito con anodizzazione nera Tipo II, 10-15 µm. Per applicazioni in cui l'esposizione degli alimentatori a commutazione rappresenta una preoccupazione, consigliamo la soluzione passivata; dove la conducibilità conta più del peso, il rame C110 aumenta le prestazioni termiche e raddoppia circa la massa unitaria.
Classi di tolleranza che è possibile specificare
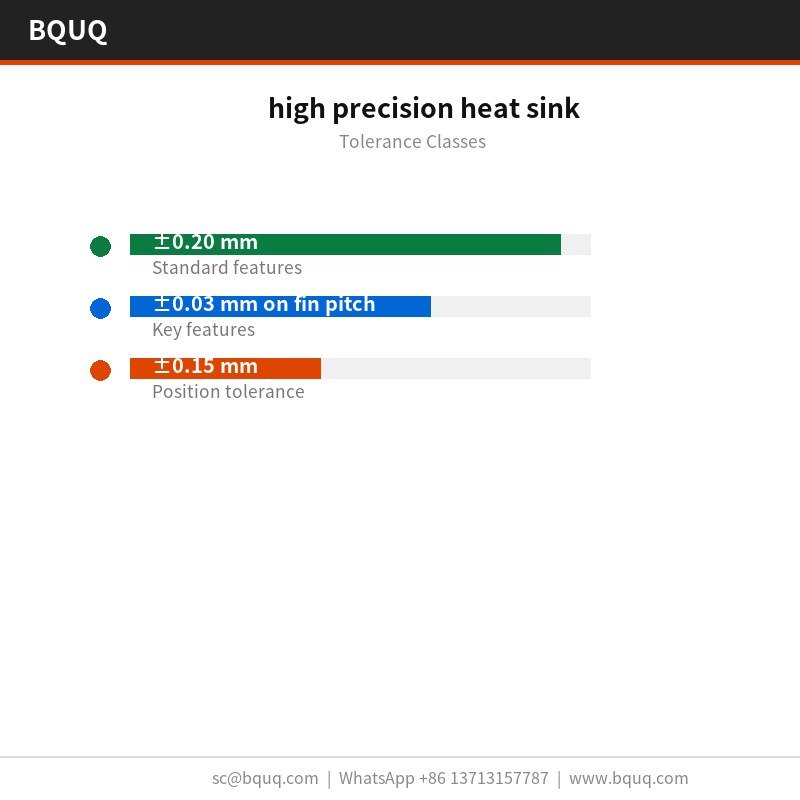
Le dimensioni generali sono a ±0,20 mm, con caratteristiche critiche come ±0,03 mm sul passo delle alette gestite separatamente. La geometria formata eredita la ripetibilità dell'attrezzatura di ±0,03 mm, e la posizione dei fori è mantenuta a ±0,15 mm. Classi più strette richiedono un'operazione di pressatura aggiuntiva, quindi conviene deciderlo prima della costruzione dell'attrezzatura piuttosto che dopo.
La planarità viene verificata su una piastra di riscontro in granito, a 25 °C, rispetto a un limite di 0,05 mm su 100 mm, e il passo delle alette è verificato otticamente a ±0,03 mm. I rapporti vengono emessi con ogni lotto.
Ogni lotto è accompagnato da un rapporto CMM dalla macchina di misura a coordinate più piastra di planarità in granito. Registriamo planarità, passo, spessore della base e posizione dei fori, e segnaliamo qualsiasi valore al di fuori di ±0,20 mm prima che lasci la linea.
L'alluminio 6063-T5 in ingresso viene controllato per spessore e durezza prima di entrare nella pressa. Dopo la formatura, la macchina CMM più la piastra di planarità in granito confermano 0,05 mm su 100 mm e 1,5 mm rispetto al disegno.
La planarità viene misurata su granito anziché su ghisa, perché 0,05 mm su 100 mm a 40 x 40 x 22 mm si leggono diversamente su una piastra che non è stata lappata. I registri conservano entrambe le letture.
Negli alimentatori a commutazione, il valore di 0,48 K/W determina quanta portata d'aria necessita ancora l'involucro. Alle temperature di giunzione degli alimentatori a commutazione, alette da 0,5 mm con passo di 1,5 mm mantengono il delta-T entro il budget del sensore.
Quando un dissipatore di calore ad alta precisione opera a volumi da alimentatore a commutazione, la consistenza pezzo-prezzo decide i resi sul campo. ±0,03 mm su una produzione di 800.000 pezzi mantiene la curva termica entro una sola banda.
Negli alimentatori a commutazione, la base funge solitamente anche da interfaccia di montaggio. 2,0 mm con planarità di 0,05 mm su 100 mm offrono una superficie stabile per il pad termico dell'alimentatore a commutazione.
I progetti degli alimentatori a commutazione spesso utilizzano un percorso ad aria forzata a 2,0 m/s. 0,48 K/W a ΔT = 60 K, in convezione naturale, significa che l'alimentatore a commutazione può mantenere il suo obiettivo con una potenza del ventilatore al di sotto del limite acustico.
Qual è il tempo di consegna per il dissipatore di calore ad alta precisione?
Il prototipo richiede 5 giorni lavorativi dall'approvazione del disegno; la produzione è di 12 giorni lavorativi dopo l'approvazione del primo articolo. L'attrezzatura per un nuovo pezzo richiede . Quotiamo CIF Rotterdam, e il trasporto marittimo verso l'Europa richiede circa 25-30 giorni dopo la prenotazione.
Il dissipatore di calore ad alta precisione può essere verniciato a polvere o placcato?
Sì. Lo standard è l'anodizzazione nera Tipo II, 10-15 µm. La verniciatura a polvere RAL 9005 aggiunge circa 0,1 mm alla base; lo zinco-nichel è migliore per la messa a terra. Si noti che qualsiasi rivestimento aggiunto si interpone tra l'alluminio 6063-T5 e il flusso d'aria, quindi non rivestiamo le radici delle alette.
Eseguite test per la resistenza termica?
Testiamo a ΔT = 60 K, in convezione naturale, e riportiamo 0,48 K/W. Questo è un valore a regime stazionario, non transitorio: per il comportamento della prima accensione dell'alimentatore a commutazione è necessario un test diverso, che possiamo eseguire su richiesta.
Potete consegnare senza trattamento superficiale?
Sì, spediamo come stampato per i clienti che eseguono la finitura in proprio. Il rischio sono i segni di manipolazione sulle alette da 0,5 mm, quindi imballiamo quei pezzi con fogli interposti all'interno di sacchetto antistatico + cassa in legno oltre 50 kg.
Potete fornire il dissipatore di calore ad alta precisione pre-assemblato?
Sì. Possiamo aggiungere clip, viti o un convogliatore per ventilatore come assemblaggio in kit, con i pezzi insacchettati ed etichettati per set. Questo è comune nei programmi per alimentatori a commutazione e aggiunge circa 3 giorni lavorativi.
Come produciamo e spediamo
La linea si trova a Dongguan in un unico stabilimento ISO9001. Le presse da 250 T coprono la famiglia dei dissipatori di calore ad alta precisione, e 800.000 pezzi al mese rappresentano la produzione attualmente impegnata.
L'attrezzatura è costruita internamente, ed è così che ±0,03 mm viene mantenuto su un programma di 800.000 pezzi anziché andare alla deriva pezzo per pezzo.
Quotiamo CIF Rotterdam e teniamo 500 pezzi per il campionamento. Il campionamento è un campione a pagamento rimborsabile con l'ordine, quindi una prima valutazione non richiede un impegno di produzione.
Richiedi un preventivo: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, Cina
0,05 mm su 100 mm; ±0,03 mm passo aletta; ±0,15 mm posizione fori
Tempo di consegna
Non specificato nell'articolo
MOQ
Non specificato nell'articolo
Capacità
800.000 pezzi al mese; ciclo di 25 s
Selezione / confronto
Opzione
Ideale per
Compromesso
Dissipatore di calore stampato 6063-T5
Programmi ad alto volume per alimentatori a commutazione
Richiede attrezzatura da 250 T; limitato a profilo aletta da 0,5 mm
Dissipatore di calore estruso
Volumi inferiori o geometrie delle alette più semplici
Non può mantenere un profilo aletta da 0,5 mm; il passo varia più di ±0,03 mm
Dissipatore di calore lavorato meccanicamente
Prototipi o forme complesse a basso volume
Costo del pezzo più elevato; l'anodizzazione può essere intaccata alle radici delle alette
Dissipatore di calore con alette brasate
Applicazioni che richiedono materiali misti
Il giunto brasato può cedere; nessuna costruzione monopezzo
Processo / ispezione
Fase
Controllo
Registro
Stampaggio
La battuta da 250 T forma base e alette in un unico pezzo; ciclo di 25 s
±0,03 mm passo aletta; ±0,15 mm posizione fori
Planarità
Faccia di montaggio mantenuta direttamente dallo stampo
0,05 mm su 100 mm
Finitura superficiale
Anodizzazione nera Tipo II applicata dopo la formatura
Spessore 10-15 µm
Ispezione
Prima di ogni spedizione
Controlli dimensionali e visivi per lotto
Prestazioni termiche
Convezione naturale a ΔT = 60 K
0,48 K/W
Domande frequenti
Qual è la resistenza termica di questo dissipatore di calore ad alta precisione?
Restituisce 0,48 K/W a ΔT = 60 K in convezione naturale. Questo si ottiene con una base da 2,0 mm e alette da 0,5 mm stampate in alluminio 6063-T5 su attrezzatura da 250 T, mantenendo una planarità di 0,05 mm su 100 mm per un contatto uniforme dell'interfaccia termica.
Quanto è stretta la tolleranza del passo delle alette sul vostro dissipatore di calore stampato?
Il passo delle alette rimane entro ±0,03 mm su una produzione di 800.000 pezzi. Lo stampo da 250 T forma ogni aletta in un'unica battuta, quindi il passo è ripetibile. Questo è più stretto di quanto l'estrusione possa mantenere per un profilo aletta da 0,5 mm, garantendo un flusso d'aria e prestazioni termiche costanti.
Potete mantenere una planarità di 0,05 mm sulla faccia di montaggio?
Sì. La planarità di 0,05 mm su 100 mm è mantenuta direttamente dallo stampo sulla faccia di montaggio. Poiché la base e le alette sono stampate in un unico pezzo, non c'è un giunto brasato che possa deformarsi. Questo mantiene il contatto dell'interfaccia termica uniforme e ripetibile.
Qual è la capacità di produzione mensile per questo dissipatore di calore?
La produzione mensile è di 800.000 pezzi. Il ciclo di 25 s su una linea da 250 T alimenta questo volume. Ogni battuta è dimensionalmente identica, quindi la posizione dei fori a ±0,15 mm si mantiene costante su tutto il lotto. Questo rende ripetibili i programmi in volume per alimentatori a commutazione.
Applichiamo anodizzazione nera Tipo II, 10-15 µm, dopo la formatura. Questo protegge dalla corrosione senza intaccare le radici delle alette, a differenza delle alternative lavorate meccanicamente. La finitura è uniforme perché il pezzo è stampato in un unico pezzo, senza giunti brasati da mascherare o degradare.
Il dissipatore di calore è realizzato in un unico pezzo o assemblato?
È stampato in un unico pezzo in alluminio 6063-T5. La base e le alette sono formate in un'unica battuta da 250 T, quindi non c'è un giunto brasato che possa cedere. Questa costruzione monopezzo elimina anche la resistenza termica del giunto e mantiene la ripetibilità del profilo aletta da 0,5 mm.
Qual è il tempo di ciclo e come influisce sul tempo di consegna?
Il tempo di ciclo è di 25 s per battuta su una linea da 250 T. Questo alimenta una produzione mensile di 800.000 pezzi. Il tempo di consegna dipende dalla quantità dell'ordine e dalla disponibilità dell'attrezzatura, ma il processo di stampaggio ad alta velocità supporta programmi in volume con passo aletta ripetibile a ±0,03 mm e posizione fori a ±0,15 mm.