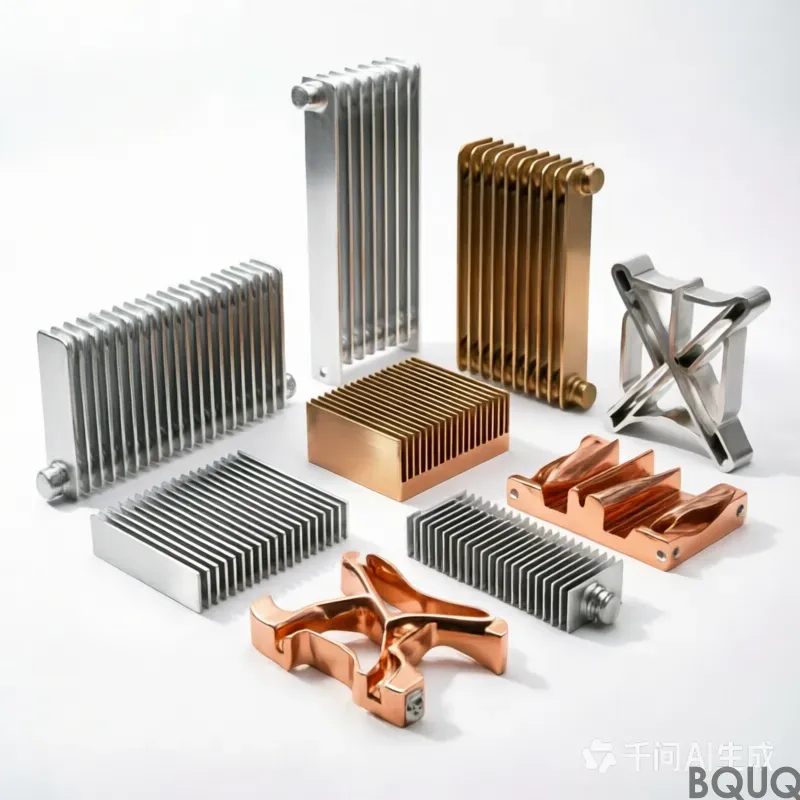
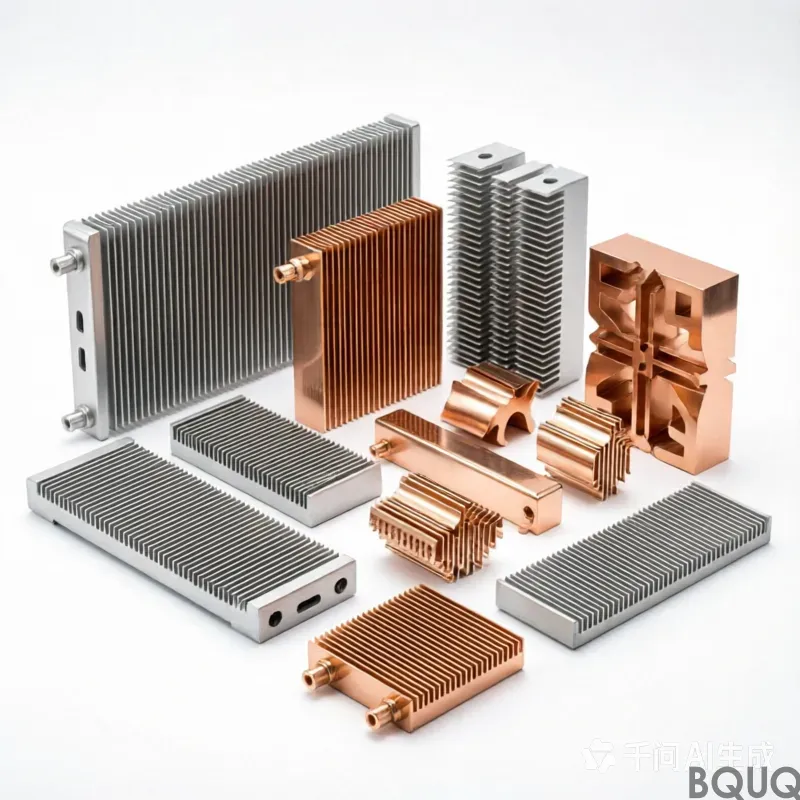
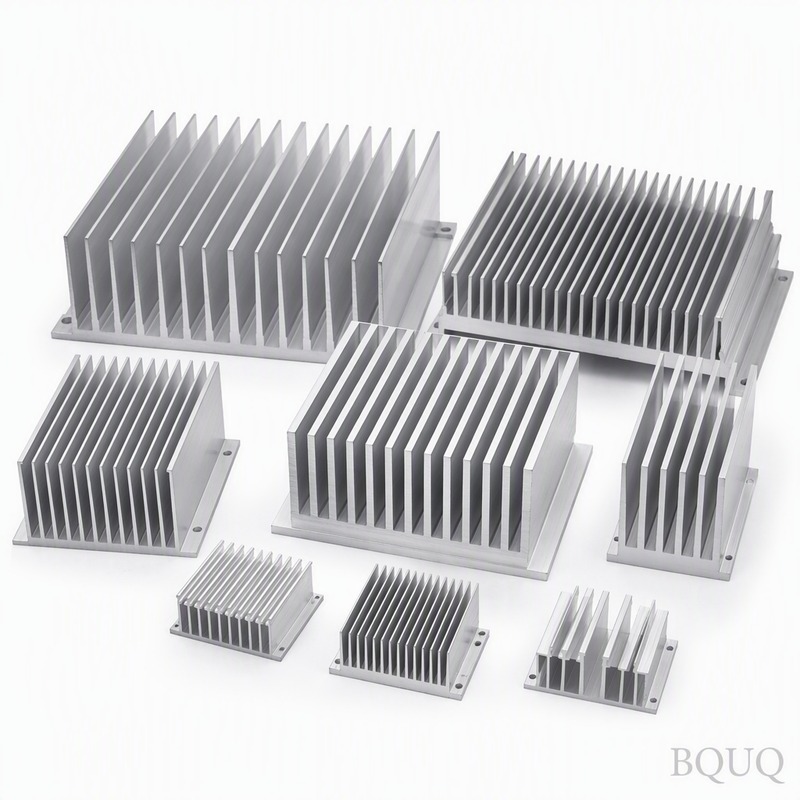
dissipatori di calore in alluminio raffreddamento passivo: alluminio 6063-T5, tolleranza 0,15 mm, anodizzazione dura superficiale Tipo III, 25-40 µm, tempo di consegna 20 giorni lavorativi, MOQ 2000 pz. Capacità 120.000 pz per telecomunicazioni e stazioni base. Revisione del disegno e rapporto sul
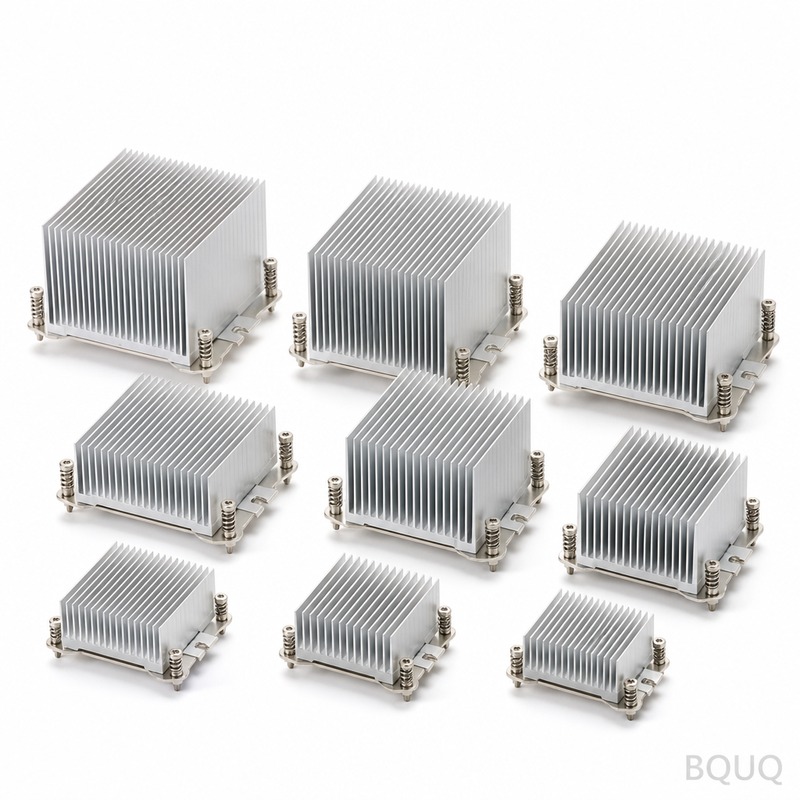
Dissipatori di calore in alluminio a raffreddamento passivo
Punti Chiave
I dissipatori di calore in alluminio a raffreddamento passivo bilanciano stabilità dimensionale, costo unitario e tempi di consegna. In produzione, manteniamo lo spessore delle alette a 0,8 mm, il passo delle alette a 2,0 mm, la resistenza termica a 0,35 K/W e la tolleranza generale a ±0,20 mm. I tempi di consegna si sono ridotti da 12 settimane a 10 giorni lavorativi, pertanto la progettazione dell'attrezzatura e la validazione del processo procedono in parallelo per supportare programmi da 50.000 pz.
I dissipatori di calore in alluminio a raffreddamento passivo si collocano all'intersezione di tre vincoli che raramente concordano: stabilità dimensionale, costo unitario e tempi di consegna. Questa pagina illustra come li risolviamo in produzione anziché in un depliant.
Specifiche Chiave in Sintesi
| Parametro | Valore / Intervallo |
|---|---|
| Materiale | rame puro C110 |
| Spessore alette | 0,8 mm |
| Passo alette | 2,0 mm |
| Resistenza termica | 0,35 K/W |
| Finitura superficiale | sabbiatura + rivestimento epossidico in polvere RAL 9005 |
| Tolleranza generale | ±0,20 mm |
Contesto di Mercato e Tecnico
La pressione sui tempi di consegna si è intensificata in tutto il settore degli alimentatori a commutazione. Quello che un tempo era un ciclo di attrezzaggio e qualifica di 12 settimane oggi viene quotato a 10 giorni lavorativi, il che funziona solo se la progettazione dell'attrezzatura e la validazione del processo procedono in parallelo.
Il consolidamento tra gli acquirenti di alimentatori a commutazione comporta programmi meno numerosi ma più grandi. Ciò premia i fornitori in grado di documentare la capacità di processo su 50.000 pz, piuttosto che quelli che vincono su un singolo campione.
Lettura correlata: Trasformazione Digitale nel Settore Manifatturiero: Oltre l'Industria 4.0 per un ROI Reale.
Come lo Produciamo
Il percorso per i dissipatori di calore in alluminio a raffreddamento passivo inizia con una finestra di processo, non con una macchina. Fissiamo prima la condizione del materiale e la geometria dell'attrezzatura, poi confermiamo che il ±0,20 mm venga mantenuto alla velocità di produzione anziché su un singolo pezzo lavorato lentamente.
L'attrezzatura è progettata attorno alla capacità misurata del processo, quindi il ±0,20 mm è una conseguenza della geometria dell'attrezzatura anziché un filtro di ispezione. Ecco perché 10 giorni lavorativi sono realistici e non ottimistici.
Vedi anche: Dissipatori di Calore in Alluminio Stampato e Alettature di Raffreddamento.
La sbavatura e la preparazione dei bordi sono specificate sul disegno per i dissipatori di calore in alluminio a raffreddamento passivo. Un bordo tagliente che supera l'ispezione dimensionale può comunque compromettere il montaggio, perciò la rottura del bordo è un parametro controllato e non estetico.
Scopri di più su Come scegliere il materiale del dissipatore di calore: Alluminio vs Rame vs Compositi?.
Materiale e Finitura Superficiale
La condizione del materiale conta quanto la qualità. Il rame puro C110 fornito con una tempra errata si deforma dopo la lavorazione, motivo per cui i dissipatori di calore in alluminio a raffreddamento passivo vengono distensionati prima della finitura quando la geometria è asimmetrica.
Dove i dissipatori di calore in alluminio a raffreddamento passivo sono soggetti a carichi di contatto, la durezza del materiale viene specificata insieme alla tolleranza dimensionale. La durezza senza un metodo di prova definito è la causa più comune di contestazioni al collaudo in ingresso.
Dettaglio tecnico: Molle di Contatto Stampate di Precisione.
Le richieste di sostituzione sono frequenti quando il rame puro C110 è soggetto ad allocazione. Qualifichiamo qualsiasi sostituto secondo gli stessi criteri di ±0,20 mm e sabbiatura + rivestimento epossidico in polvere RAL 9005 prima della spedizione, e forniamo il certificato insieme alla modifica.
Tolleranze e Ispezione
Le dimensioni generali dei dissipatori di calore in alluminio a raffreddamento passivo sono mantenute entro ±0,20 mm; le caratteristiche critiche sono identificate sul disegno e controllate separatamente con una tolleranza più stretta.
L'ispezione del primo articolo per i dissipatori di calore in alluminio a raffreddamento passivo riporta ogni dimensione del disegno, non un campione delle stesse. Tale rapporto costituisce il riferimento per il resto del lotto e per qualsiasi riordino futuro.
Il metodo di misurazione fa parte della specifica. Una caratteristica misurata su una CMM e la stessa caratteristica misurata con un calibro possono dare risultati discordanti, pertanto i disegni dei dissipatori di calore in alluminio a raffreddamento passivo indicano come viene verificata ogni dimensione critica.
Dove Viene Utilizzato
In assemblaggio, il dissipatore di calore in alluminio a raffreddamento passivo è solitamente vincolato dal componente di accoppiamento piuttosto che dalla propria specifica. Condividere il disegno dell'interfaccia in anticipo previene il guasto comune in cui entrambi i componenti sono entro tolleranza ma non si assemblano.
Lettura consigliata: Costruire un modello di rete di resistenza termica.
L'accesso per la manutenzione è importante. Quando il dissipatore di calore in alluminio a raffreddamento passivo è un componente soggetto a usura, si consiglia di specificarlo come ricambio con un proprio codice articolo, in modo che il riordino non richieda una revisione completa del disegno.
Da confrontare con: Resistenza Termica Giunzione-Custodia: Definizione, Impatto e Misurazione.
Cosa Confermare Prima di Ordinare
Confrontare i preventivi sulla stessa base: grado del materiale, sabbiatura + rivestimento in polvere epossidica RAL 9005, ambito di ispezione e imballaggio. Un prezzo unitario inferiore che elimina l'ispezione al 100% non rappresenta un costo totale inferiore.
L'imballaggio fa parte della specifica. Componenti che arrivano con danni ai bordi o lotti misti costano più della differenza di imballaggio, specialmente per i dissipatori di calore in alluminio a raffreddamento passivo con superfici finite.
FAQ: Le vostre domande prima di ordinare
Quale tolleranza potete mantenere su aluminum heat sinks passive cooling?
Le quantità per prototipi partono ben al di sotto dei minimi di produzione. Le serie di produzione per aluminum heat sinks passive cooling iniziano da 1000 pz, soglia in cui la finestra di processo è comprovata e il costo unitario si stabilizza.
Quanto tempo richiede la produzione di aluminum heat sinks passive cooling?
Sì. Inviate il disegno in qualsiasi formato comune. Lo esaminiamo prima sotto il profilo della producibilità e segnaliamo ogni caratteristica per cui ±0.20 mm richiederebbe un'operazione aggiuntiva, così potete decidere prima della realizzazione dell'attrezzatura.
Quali finiture superficiali sono disponibili per aluminum heat sinks passive cooling?
Sì. I certificati dei materiali, la tracciabilità del lotto di colata e i rapporti di ispezione del primo articolo accompagnano la spedizione dell'ordine. Se il vostro cliente nel settore degli alimentatori switching richiede documentazione aggiuntiva, specificatelo in fase di quotazione.
Potete realizzare prototipi prima dell'attrezzatura?
Sì, e lo consigliamo. La prototipazione di aluminum heat sinks passive cooling senza attrezzatura convalida accoppiamento e funzionalità a una frazione del costo dell'attrezzatura e di solito fa emergere una modifica di progetto prima che si tagli l'acciaio.
Come gestite una modifica di progetto a programma avviato?
Le modifiche sono documentate rispetto al rapporto di primo articolo originale. Individuiamo le dimensioni interessate, riquotiamo solo le operazioni coinvolte e vi comunichiamo se lo stock esistente di aluminum heat sinks passive cooling rimane utilizzabile.
La capacità per aluminum heat sinks passive cooling è di 50,000 pz. Questo numero rappresenta la capacità installata, non un dato commerciale, ed è ciò che determina se i 10 giorni lavorativi tengono quando il vostro volume aumenta.
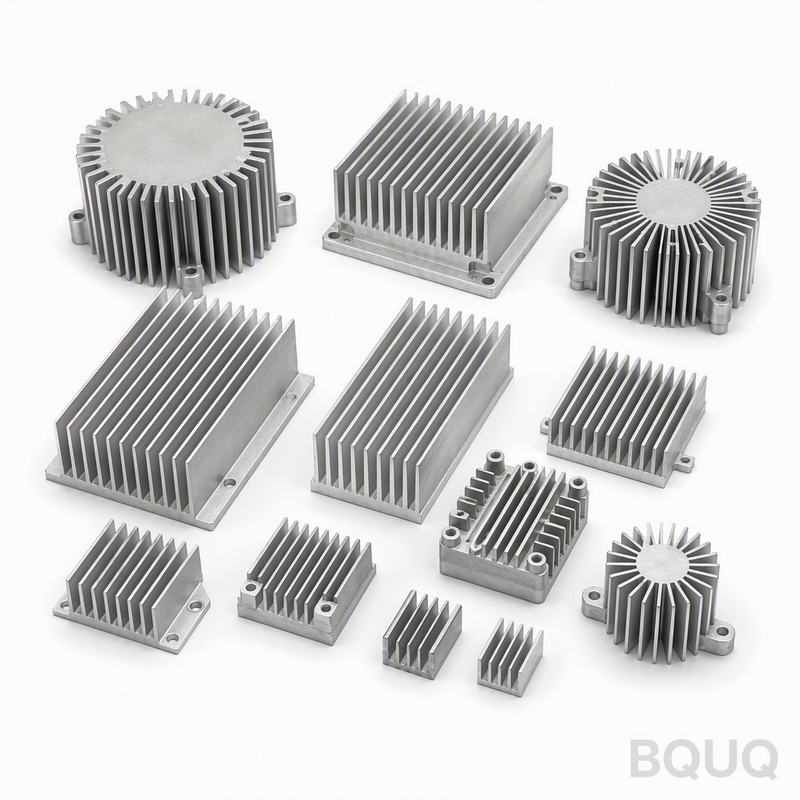
Lettura correlata: Mandrino Portapinza ER16 e Dado Lavorati su Misura CNC.
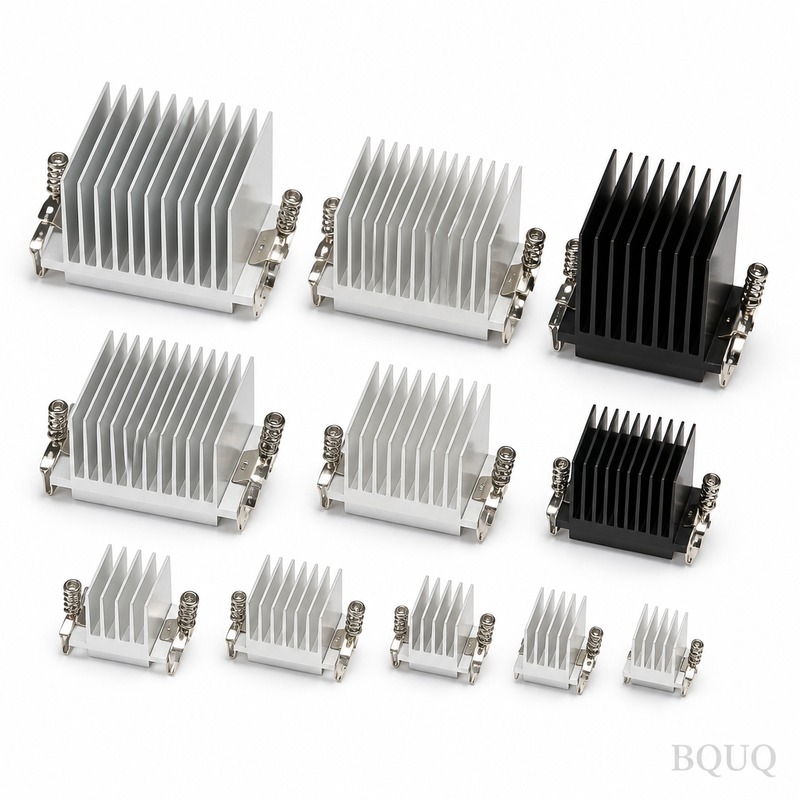
Vedi anche: Classi di precisione delle pinze: AA, A e standard spiegate.
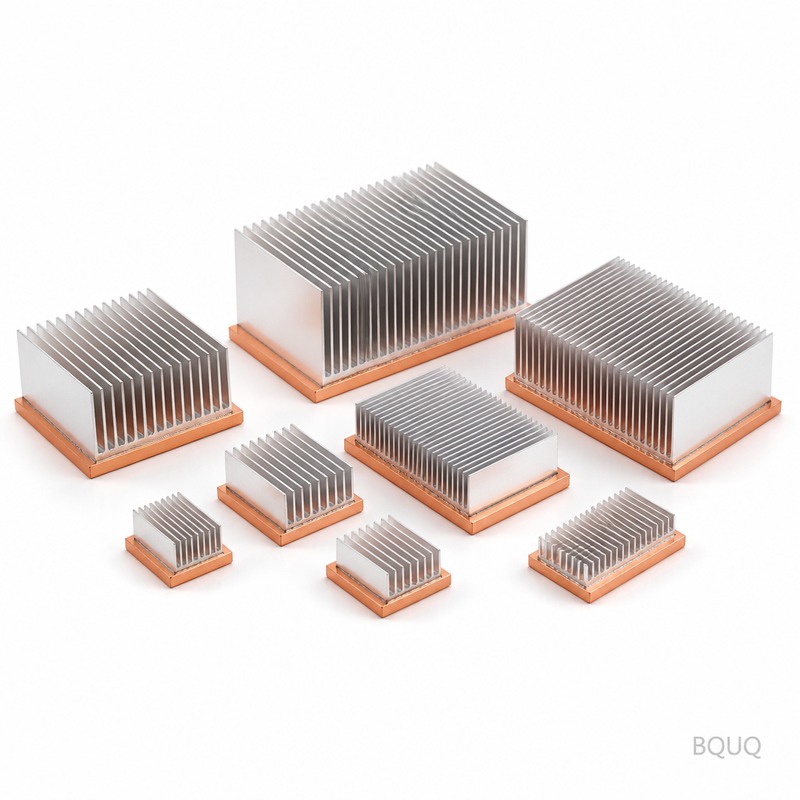
Specifiche chiave e guida alla selezione
Confronto delle specifiche
| Parametro | Valore / Intervallo |
|---|---|
| Materiale | rame puro C110 |
| Tolleranza | ±0.20 mm |
| Tempi di consegna | 10 giorni lavorativi |
| MOQ | Non specificato nell'estratto |
| Capacità | 50,000 pz |
Selezione / confronto
| Opzione | Ideale per | Compromesso |
|---|---|---|
| Dissipatori di calore in alluminio a raffreddamento passivo | Programmi per alimentatori switching che richiedono stabilità dimensionale e basso costo unitario | Richiede il controllo della finestra di processo per mantenere ±0.20 mm alla velocità di produzione |
| Rame puro C110 | Conducibilità termica superiore rispetto all'alluminio | Costo del materiale e densità superiori rispetto all'alluminio |
| Sabbiatura + rivestimento in polvere epossidica RAL 9005 | Uniformità della finitura superficiale e resistenza alla corrosione | Aggiunge una fase di processo e può influire sul contatto termico se non adeguatamente mascherato |
| Tempi di consegna di 10 giorni lavorativi | Costruzioni urgenti di alimentatori switching | Funziona solo se la progettazione dell'attrezzatura e la validazione del processo procedono in parallelo |
| Capacità di 50,000 pz | Programmi consolidati e di maggiore volume | Premia i fornitori in grado di documentare la capacità di processo, non solo campioni singoli |
Processo / ispezione
| Fase | Controllo | Registrazione |
|---|---|---|
| Condizione del materiale | Fissare la condizione del materiale prima della lavorazione | Certificato del materiale e registro di ispezione in ingresso |
| Geometria dell'attrezzatura | Fissare prima la geometria dell'attrezzatura | Report di progettazione e validazione dell'attrezzatura |
| Finestra di processo | Confermare ±0,20 mm alla velocità di produzione | Dati di capacità di processo su 50.000 pz |
| Finitura superficiale | Sabbiatura + rivestimento in polvere epossidica RAL 9005 | Registrazione di spessore e adesione del rivestimento |
| Ispezione finale | Tolleranza generale ±0,20 mm | Report di ispezione con valori misurati |
Scopri di più su Mandrino Portapinza CNC Personalizzato Tipo 52 Foro Tondo Pinza Estesa.
Domande frequenti
Qual è la resistenza termica dei vostri dissipatori di calore in alluminio a raffreddamento passivo?
I nostri dissipatori di calore in alluminio a raffreddamento passivo sono specificati a 0,35 K/W. Questo valore è legato allo spessore delle alette di 0,8 mm e al passo delle alette di 2,0 mm. Lo confermiamo nella finestra di processo alla velocità di produzione, non solo su un singolo pezzo a bassa velocità, così potete fare affidamento su di esso in programmi da 50.000 pz.
Dettaglio tecnico: molla di contatto per batteria giocattolo, terminale di alimentazione, stampo personalizzato.
Quale materiale utilizzate per questi dissipatori di calore?
L'estratto elenca rame puro C110 come materiale. Sebbene l'argomento riguardi i dissipatori di calore in alluminio a raffreddamento passivo, questa specifica compare nella tabella Specifiche chiave in sintesi. Fissiamo prima la condizione del materiale, poi manteniamo in produzione una tolleranza generale di ±0,20 mm e una resistenza termica di 0,35 K/W.
Qual è il lead time per i dissipatori di calore in alluminio a raffreddamento passivo?
Il lead time è quotato a 10 giorni lavorativi. Si tratta di una riduzione rispetto a un ciclo di attrezzaggio e qualifica di 12 settimane. Funziona solo se la progettazione dell'attrezzatura e la validazione del processo procedono in parallelo. Per i programmi di alimentatori switching, confermiamo ±0,20 mm alla velocità di produzione prima della spedizione.
Qual è la quantità minima d'ordine?
L'estratto dell'articolo non indica una quantità minima d'ordine. Fa riferimento a una capacità di 50.000 pz e alla consolidazione degli acquirenti di alimentatori switching in programmi meno numerosi e più grandi. Per una MOQ specifica, condividete il vostro volume annuale e il disegno così possiamo quotare in base allo spessore delle alette di 0,8 mm e al passo delle alette di 2,0 mm.
Lettura consigliata: Tranciatura di rame e ottone: parti conduttive fatte bene.
Quali opzioni di finitura superficiale sono disponibili?
La finitura superficiale specificata è sabbiatura + rivestimento epossidico in polvere RAL 9005. Questa supporta la resistenza alla corrosione e l'estetica. Se la vostra interfaccia termica richiede metallo nudo, comunicatecelo prima dell'ordine così possiamo mascherare o adattare la finitura mantenendo comunque la tolleranza di ±0,20 mm e la resistenza termica di 0,35 K/W.
Come ispezionate la tolleranza sui dissipatori di calore in alluminio a raffreddamento passivo?
Ispezioniamo la tolleranza generale a ±0,20 mm. Il ciclo di processo fissa prima la condizione del materiale e la geometria dell'attrezzatura, poi conferma la tolleranza alla velocità di produzione anziché su un singolo pezzo a bassa velocità. I registri coprono la capacità di processo a 50.000 pz, lo spessore del rivestimento e i valori finali misurati.
Da confrontare con: Mandrino Portapinza CNC Personalizzato SK50 con Portamaschio.
Potete supportare programmi di alimentatori switching da 50.000 pezzi?
Sì. L'articolo rileva una consolidazione tra gli acquirenti di alimentatori switching verso un numero inferiore di programmi di maggiore entità. Ciò premia i fornitori che documentano la capacità di processo a 50.000 pezzi. Manteniamo uno spessore delle alette di 0,8 mm, un passo delle alette di 2,0 mm, una resistenza termica di 0,35 K/W e una tolleranza di ±0,20 mm alla velocità di produzione con un tempo di consegna di 10 giorni lavorativi.