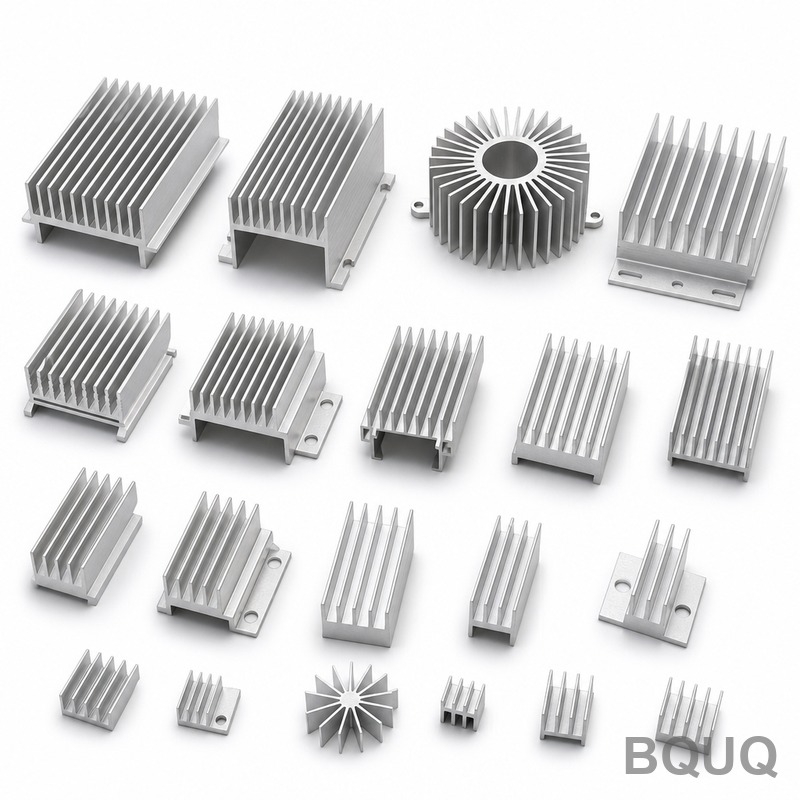
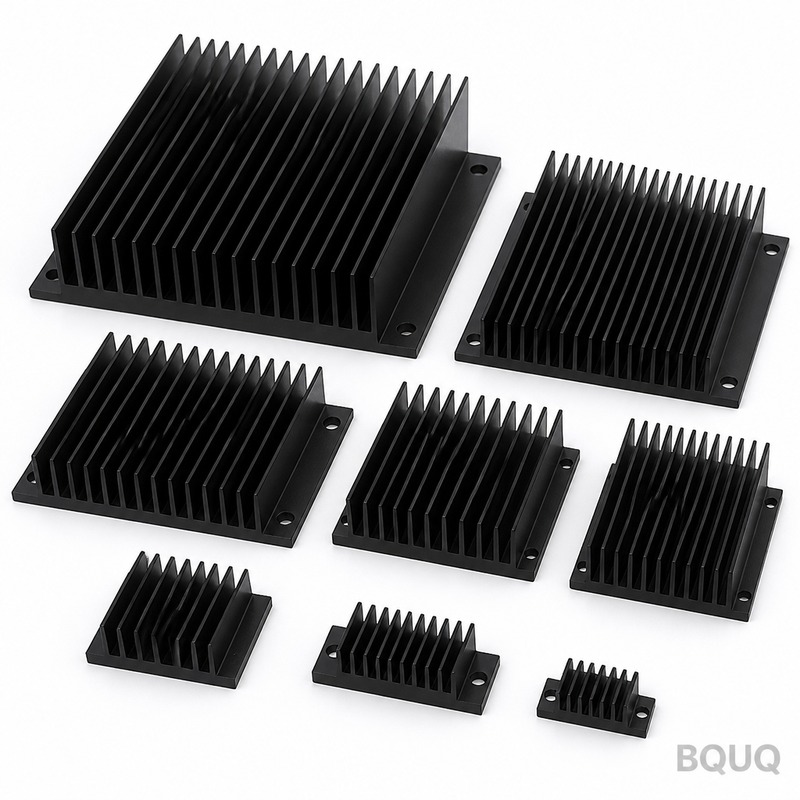
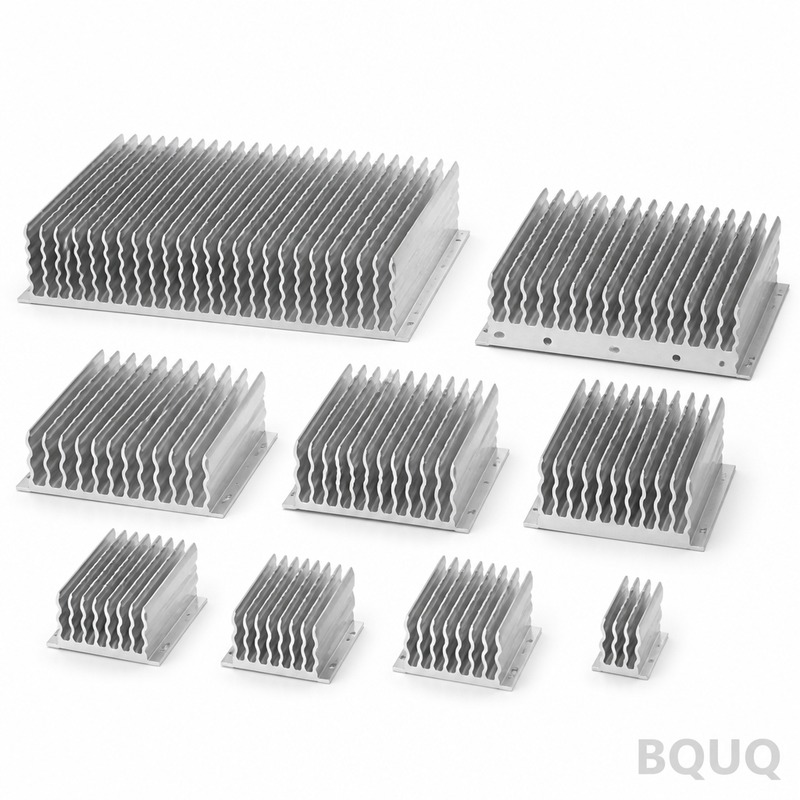
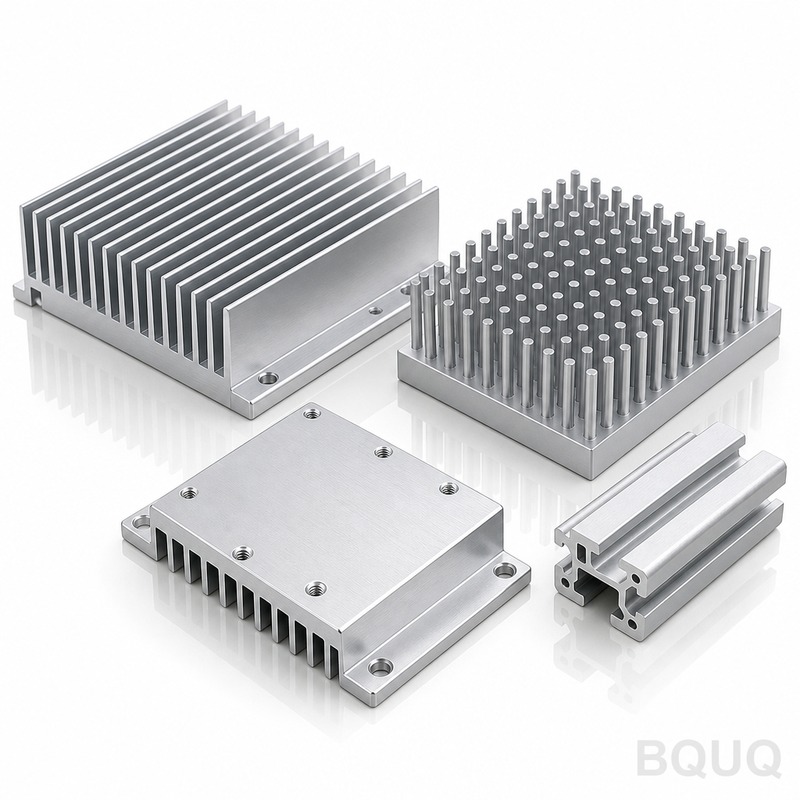
dissipatore di calore in alluminio: alluminio 6063-T5, alette da 0,4 mm con passo di 2,5 mm, planarità di 0,05 mm su 100 mm, resistenza termica 0,48 K/W. MOQ 100 pz, spedizione in 7 giorni lav...
dissipatore di calore in alluminio
aluminum heat sink: 6063-T5 aluminium, 0.4 mm fins at 2.5 mm pitch, 0.05 mm over 100 mm flatness, 0.48 K/W thermal resistance. MOQ 100 pcs, ships in 7 workin...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
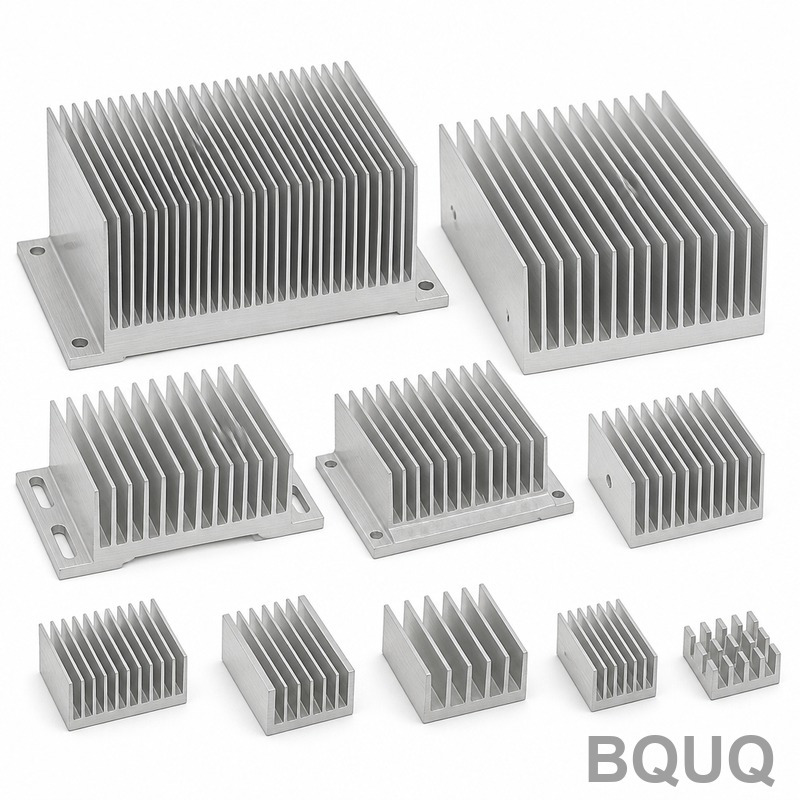
Il dissipatore di calore in alluminio utilizza un passo delle alette di 2,5 mm e uno spessore di 0,4 mm in alluminio 6063-T5, mantenendo una planarità di 0,05 mm su 100 mm sulla superficie di montaggio. La resistenza termica è di 0,48 K/W, verificata tramite CMM più piano di riscontro in granito per ogni lotto. Lo stampaggio garantisce un passo di ±0,05 mm su una produzione di 120.000 pezzi con un ciclo di 25 s su una pressa da 250 T.
Il dissipatore di calore in alluminio combina un passo delle alette di 2,5 mm con uno spessore di 0,4 mm in alluminio 6063-T5, consentendo ai pezzi da 120 x 80 x 50 mm di mantenere 0,05 mm su 100 mm sulla superficie di montaggio. La resistenza termica è di 0,48 K/W, misurata tramite CMM più piano di riscontro in granito per ogni lotto.
Approccio Progettuale e Processo
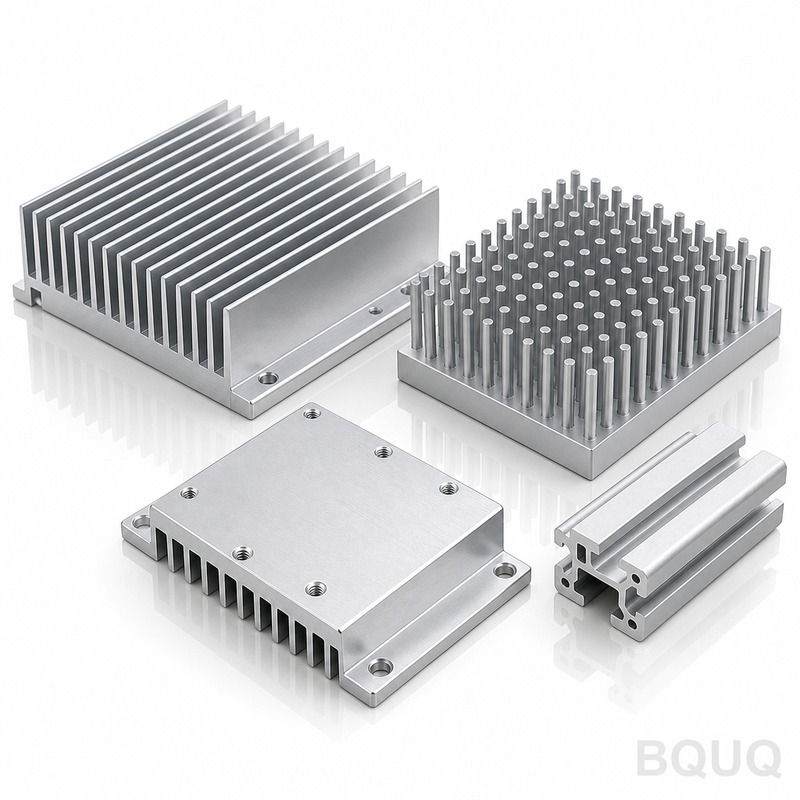
Lo stampaggio garantisce un profilo delle alette ripetibile da 0,4 mm che l'estrusione non è in grado di mantenere: lo stampo forma ogni aletta in un'unica battuta, quindi il passo rimane entro ±0,05 mm su una produzione di 120.000 pezzi.
Poiché la base e le alette vengono pressate in un unico pezzo, non esiste un giunto brasato che possa cedere. La planarità di 0,05 mm su 100 mm sulla superficie di montaggio viene mantenuta direttamente dallo stampo, il che garantisce un contatto uniforme dell'interfaccia termica.
Una singola battuta da 250 T forma l'intero dissipatore di calore in alluminio, quindi il costo del pezzo smette di crescere con la complessità. L'attrezzatura lavora a ±0,05 mm e il ciclo di 25 s alimenta una linea da 120.000 pezzi.
La geometria monopezzo elimina lo strato adesivo presente nei raffreddatori a due componenti, riducendo il percorso termico. Nulla si interpone tra l'alluminio 6063-T5 e il flusso d'aria se non la superficie stampata stessa.
La costruzione stampata tollera meglio le variazioni di lotto rispetto all'estrusione: l'usura dello stampo si manifesta innanzitutto come uno spostamento misurabile del passo delle alette, che l'ispezione rileva tramite CMM più piano di riscontro in granito anziché sul campo.
Selezione dei Materiali e Finitura Superficiale
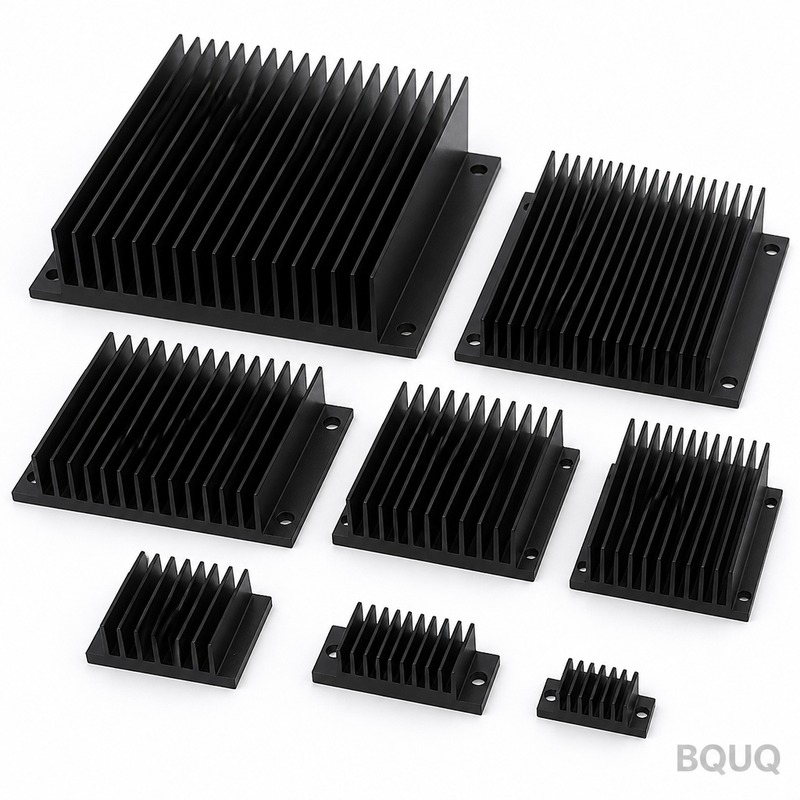
Il materiale standard è l'alluminio 6063-T5, fornito con anodizzazione nera Tipo II, 10-15 µm. Per applicazioni in cui l'esposizione a server 1U e acceleratori AI rappresenta una criticità, consigliamo il trattamento passivato; dove la conduttività conta più del peso, il rame C110 migliora le prestazioni termiche e raddoppia approssimativamente la massa unitaria.
Le dimensioni generali sono mantenute a ±0,15 mm, con caratteristiche critiche quali ±0,05 mm sullo spessore della base gestite separatamente. La geometria formata eredita la ripetibilità dell'attrezzatura di ±0,05 mm, e la posizione dei fori è mantenuta a ±0,10 mm. Classi più strette richiedono un'operazione di pressatura aggiuntiva, quindi è opportuno decidere prima della realizzazione dell'attrezzatura anziché dopo.
Ispezione Prima di Ogni Spedizione
La planarità viene verificata su un piano di riscontro in granito, a 20 °C, rispetto a un limite di 0,05 mm su 100 mm, e il passo delle alette è verificato otticamente a ±0,05 mm. I rapporti accompagnano ogni lotto.
Ogni lotto è corredato da un rapporto CMM da CMM più piano di planarità in granito. Registriamo planarità, passo, spessore della base e posizione dei fori, e segnaliamo qualsiasi valore al di fuori di ±0,15 mm prima che lasci la linea.
L'alluminio 6063-T5 in ingresso viene controllato per spessore e durezza prima di entrare nella pressa. Dopo la formatura, CMM più piano di planarità in granito confermano 0,05 mm su 100 mm e 2,5 mm rispetto al disegno.
Il contenimento finale è sacchetto in PE + cartone a nido d'ape, 15 kg per cartone. Ogni cartone è etichettato con lotto, quantità e stato di ispezione, e il registro è conservato per 10 anni secondo il fascicolo ISO9001.
Quando un dissipatore di calore in alluminio opera in volumi da server 1U e acceleratori AI, la coerenza pezzo-parte determina i resi sul campo. ±0,05 mm su una produzione di 120.000 pezzi mantiene la curva termica all'interno di una singola banda.
Nei server 1U e negli acceleratori AI, la base funge solitamente anche da interfaccia di montaggio. 1,0 mm con planarità di 0,05 mm su 100 mm garantisce una superficie stabile per il pad termico del server 1U e dell'acceleratore AI.
I progettisti che lavorano su server 1U e acceleratori AI richiedono la planarità prima ancora dei dati termici, perché l'assemblaggio di server 1U e acceleratori AI è automatizzato e una base non planare blocca la linea.
I progetti di server 1U e acceleratori AI operano spesso con un percorso ad aria forzata a 2,0 m/s. 0,48 K/W a ΔT = 60 K, convezione naturale significa che il server 1U e l'acceleratore AI possono mantenere il target con una potenza della ventola al di sotto del limite acustico.
Specifiche
Parametro
Valore / Intervallo
Materiale
alluminio 6063-T5
Spessore alette
0,4 mm
Passo alette
2,5 mm
Altezza alette
50 mm
Spessore base
1,0 mm
Planarità base
0,05 mm su 100 mm
Resistenza termica
0,48 K/W
Condizione di test termico
ΔT = 60 K, convezione naturale
Finitura superficiale
anodizzazione nera Tipo II, 10-15 µm
Gamma dimensionale
120 x 80 x 50 mm
FAQ: Le vostre domande prima di ordinare
Come verificate la qualità su ogni lotto?
Ogni lotto viene ispezionato con CMM e piano di riscontro in granito, e il rapporto è incluso nella spedizione. Verifichiamo 0,05 mm su 100 mm, 2,5 mm, 1,0 mm e la posizione dei fori rispetto a ±0,15 mm. La tracciabilità del lotto dalla bobina al cartone è conservata per 10 anni.
Quali materiali consigliate?
L'alluminio 6063-T5 è la scelta standard. Per server 1U e acceleratori AI in ambiente corrosivo specifichiamo 6063-T5 con anodizzazione nera Tipo II, 10-15 µm; per la massima conduttività passiamo al rame C110, che aumenta costo e peso ma riduce la resistenza termica di circa la metà a parità di ingombro.
Quali tolleranze potete mantenere?
Le dimensioni generali rientrano in ±0,15 mm; quelle critiche, come ±0,05 mm sullo spessore della base, sono mantenute separatamente. Le caratteristiche formate ereditano la ripetibilità dell'attrezzatura di ±0,05 mm. Se il vostro disegno richiede tolleranze più strette, comunicatecelo prima della costruzione dell'attrezzatura, così possiamo pianificare l'operazione di pressatura aggiuntiva.
Quanto dura l'attrezzatura prima della sostituzione?
Su alluminio 6063-T5 a normale tonnellaggio di pressatura, prevedete una vita dell'attrezzatura di circa . A 120.000 pz corrispondono 6-12 mesi. Teniamo set di stampi di ricambio in sede per i programmi server 1U e acceleratori AI, il che elimina l'attesa se l'usura si manifesta nel registro di planarità.
Potete aiutarci con la simulazione termica prima del campionamento?
Sì. Inviateci il flusso d'aria del vostro involucro, la temperatura di ingresso e il carico termico da dissipare, e eseguiremo un modello stazionario restituendo una combinazione suggerita di 0,4 mm e 2,5 mm. Di solito questo fa risparmiare un'iterazione dell'attrezzatura.
La nostra esperienza nel settore dei server 1U e degli acceleratori AI risale al primo programma di attrezzaggio nel 2015. Questo background è il motivo per cui l'anodizzazione nera standard Tipo II, 10-15 µm e ±0,15 mm sono valori conservativi anziché ottimistici.
L'attrezzaggio viene realizzato internamente, ed è così che si mantiene una tolleranza di ±0,05 mm su un programma da 120.000 pezzi anziché andare alla deriva pezzo per pezzo.
La produzione opera su cicli di 25 s con visione in linea su 0,05 mm su 100 mm. È questo che rende credibile un impegno di 120.000 pezzi in alta stagione.
Richiedi un preventivo: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, Cina
±0,05 mm passo alette; planarità 0,05 mm su 100 mm
Tempi di consegna
Non specificati nell'estratto
MOQ
Non specificato nell'estratto
Capacità
Lotto da 120.000 pezzi; ciclo di 25 s su pressa da 250 T
Selezione / confronto
Opzione
Ideale per
Compromesso
Dissipatore di calore monopezzo stampato
Profilo alettato da 0,4 mm ripetibile, produzioni ad alto volume
L'usura dell'attrezzatura modifica il passo delle alette, rilevato dall'ispezione CMM
Dissipatore di calore estruso
Sezioni trasversali semplici e costanti
Non è in grado di mantenere il profilo alettato da 0,4 mm; variazione di lotto dovuta all'usura della filiera
Raffreddatore a due parti incollate
Geometrie complesse che richiedono base e alette separate
Lo strato adesivo aggiunge resistenza termica e un giunto che può cedere
Processo / ispezione
Fase
Controllo
Registrazione
Stampaggio
Colpo singolo da 250 T forma l'intero pezzo; attrezzatura ±0,05 mm
Ciclo di 25 s; linea da 120.000 pz
Profilo alettato
Lo stampo forma ogni aletta in un solo colpo; passo entro ±0,05 mm
Misurato lungo tutta la produzione
Planarità
0,05 mm su 100 mm sulla superficie di montaggio mantenuta dall'attrezzatura
CMM più piano di riscontro in granito per lotto
Prestazioni termiche
Resistenza termica di 0,48 K/W
CMM più piano di riscontro in granito per lotto
Variazione di lotto
L'usura dello stampo si manifesta come spostamento misurabile del passo delle alette
L'ispezione rileva tramite CMM più piano di riscontro in granito
Domande frequenti
Qual è la resistenza termica di questo dissipatore di calore in alluminio?
La resistenza termica è 0,48 K/W, misurata su CMM più piano di riscontro in granito per lotto. Questo valore si applica al componente da 120 x 80 x 50 mm con passo alette di 2,5 mm e spessore di 0,4 mm in alluminio 6063-T5.
Quanto è piana la superficie di montaggio?
La superficie di montaggio mantiene una planarità di 0,05 mm su 100 mm direttamente dallo stampo. Questo garantisce un contatto uniforme dell'interfaccia termica. Il componente da 120 x 80 x 50 mm mantiene questa tolleranza senza lavorazioni secondarie.
Quale passo alette e spessore può raggiungere lo stampaggio?
Lo stampaggio garantisce un passo alette di 2,5 mm con spessore di 0,4 mm in alluminio 6063-T5. Lo stampo forma ogni aletta in un'unica battuta, quindi il passo rimane entro ±0,05 mm su una produzione di 120.000 pezzi. L'estrusione non è in grado di mantenere questo profilo di aletta da 0,4 mm.
Perché scegliere una costruzione stampata invece dell'estrusione per questo dissipatore di calore?
Lo stampaggio offre un profilo di aletta da 0,4 mm ripetibile che l'estrusione non è in grado di mantenere. La base e le alette in un unico pezzo eliminano i giunti brasati, e l'usura dello stampo si manifesta innanzitutto come uno spostamento misurabile del passo alette, che l'ispezione rileva su CMM più piano di riscontro in granito per lotto.
Qual è la capacità produttiva e il tempo di ciclo?
Una singola corsa da 250 T forma l'intero dissipatore di calore in alluminio in un ciclo di 25 s. L'attrezzatura opera a ±0,05 mm, alimentando una linea da 120.000 pezzi. Il costo del componente smette di crescere con la complessità perché la geometria in un unico pezzo elimina lo strato adesivo presente nei raffreddatori a due componenti.
Il design in un unico pezzo influisce sulle prestazioni termiche?
Sì. La geometria stampata in un unico pezzo elimina lo strato adesivo presente nei raffreddatori a due componenti, accorciando il percorso termico. Nulla si interpone tra l'alluminio 6063-T5 e il flusso d'aria se non la superficie stampata stessa, a supporto della resistenza termica di 0,48 K/W.
Come viene controllata la variazione tra lotti durante la produzione?
La costruzione stampata tollera la variazione tra lotti meglio dell'estrusione. L'usura dello stampo si manifesta inizialmente come uno spostamento misurabile del passo delle alette, che l'ispezione rileva tramite CMM e piano di riscontro in granito per ogni lotto. Questo mantiene un passo di ±0,05 mm su una produzione di 120.000 pz.