
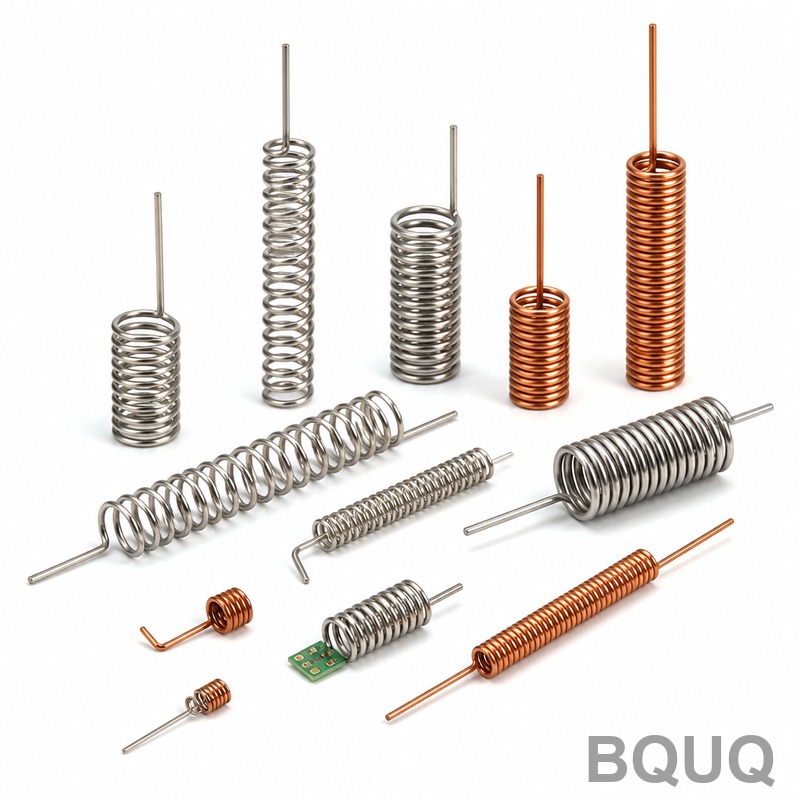
Progettazione dei bracci delle molle a torsione: angoli, direzioni e coppia
Risposta breve: La progettazione dei bracci di una molla a torsione parte da tre decisioni da prendere insieme, mai separatamente: l'angolo del braccio (la posizione libera di ciascun braccio rispetto all'asse della spira), la direzione di avvolgimento (in quale verso la spira si chiude sotto carico) e la coppia richiesta alla rotazione di lavoro. Sbaglia la direzione e la molla si apre invece di chiudersi, la coppia crolla e i bracci si piegano in corrispondenza del raggio di curvatura. Per una tipica molla a torsione in filo armonico da 1,2 mm con diametro medio della spira di 10 mm, ogni 90° di deflessione produce circa 0,35–0,45 N·m a seconda delle spire attive — valore puramente indicativo, poiché la lunghezza del corpo, la geometria dei bracci e le condizioni terminali modificano il risultato. BQUQ lavora e avvolge molle a torsione su misura in un unico stabilimento ISO9001 a Dongguan, con preventivi restituiti in 12 ore lavorative.
Perché la geometria dei bracci determina le prestazioni della molla a torsione
Una molla a torsione non è una molla di compressione piegata in cerchio. Immagazzina energia torcendo il filo attorno all'asse della spira, e ogni parte di quell'energia deve passare attraverso due punti: la piega in cui il filo lascia l'elica e il braccio stesso. Ecco perché la progettazione del braccio non è un dettaglio estetico aggiunto dopo il calcolo della coppia — fa parte del percorso del carico.
Tre modalità di guasto dominano i problemi reali delle molle a torsione:
1. Direzione di avvolgimento errata. La molla viene installata in modo che la deflessione apra la spira invece di chiuderla. I bracci si allargano verso l'esterno, la coppia cala bruscamente e la molla può scivolare via dal suo mandrino.
2. Raggio di curvatura del braccio troppo stretto. Il filo si incrina o si assottiglia nella piega, e la molla si rompe dopo qualche migliaio di cicli anche se il corpo della spira è integro.
3. Disallineamento dell'angolo del braccio. I bracci non si trovano dove l'assemblaggio li richiede allo stato libero, quindi la molla viene precaricata durante l'installazione. Il precarico erode la corsa di deflessione disponibile prima che la molla abbia svolto qualsiasi lavoro.
Tutti e tre sono problemi di geometria, e tutti e tre sono economici da correggere sulla carta e costosi da correggere sull'attrezzatura.
Qual è l'angolo del braccio su una molla a torsione?
L'angolo del braccio è la posizione angolare di ciascun braccio allo stato libero (scarico), misurata rispetto a un riferimento — di solito l'asse della spira, una linea passante per il centro della spira o la sede di montaggio nell'assemblaggio. Due numeri contano:
- Angolo tra i due bracci allo stato libero. Definisce dove si troveranno i bracci prima che venga applicato qualsiasi carico.
- Angolo di ciascun braccio rispetto all'asse della spira (l'inclinazione assiale). Un braccio che lascia la spira a 90° rispetto all'asse si comporta in modo molto diverso da uno che la lascia parallelo all'asse.
In pratica, gli acquirenti specificano l'angolo del braccio allo stato libero e l'angolo di lavoro. La differenza tra i due è la deflessione che la molla deve fornire, e quella deflessione determina la coppia.
Angolo libero vs angolo di lavoro
| Parametro | Cosa definisce | Perché è importante |
|---|---|---|
| Angolo libero del braccio | Posizione del braccio a carico zero | Determina l'adattamento in installazione e il precarico |
| Angolo di lavoro del braccio | Posizione del braccio allo stato caricato | Determina la coppia richiesta |
| Deflessione (Δθ) | Angolo di lavoro − angolo libero | La rotazione che la molla fornisce effettivamente |
| Angolo di precarico | Angolo di installazione − angolo libero | Consuma la corsa utile; aumenta lo stress a riposo |
| Tolleranza di extracorsa | Rotazione extra oltre l'angolo di lavoro | Protegge da arresti meccanici e urti |
Un errore comune è specificare l'angolo libero per corrispondere esattamente alla posizione di riposo dell'assemblaggio. In un assemblaggio reale, si desidera quasi sempre un piccolo precarico — tipicamente dal 5° al 15° della corsa totale — in modo che il braccio rimanga in sede contro il suo arresto e non vibri. Oltre circa il 20% di precarico, si paga per una deflessione che non si utilizza mai.
Tolleranze sull'angolo del braccio effettivamente ottenibili
Le molle a torsione avvolte non sono parti lavorate alle macchine. Tolleranze angolari di ±5° sono di routine; ±3° è ottenibile con attrezzatura dedicata e ispezione su comparatore o sistema ottico. Se il vostro assemblaggio richiede meglio di ±3° sull'angolo libero, progettate la sede di montaggio per assorbire la variazione invece di stringere la tolleranza della molla — è più economico e più affidabile.
Come si sceglie la direzione di avvolgimento di una molla a torsione?
La direzione di avvolgimento descrive come sono formate le spire: destrorsa (oraria) o sinistrorsa (antioraria) se vista lungo l'asse. La regola che conta:
Una molla a torsione deve essere caricata nella direzione che avvolge la spira più stretta, non nella direzione che la svolge.
Quando si carica la molla nella direzione di avvolgimento, il diametro della spira si riduce leggermente, la molla stringe il suo mandrino e il filo è in torsione pulita. Quando la si carica contro la direzione di avvolgimento, la spira si allarga, la molla può uscire dal mandrino e la distribuzione dello stress attraverso il filo diventa meno prevedibile.
Tabella di selezione della direzione
| Avvolgimento | Direzione di carico che stringe la spira | Effetto se caricata nel verso sbagliato |
|---|---|---|
| Destrorso | Orario (visto dall'estremità specificata) | La spira si espande, il braccio può scivolare, la coppia cala |
| Sinistrorso | Antiorario (visto dall'estremità specificata) | Idem, in modo speculare |
| Doppia torsione (due spire, braccio centrale) | Entrambi i bracci si caricano verso il centro | Carico non uniforme se i bracci sono asimmetrici |
Due note pratiche. Primo, indicate sempre la direzione di osservazione quando specificate la mano — "destrorsa vista dall'estremità del braccio" è inequivocabile; "oraria" da sola non lo è. Secondo, se il vostro assemblaggio può essere ruotato in entrambi i versi durante il servizio, una molla a doppia torsione con braccio centrale è di solito la risposta migliore rispetto a una molla singola che verrà sollecitata nella direzione di svolgimento.
Come si calcola la coppia di una molla a torsione?
La formula di lavoro per una molla a torsione in filo tondo è:
T = (E · d⁴ · θ) / (3667 · D · N)
Dove T è la coppia (N·mm), E è il modulo di elasticità (MPa, tipicamente 203.000 MPa per filo armonico), d è il diametro del filo (mm), θ è la deflessione in gradi, D è il diametro medio della spira (mm) e N è il numero di spire attive. La costante 3667 raggruppa le conversioni di unità per gradi e millimetri.
Il punto strutturale importante: la coppia scala con la quarta potenza del diametro del filo e inversamente con il diametro medio della spira. Un aumento del 10% del diametro del filo aumenta la coppia di circa il 46%. Ecco perché la scelta del diametro del filo merita un'analisi a sé — consultate la nostra guida alla selezione del diametro del filo per molle per i compromessi tra stress, coppia e ingombro.
Riferimento indicativo di coppia
La tabella seguente mostra la coppia tipica per 90° di deflessione per filo armonico (E ≈ 203.000 MPa), 4 spire attive, bracci a 90° rispetto all'asse. I valori sono indicativi e varieranno con la lunghezza del corpo, la forma del braccio e le condizioni terminali.
| Diam. filo (mm) | Diam. medio spira (mm) | Coppia per 90° (N·mm) | Coppia per 90° (N·m) |
|---|---|---|---|
| 0,8 | 6 | 62 | 0,062 |
| 1,0 | 8 | 88 | 0,088 |
| 1,2 | 10 | 132 | 0,132 |
| 1,5 | 12 | 275 | 0,275 |
| 2,0 | 16 | 651 | 0,651 |
| 2,5 | 20 | 1.271 | 1,271 |
Due cose da leggere in questa tabella. Primo, la differenza tra una molla da 0,8 mm e una da 2,5 mm è più di venti volte — le molle a torsione sono estremamente sensibili alla dimensione del filo. Secondo, una molla da 1,2 mm a 90° fornisce circa 0,13 N·m, non i 0,35–0,45 N·m citati nella risposta breve, perché quel valore presupponeva un corpo più corto e meno spire attive. Calcolate sempre dalla vostra geometria invece di prendere in prestito un numero.
Verifica dello stress, non solo della coppia
La sola coppia non dice se la molla sopravvive. Lo stress di flessione nel filo è:
σ = (32 · T) / (π · d³) × K
dove K è un fattore di correzione dello stress che tiene conto della curvatura della spira e va tipicamente da circa 1,1 a 1,3 a seconda dell'indice della molla (D/d). Mantenete lo stress calcolato al di sotto di circa il 60–70% della resistenza a trazione del materiale per applicazioni statiche, e più basso — spesso 40–50% — per servizio ciclico. Se operate vicino al limite, il distensionamento delle molle dopo l'avvolgimento può recuperare un margine significativo.
Quali sono i tipi comuni di bracci delle molle a torsione?
La forma del braccio è dove l'intento progettuale incontra la producibilità. Le famiglie principali:
- Bracci diritti. I più semplici e resistenti. Il filo lascia la spira e corre dritto. Scelta migliore a meno che l'assemblaggio non imponga altro.
- Bracci piegati o a gancio. L'estremità è piegata ad angolo per impegnare un foro, una scanalatura o un perno. Ogni piega aggiuntiva è un concentratore di stress e un costo di attrezzatura.
- Bracci radiali verso l'interno / l'esterno. Il braccio punta verso o lontano dal centro della spira. Comuni in morsetti e clip.
- Bracci assiali. Il braccio corre parallelo all'asse della spira, utile quando la molla è alloggiata in un foro profondo.
- Doppia torsione con braccio centrale. Due corpi a spira che condividono un braccio centrale dritto, offrendo coppia bilanciata in entrambe le direzioni.
- Bracci accorciati o tagliati. Bracci tagliati a misura dopo l'avvolgimento. Economici, ma l'estremità tagliata non ha raggio e non deve appoggiarsi su uno spigolo vivo.
Regole di progettazione dei bracci che prevengono i guasti sul campo
1. Raggio di curvatura ≥ 1× diametro del filo, idealmente 1,5×. Pieghe più strette concentrano lo stress e sono la causa singola più comune di frattura del braccio.
2. Mantenete la prima piega ad almeno 1,5× il diametro del filo dal corpo della spira. Piegare proprio in corrispondenza della giunzione con la spira danneggia l'elica e crea un punto debole.
3. Date al braccio una superficie di appoggio definita. Un braccio che preme su uno spigolo vivo consumerà una scanalatura e alla fine cederà. Progettate un arresto arrotondato o un perno.
4. Evitate bracci che devono flettersi. Se si prevede che il braccio si pieghi durante il montaggio, si faticherà. Lasciate che sia la spira a fare il lavoro.
5. Tenete conto della deflessione del braccio nel vostro budget di coppia. Un braccio lungo e sottile assorbe parte della rotazione prima che la spira la veda, quindi la rigidità effettiva all'estremità del braccio è inferiore a quanto suggerisce il calcolo della spira.
Se la vostra applicazione prevede cicli ripetuti, la geometria del braccio e le condizioni superficiali contano quanto lo stress della spira — le nostre note sulla fatica rotazionale delle molle trattano il lato della vita a cicli in maggior dettaglio.
Materiali e finiture per i bracci delle molle a torsione
Il filo armonico (ASTM A228) è il default per le piccole molle a torsione: elevata resistenza a trazione, buona resistenza alla fatica, basso costo. L'acciaio inossidabile — tipicamente 302 o 304 — è la scelta quando conta la resistenza alla corrosione, al costo di un modulo di circa il 10–15% inferiore e di una resistenza alla fatica ridotta. Il chrome-silicon e il filo temperato in olio si adattano a molle più grandi e con carichi maggiori.
Per i bracci in particolare, la finitura conta più che per il corpo della spira, perché i bracci sono esposti e spesso sfregano contro parti accoppiate. Zincatura, brunitura e passivazione sono tutte comuni. Nota che la zincatura aggiunge spessore — tipicamente 5–15 µm — che può modificare l'adattamento di un braccio in una scanalatura stretta. Se il vostro braccio alloggia in una sede di precisione, specificate la finitura prima di finalizzare la dimensione della scanalatura.
Checklist di progettazione prima di richiedere un preventivo
| Voce | Cosa specificare |
|---|---|
| Diametro del filo | Nominale più tolleranza |
| OD / ID della spira | Quale dei due è critico per l'assemblaggio |
| Lunghezza del corpo | Allo stato libero, con tolleranza |
| Spire attive | Oppure spire totali e condizione terminale |
| Direzione di avvolgimento | Destrorsa o sinistrorsa, con direzione di osservazione indicata |
| Angolo libero del braccio | Tra i bracci e rispetto all'asse |
| Angolo di lavoro | Deflessione richiesta in servizio |
| Coppia all'angolo di lavoro | Con banda di tolleranza |
| Forma del braccio | Diritto, piegato, a gancio, assiale; raggi di curvatura |
| Materiale e finitura | Grado e rivestimento |
| Vita a cicli | Cicli previsti e ambiente |
Inviate questo e BQUQ può preventivare in 12 ore lavorative. Si applica un MOQ flessibile, quindi una tiratura prototipale e una di produzione possono usare lo stesso disegno.
Domande frequenti
D: Una molla a torsione può essere usata in entrambe le direzioni?
R: Una singola molla a torsione è progettata per caricarsi in una direzione — la direzione che avvolge la spira più stretta. Caricarla nell'altro verso espande la spira, riduce la prevedibilità della coppia e rischia che la molla esca dal suo mandrino. Se il vostro assemblaggio richiede davvero una resistenza bidirezionale, specificate una molla a doppia torsione con braccio centrale, che offre coppia bilanciata in entrambe le direzioni. Altrimenti, usate due molle contrapposte.
D: Quanto può essere stretto il raggio di curvatura del braccio?
R: Mantenete il raggio di curvatura interno a un minimo di un diametro del filo, e preferibilmente 1,5× il diametro del filo. Pieghe più strette concentrano lo stress all'esterno della piega e sono la causa più comune di frattura del braccio in servizio. Mantenete inoltre la prima piega ad almeno 1,5× il diametro del filo dal punto in cui il filo lascia il corpo della spira, in modo che l'elica non si deformi durante la formatura.
D: Perché la mia molla a torsione perde coppia dopo l'installazione?
R: La causa usuale è il precarico di installazione. Se l'angolo libero del braccio non corrisponde alla posizione di riposo dell'assemblaggio, la molla è già deflessa prima di svolgere qualsiasi lavoro, il che consuma la corsa utile e aumenta lo stress a riposo. Una seconda causa è il carico contro la direzione di avvolgimento, che apre la spira e riduce la rigidità effettiva. Verificate entrambe prima di cambiare le specifiche della molla.
D: Quale tolleranza sull'angolo del braccio è realistica per una molla avvolta?
R: ±5° sull'angolo del braccio allo stato libero è di routine per le molle a torsione avvolte in produzione. ±3° è ottenibile con attrezzatura dedicata e ispezione ottica o su comparatore. Se il vostro assemblaggio richiede meglio di ±3°, riprogettate la sede di montaggio per assorbire la variazione — è quasi sempre più economico e più affidabile che stringere ulteriormente la tolleranza della molla.
D: La zincatura influisce sull'adattamento del braccio della molla a torsione?
R: Sì, ed è spesso trascurato. Zincatura, brunitura e passivazione aggiungono o rimuovono una piccola quantità di materiale — la zincatura tipicamente aggiunge 5–15 µm. Su un braccio che alloggia in una scanalatura o in un foro di precisione, questo può trasformare un adattamento comodo in un adattamento con interferenza. Specificate la finitura prima di finalizzare le dimensioni di accoppiamento e indicate al vostro fornitore quali superfici sono critiche.
Risorse correlate
- Informazioni su BQUQ e sul nostro stabilimento ISO9001 a Dongguan: /about/
- Molle a torsione su misura e altri prodotti a molla: /torsion-springs/
- Tendenze del settore nell'approvvigionamento di molle e componenti metallici: /industry-dynamics/
- Articoli tecnici sulla progettazione e produzione di molle: /bquq-blog/
- Domande frequenti: /faq/
- Casi di studio dalla produzione: /case/
- Contatta il team di ingegneria: /contact/
A cura del team di ingegneria BQUQ. BQUQ (Dongguan) gestisce lavorazioni CNC (±0,005 mm), tranciatura/stampaggio di metalli, molle su misura e produzione di dissipatori di calore in un unico stabilimento ISO9001. Acquisto diretto dalla fonte a Dongguan, Cina — preventivo in 12 ore: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


